
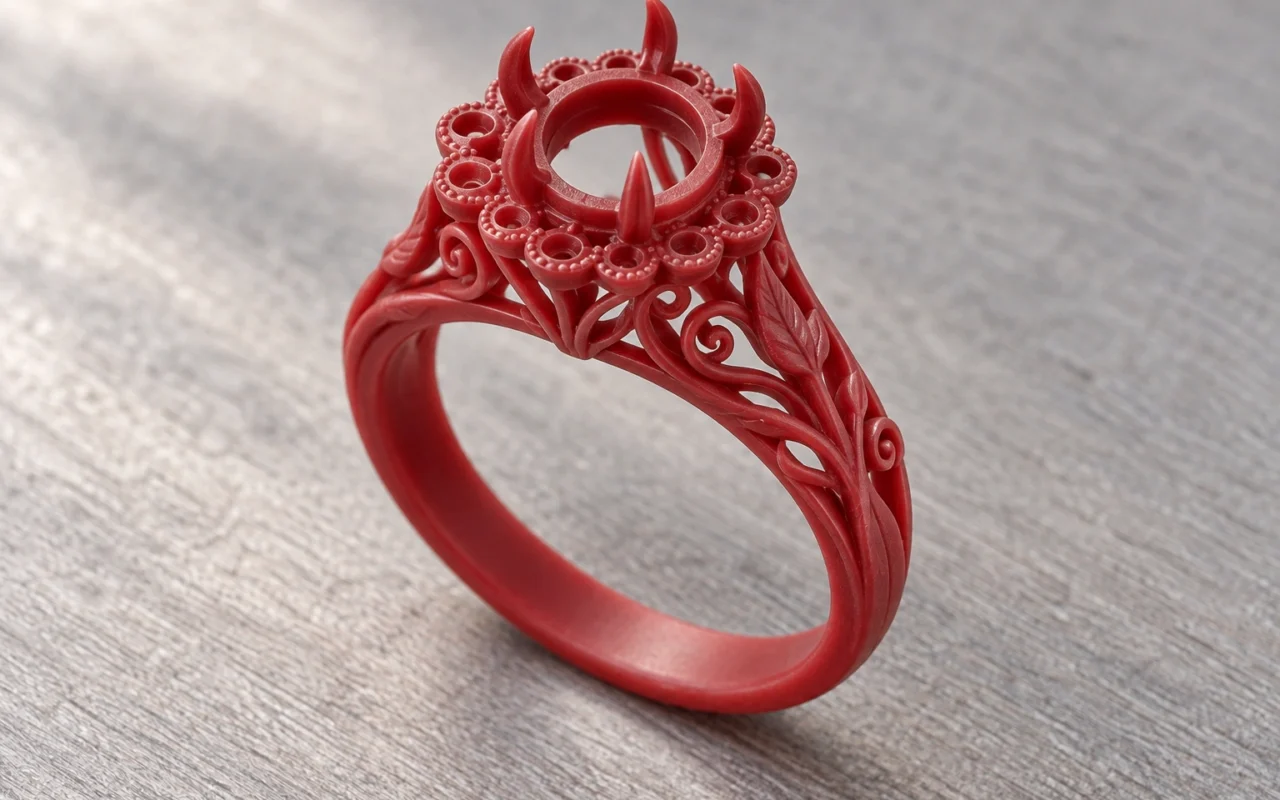
La méthode présentée imprime d’abord un modèle en cire, puis le reproduit en métal par fonte. La pièce imprimée est un intermédiaire de fabrication ; fonte, reprises, sertissage et contrôle aboutissent au bijou livrable.
Observez les parties de la bague : la circonférence intérieure détermine le porté, le corps soutient l’ensemble, le chaton et les griffes retiennent la pierre, les surfaces décoratives expriment le dessin. Chacune demande des contrôles différents, de la CAO à la cire puis au métal.
1 Définir le tour de doigt et la structure
Avant la modélisation, convenez du système de tailles et de la méthode de mesure. Un simple numéro peut changer de sens selon le système. Reliez diamètre intérieur, profil interne, largeur du corps et exigences de taille du client dans les mêmes enregistrements.
Une bague à pierre centrale exige les dimensions et la forme réelles de celle-ci. À poids égal, culasse, rondiste et hauteur peuvent différer. Évaluez l’assise avec la pierre et la méthode de sertissage ; considérez aussi hauteur du chaton, liaison au corps et espace au porté.
Le cours de CAO/FAO en bijouterie du GIA associe proportions et contraintes de fabrication. Le dessinateur doit traduire l’apparence en liaisons et dimensions réalisables, au-delà d’une belle vue de face.
Un corps lisse, texturé ou densément serti appelle des contrôles différents. Lors de la revue du modèle, repérez les surfaces à préserver, les zones à travailler et les détails nécessitant un premier échantillon.
2 Transformer la CAO validée en travail d’impression
Le fichier CAO maître conserve la conception modifiable ; le fichier exporté transmet la géométrie d’impression. Après export, vérifiez unités, dimensions globales, surfaces et détails pour que le maillage n’ait pas modifié visiblement ouvertures, griffes ou inscriptions.

Le modèle de production peut intégrer compensation et surépaisseurs d’usinage. Consignez objectif, justification des valeurs et responsable, en séparant cotes finales et cotes de fabrication. Des réglages non documentés en conception et en impression peuvent cumuler la compensation.
Changer de taille ne consiste pas à mettre toute la bague à l’échelle. Le chaton et les griffes changeraient aussi, contrairement à la pierre. Modifiez les parties concernées, puis revérifiez liaisons, espacements décoratifs et sections locales.
La fiche de travail doit préciser référence, taille, version et quantité. Identifiez séparément les tailles visuellement proches. Après validation du fichier, préparez orientation, supports et placement sur le plateau.
3 Contrôler la cire après impression
Dans un système à cire de construction et cire de support, l’une forme la géométrie tandis que l’autre porte temporairement les zones nécessaires. Elles peuvent rester réunies après impression. Le post-traitement libère les surfaces et interstices masqués pour les contrôler.

Le retrait des supports doit respecter les procédures du matériel et des matériaux. Griffes fines, inscriptions et petites liaisons risquent d’être abîmées par la manipulation ou le nettoyage. Adaptez maintien et contrôle ; la fin de l’impression ne vaut pas acceptation du lot.
Vérifiez la continuité de l’anneau, les déformations intérieures, la présence des assises et griffes, la continuité du décor et le dégagement des ouvertures. Mesurez les cotes critiques selon la méthode convenue, sans effort susceptible de déformer la cire.
La cire permet d’observer la géométrie et de vérifier le processus ; elle ne valide pas la résistance au porté d’une bague métallique. Pour des essayages répétés, évaluez séparément un matériau de prototype adapté et son usage.
4 Transférer la forme de la cire au métal
Dans une méthode courante de fonte en bijouterie, les cires contrôlées sont reliées à l’alimentation, placées dans un cylindre puis entourées de revêtement. Après formation du moule, la cire est éliminée et le métal liquide remplit les cavités obtenues.
Le procédé de fonte de bijoux de Ransom & Randolph décrit cires, arbres, mise en revêtement, décirage et métal coulé. L’article suit les états de la bague ; le fondeur choisit revêtement et programme selon l’alliage et le projet.
| État | Résultat obtenu | Points à contrôler |
|---|---|---|
| Modèle en cire | Forme positive pour réaliser le moule | Géométrie, dimensions, intégrité et nettoyage |
| Arbre en cire | Cires reliées à l’alimentation | Liaisons, organisation de la fonte et références |
| Moule en revêtement | Cavités après décirage | État adapté aux matériaux et à la coulée |
| Brut de fonte | Bague métallique avec jet ou reprises restantes | Complétude, cotes critiques et zones à travailler |
| Bague finie | Bijou après les opérations convenues | Taille, sertissage, surface et aspect |
Supports d’impression et jets de coulée ont des fonctions distinctes. Le fondeur doit étudier position sur l’arbre, entrée du métal et liaisons. Les supports issus de la préparation d’impression ne constituent pas une alimentation de coulée finalisée.
5 Reprendre la fonte et vérifier les dimensions
Après fonte, coupez les jets et reprenez les raccords suivant le programme, puis procédez à l’émerisage, au polissage et au sertissage. Prévoyez dès la conception l’accès des outils aux intérieurs, textures et assises. Des finitions difficiles peuvent compromettre les détails formés.

Une cote correcte sur la cire ne garantit pas toutes les cotes finales. Moule, alliage et travaux ultérieurs interviennent. L’étude dimensionnelle de la fonte à cire perdue de l’ORNL porte sur le comportement thermomécanique des cires, carapaces et alliages dans des conditions précises. Ses essais industriels ne définissent pas un retrait universel pour les bagues.
Le contrôle final revient aux exigences convenues : taille selon le système retenu, pierre centrale et griffes, jonction chaton-corps et lisibilité du décor après finition de surface. Distinguez les contrôles avant et après sertissage.
Si le corps présente un écart mais que l’assise reste correcte, ou inversement, suivez chaque cote séparément. Tout attribuer à un retrait général peut masquer une déformation ou une reprise locale.
Les relevés doivent préciser cire, brut de fonte ou pièce finie, ainsi que référence et méthode. Ne mélangez pas les diamètres intérieurs de différents états. Avec plusieurs intervenants, définissez points de mesure et critères d’acceptation ; conservez les résultats initiaux avant de discuter les ajustements.
6 Conserver une fiche pour les nouvelles commandes
La fiche vierge suivante relie les exigences de conception aux contrôles de la cire et de la pièce finie.
| Rubrique | Informations à conserver |
|---|---|
| Identité du dessin | Référence, version CAO, date de validation et fichiers |
| Taille | Système, cotes visées et méthode |
| Pierres | Dimensions mesurées, profil et sertissage prévu |
| Ajustements | Compensation, surépaisseurs et responsables |
| Contrôle de cire | Résultats sur corps, assises, griffes et décor |
| Contrôles après fonte et finaux | Écarts, reprises, dimensions finales et sertissage |
| Nouvelle commande | Changements de pierre, taille, alliage ou surface |
Les photos facilitent l’identification visuelle, mais les cotes critiques et ajustements de fabrication demandent une trace écrite. Si pierre ou taille change lors d’une nouvelle commande, créez une version avant de décider quelles conditions de procédé reprendre.
Questions fréquentes
Peut-on imprimer directement une bague en or ?
La fabrication additive métallique directe constitue une autre voie, avec équipement, métal et post-traitement adaptés. L’imprimante à cire évoquée ici produit des modèles de fonderie ; le métal prend forme lors de la coulée ultérieure.
Pourquoi contrôler la cire puis la bague finie ?
Le contrôle de la cire vérifie l’aptitude au transfert ; celui du brut évalue la formation du métal ; le contrôle final porte sur taille, sertissage et surface. Objets examinés et anomalies détectables diffèrent selon l’étape.
Que préparer pour évaluer un échantillon de bague ?
Fournissez version validée, système de tailles, mesures des pierres et exigences des zones critiques. Précisez le livrable attendu : cire, brut métallique ou bijou fini. Cela permet d’organiser les contrôles et la suite des opérations.