
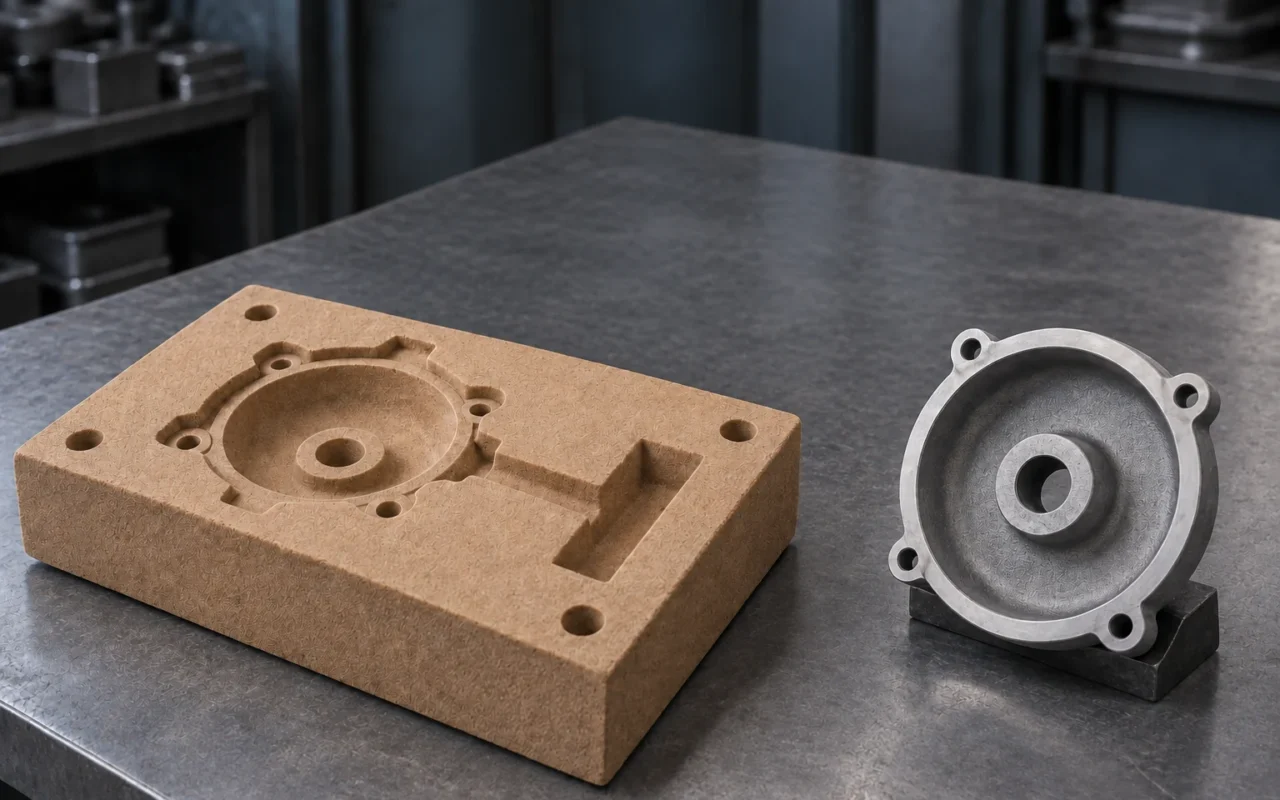
Le principe du moulage de l’aluminium au sable
Un carter en aluminium à passages internes doit respecter la forme extérieure, les canaux, les interfaces de montage et l’étanchéité. Si sa conception évolue encore, la fabrication doit accepter des révisions. La souplesse du moulage et du noyautage fait souvent du sable une solution candidate.
Le procédé consiste à couler l’alliage liquide dans l’empreinte d’un moule de sable. Après solidification, moule et noyaux sont éliminés pour obtenir une pièce brute. La pertinence dépend de la géométrie, de la quantité et de la qualité requise ; usinage et contrôles restent nécessaires pour obtenir une pièce acceptée.
Pourquoi envisager le sable pour les petites séries les grandes pièces et les cavités complexes
La présentation des procédés de moulage par l’Aluminum Association cite le sable parmi les principales voies pour l’aluminium et recommande d’en évaluer l’économie pour de faibles quantités, des structures complexes ou de grandes pièces. L’outillage, les noyaux et les conditions de production éclairent ces caractéristiques.
Le moulage traditionnel emploie un modèle pour former l’empreinte et une boîte à noyaux pour fabriquer les noyaux. L’outillage s’adapte à la tâche ; imprimer directement les éléments de sable peut réduire une partie de la préparation des modèles et des boîtes. Pour des pièces souvent révisées en développement, comparez les outillages concernés par chaque modification, au-delà du devis initial.
Les noyaux forment les cavités internes puis sont retirés après coulée. Ils offrent une possibilité pour les passages courbes, les cavités complexes et certaines formes difficiles à obtenir avec un noyau rigide extractible. Support, positionnement, évents et élimination du sable doivent aussi être évalués. Les coquilles peuvent également recevoir des noyaux de sable : la géométrie interne exige donc une analyse du procédé complet.
Pour les grandes pièces, la faisabilité dépend conjointement de l’espace de moulage, de la capacité de fusion, de la manutention, de la coulée et du nettoyage. Pouvoir dessiner un grand moule et pouvoir produire la pièce de façon régulière en fonderie sont deux conditions à confirmer séparément.
Une petite série n’a pas de seuil universel. Avec un outillage existant, une géométrie simple et une organisation adaptée, conserver la voie traditionnelle peut être plus économique. Le noyautage numérique mérite évaluation pour plusieurs modèles en faibles quantités, lorsque les changements concernent surtout des noyaux complexes.
Partir de la nuance et des exigences d’utilisation
« Aluminium moulé » ne désigne qu’une catégorie générale. L’aluminium pur et les alliages ont des compositions différentes ; les alliages de fonderie diffèrent aussi par leurs exigences matière et de livraison. Les achats doivent préciser nuance, norme applicable et état.
Définissez d’abord les charges, la pression ou l’étanchéité exigée, les milieux corrosifs et les opérations ultérieures de soudage, traitement thermique ou usinage. Si le projet spécifie A356 et un état de traitement thermique, par exemple, conservez ces données dans la consultation, la fabrication et la réception. Cet exemple illustre la complétude documentaire ; la nuance réelle dépend de la fonction.
La présentation des normes pour pièces moulées au sable et en coquille de l’Aluminum Association organise séparément les dimensions techniques et les propriétés métallurgiques. Dimensions, tolérances et surépaisseurs d’usinage constituent un groupe de questions ; composition, état et propriétés de l’alliage en constituent un autre.
Les preuves matière doivent identifier leur objet. L’analyse chimique concerne le lot, les propriétés d’une éprouvette représentent l’éprouvette convenue, et les contrôles des zones critiques concernent la pièce. Pour les pièces exigeantes, conception et qualité doivent définir dès la consultation les preuves nécessaires et leur fournisseur.
Trois domaines de maîtrise des alliages d’aluminium
Qualité du métal liquide
Des oxydes se forment à la surface de l’aluminium liquide ; les mouvements de fusion, de transfert et de coulée peuvent les entraîner dans le bain. L’hydrogène dissous agit autrement : sa solubilité diminue pendant la solidification et il peut contribuer aux porosités. Propreté et teneur en gaz nécessitent donc des évaluations distinctes.
La filtration vise surtout les inclusions concernées ; le dégazage maîtrise les gaz dissous. La gestion des matières et des transferts influe sur la contamination initiale et la reprise ultérieure de gaz. La présentation de l’AFS sur la propreté de l’aluminium liquide présente inclusions, hydrogène et traitement comme des sujets liés mais distincts. Méthodes et résultats doivent être validés selon le matériau et le procédé de la fonderie.
Remplissage du moule
Le système de coulée définit le trajet du métal dans l’empreinte. Les extrémités minces et les parcours longs exigent d’évaluer remplissage et pertes thermiques ; autour des noyaux, érosion, entraînement de gaz et inclusions comptent aussi. Liants, enduits et évents influent sur les conditions après contact entre métal et moule.
Remplissage et solidification doivent être validés ensemble. Les descriptions des projets de recherche de l’AFS sur le moulage de l’aluminium montrent que les relations entre films d’oxyde, porosités et résultats mécaniques selon le remplissage demandent davantage d’étude. Un écoulement plus régulier ne suffit donc pas à établir de meilleures propriétés finales.
Solidification et alimentation
Le métal change de volume en solidifiant. Si une zone demande du liquide alors que son chemin d’alimentation a solidifié, retassures ou microporosités de retrait peuvent apparaître. Sections épaisses, transitions, position des masselottes et refroidissement doivent être examinés ensemble. L’explication des défauts de fonderie par Foseco distingue l’alimentation à la solidification des porosités liées à l’hydrogène.
Évents des noyaux, dégazage et alimentation par masselottes interviennent à des étapes différentes. Devant un vide, analysez d’abord emplacement, forme et historiques du procédé avant de choisir l’opération à examiner. Pour les distinguer, consultez l’analyse des porosités gazeuses, retassures et microporosités de retrait.
De la préparation du procédé aux contrôles
- Préparation du procédé : Confirmez matériau, exigences de la pièce finie et révision du brut. Prévoyez plan de joint, surépaisseurs, noyaux, coulée et alimentation. Définissez les surfaces fonctionnelles critiques.
- Fabrication et assemblage des moules et noyaux : Vérifiez dimensions, intégrité, positionnement et évents. Les éléments imprimés demandent aussi dépoudrage et post-traitements nécessaires, avec confirmation du nettoyage des passages internes.
- Fusion traitement et coulée : Gérez lots, retours, traitement du bain et transferts selon le procédé validé. Vérifiez la concordance entre l’état réel du moule et les documents.
- Solidification refroidissement et nettoyage : Suivez le plan de refroidissement, décochage, débourrage et élimination des canaux et masselottes. Vérifiez le sable résiduel dans les cavités complexes ; un extérieur propre ne prouve pas la propreté interne.
- Traitement thermique et usinage : Réalisez les traitements requis par matière et livraison. Usinez faces de montage, trous et ajustements, en conservant la relation entre lots de coulée et révisions d’usinage.
- Contrôles et réception de la première pièce : Vérifiez dimensions, matière et qualité interne dans les zones convenues, avec méthodes et critères définis, puis confirmez les exigences fonctionnelles.
Ces étapes se conditionnent. L’accès des outils de débourrage peut modifier la conception, tandis que l’usinage d’une face d’étanchéité détermine le moment du contrôle. Évaluez le système matière avec les sables de fonderie, les liants et la circulation du sable usagé et consultez le processus complet de fabrication par moulage au sable pour la séquence complète.
Les pièces en aluminium à évaluer
| Famille de pièces | Besoins à examiner | Points de réception |
|---|---|---|
| Corps de pompe et carters pour fluides | Passages internes, noyaux complexes et surépaisseurs | Étanchéité, propreté des passages et dimensions critiques |
| Carters d’équipements et de transmissions | Grandes structures, interfaces de montage et plusieurs versions | Dimensions d’ajustement, déformation et propriétés matière |
| Pièces de développement de groupes motopropulseurs | Modifications des circuits d’eau ou d’huile et prototypes | État matière, passages et objectifs d’essai |
| Pièces fonctionnelles à canaux de refroidissement | Géométrie des passages et fabrication des noyaux | Débit, fuite, propreté et performance thermique |
Ce tableau permet de présélectionner les pièces. Le procédé réel découle de l’utilisation de chaque produit ; deux « carters » peuvent demander matériaux, épaisseurs et contrôles différents.
Prenons un carter hypothétique en aluminium : interfaces extérieures stabilisées, passages internes encore à tester. Le noyautage traditionnel peut soutenir la répétition une fois la conception mûre. Des noyaux imprimés avec moule extérieur traditionnel permettent d’évaluer des modifications internes ; imprimer le moule complet permet d’évaluer la préparation lorsque les deux contours évoluent.
Comparez positionnement, assemblage, élimination du sable et compatibilité de coulée avant de chiffrer outillage et éléments de sable. L’exemple ne présume aucune voie supérieure : la décision dépend des modifications réelles et des conditions de fonderie.
Relier défauts et contrôles
Les vides internes peuvent provenir de gaz, de l’alimentation à la solidification ou de facteurs combinés. La présentation du cours de l’AFS sur les défauts des pièces en aluminium traite séparément porosités gazeuses et de retrait. L’analyse demande emplacement, morphologie et historiques du procédé, au-delà d’une photographie.
| Problème | Points d’investigation |
|---|---|
| Oxydes ou autres inclusions | Historiques du bain et des transferts, emplacement des inclusions et contrôle interne adapté |
| Porosités gazeuses | Gaz dissous, entraînement de gaz, dégagement des noyaux et évents |
| Retassures ou microporosités de retrait | Points chauds, séquence de solidification et alimentation effective |
| Reprises ou manque de remplissage | Zones incomplètes ou jonctions, trajets de remplissage et pertes thermiques |
| Défauts de surface liés au sable | Intégrité du moule, enduit, érosion et nettoyage |
| Déformation | Références critiques, distribution des épaisseurs et historiques de refroidissement ou post-traitement |
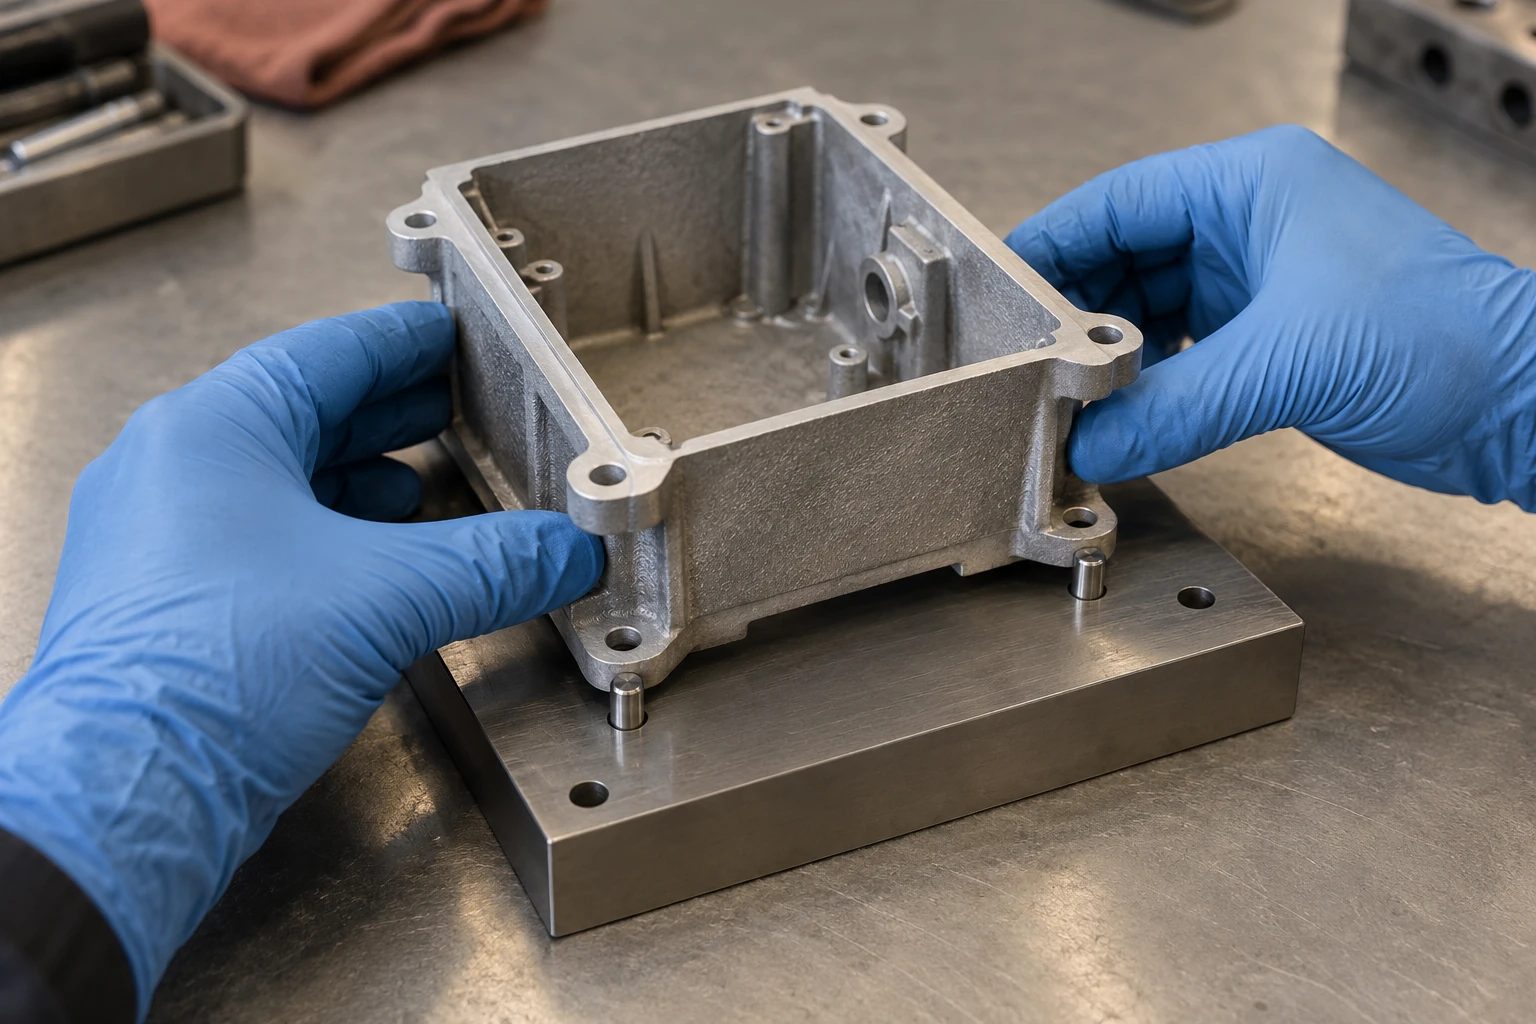
Définissez les contrôles à partir des exigences d’usage. La mesure dimensionnelle vérifie la géométrie ; le ressuage recherche des défauts débouchants dans les matériaux adaptés, avec un état de surface et une procédure compatibles. L’explication du ressuage par Magnaflux explique ce domaine.
Radiographie ou tomographie peuvent servir aux contrôles internes convenus. Les informations de Nikon sur la tomographie industrielle cite l’évaluation des porosités, du retrait et des corps étrangers. La détection dépend de la pièce, de l’équipement et des conditions. Pression et fuite concernent l’étanchéité ; essais matière et mécaniques concernent les propriétés correspondantes. Chaque méthode répond à une question différente.
Précisez l’étape de contrôle des surfaces usinées critiques. L’usinage peut révéler des vides auparavant sous la surface ; les faces d’étanchéité doivent être réceptionnées dans l’état convenu. Indiquer « exigence, zone, méthode et étape » aide à vérifier que les devis incluent le même travail qualité.
Quand comparer coquille et moulage sous haute pression
Le moule de sable est consommable ; moulage, assemblage, décochage et nettoyage entrent dans le cycle. L’état brut et la capacité dimensionnelle dépendent du sable, du moulage, des enduits et de la coulée ; les ajustements critiques demandent souvent un usinage. Incluez ces opérations récurrentes avec l’investissement d’outillage.
Distinguez deux dimensions : sable et coquille décrivent le matériau du moule, gravité et pressions décrivent le remplissage. Le tableau compare trois voies courantes pour cadrer la revue ; le fournisseur doit confirmer les possibilités pour la pièce réelle.
| Voie courante | Outillage et production | Conditions à comparer |
|---|---|---|
| Moulage au sable | Un moule adapté pour chaque pièce ; moulage traditionnel ou éléments imprimés | Quantité, révisions, cavités, nettoyage et usinage |
| Moulage en coquille par gravité | Moule métallique réutilisable ; gérer démoulage et état thermique | Stabilité du projet, extraction des noyaux, répétition et investissement |
| Moulage sous haute pression | Moule métallique et remplissage sous pression avec équipement adapté | Volume régulier, épaisseur et remplissage, moule et équipement |
La coquille peut aussi employer des noyaux de sable, comme l’explique l’explication du moulage à basse pression par Foseco. Évaluez séparément équipements, remplissage et conditions de basse et haute pression ; des noms proches n’impliquent pas les mêmes capacités.
Pour un projet stabilisé et une demande durable, comparez l’organisation permise par le moule réutilisable. Pour plusieurs petites séries, des cavités complexes ou des révisions fréquentes, chiffrez séparément les changements d’outillage. Consultez le choix entre moulage au sable et moulage sous haute pression pour l’analyse des volumes et de l’économie.
Il est donc pertinent d’évaluer ensemble cavités et changements d’outillage, puis d’ajouter nettoyage, traitement thermique, usinage et réception. Les devis d’une même pièce ne sont comparables qu’à périmètre de livraison égal.
Intégrer les moules imprimés au développement des pièces en aluminium
Une voie imprime seulement les noyaux complexes et conserve les moules extérieurs traditionnels. Elle permet d’évaluer des modifications internes lorsque l’outillage extérieur reste utilisable ; positionnement, assemblage et compatibilité des matériaux doivent être confirmés.
Une autre imprime l’ensemble des moules et noyaux. Elle peut réduire la préparation des modèles et boîtes correspondants et offrir une option pour des modifications intérieures et extérieures simultanées. La présentation de l’impression 3D de sable par ExOne explique la fabrication depuis la CAO et la modification numérique.
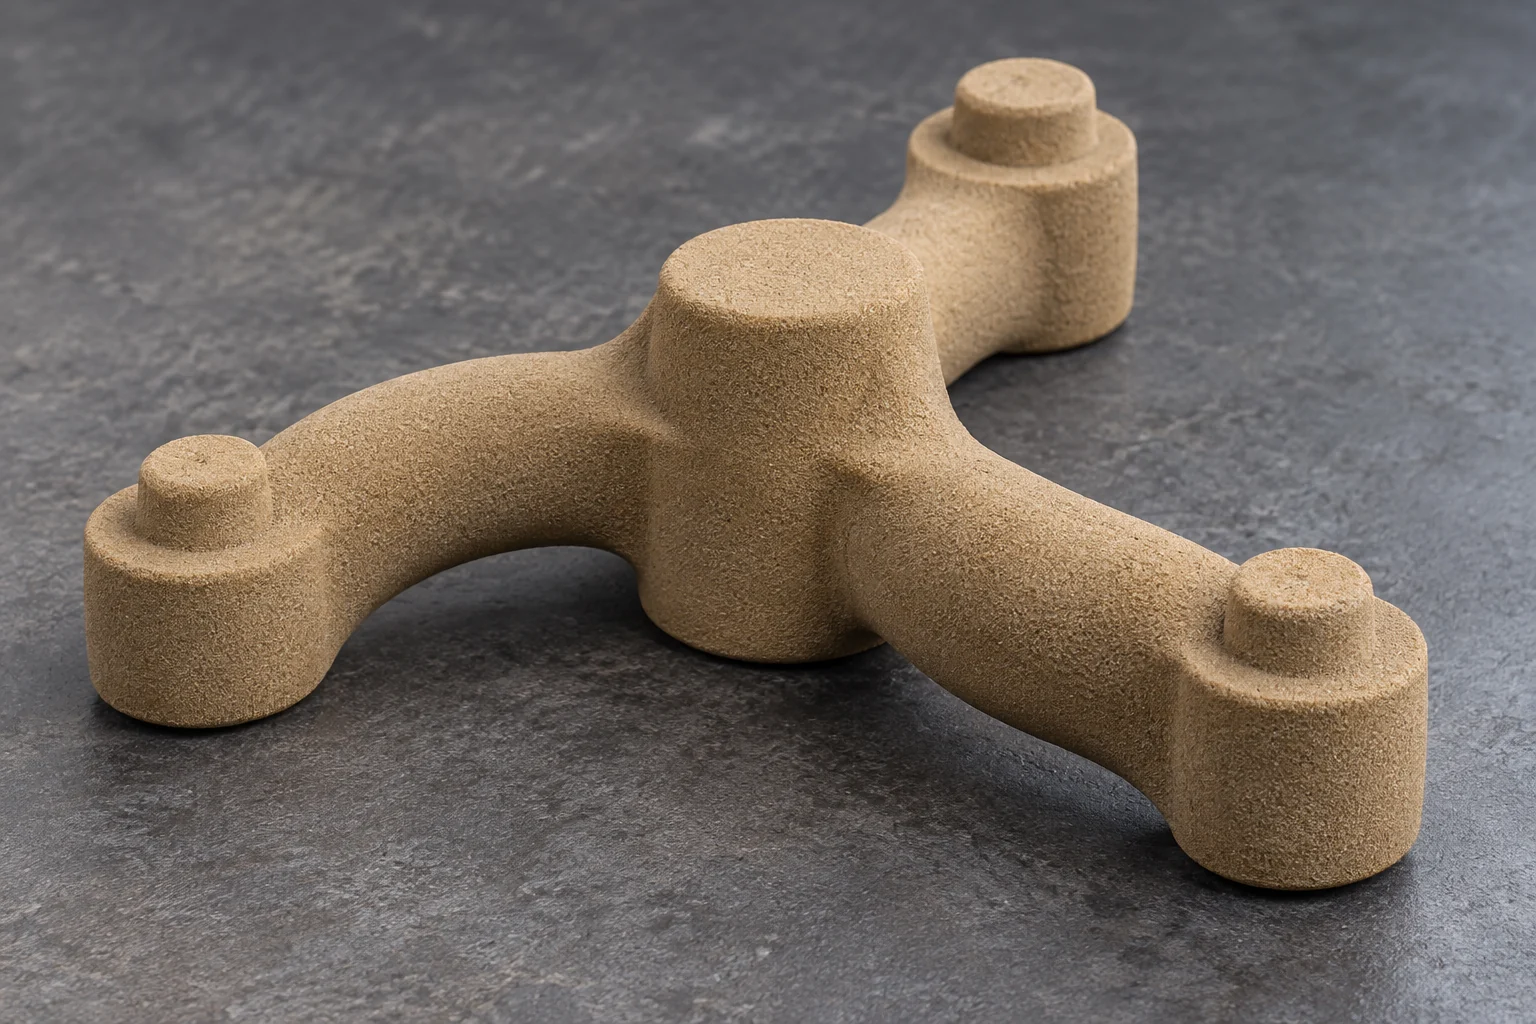
Les deux voies demandent de valider dépoudrage, résistance des éléments de sable, enduits, dégagement gazeux et résultats de coulée. Les dimensions imprimées ne sont qu’un maillon : solidification, nettoyage et post-traitements influent aussi sur la pièce. L’usinage des ajustements reste lié aux exigences finales.
Le délai de première pièce doit couvrir préparation des données, éléments de sable, coulée, post-traitements et réception. Pour les petites séries avec outillage existant, conservez la voie traditionnelle dans la comparaison.
L’imprimante 3D de sable Cprint 3D SJ-1200 fabrique des moules et noyaux ; les pièces métalliques sont ensuite obtenues par fonderie. Pour évaluer un projet, fournissez pièce, matière et état de livraison, quantité, outillage et exigences critiques de réception. Ces données permettent de discuter moule complet ou noyaux ciblés.
Questions fréquentes
Toutes les nuances peuvent-elles employer le même procédé au sable
Nuance, état de livraison, géométrie et fonction influent sur le procédé. Précisez la matière et confirmez les conditions pour le projet réel.
Toutes les pièces en aluminium au sable nécessitent-elles un traitement thermique
Cela dépend de la matière et de la livraison. Si nécessaire, précisez état, critères de réception et opérations ultérieures d’usinage et de contrôle.
Le sable permet-il des pièces en aluminium à parois minces
La possibilité s’évalue selon épaisseur, distance d’écoulement, géométrie et remplissage. Validez le domaine du projet concret sans appliquer une épaisseur minimale universelle.
Tous les vides sont-ils des porosités gazeuses
Ils peuvent impliquer gaz, alimentation insuffisante ou les deux. Analysez morphologie, emplacement, contrôles internes et historiques avant de choisir la correction.
L’impression de sable est-elle toujours préférable pour les petites séries
Outillage existant, géométrie et organisation influent sur l’économie. Comparez l’effort total jusqu’à la livraison de pièces acceptées, en distinguant noyaux complexes et moule complet imprimés.