

Le cycle du sable doit maîtriser le matériau et la qualité des pièces
Le sable de fonderie ne doit pas forcément être entièrement jeté après une coulée, mais un simple tamisage ne permet pas non plus de le réutiliser indéfiniment. Il passe régulièrement par le malaxage, le moulage, l’échauffement, le décochage, la séparation et de nouveaux traitements. La surface des grains et leur distribution granulométrique évoluent.
Un système bien maîtrisé doit répondre à deux questions : ce lot permet-il actuellement de produire régulièrement des pièces conformes, et restera-t-il dans des limites contrôlables après le prochain cycle ?
Le taux de récupération ne suffit donc pas à évaluer le circuit du sable usagé. Sable de base, liant, alliage, géométrie des pièces, équipement de régénération et contrôle qualité doivent être étudiés ensemble. L’économie de sable neuf peut être annulée par davantage de rebuts et de nettoyage.
Les exigences du sable de fonderie sont interdépendantes
Les moules et noyaux doivent conserver leur forme pendant la manutention, l’assemblage et le contact avec le métal liquide, puis pouvoir être retirés. Le sable doit former une surface adaptée et être compatible avec le liant, l’évacuation des gaz et le comportement thermique.
Les paramètres à examiner ensemble comprennent granulométrie, forme des grains, écoulement et compactage, tenue thermique, résistance, perméabilité, puis désagrégation et nettoyage. Améliorer un indicateur ne garantit pas une meilleure qualité globale.
Pour affiner l’état de surface, choisir un sable plus fin ne suffit pas : il faut aussi évaluer le besoin en liant, l’évacuation des gaz et le comportement à l’étalement ou au moulage. La résistance à la manutention doit être mise en regard des résidus après coulée et de la difficulté de nettoyage.
La présentation du sable de fonderie par l’American Foundry Society souligne le lien entre le contrôle des propriétés physiques et chimiques du sable et la qualité des pièces. Le système de sable doit donc figurer dans les données de traçabilité du produit.
Une démarche pratique consiste à définir des domaines d’emploi par famille de produits. Pièces massives, noyaux élancés et moules extérieurs courants n’exigent pas forcément les mêmes mélanges. Avant de les réunir, il faut savoir s’ils rejoindront finalement le même circuit de retour.
Le sable de base et le liant sont deux choix distincts
Les sables siliceux, de chromite, de zircon et céramiques artificiels sont des catégories courantes d’agrégats de fonderie. Leurs noms ne définissent pas une hiérarchie universelle de qualité. Coût, comportement thermique, densité, fiabilité d’approvisionnement et compatibilité avec le système existant doivent être évalués pour la pièce réelle.
Cet article traite de la circulation des matériaux après leur entrée dans l’usine, sans attribuer un sable à chaque alliage. Pour comparer les agrégats, consulter le choix des matériaux pour les moules en sable imprimés. Si plusieurs agrégats coexistent, définir la collecte séparée, les mélanges autorisés et les contrôles après mélange. Un bon achat ne compense pas la perte d’identité du matériau pendant la récupération.
Le liant assemble les grains en un ensemble utilisable. Le sable à vert avec argile et eau n’a pas les mêmes exigences de préparation, de durcissement et de retraitement que les systèmes chimiques à base de furane, de résines phénoliques ou de silicate de sodium. Une seule norme d’acceptation du sable usagé ne convient pas à tous.
Le sable à vert n’est pas simplement du sable auquel on ajoute librement de l’eau. C’est un système contrôlé, avec des exigences propres d’humidité, d’argile et de procédé. La production doit suivre des formulations validées plutôt que modifier les dosages d’après le nom.
Pour l’impression 3D, vérifier également l’étalement régulier, la compatibilité avec le liant ou l’activateur, les conditions de durcissement et le traitement après impression. Un matériau utilisable dans un malaxeur classique n’est pas nécessairement adapté à une imprimante donnée.
Récupération, réemploi et régénération ont des sens différents
Un sable récupéré a été collecté, mais ses propriétés de production ne sont pas forcément rétablies. Pour harmoniser les échanges entre achats, production et environnement, distinguer trois termes dans les documents de l’usine :
- Récupération : collecte du sable au décochage, au nettoyage ou lors du retrait du sable libre après impression.
- Réemploi : réintroduction dans une étape définie après le traitement et la vérification prescrits.
- Régénération : traitement adapté pour éliminer ou réduire les résidus défavorables et rétablir des conditions d’utilisation acceptables.
Distinguer aussi le circuit interne de la valorisation externe. Un sable devenu impropre à la fonderie n’est pas automatiquement utilisable dans le bâtiment, les routes ou les sols. Ces applications nécessitent leur propre évaluation matérielle et réglementaire.
Les bases de comptage créent facilement des confusions. Assimiler tout sable collecté à du sable régénéré surestime les résultats. Compter toute l’alimentation de l’équipement comme réutilisable masque les fines, les corps étrangers et les fractions rejetées.
Les représentations du procédé devraient préciser entrées, sorties et stockages intermédiaires à chaque point. Poussières collectées, déchets métalliques et sable écarté doivent être enregistrés séparément plutôt que disparaître dans un chiffre global de recyclage.

Que traitent la régénération mécanique et la régénération thermique ?
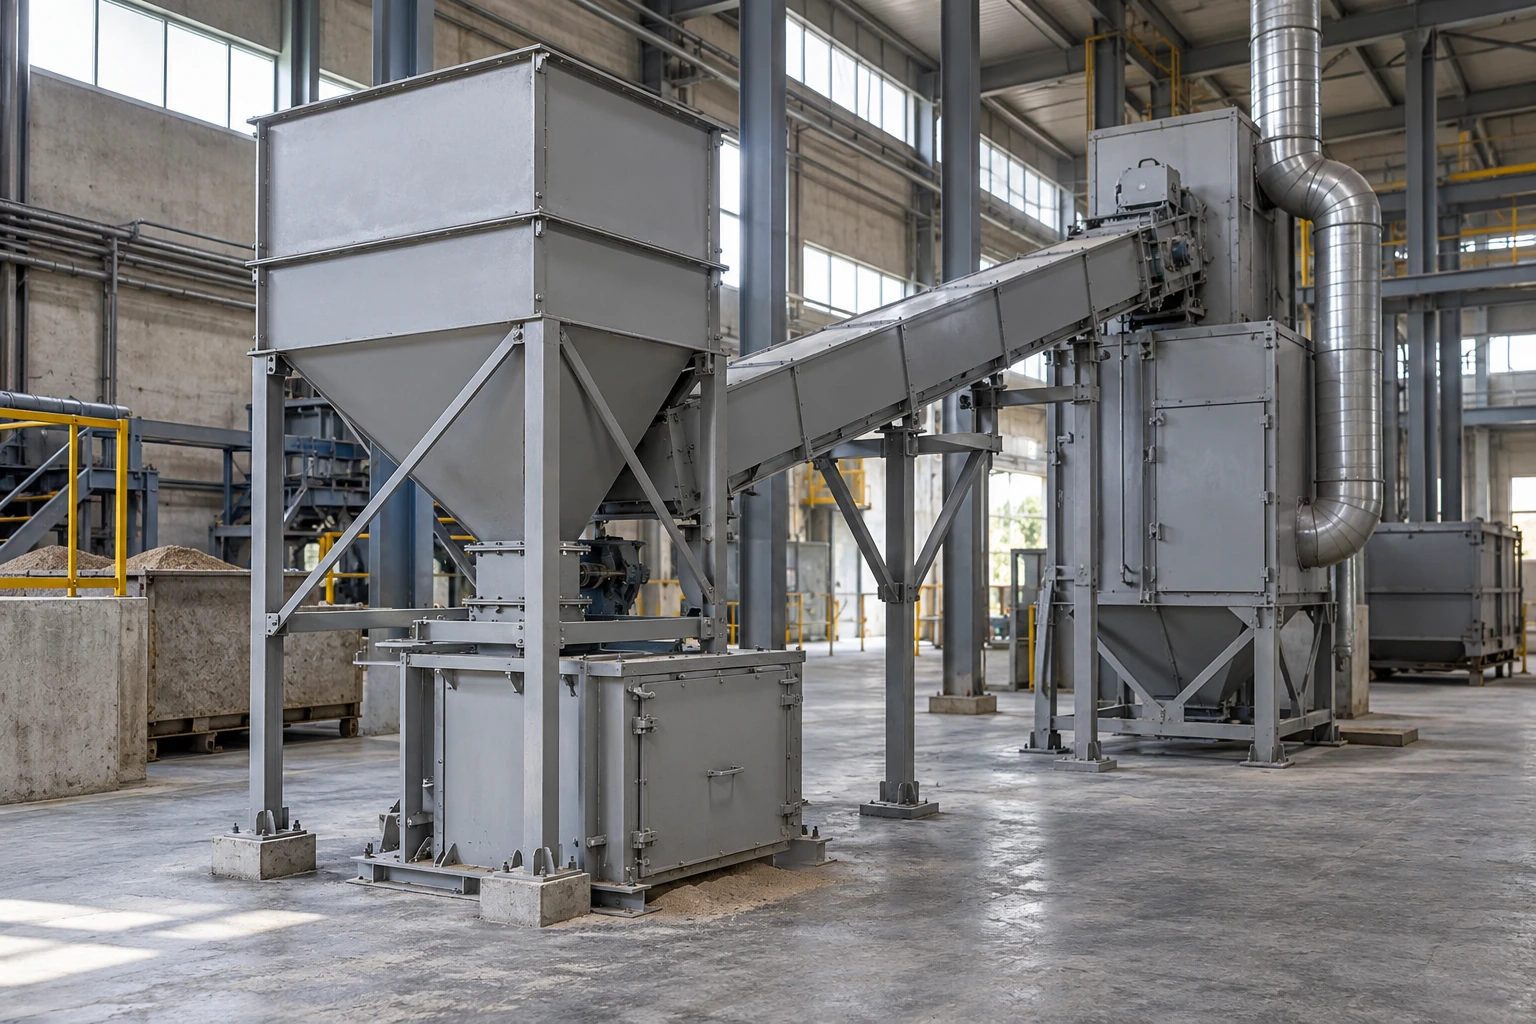
La régénération mécanique utilise une friction, une attrition ou un autre traitement mécanique adapté pour désagréger les mottes et réduire les résidus de surface, avec tamisage, séparation et dépoussiérage. La voie thermique retire par chauffage contrôlé les résidus de liant compatibles avec ce procédé, avec concassage, séparation et refroidissement en amont ou en aval.
La description du procédé par Omega Sinto montre que la régénération comprend préparation et gestion de la chaleur, et pas seulement un chauffage isolé. Les conditions citées concernent une solution particulière et ne constituent pas une recette de température universelle.
Le traitement thermique n’élimine pas nécessairement tous les résidus, et une même solution ne convient pas à tous les liants. Fournisseurs de matériaux et d’équipements doivent évaluer ensemble les résidus, l’emploi visé et la maîtrise des émissions.
Une action mécanique plus intense n’est pas toujours préférable. Même avec moins de résidus, une granulométrie modifiée et davantage de fines peuvent déstabiliser les performances ultérieures. Le jugement doit porter sur la qualité utilisable du régénéré et les résultats de coulée, pas seulement sur l’intensité du traitement.
Avant de choisir l’équipement, demander au fournisseur de tester un sable usagé représentatif de l’usine. Les économies d’une autre fonderie ne démontrent pas que liants, composition du retour et variations de production sont comparables.
Les essais doivent déterminer les usages possibles
Une couleur plus claire ou une texture plus meuble ne suffit pas à autoriser le retour à n’importe quelle étape. Les essais doivent correspondre au système de liant et à l’usage prévu, puis déboucher sur des critères d’acceptation applicables.
| Contrôle | Ce qu’il permet d’examiner | Ce qu’il ne permet pas de déduire à lui seul |
|---|---|---|
| Granulométrie et fines | Composition des grains et évolution dans le circuit | Une moyenne normale garantit une distribution inchangée |
| Humidité et température | Stabilité du stockage, du malaxage et du durcissement | Une valeur convient à tous les systèmes |
| Perte au feu et indicateurs associés | Évolution des résidus combustibles dans des conditions d’essai définies | Un chiffre décrit tous les contaminants |
| Demande en acide, pH et essais associés | État propre au système chimique concerné | Le pH remplace tous les essais de compatibilité du liant |
| Éprouvettes normalisées et essais de production | Résistance, temps d’utilisation et comportement réel | Un essai réussi dispense de suivre les tendances à long terme |
Il ne s’agit pas d’un programme identique obligatoire pour chaque usine. Par exemple, le programme d’essais de régénération de Simpson choisit granulométrie, perte au feu, demande en acide et contrôles liés à l’argile selon l’application, en comparant avant et après traitement. L’intérêt est d’établir une référence avant de comparer, non de copier les seuils d’une autre fonderie.
Les emplacements et méthodes de prélèvement doivent être fixés. Une poignée prise en surface peut ne pas représenter le lot. Mélanger différentes périodes et origines peut masquer la source d’une anomalie.
Relier les résultats aux lots de sable et de liant, à la proportion de réemploi et aux lots de pièces. L’équipe pourra alors distinguer évolution du matériau entrant, état de régénération et changements de malaxage ou de production.
Il n’existe pas de proportion universelle de sable neuf
L’apport de sable neuf doit être évalué avec les pertes, l’accumulation des résidus et l’évolution granulométrique. Fixer un ratio sans réexamen régulier ne prouve pas la stabilité du système.
Définir d’abord les produits et étapes autorisés, puis valider les combinaisons par des essais limités. Observer propriétés du sable, fabrication des noyaux ou moules, défauts et nettoyage. Consigner les changements de proportions et éviter plusieurs modifications non maîtrisées de formulation en même temps.
Un plan opérationnel distingue plage normale, alertes et critères d’arrêt du réemploi. Lorsqu’un indicateur s’écarte de la référence, isoler et contrôler à nouveau avant d’ajuster la recette, plutôt que rajouter immédiatement du liant pour rétablir la résistance.
Plus de liant peut masquer un symptôme sans résoudre sa cause. Même si la résistance revient, vérifier dégagement gazeux, nettoyage et cycle suivant. Les dosages doivent suivre un procédé validé, pas être déduits d’un seul indicateur.
Les étiquettes de lots doivent suivre les contenants et identifier au minimum origine, date, système de matériaux et état du traitement. Des bacs identiques non marqués pour sable rejeté et sable en attente d’essai permettent à une erreur de manutention de compromettre les contrôles. Un arrêt d’équipement ou un changement de sable demande aussi des règles de stockage provisoire et de redémarrage, pour éviter de réintégrer directement des stocks issus de conditions anormales.
En production postée, vérifier la cohérence du prélèvement, de la pesée et des enregistrements entre équipes de jour et de nuit. Une bonne formulation d’essai ne donne pas un système constant si son application quotidienne dérive.
L’impression 3D exige au moins trois flux de sable séparés
Le sable autour de l’imprimante peut se ressembler, mais il a subi des étapes différentes :
- Le sable non lié peut déjà contenir un activateur ou avoir subi certaines conditions ambiantes. Son traitement doit suivre les exigences du système.
- Les pièces en sable mal imprimées, endommagées ou rebutées contiennent un liant durci et ne peuvent pas être assimilées au sable de base non imprimé.
- Le sable retiré après coulée a subi la chaleur du métal et peut contenir enduits, métal et autres résidus.
Collecter et évaluer les trois flux séparément ; un taux unique de récupération du sable d’impression ne remplace pas cette gestion. Les informations de Hüttenes-Albertus sur les matériaux de fabrication additive distinguent aussi liants et conditions de réemploi du matériau non imprimé. Les proportions ne se transposent pas telles quelles entre systèmes.
À titre d’exemple, les informations publiques actuelles sur le Cprint 3D SJ-1200 décrivent un système de résine furannique et de durcisseur. Son circuit doit néanmoins être évalué selon les matériaux confirmés, la collecte sur site et les résultats d’essais. Un exemple de liant inorganique d’une autre marque ne justifie pas le même taux de réemploi.
L’impression modifie la fabrication de la géométrie du moule, mais ne supprime pas le contrôle du sable. Pour découvrir le procédé global, consulter le rôle du moulage, de la coulée et du décochage en fonderie au sable.

Le circuit produit encore des sorties à gérer
Un système de sable usagé génère des matériaux devenus impropres au réemploi interne. Leur valorisation externe exige des essais selon l’origine du sable, le liant, le métal coulé, les contaminants et l’usage prévu, ainsi que le respect des exigences locales.
L’évaluation présentée dans les documents de l’EPA américaine sur la valorisation des sables de fonderie usagés concerne certains sables siliceux issus de la fonte, de l’acier et de l’aluminium, pour des usages déterminés. Elle ne couvre ni tous les sables, ni tous les déchets mélangés, ni n’importe quelle application. Ces documents américains ne constituent pas une autorisation directe ailleurs.
La recyclabilité n’élimine pas les risques professionnels. Les poussières respirables contenant de la silice cristalline et les résidus concernés doivent être maîtrisés selon l’évaluation des risques. Le guide britannique HSE sur les poussières de régénération du sable insiste sur le confinement, l’aspiration à la source et l’entretien efficace. Des personnes compétentes doivent définir les mesures locales.
La réception d’un projet doit examiner dépoussiérage, stockage et transport, maintenance et destination des résidus, en plus du retour de sable. Regrouper les polluants pour les collecter est une étape de gestion, pas leur disparition des bilans.
Rapporter les gains aux pièces conformes
Rapporter sable neuf, liant, énergie de régénération et matières sortantes au même nombre ou à la même masse de pièces conformes. Consigner gamme de produits, alliage et volume pour éviter de comparer directement des tâches différentes.
Suivre aussi retouches, rebuts et heures de nettoyage liés au sable. Si les achats de sable neuf baissent mais que le taux de pièces conformes diminue aussi, ne présenter que le premier indicateur donne une conclusion partielle.
Établir une référence sur un produit stable, puis élargir la validation, donne des résultats plus lisibles que rechercher immédiatement le réemploi maximal de toute l’usine. Pour comprendre les changements de qualité, associer les essais du sable aux mécanismes de formation des défauts de fonderie, sans accuser le sable usagé d’après le seul aspect du défaut.
Un cycle durable repose sur des matériaux identifiés, des performances maîtrisées, des sorties traçables et une production constante de pièces conformes.
Pour l’évaluation économique, consultez les coûts et le délai de retour sur investissement de la régénération du sable.
Questions fréquentes
Combien de fois peut-on réutiliser le sable de fonderie ?
Il n’existe pas de nombre universel. Le système mélange généralement des sables aux historiques différents. La décision repose sur leur état, les contrôles et les résultats de production, pas sur une durée identique pour chaque grain.
La régénération thermique est-elle toujours meilleure que la mécanique ?
Non. Le choix dépend du liant, de l’agrégat, de la qualité visée, du débit, de l’énergie et des émissions. Plusieurs étapes peuvent être combinées.
Le sable régénéré est-il exempt de risque lié à la silice ?
Non. La régénération ne supprime pas automatiquement la silice cristalline ni l’exposition aux poussières. Les mesures restent fondées sur l’évaluation des risques du site.
Moins de liant est-il toujours meilleur pour l’environnement ?
Le dosage seul ne suffit pas. Un manque de résistance ou de stabilité peut augmenter retouches, rebuts ou nettoyage et aggraver l’impact global. L’optimisation doit rester dans les conditions validées.
Peut-on remettre tout le sable non lié directement dans l’imprimante ?
Il ne faut pas le présumer. Activateur, durée de stockage, température, humidité, corps étrangers et exigences de l’équipement influencent le réemploi. Suivre une procédure de traitement confirmée.