

Sandkreisläufe müssen Materialzustand und Gussqualität beherrschen
Gießereisand muss weder nach jedem Abguss vollständig entsorgt werden, noch lässt er sich durch einfaches Sieben unbegrenzt wiederverwenden. Er durchläuft wiederholt Mischen, Formen, Erwärmen, Auspacken, Trennen und weitere Behandlung. Dabei verändern sich Kornoberflächen und Korngrößenverteilung.
Ein gut geführtes Sandsystem muss zwei Fragen beantworten: Kann diese Charge derzeit zuverlässig einwandfreie Gussteile liefern, und bleibt ihr Zustand nach dem nächsten Umlauf innerhalb beherrschbarer Grenzen?
Der Altsandkreislauf lässt sich deshalb nicht allein anhand der Rückgewinnungsquote beurteilen. Grundsand, Bindemittel, Legierung, Bauteilgeometrie, Regenerierungsanlage und Qualitätssicherung gehören in dieselbe Betrachtung. Eingesparter Neusand lohnt sich nicht zwangsläufig, wenn Ausschuss und Putzaufwand steigen.
Die Anforderungen an Gießereisand beeinflussen sich gegenseitig
Formen und Kerne müssen beim Transport, Zusammenbau und unter der Einwirkung flüssigen Metalls formstabil bleiben, danach aber gut entfernbar sein. Der Sand muss eine geeignete Formoberfläche erzeugen und zu Bindemittel, Entlüftung und thermischem Verhalten passen.
Gemeinsam zu prüfen sind unter anderem Korngrößenverteilung, Kornform, Fließ- und Verdichtungsverhalten, Wärmebeständigkeit, Festigkeit, Gasdurchlässigkeit sowie späterer Zerfall und Putzaufwand. Ein besserer Einzelwert bedeutet nicht automatisch höhere Gesamtqualität.
Für eine feinere Oberfläche genügt es nicht, feineren Sand zu wählen. Auch Bindemittelbedarf, Entgasung und Schichtauftrag beziehungsweise Formverhalten sind zu bewerten. Transportfestigkeit muss ebenso mit Rückständen nach dem Abguss und der Reinigbarkeit abgewogen werden.
Die Einführung der American Foundry Society zu Gießereisand betont den Zusammenhang zwischen physikalischer und chemischer Sandqualitätskontrolle und Gussqualität. Das Sandsystem gehört daher in die Rückverfolgbarkeit des Produkts.
Praktisch ist es, Einsatzgrenzen für verschiedene Produktfamilien festzulegen. Dickwandige Teile, schlanke Kerne und gewöhnliche Außenformen benötigen nicht unbedingt dieselbe Sandmischung. Vor einer Vermischung muss klar sein, ob sie später in denselben Rücklaufsandkreislauf gelangen.
Grundsand und Bindemittel sind zwei eigenständige Entscheidungen
Quarz-, Chromit-, Zirkon- und künstliche Keramiksande sind bekannte Gießereizuschläge. Ihre Bezeichnungen ergeben keine allgemeine Rangfolge von niedriger zu hoher Qualität. Kosten, thermisches Verhalten, Dichte, Lieferzuverlässigkeit und Verträglichkeit mit dem vorhandenen System sind am konkreten Bauteil zu bewerten.
Dieser Beitrag behandelt den Materialkreislauf nach dem Eingang in die Gießerei und ordnet nicht jeder Legierung pauschal einen Sand zu. Einen ersten Vergleich bietet die Materialauswahl für gedruckte Sandformen. Bei mehreren Grundsanden sind getrennte Sammlung, zulässige Vermischung und anschließende Prüfungen vorab festzulegen. Eine richtige Einkaufsentscheidung kann den Verlust der Materialidentität bei der Rückgewinnung nicht ausgleichen.
Bindemittel verbinden Sandkörner zu einem nutzbaren Körper. Grünsandsysteme mit Ton und Wasser haben andere Anforderungen an Aufbereitung, Verfestigung und Wiederbehandlung als chemisch gebundene Systeme mit Furan-, Phenol- oder Wasserglasbindern. Eine gemeinsame universelle Altsand-Freigabegrenze reicht nicht aus.
Grünsand ist kein beliebig mit Wasser angefeuchteter Sand. Er ist ein geregeltes Materialsystem mit Anforderungen an Wassergehalt, Ton und Prozessbedingungen. In der Produktion sind geprüfte Rezepturen einzuhalten; der Name erlaubt keine eigenmächtige Änderung der Dosierung.
Beim 3D-Druck sind außerdem gleichmäßiger Schichtauftrag, Zusammenspiel mit Binder oder Aktivator, Aushärtungsbedingungen und Nachbehandlung zu prüfen. Ein für konventionelle Mischanlagen geeigneter Sand passt nicht zwangsläufig zu einem bestimmten Drucker.
Rückgewinnung, Wiederverwendung und Regenerierung sind zu unterscheiden
„Der Sand ist zurück“ bestätigt nur seine Sammlung, nicht die Wiederherstellung seiner Gebrauchseigenschaften. Drei getrennte Begriffe in den Betriebsunterlagen helfen Einkauf, Produktion und Umweltmanagement bei einer gemeinsamen Bewertung:
- Rückgewinnung: Sammlung beim Auspacken, Putzen oder Entfernen ungebundenen Sands nach dem Druck.
- Wiederverwendung: Erneuter Einsatz in einer festgelegten Produktionsstufe nach vorgeschriebener Behandlung und Freigabe.
- Regenerierung: Geeignete Behandlung zur Entfernung oder Verringerung schädlicher Rückstände, damit akzeptable Einsatzbedingungen wieder erreicht werden.
Zusätzlich ist zwischen innerbetrieblichem Kreislauf und externer Verwertung zu unterscheiden. Nicht mehr gießereitauglicher Sand ist nicht automatisch für Bau, Straßen oder Böden geeignet. Dafür sind eine eigene Materialbewertung und die entsprechenden rechtlichen Prüfungen nötig.
Uneinheitliche Bilanzgrenzen führen leicht zu Missverständnissen. Wird gesammelter Sand als Regenerat gezählt, erscheint die Leistung zu hoch. Wird die gesamte Anlagenzufuhr als wiederverwendbar erfasst, bleiben Feinstoffe, Fremdstoffe und abgelehnte Mengen unsichtbar.
Prozessdarstellungen sollten je Knoten Ein- und Ausgänge sowie Zwischenlager zeigen. Staubabscheiderrückstände, Metallteile und ausgeschiedener Sand benötigen eigene Aufzeichnungen statt in einer einzigen Recyclingzahl zu verschwinden.

Welche Aufgaben erfüllen mechanische und thermische Regenerierung?
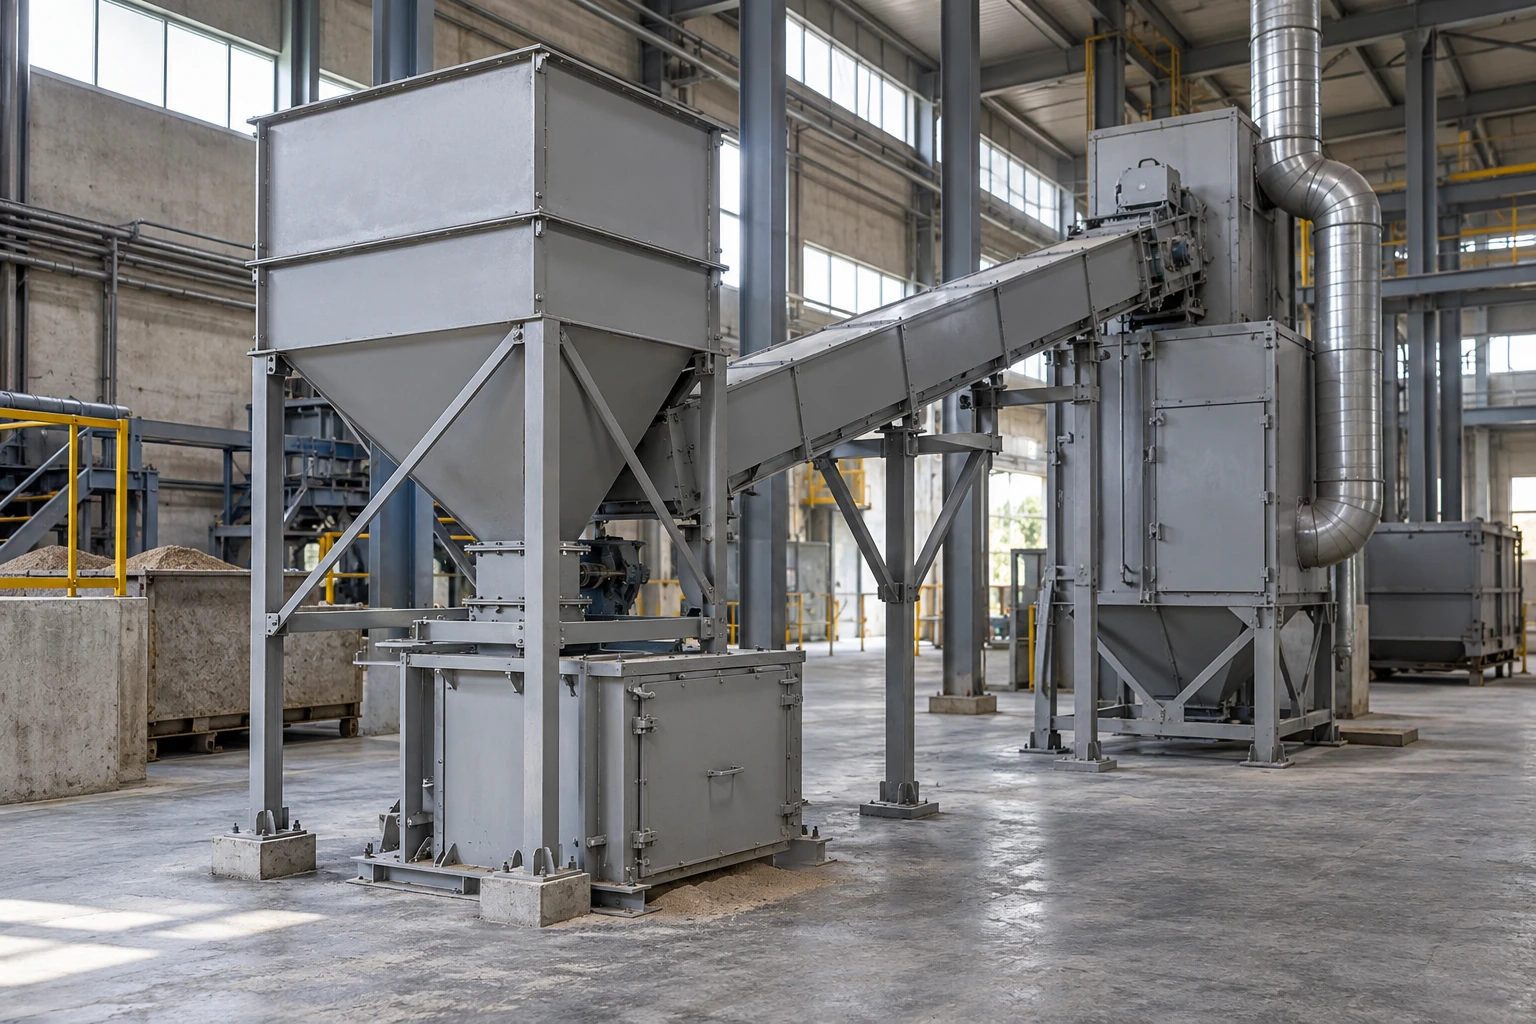
Mechanische Regenerierung nutzt geeignete Reibung, Scheuerwirkung oder andere mechanische Behandlung, um Klumpen aufzulösen und Oberflächenrückstände zu vermindern. Dazu kommen Sieben, Trennen und Entstauben. Thermische Regenerierung entfernt geeignete Binderrückstände durch kontrollierte Wärmebehandlung und erfordert davor oder danach Zerkleinern, Trennen und Kühlen.
Die Prozessbeschreibung von Omega Sinto zeigt, dass Regenerierung Vorbehandlung und Wärmemanagement einschließt und nicht aus einem einzelnen Heizschritt besteht. Die dort genannten Anlagenbedingungen gehören zu einer konkreten Lösung und sind kein allgemeines Temperaturrezept.
Thermische Behandlung entfernt nicht jeden Rückstand, und nicht alle Bindersysteme eignen sich für dieselbe Lösung. Anlagen- und Materiallieferanten sollten Rückstandszustand, späteren Einsatzzweck und Anforderungen an die Emissionskontrolle gemeinsam bewerten.
Auch stärkere mechanische Behandlung ist nicht grundsätzlich besser. Trotz weniger Rückständen können veränderte Körnung und mehr Feinstoffe das spätere Verhalten verschieben. Entscheidend sind die nutzbare Regeneratqualität und die Gussresultate, nicht allein die Behandlungsintensität.
Vor der Anlagenwahl sollte der Lieferant repräsentativen Altsand aus dem eigenen Betrieb testen. Ein Einsparungsbeispiel aus einer anderen Gießerei zeigt nicht, ob Binder, Rücklaufsandzusammensetzung und Produktionsschwankungen vergleichbar sind.
Prüfungen müssen den geeigneten Einsatz klären
Hellere Farbe oder lockerer Griff beweisen nicht, dass Regenerat in jede Stufe zurückgeführt werden darf. Prüfungen müssen zum Bindersystem und Einsatzzweck passen und praktisch anwendbare Annahmekriterien ergeben.
| Prüfbereich | Was sich damit beurteilen lässt | Was daraus allein nicht folgt |
|---|---|---|
| Körnung und Feinstoffe | Kornzusammensetzung und Veränderungen im Kreislauf | Ein unauffälliger Mittelwert bedeutet unveränderte Verteilung |
| Feuchte und Temperatur | Stabilität von Lagerung, Mischen und Aushärten | Ein Grenzwert passt zu allen Systemen |
| Glühverlust und verwandte Kennwerte | Änderung verbrennbarer Rückstände unter festgelegten Prüfbedingungen | Ein Wert beschreibt sämtliche Schadstoffe |
| Säurebedarf, pH und verwandte Prüfungen | Zustand im jeweiligen chemischen System | pH ersetzt sämtliche Binder-Verträglichkeitsprüfungen |
| Normproben und Produktionsversuche | Festigkeit, Verarbeitungszeit und tatsächliches Einsatzverhalten | Ein erfolgreicher Einzelversuch macht Langzeittrends entbehrlich |
Dies ist kein identisches Pflichtprogramm für jede Gießerei. Simpsons Regenerierungsprüfprogramm wählt beispielsweise Körnung, Glühverlust, Säurebedarf und tonbezogene Prüfungen entsprechend der Anwendung und vergleicht den Zustand vor und nach der Behandlung. Sinnvoll ist eine eigene Ausgangsbasis, nicht das Kopieren fremder Freigabegrenzen.
Probenahmestellen und Verfahren sollten ebenfalls festgelegt sein. Eine Handvoll von der Oberfläche repräsentiert möglicherweise nicht die Charge. Vermischte Quellen und Zeitpunkte können die Herkunft einer Abweichung verbergen.
Prüfergebnisse sollten Sandcharge, Wiederverwendungsanteil, Bindercharge und Gusscharge zugeordnet werden. So lässt sich zwischen verändertem Eingangsmaterial, Regenerierungszustand und geänderten Misch- oder Produktionsbedingungen unterscheiden.
Es gibt keinen universellen Neusandanteil
Neusandzugabe ist im Zusammenhang mit Verlusten, Rückstandsanreicherung und Körnungsänderungen zu beurteilen. Eine festgelegte Quote ohne regelmäßige Überprüfung beweist keine Systemstabilität.
Zunächst werden zulässige Produkte und Einsatzstufen bestimmt, dann Kombinationen in begrenzten Versuchen validiert. Zu beobachten sind Sandeigenschaften, Kern- oder Formherstellung, Gussfehler und Putzaufwand. Änderungen sind zu dokumentieren und nicht mit mehreren ungeregelten Rezepturänderungen zu kombinieren.
Ein handhabbarer Kontrollplan trennt Normalbereich, Warnbedingungen und Kriterien zum Stoppen der Wiederverwendung. Weicht ein Wert von der Ausgangsbasis ab, wird das Material zunächst gesperrt und erneut geprüft, bevor die Rezeptur verändert wird. Mehr Binder ist keine sofortige Standardkorrektur für fehlende Festigkeit.
Mehr Binder kann ein Symptom verdecken, ohne dessen Ursache zu beheben. Auch nach Wiederherstellung der Festigkeit sind Gasentwicklung, Putzen und der nächste Umlauf zu prüfen. Materialzugaben richten sich nach validierten Prozessen, nicht nach einem einzelnen Kennwert.
Chargenkennzeichnungen müssen mit den Behältern mitlaufen und mindestens Herkunft, Datum, Materialsystem und Behandlungsstatus unterscheiden. Gleiche unbeschriftete Behälter für abgelehnten und ungeprüften Sand lassen einen Transportfehler das Prüfkonzept aushebeln. Anlagenstillstand oder Sandwechsel erfordern zudem Regeln für Zwischenlager und Wiederanlauf, damit unter abweichenden Bedingungen angesammeltes Material nicht direkt in den normalen Rücklauf gelangt.
Im Mehrschichtbetrieb müssen Probenahme, Wägung und Aufzeichnungen tags und nachts übereinstimmen. Eine gute Versuchsrezeptur liefert kein gleichbleibendes Sandsystem, wenn die tägliche Umsetzung driftet.
Beim 3D-Druck sind mindestens drei Sandströme getrennt zu führen
Der Sand rund um den Drucker kann ähnlich aussehen, hat aber unterschiedliche Prozesse durchlaufen:
- Ungebundener Sand kann bereits Aktivator enthalten oder bestimmten Umgebungsbedingungen ausgesetzt gewesen sein. Er ist nach den Systemvorgaben zu behandeln.
- Fehlgedruckte, beschädigte oder ausgemusterte Sandteile enthalten ein ausgehärtetes Bindersystem und sind nicht mit unbedrucktem Grundsand gleichzusetzen.
- Nach dem Abguss entfernter Altsand wurde durch das Metall thermisch beansprucht und kann Schlichten, Metall und andere Rückstände enthalten.
Die drei Ströme sind getrennt zu sammeln und zu bewerten. Eine einzige Drucksand-Rückgewinnungsquote ersetzt diese Führung nicht. Die Materialinformationen von Hüttenes-Albertus zur additiven Fertigung unterscheiden ebenfalls Bindersysteme und Bedingungen zur Wiederverwendung unbedruckten Materials. Anteile lassen sich nicht unverändert zwischen Systemen übertragen.
Die derzeit öffentlich verfügbaren Angaben zum Cprint 3D SJ-1200 beschreiben beispielsweise ein Furanharz- und Härtersystem. Sein Sandkreislauf ist dennoch anhand bestätigter Materialien, örtlicher Sammlung und Prüfergebnisse zu bewerten. Ein anorganisches System eines anderen Herstellers belegt keine gleiche Wiederverwendungsquote.
Der Druck verändert die Herstellung der Sandformgeometrie, nicht den Bedarf an Sandqualitätskontrolle. Einen Einstieg bietet die Funktion von Formen, Gießen und Auspacken im Sandguss.

Auch Kreisläufe erzeugen zu bewirtschaftende Abgänge
Altsandsysteme erzeugen Material, das nicht mehr innerbetrieblich einsetzbar ist. Externe Verwertung erfordert Prüfungen zu Sandherkunft, Binder, Gussmetall, Verunreinigungen und geplantem Zweck sowie die Umsetzung örtlicher Vorgaben.
Die Risikobewertung in den EPA-Informationen zur Verwertung gebrauchter Gießereisande betrifft bestimmte Quarzsande aus Eisen-, Stahl- und Aluminiumgießereien sowie festgelegte Anwendungen. Sie umfasst nicht alle Sande, gemischten Abfallströme oder beliebigen Nutzungen. Die US-Unterlagen sind keine unmittelbare Freigabegrundlage in anderen Ländern.
Wiederverwertbarkeit beseitigt keine arbeitsbedingten Gesundheitsrisiken. Lungengängiger Staub mit kristallinem Siliziumdioxid und relevante Rückstände müssen anhand der Gefährdungsbeurteilung kontrolliert werden. Die britische HSE-Anleitung zur Staubkontrolle bei der Sandregenerierung betont Einhausung, Quellenabsaugung und wirksame Wartung. Fachkundige Personen müssen die Maßnahmen vor Ort nach örtlichen Anforderungen festlegen.
Bei der Abnahme eines Kreislaufprojekts sind außer dem Sandrücklauf auch Entstaubung, Lagerung, Transport, Wartungsarbeiten und Rückstandswege zu prüfen. Schadstoffe gesammelt zu erfassen ist ein Bewirtschaftungsschritt, nicht ihr Verschwinden aus der Bilanz.
Verbesserungen an einwandfreien Gussteilen messen
Neusandverbrauch, Binderverbrauch, Regenerierungsenergie und abgeführte Materialmenge sollten auf dieselbe Stückzahl oder Masse einwandfreier Gussteile bezogen werden. Produktmix, Legierung und Ausbringung werden mit erfasst, damit unterschiedliche Aufgaben nicht unmittelbar verglichen werden.
Auch sandbedingte Nacharbeit, Ausschuss und Putzstunden sind zu verfolgen. Sinkt der Neusandeinkauf zugleich mit der Gutgussquote, liefert allein die erste Kennzahl ein einseitiges Bild.
Eine Ausgangsbasis für ein stabiles Produkt mit schrittweise ausgeweiteter Validierung ist leichter auszuwerten als sofort die höchste betriebsweite Wiederverwendungsquote anzustreben. Qualitätsänderungen sollten mit Sandprüfungen und den Entstehungsmechanismen von Gussfehlern untersucht werden, statt Altsand nur anhand des Fehlerbilds verantwortlich zu machen.
Ein nachhaltiger Sandkreislauf zeichnet sich durch klare Materialidentität, beherrschbare Eigenschaften, rückverfolgbare Abgänge und die dauerhafte Fertigung anforderungsgerechter Gussteile aus.
Für die Wirtschaftlichkeitsbewertung siehe Kosten und Amortisation der Sandregenerierung.
Häufige Fragen
Wie oft lässt sich Gießereisand wiederverwenden?
Es gibt keine allgemeine Anzahl. Ein System enthält meist Sand mit unterschiedlichen Umlaufhistorien. Maßgeblich sind Materialzustand, Prüfungen und Produktionsergebnisse, nicht eine einheitliche Lebensdauer für jedes Korn.
Ist thermische Regenerierung immer besser als mechanische?
Nein. Binder, Grundsand, Zielqualität, Durchsatz, Energie und Emissionen bestimmen die Wahl. Auch eine Kombination von Stufen kann nötig sein.
Ist Regenerat frei von Quarzstaubrisiken?
Nein. Regenerierung entfernt nicht automatisch kristallines Siliziumdioxid oder Staubexposition bei der Arbeit. Schutzmaßnahmen richten sich weiterhin nach der örtlichen Gefährdungsbeurteilung.
Ist weniger Binder immer umweltfreundlicher?
Die Dosierung allein reicht zur Beurteilung nicht aus. Unzureichende Festigkeit und Stabilität können Nacharbeit, Ausschuss oder Putzen erhöhen und die Gesamtwirkung verschlechtern. Optimiert wird innerhalb validierter Prozessbedingungen.
Darf ungebundener Drucksand vollständig direkt zurück in die Maschine?
Das darf nicht vorausgesetzt werden. Aktivatorgehalt, Lagerdauer, Temperatur, Feuchte, Fremdstoffe und Materialanforderungen der Anlage beeinflussen die Wiederverwendbarkeit. Ein bestätigtes Behandlungsverfahren ist einzuhalten.