

砂の循環では材料の状態と鋳物品質を同時に管理する
鋳物砂は一度の注湯で全量を捨てる消耗品ではありませんが、ふるいにかければ無制限に使える砂でもありません。混練、造型、加熱、型ばらし、分離、処理を繰り返す中で、粒子表面や粒度分布が変化します。
管理された砂システムでは、二つの問いに答える必要があります。このロットで今、合格品を安定して作れるか。そして次の循環後も特性を管理範囲内に保てるか、という問いです。
そのため、使用済み砂の循環は回収率だけでは評価できません。基砂、粘結剤、合金、鋳物形状、再生設備、品質管理を一緒に検討します。新砂を節約しても、不良や清掃費が増えれば効果が失われることがあります。
鋳物砂には相反する要求がある
鋳型と中子は、搬送、組み立て、溶湯との接触に耐えて形状を保ち、注湯後には除去できる必要があります。砂は適切な型表面を形成し、粘結剤、ガス抜き、熱的挙動と整合しなければなりません。
粒度分布、粒形、流動性と充填性、耐熱性、強度、通気性、崩壊性や清掃性を総合的に評価します。一つの数値を改善しても、全体の品質が改善するとは限りません。
表面を細かく仕上げるには、細粒の砂を選ぶだけでなく、粘結剤の必要量、ガス抜き、敷砂や造型時の挙動を確認します。取り扱い時の強度も、注湯後の残留物や除去の難しさと合わせて考えます。
米国鋳造協会による鋳物砂の解説は、砂の物理的・化学的品質管理と鋳物品質の関係を示しています。砂システムも製品のトレーサビリティ記録に含めるべきです。
実務では、製品群ごとに材料の使用条件を定める方法が有効です。厚肉部品、細い中子、一般的な外型では必要な組み合わせが異なる場合があります。混合前に、最終的に同じ戻り砂系統へ入るかを確認します。
基砂と粘結剤は別々に選定する
けい砂、クロマイト砂、ジルコン砂、人工セラミック砂は代表的な鋳物用骨材です。名称だけで品質の上下が決まるわけではありません。対象部品に合わせ、価格、熱的挙動、密度、供給の安定性、既存システムとの適合性を評価します。
本記事は、材料が工場へ入った後の循環を扱い、合金ごとに砂を指定するものではありません。骨材の基本比較は砂型3Dプリントの材料選定を参照してください。複数の骨材を使う工場では、分別回収、混合の許容範囲、混合後の試験を先に定めます。購入時に正しく選んでも、回収時に材料の識別が失われれば十分ではありません。
粘結剤は砂粒を実用的な形に結合します。粘土と水を使う生型砂と、フラン、フェノール、けい酸ナトリウムなどの化学粘結砂では、混練、硬化、再処理の条件が異なります。共通の使用済み砂受け入れ基準は適用できません。
生型砂は、砂に水を適当に加えたものではありません。水分、粘土、工程条件に要求がある管理された材料系です。名称から量を調整するのではなく、検証済みの配合に従います。
3Dプリントでは、安定した敷砂、粘結剤や活性化剤との適合性、硬化条件、造形後の取り扱いも確認します。従来の混練設備に適した材料が、特定のプリンターにも適するとは限りません。
回収、再使用、再生は意味が異なる
「砂を回収した」は集めた事実を示すだけで、製造に必要な性能の回復を意味しません。工場内で三つの用語を分けると、購買、製造、環境管理が同じ定義を使えます。
- 回収:型ばらし、清掃、造形後の未結合砂除去で砂を集めること。
- 再使用:所定の処理と確認後、特定の製造段階へ戻すこと。
- 再生:適切な処理で有害な残留物を除去または低減し、使用可能な状態へ戻すこと。
工場内循環と工場外での有効利用も区別します。鋳造に使えない砂が、建設、道路、土壌に自動的に使えるわけではありません。別途、材料評価と法令上の確認が必要です。
集計の定義が異なると混乱が生じます。回収砂をすべて再生砂と呼べば、成果を過大評価します。再生設備への投入量をすべて再使用可能量と見なすと、微粉、異物、不合格材の行き先が見えなくなります。
工程図では、各段階の投入、排出、一時保管を明示します。集じん物、金属片、不合格砂は個別に記録し、全体のリサイクル率に埋もれさせないようにします。

機械再生と熱再生は何を解決するのか
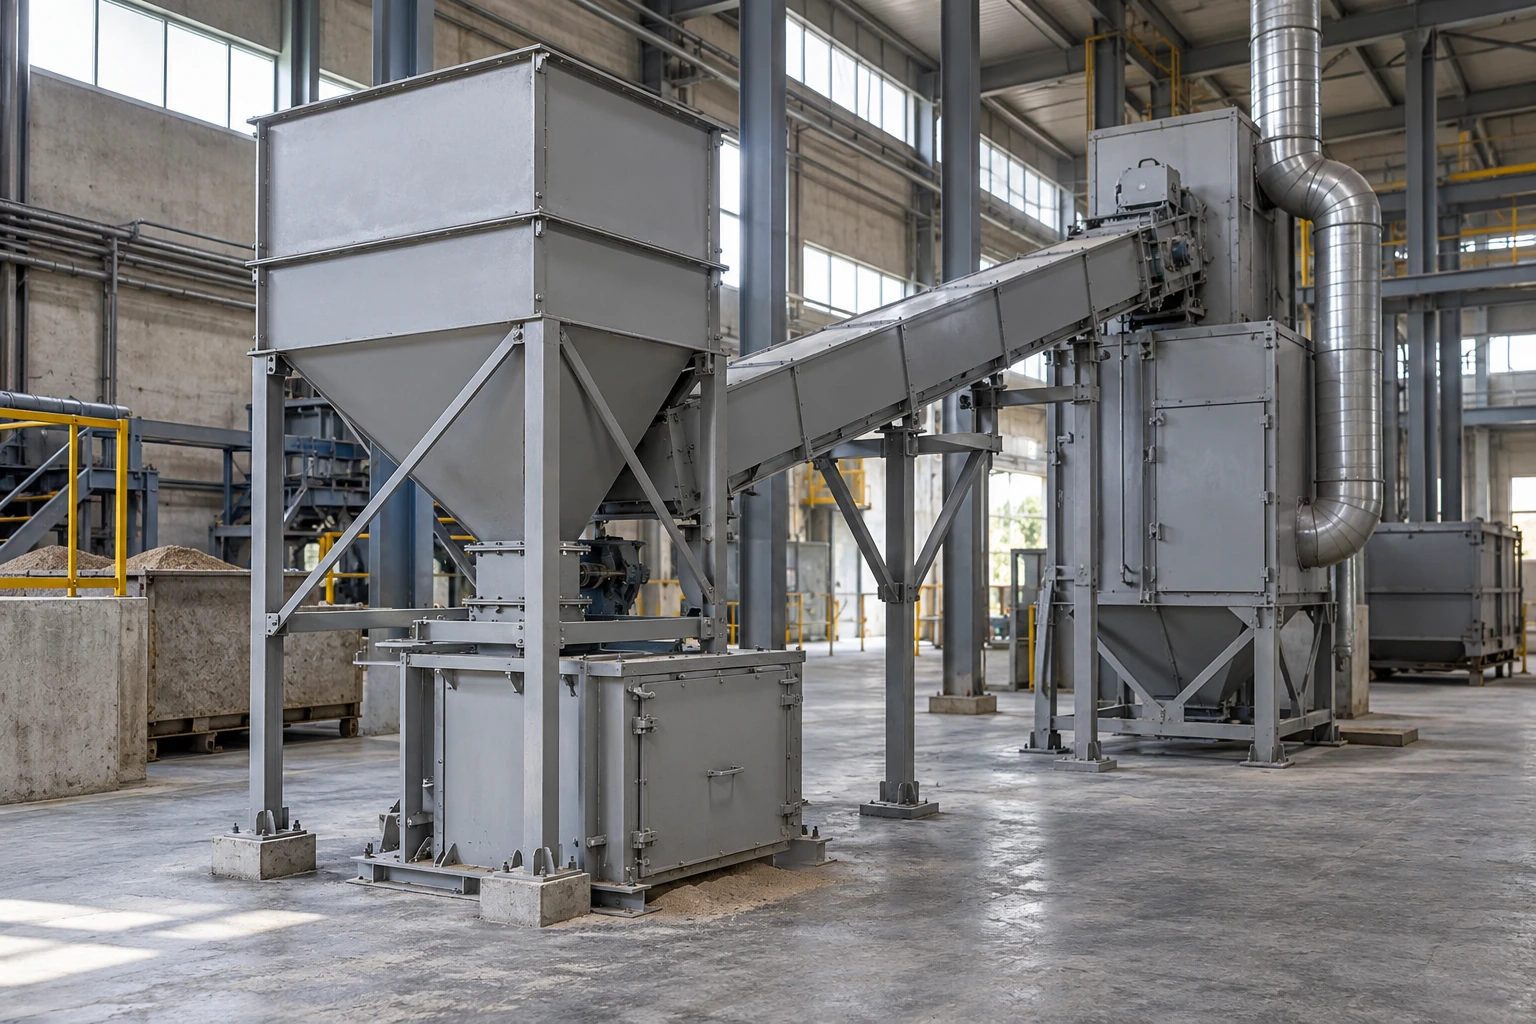
機械再生は適切な摩擦、摩耗などで塊を崩し、表面残留物を減らします。ふるい分け、分離、集じんも組み合わせます。熱再生は、その処理に適した粘結剤残留物を制御された加熱で除去し、前後に破砕、分離、冷却などを行います。
Omega Sintoの再生工程解説は、再生が単なる加熱ではなく、前処理や熱管理を含む一連の工程であることを示します。紹介された設備条件は個別の方法に関するもので、全砂系統に共通する温度条件ではありません。
熱処理であらゆる残留物が除去されるわけではなく、すべての粘結剤に同じ方法が適するわけでもありません。設備と材料の供給者が、残留物、再生後の用途、排出管理条件を共同で評価します。
機械処理は強ければよいとは限りません。残留物が減っても、粒度変化や微粉増加が後工程を不安定にする場合があります。処理強度より、使用可能な再生砂の品質と実際の鋳造結果を基準にします。
設備選定前に、工場の状態を代表する使用済み砂で供給者に試験を依頼します。他工場の節約事例は、粘結剤、戻り砂の組成、生産変動が同じことを証明しません。
試験は「どこで使えるか」を明らかにする
色が薄い、さらさらしているというだけでは、再生砂をどの工程にも戻せるとは判断できません。粘結剤と用途に合わせて試験を選び、実行できる受け入れ基準にします。
| 確認項目 | 把握できること | 単独では判断できないこと |
|---|---|---|
| 粒度と微粉 | 粒子構成と循環中の変化 | 平均値が正常なら分布も変わらない |
| 水分と温度 | 保管、混練、硬化条件の安定性 | 一つの値がすべての系統に適する |
| 強熱減量など | 所定試験条件での可燃性残留物の変化 | 一つの数値ですべての汚染物質を表せる |
| 酸消費量、pHなど | 対象の化学系に関わる状態 | pHですべての粘結剤適合性試験を代替できる |
| 標準試験片と生産試験 | 強度、作業可能時間、実際の挙動 | 一度合格すれば長期傾向を追わなくてよい |
これらは全工場に共通の必須試験セットではありません。例えばSimpsonの砂再生試験プログラムは、用途に応じて粒度、強熱減量、酸消費量、粘土関連試験を選び、処理前後を比較します。参考にすべきなのは、他工場の限界値を写すことではなく、まず比較の基準を作る方法です。
採取場所と方法も固定します。山の表面から一握り取った砂が、ロット全体を代表するとは限りません。異なる時期や由来の試料を混ぜると、異常の原因を隠す場合があります。
試験結果を砂ロット、再使用割合、粘結剤ロット、鋳物ロットに結び付けます。これにより、入荷材料の変化、再生工程の変化、混練や生産条件の変化を切り分けやすくなります。
新砂の添加率に共通の正解はない
新砂添加は、損失、残留物の蓄積、粒度変化に照らして評価します。一定率を決めて長期的に見直さなければ、システムが安定しているとは言えません。
まず使用を認める製品と工程を定め、限定試験で組み合わせを検証します。砂の特性、中子や鋳型の製作、鋳造欠陥、清掃を観察します。割合変更を記録し、複数の配合条件を同時に無管理で変えないようにします。
実用的な管理計画では、正常範囲、警告条件、再使用停止条件を分けます。指標が基準から外れたら、すぐに粘結剤を増やして強度を戻すのではなく、材料を隔離し、再試験してから配合を調整します。
粘結剤の増量は、原因を解決せず症状を隠すことがあります。強度が戻っても、ガス発生、清掃、次の循環を確認します。添加量は一つの測定値から推定せず、検証済み工程で管理します。
容器にはロット表示を伴わせ、少なくとも由来、日付、材料系、処理状況を示します。不合格砂と試験待ち砂を同じ無表示容器に入れると、一度の搬送ミスで試験体制が機能しなくなります。設備停止や砂の切り替え時にも、一時保管と再起動時の確認を定め、異常な滞留材を通常の戻り砂へ直接投入しないようにします。
交替勤務では、昼夜で採取、計量、記録が一致しているか確認します。試験時の配合が良くても、日常作業にずれがあれば同じ砂システムとは言えません。
3Dプリントでは少なくとも三つの砂流れを分ける
プリンター周辺の砂は似て見えても、経た工程が異なります。
- 未結合砂にも活性化剤が含まれていたり、環境の影響を受けていたりする場合があります。材料系の条件に従って扱います。
- 造形失敗品、破損品、不合格の砂造形品には硬化済み粘結剤があり、未造形の基砂と同じには扱えません。
- 注湯後の使用済み砂は金属の熱を受け、塗型剤、金属などの残留物を含む場合があります。
これらを分別回収して個別に評価します。砂型プリントの回収率一つで管理を代替できません。Hüttenes-Albertusの積層造形材料情報も、粘結剤系と未造形材の再使用条件を区別しています。割合を別の系統へそのまま転用できません。
例えば、Cprint 3D SJ-1200の現在の公開情報は、フラン樹脂と硬化剤の系統を示しています。循環方法は、確認済み材料、現場の回収方法、試験結果に基づく評価が必要です。他社の無機粘結剤の事例から同じ再使用率を保証することはできません。
プリントは砂型形状の作り方を変えますが、砂の品質管理は必要です。工程全体を初めて学ぶ方は、砂型鋳造における造型、注湯、型ばらしの役割を確認できます。

循環にも管理すべき排出先がある
砂システムでは、内部再使用に適さない材料も生じます。工場外利用には、砂の由来、粘結剤、鋳造金属、汚染物質、用途に応じた試験と、地域の要件に沿った判断が必要です。
米国EPAの使用済み鋳物砂の有効利用情報に示されるリスク評価は、鉄、鋼、アルミニウム鋳造由来の特定のけい砂と一定の用途を対象としています。すべての砂、混合廃棄物、用途を対象とするものではありません。米国の資料を、他地域での使用許可の直接的根拠にはできません。
再利用可能であっても、職業上の健康リスクはなくなりません。結晶質シリカを含む吸入性粉じんや関連残留物は、リスク評価に基づく管理が必要です。英国HSEの砂再生時の粉じん対策指針は、囲い込み、発生源での吸引、適切な保守を重視します。現場対策は有資格の専門家が地域の要件に沿って定めます。
循環設備の受け入れでは、戻り砂の出口だけでなく、集じん、保管と搬送、保守作業、残留物の行き先も確認します。汚染物を集めることは管理の一段階であり、記録上の消滅ではありません。
合格鋳物を基準に改善を測る
新砂使用量、粘結剤使用量、再生エネルギー、排出材を、同じ合格鋳物数または重量で割って評価します。製品構成、合金、生産量を記録し、異なる生産内容を直接比較しないようにします。
砂に関係する手直し、不良、清掃時間も追跡します。新砂購入が減っても合格品の歩留まりも下がるなら、購入量だけの報告では全体を表せません。
工場全体で直ちに最高の再使用率を狙うより、安定した製品で基準を作り、徐々に検証範囲を広げる方が判断しやすくなります。品質変動を調べるときは、砂試験を鋳造欠陥の発生メカニズムと結び付け、欠陥の外観だけで使用済み砂を原因と決めないことが大切です。
持続可能な砂循環とは、材料を識別でき、特性を管理でき、排出先を追跡でき、適合品を安定して生産できる状態です。
経済性の評価については、砂再生のコストと投資回収期間を参照してください。
よくある質問
鋳物砂は何回再使用できますか?
共通の回数はありません。通常、系統には循環履歴が異なる砂が混在します。すべての粒に同じ寿命を設定せず、材料状態、試験結果、生産時の性能で判断します。
熱再生は常に機械再生より優れていますか?
いいえ。粘結剤と骨材、必要品質、処理量、エネルギー、排出条件によります。複数工程の組み合わせが必要な場合もあります。
再生砂ならシリカ粉じんの危険はなくなりますか?
いいえ。再生は結晶質シリカや作業中の粉じん曝露を自動的に除くものではありません。現場のリスク評価に基づく対策が必要です。
粘結剤は少ないほど環境によいですか?
添加率だけでは判断できません。強度や安定性が不足すると、手直し、不良、清掃が増え、全体の負荷が悪化する場合があります。検証済み条件の範囲で最適化します。
未結合のプリント砂はすべてそのまま機械へ戻せますか?
そうとは限りません。活性化剤量、保管時間、温湿度、異物、装置の材料要件が再使用に影響します。確認済みの処理手順に従います。