
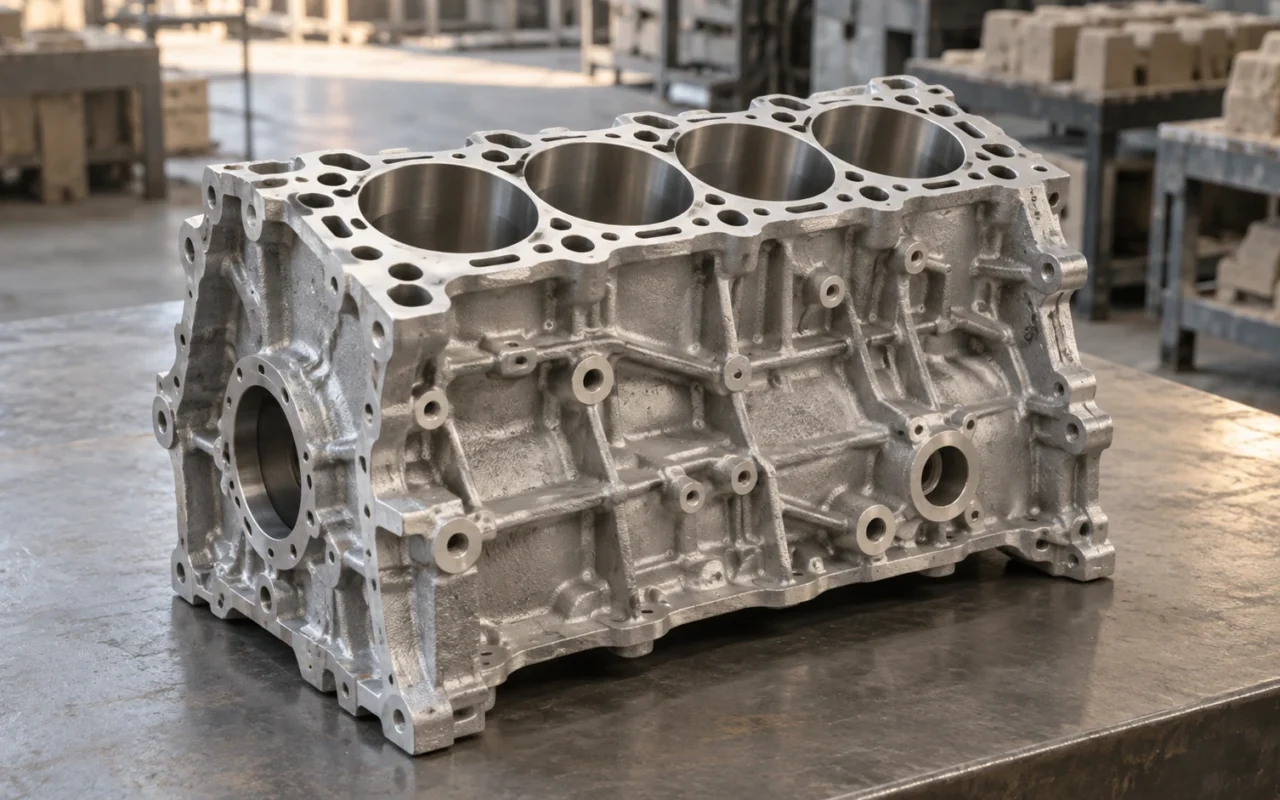
エンジンブロックの内部冷却水路はどう作られる?
エンジンブロックの内部冷却水路は、どのように作られるのでしょうか。砂中子で形成するウォータージャケットなどでは、鋳造工場が必要な形の中子を作り、鋳型内に位置決めします。その周囲に溶湯を充填し、金属が凝固した後に中子を除去すると、砂が占めていた部分が内部水路になります。
難しいのは、水路が金属の内部にあり、形状、肉厚、位置が部品の機能に関わる点です。中子は製作できるだけでなく、搬送・組立に耐え、注湯中に位置を保ち、最後に除去できなければなりません。水路が複雑になるほど、検討する製造条件が増えます。
砂型3Dプリントは、別の中子製造方法を提供します。準備したCADデータから砂型と中子を積層し、一部の複雑形状で中子型や分割組立への依存を減らせます。空洞設計から鋳造準備まで役立ちますが、最終的な金属ブロックには注湯、機械加工、適切な検証が必要です。
ブロック、ヘッド、内部流路を区別する
シリンダーブロックとシリンダーヘッドは異なる部品で、内部構造や製造ルートも異なり得ます。ヘッドのウォータージャケット中子の印刷経験は参考になりますが、ブロックでは具体的な形状、材料、生産条件に沿って再評価します。
エンジン構造に応じて、ブロックはシリンダー関連構造、クランクケース領域、流体経路を構成したり、その形成に関わったりします。冷却水路、潤滑油路、組立穴をすべて同じ種類の鋳造空洞として扱うことはできません。後工程の穴あけなどで作る部分もあります。
製造ルートを検討する際は、モデルを機能別に分けます。荷重を支える金属、冷却液の空間、潤滑経路、組立・加工に必要な開口を整理し、中子、外型、機械加工のどれで形成するかを決めます。
最初から内部全体を一体印刷することを目標にするより、この整理が有効です。鋳造工程設計の目的は部品の要求を満たすことであり、一つの工程にできるだけ多くの要素を集めることではありません。
中子による空洞形成では何が難しい?
中子は空洞の形を決め、製造中に正しい位置を保つ必要があります。わずかなずれでも、一方の金属壁が薄くなり、他方が厚くなる可能性があります。外寸が許容範囲に見えても、内部の肉厚分布が変わっている場合があります。

そのため、適切な中子幅木や、承認された別の位置決め・支持方法が必要です。幅木は中子を外型に対して位置決めする工程上の要素です。最終水路の輪郭だけを設計して省略できるものではありません。
中子の取り出し、清掃、搬送、型閉じには機械的な荷重がかかり、注湯では溶湯と熱の影響が加わります。細い接続部は特に注意が必要です。中子を作れることと、無傷で注湯工程まで運べることは別の評価です。
SFSAの鋳鋼品設計ガイドは、中子の大きさ、周囲の金属断面、浮力に伴う曲げリスクの関係を示しています。鋳鋼の条件をエンジン部品にそのまま適用するべきではありません。参考になるのは、形状だけでなく荷重も評価するという考え方です。
注湯後には中子を除去できる必要もあります。複雑な流路を目指して清掃用開口をすべてなくすと、前工程が成功しても適切な水路を得られないことがあります。残砂検査と清掃の検証は、空洞計画の初期から考慮します。
複雑な中子が分割される理由
従来の中子製造では、中子型の構造、充填、硬化、取り出しを考慮します。複雑な形状を直接取り出せない場合は、複数の中子に分け、位置決めと組立で中子一式を構成します。
分割は、それ自体が古い方法というわけではありません。製造や搬送を容易にし、成熟した生産ラインに適合することもあります。ただし、部品が増えると接合面や組立工程も増えます。個数だけでなく、継ぎ目、位置決め、公差の累積を評価します。
エンジンの仕様違いにより中子型の変更が必要になる場合があります。水路の開発中は、設計変更が治具、中子、その後の検証に同時に影響します。このような状況では直接印刷を検討する価値があります。
安定した従来の中子一式を全面的に置き換える必要はありません。取り出し制約が大きい部分、頻繁に変更する部分、組立が難しい部分を特定すると、すべての砂部品の製法を変えるより比較しやすくなります。
砂型3Dプリントはどの製造課題に役立つ?
バインダージェッティングは、粒状材料を層ごとに選択的に結合して立体を作ります。NISTの工程解説が基本原理を説明しています。砂型鋳造では、できあがるのは設計された砂型や中子であり、最終金属部品ではありません。
ウォータージャケットなどの複雑な空洞では、従来の中子型の抜き方向による制約を一部減らせます。その結果、より多くの水路形状を製造面から検討できます。強度、未結合砂の除去、組立の条件を満たせば、分割中子を統合して一部の組立接合面を減らすことも可能です。
識別、位置決め、搬送、ガス抜きの要素も、デジタル設計でまとめて検討できます。ただし、モデル上にあるだけでは十分ではなく、実際の砂部品で強度、清掃、組立を確認します。
印刷中は周囲の未結合砂が形状を支えます。取り出した後は、中子自身の強度で搬送・組立に耐える必要があります。閉じた領域や曲がった領域には、未結合砂を除去する経路も必要です。

積層造形した鋳型に関するSAE論文の公開要旨は、分割と未結合砂の除去の関係を扱っています。抜き方向の制約が減っても、清掃と鋳造を考慮した設計は必要であり、すべての幾何制約がなくなるわけではありません。
既存中子を再現するか、水路を再設計するか?
この二つは、プロジェクトの段階が異なります。
一つ目は機能形状を維持し、中子の製法を変える方法です。中子型の置き換え、治具の欠如、小ロット生産の評価に使えます。寸法、強度、表面状態、組立、鋳造結果が元の要求を満たすかを比較します。
二つ目は、新しい製造条件を利用して冷却構造を設計し直す方法です。この場合は、部品製造と機能設計の変更の両方を扱います。
水路を曲げる、断面を大きくする、高温部に近づけるだけでは、冷却改善は保証されません。流量分布、圧力損失、局所温度、金属肉厚、構造要求を合わせて評価します。製造しやすくなることで、検討候補を増やせます。
製造ルートの試験と性能最適化の試験では、目的を分けます。前者は同一形状で比較でき、後者はエンジン設計チームによる熱管理・耐久性の検証計画が必要です。両方を同時に変えると、改善が印刷によるものか判断しにくくなります。
例えば水路の輪郭を維持して、異なる中子製法の寸法や鋳造挙動を比較します。基本的な製造条件を確認した後で、水路の再設計に進めます。結果の解釈と問題の追跡が容易になります。
公開事例:歴史的ブロックの復元とヘッド生産
ExOneが公開した歴史的Delageレーシングエンジン鋳物の復元事例では、損傷した原品の測定・スキャン、CAD再構築、印刷砂型の再設計を行っています。プラスチックモデルによる適合確認と試験鋳造も説明されており、スキャンから直ちに代替品を作った事例ではありません。特定の歴史的部品の再製造であり、すべてのエンジンに適するとは限りません。ExOneのDelageエンジン鋳造事例を読む。
現代の生産については別の証拠があります。BMWが2024年4月18日に公開したLandshut工場の情報では、複数のシリンダーヘッド仕様に印刷中子を使用し、継続生産への導入を示しています。対象はヘッドであり、専用設備、無機バインダー、生産システムが前提です。他の設備はそれぞれの条件で評価します。BMW公式工場投資発表の2ページ目を参照。
両事例は、特定の歴史的ブロック復元と継続的なヘッド生産という異なる課題です。本稿のブロック製造では、データ準備、工程設計、検証の考え方が参考になります。納期、費用、生産能力は実際の案件ごとに評価します。
中子の印刷後にも必要な工程
中子印刷は製造の一工程です。材料と塗型の状態、ガス抜き、外型の組立、溶湯品質、注湯、押湯による給湯が、引き続き鋳物に影響します。
中子の統合は継ぎ目を減らす一方、全体を大きくして搬送を難しくする場合があります。複雑なガス抜きも、残砂や組立による出口の閉塞があれば期待どおりに働きません。
鋳造後の機械加工も重要です。最終シリンダーボア、軸受関連部、合わせ面などには、設計に適した加工と検査が必要です。中子寸法が目標に近くても、加工後の機能上の位置関係が適切とは限りません。
工程の変動も考慮します。一度の印刷と試験鋳造の成功は有用ですが、継続生産のロット安定性を証明しません。材料ロット、環境、装置状態、作業方法を追跡できるようにします。
従来中子と印刷中子を比較する場合は、個数、組立時間、検査方法、清掃上の難点、鋳造結果を表に記録できます。効果が出た場所と、別工程へ移った作業を把握できます。
試作中子からエンジン検証へどう進める?
各段階で、モデルを製造できるか、中子を無傷で組み立てられるか、試験鋳物が適切か、加工部品が要求を満たせるかという具体的な問いに答えます。
最初にデジタル案を確認します。完成部品と鋳造素材の版を確定し、空洞、肉厚、幅木、清掃開口、印刷可能性を確認します。形状上の矛盾は先に解消します。
次に砂部品と組立を確認します。重要部を測定し、未結合砂除去、処理、搬送、型閉じを記録します。組立模型は順序確認に役立ちますが、適合しただけでは実中子の注湯時挙動を証明しません。
第三段階では試験鋳物を検査します。リスク部位に応じて寸法測定、内部検査、切断を選び、肉厚、水路位置、局所欠陥、残砂を確認します。NikonのCT検査解説には内部流路・肉厚測定の用途がありますが、個別の問題を検出できるかは確認が必要です。

第四段階で加工と所定の機能試験を行います。漏れ、流量などは承認された条件で確認し、試作品の適用範囲を示します。一つの試験の合格は、その試験要求への適合のみを示します。
その後、案件が求める組立・エンジン検証を、有資格のチームが承認された計画で実施します。形状適合、圧力試験合格、エンジン耐久性の実証は異なる結論であり、相互に代用できません。
各段階の版管理も重要です。鋳造後に水路を変更した場合、以前の版の試験結果をそのまま引き継ぐことはできません。明確な版の関係は、印刷精度と同じく信頼できる開発の要素です。
鋳型設計をさらに検討するには、分割、湯道、押湯、ガス抜きを合わせて考える設計を参照してください。アルミ合金案件では、アルミ砂型鋳造の品質管理の範囲も参考になります。
試作、小ロット、大量生産への適合をどう評価する?
複雑な内部形状、中子型の頻繁な変更、複数版の少量製作、原治具の欠如がある案件は、印刷中子を検討する候補です。ただし、図面を確認する前に費用や納期を約束できるわけではありません。
安定した大量生産工程がある部品では、システム全体を比較します。印刷時間は一要素であり、砂除去、後処理、組立、検査、材料循環も実際のサイクルに影響します。
既存の外型へ導入する際は、型内の幾何位置、現場の搬送工具との接触、材料・塗型と既存注湯工程の適合という三つの境界を確認します。各項目に担当者と確認記録が必要です。外形が同じでも、重量、重心、弱い部分が変われば搬送条件も変わり得ます。
複数中子では統合できるかだけでなく、局所損傷後の再製作範囲や重要欠陥の検出能力も評価します。扱いやすい数個のモジュールが、完全一体化より適する場合があります。複雑中子の一体化と分割の評価と、試作・小ロットの進め方を扱う自動車開発向け砂型プリントガイドを参照してください。
Cprint 3Dチームとの検討には、部品と中子一式のCAD、合金、重要寸法と空洞要求、数量、現行工程を共有してください。SJ-1200による砂型・中子製造を検討し、試験対象の中子と、先に試作品で確認すべき境界・工程を整理できます。
生産終了品や歴史的部品では、製造前に原データと設計復元も必要です。図面がない場合のリバースエンジニアリングと鋳造と合わせて準備を検討できます。
よくある質問
エンジンブロックそのものを3Dプリンターで直接作るのですか?
本稿のルートでは、プリンターが砂型や中子を作ります。最終金属部品には鋳造と後工程が必要です。金属の直接積層造形は別のルートです。
エンジンのすべての流路を砂中子で作りますか?
いいえ。設計に応じて鋳造、穴あけ、その他の加工で形成します。内部の開口すべてが印刷中子によるものではありません。
統合できるなら、中子の数は少ないほどよいですか?
必ずしもそうではありません。接合面を減らせても、搬送、清掃、組立、損傷後の廃棄範囲が変わります。製造結果全体で比較します。
印刷中子は試作専用ですか?
いいえ。専用生産システムの公開事例があります。ただし、継続生産には設備、材料、自動化、品質管理、経済性の検証が必要です。一事例で全システムの適合が確認されるわけではありません。
水路試作品が試験に合格すれば、そのままエンジンに組み込めますか?
そうは判断できません。試験が対象とした条件と目的を明確にし、製品が要求する追加検証を完了します。特に安全性と耐久性は、責任を持つ専門チームが確認する必要があります。