

完成品CADから注湯できる砂型へ
ポンプケーシングのCADモデルでは、外形、フランジ、内部流路を正確に表せます。鋳造するにはさらに、砂型の分割と組立、中子の固定、溶湯の入口、凝固中の給湯、ガスの出口を決める必要があります。
型分割、模型、湯道、押湯、排気は相互に関係する五つの要素です。分割面を変えると中子の配置が変わり、湯口の変更は局所的な熱状態に影響し、中子の変更は排気や砂の除去にも影響します。
モデルは三段階に分けて考えます。完成品モデルは最終要求を示し、鋳放し素材モデルは加工代と工程上の補正を含み、砂型の工程設計では中子、湯道、押湯、組立構造を追加します。全工程は砂型鋳造の工程ガイドを参照できます。ここでは五つの設計要素の連携を説明します。
1. 型分割が製作と組立を決める
分割面は鋳型の各部を分ける境界で、見切り線はその位置を鋳物上に示します。一般的な水平分割では上型と下型を用い、中子を置いてから型を閉じます。AFSの鋳造用語集に基本的な定義があります。
従来の造型では、まず実体模型を抜き出せることが必要です。抜き方向、アンダーカット、突起によって分割が変わり、置き駒や追加中子が必要になる場合もあります。造型しやすい構成でも、中子の設置、確認、位置決めができるかを検討します。
密封フランジのあるケーシングで見切りが密封面を通る場合、型ずれとばりが加工に与える影響を評価し、加工代と基準を確認します。複数の砂型部品で重要寸法が決まる場合は、それぞれの位置決め関係を明記します。
型分割と鋳造姿勢は一緒に比較します。ある姿勢は中子を置きやすく、別の姿勢は湯口や押湯を配置しやすいかもしれません。SFSAの鋳型方向選択例も、分割、溶湯流れ、中子位置を同時に検討しています。実際の選択は部品形状に合わせます。
模型の抜き出し、中子の挿入、位置決め部の視認、型を閉じた後に触れない領域まで、製作と組立を順にたどります。断面図だけでは見落とす問題を発見しやすくなります。
2. 模型と工程モデルに必要な補正
模型は従来造型でキャビティを作る工具です。最終部品とは、寸法補正、加工代、抜き勾配、丸み、中子支持構造などが異なります。
寸法収縮の補正は冷却後の寸法変化を考慮します。合金、形状、製造条件に合わせて定め、変形が懸念される部位では過去の測定や試作結果も参照します。一律の拡大率が使える条件でも、重要寸法は個別に確認します。
加工代は加工する面、穴、基準部に除去可能な金属を残します。密封面には十分な余裕が必要で、保持と位置決めも考慮します。過大な加工代は金属量と切削量を増やし、局所厚さも変えます。素材形状は鋳造担当と加工担当で確認するのが適切です。
抜き勾配は模型や中子型から砂型部品を離すために役立ちます。丸みと肉厚の移行は造型性、使用荷重、局所的な熱状態に関係します。完成品の形状と製作のために追加する形状を区別して表示します。
幅木は中子の位置決めと支持を担う部分です。幅木、その受け、外型の関係を確認し、中子の動きをどう制限し、注湯時に安定させるかを検討します。近くの開口は排気や後の砂除去にも使われる場合があります。
寸法補正と押湯による補給は別の収縮対策です。前者は形状寸法を調整し、後者は凝固中に溶湯を供給します。別々に評価し、引け巣、分散した引け、ガス欠陥の違いは鋳造収縮と欠陥管理のガイドで確認できます。
直接砂型を印刷する場合、実体模型は省けますが、鋳造に適した素材、キャビティ、工程データが必要です。完成品、素材、砂型を別モデルで保存し、生産版を指定して補正と加工代の変更を記録します。SFSAの鋼鋳物設計資料も加工代、保持、顧客と鋳造工場の協力を関連付けています。
3. 湯道系が溶湯の入り方を決める
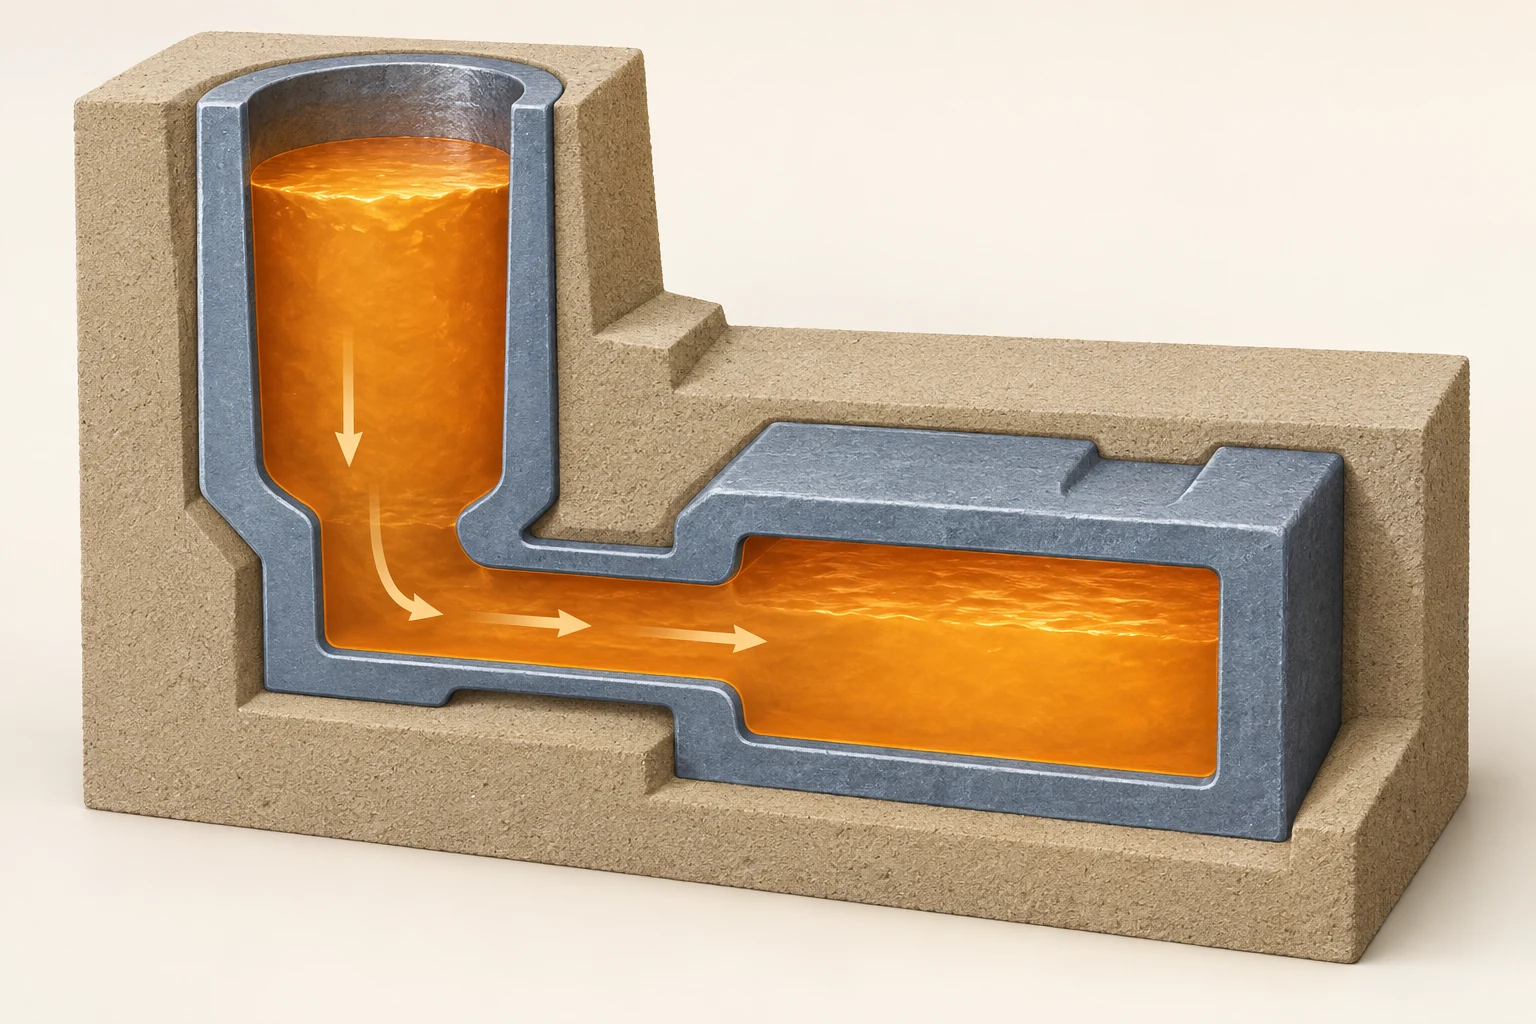
湯道系は溶湯をキャビティへ運びます。一般的には湯受け、下向きの湯口、分配する湯道、キャビティにつながる堰で構成します。
堰の位置を選ぶ際は、流れと各部の充填順を追います。薄肉端部が間に合うか、流路周辺の中子が集中して侵食されないか、ガスを巻き込む場所がないかを、実際の流動に沿って評価します。
充填速度は温度低下、有効な圧力ヘッド、流動状態と合わせて考えます。入口断面、曲がり、分岐が影響し、同じ比率でも合金や部品が変われば挙動は異なります。AFSの湯道・押湯講座の公開概要では運動量、乱流、流体力学を基礎として扱っています。
フィルターは介在物の除去や流れの改善に役立ちます。選定と配置は合金、流量、湯道構成に合わせます。Fosecoのフィルター・湯道資料は合金別の方法を説明しています。追加後も系全体の充填条件を確認します。
湯口や堰は切断と仕上げにも影響します。接続部に作業空間を確保し、加工基準や弱い部分との関係を考えます。溶湯が入る過程と、鋳造後に付加金属を除去する過程を両方評価します。
4. 押湯は有効な補給経路を保つ
押湯は液体金属を蓄え、凝固収縮する領域へ供給します。金属の余裕、熱状態、必要な期間に開いている接続経路が重要です。
取り付けボスは局所的な厚肉部になり得ます。押湯との間に薄肉部がある場合、その部分が先に凝固しないかを確認します。近い押湯でも、液体が対象へ到達する必要があります。SFSAの鋼鋳物設計資料は、薄い部分の先行凝固で厚い部分への供給が途切れる状況を説明しています。
体積と有効放熱面積の関係は、保熱能力の初期比較に役立ちます。実設計では合金、砂、接触条件、補助材料も考慮します。鋼、アルミ合金、黒鉛化する鋳鉄では凝固挙動が異なり、それぞれの工程判断が必要です。
断熱・発熱スリーブは押湯内の液体保持時間を延ばします。冷し金は局所的な放熱を促進して凝固順序を調整します。Fosecoの押湯資料とSFSAの凝固制御例がそれぞれの役割を示しています。
まず品質要求を満たし、その後で湯道・押湯重量、再溶解、清掃作業を比較します。金属歩留まりは合格品の割合と合わせて評価します。無条件の大型化は付加金属を増やし、早すぎる縮小は供給を損なうおそれがあります。位置と接続は体積と同様に重要です。
5. 排気には連続した出口が必要
キャビティに元からある空気、砂型・中子・粘結剤の加熱で生じるガス、溶湯自体のガスを区別します。前二者には鋳型からの排出経路が必要で、溶湯ガスには金属品質の管理も必要です。
排気路と砂の通気性が共に影響します。専用通路は明確な経路を作り、砂の状態は砂体を通るガス量に関係します。AFS用語集は両者を別々に定義しています。
中空ケーシングでは中子内部から幅木、組立境界、外部出口へ経路を追います。単体では見える通路も、型を閉じると位置決め部、封止材、別の砂型部品で塞がれる可能性があります。
塗型、乾燥、組立も実際の条件を変えます。材料選定は鋳物砂・粘結剤・再生のガイドを参考にし、具体的な材料と処理に対応した排気条件を確認します。
印刷中子は通気構造をデジタル設計に組み込めます。未結合砂を除去できるか、強度を保てるか、注湯時に金属が通路へ入らないかを評価します。孔数は全経路を成立させるためのもので、数だけで設計の良否は決まりません。
印刷後の未結合砂除去と、鋳造後の中子残留砂除去は別々に確認します。ガスが通る小さな通路が、十分な清掃空間になるとは限りません。
6. 直接砂型印刷で変わる制約
砂型と中子の直接印刷は、実体模型、中子型、抜き方向の制約を減らします。複雑形状、中子統合、内部通気構造の選択肢が広がります。ExOneの公開砂型印刷サービス説明にこうした能力が紹介されています。
評価の重点も変わります。
| 設計要素 | 直接印刷での確認点 |
|---|---|
| 型分割 | 造形空間、未結合砂除去、搬送、中子設置、組立に応じた分割と位置決め |
| 模型 | 完成品要求から素材とキャビティを準備し、補正と生産版を明確化 |
| 湯道 | 自由度の高い形状を評価し、充填を検証して切除を計画 |
| 押湯 | 工程構造、熱集中部、補給経路を整合させ、凝固を検証 |
| 排気 | 出口、砂除去、砂型強度、組立後の連通を確認 |
中子統合は接合箇所を減らしますが、搬送と内部清掃を変える可能性があります。全工程で評価し、複雑な中子の統合と分割を比較します。

従来の外型と印刷中子を組み合わせる方法もあります。内部流路が主な難点なら、この組合せと砂型一式の直接印刷を比較します。
Cprint 3DのSJ-1200砂型3Dプリンターは鋳造用砂型と中子を製造します。印刷後は確認、組立、注湯へ進み、最終金属部品は鋳造で得られます。
7. ポンプケーシングで五要素をつなぐ
内部流路、加工する密封面、厚肉の取り付けボスを持つケーシングを想定します。設計関係を説明する仮想部品で、納品済み案件ではありません。
まず完成品要求を明確にします。密封面の加工、流路の開通、取り付け部の重要寸法を完成品モデルに示してから、素材と工程構造を準備します。
次に型分割と中子位置を比較します。設置しやすい案では重要面が閉型境界をまたぐかもしれません。別案は寸法関係を保ちやすくても設置が難しくなります。各案の製作、組立、確認方法を記録します。
続いて中子を回り込み薄肉部へ入る流れを確認し、最後に満たされる場所と集中侵食箇所を特定します。堰の切除が密封面の加工や保持に影響しないかも確認します。
厚肉ボスへの補給を検討します。鋳造姿勢の変更で押湯接続が改善する場合、型分割、中子位置、排気出口も再確認します。複数要素に影響するため、押湯図だけの更新では足りません。
排気と砂除去を確認します。閉型後の通気先と、鋳造後に残留砂を既存開口から取り出せるかを調べます。複雑な内側では中子分割や適切な清掃アクセス追加も比較します。
最後に従来造型、従来外型と印刷中子、全面印刷を同じ要求で比較します。工装準備、砂型製作、組立確認、後加工を含め、要求と検証結果から方式を選びます。
8. シミュレーションと初品で検証
工程モデル、充填・凝固解析、初回試験鋳造、実物検査、修正の順に進めます。解析はリスク特定と案の比較に使い、入力を実際の合金、砂、注湯条件に合わせます。MAGMASOFTの公開機能説明では充填、凝固、熱物性データが扱われています。
試験前に寸法と識別、中子の健全性と安定、閉型干渉、砂除去、排気経路を確認します。データ上の通路は実物でも機能する必要があります。
初品検査は要求に合わせます。重要寸法、加工代、流路の清掃性を確認し、放射線、CT、局部切断、機能試験は材料、重要部位、納入条件に応じて選びます。外観、寸法、内部品質はそれぞれ異なる問いに答えます。
欠陥位置を工程モデルに戻して試験記録と分析します。変更点と維持した条件を記録して前後を比較し、部品に適した生産条件を段階的に確立します。
生産前の20項目確認
設計、鋳造、加工、検査の合同評価に使える一覧です。合否基準は案件ごとに定めます。
- 合金、納入状態、使用要求は明確か。
- 重要寸法と測定基準を示したか。
- 加工代は最終寸法と保持方法に合うか。
- 肉厚と移行は使用と鋳造の両要求を満たすか。
- 分割は製作、砂除去、搬送に適するか。
- 幅木と位置決め構造は中子を安定して支えるか。
- 中子設置、確認、閉型の順序を実行できるか。
- 境界をまたぐ寸法、型ずれ、封止を個別確認したか。
- 溶湯の主要な進入経路は明確か。
- 薄肉端部、侵食、ガス巻込みを評価したか。
- 熱集中部と補給接続に設計根拠があるか。
- 湯道と押湯の切除空間は加工基準に配慮しているか。
- 中子ガスが連続した経路で外部へ出るか。
- 砂、塗型、乾燥の条件は排気に合うか。
- 弱い砂型部分は取り出し、搬送、注湯に耐えるか。
- 印刷後と鋳造後の砂除去を別々に実行できるか。
- 完成品、素材、工程データは同じ生産版か。
- 解析の材料値と境界条件は実工程に対応するか。
- 初品検査は重要部位を明確な基準で判定するか。
- 試験条件、設計変更、追加検証を記録したか。
9. よくある質問
砂型3D印刷なら分割と組立は不要ですか?
模型抜きの制約は減ります。ただし砂除去、中子設置、搬送、造形空間の都合で分割する場合があり、位置決めと組立設計が必要です。
直接印刷でも模型と抜き勾配は必要ですか?
対応する実体模型や中子型は省けるため、抜くためだけの勾配は再評価できます。従来造型する部分にはその製造条件が残り、丸み、肉厚、工程補正も確認します。
大きな押湯や多数の排気孔ほどよいですか?
押湯は位置、接続、凝固条件で、排気は連続経路、強度、清掃条件で決めます。体積や孔数だけ増やしても全体が改善するとは限りません。
ソフトウェアの湯道・押湯案をすぐ生産できますか?
工程評価、砂型の確認、初回試験鋳造を経て検証します。実材料と条件、データ版、検査要求を生産計画に反映する必要があります。