

Del CAD de la pieza terminada al molde listo para colar
El CAD de una carcasa de bomba puede definir con precisión su contorno, bridas y conductos internos. Para fundirla también hay que decidir cómo dividir y montar el molde, cómo sujetar el macho, por dónde entra el metal, cómo se alimentan las zonas durante la solidificación y por dónde salen los gases.
Partición, modelo, sistema de colada, mazarotas y ventilación son cinco elementos relacionados. Cambiar el plano de partición puede alterar la colocación del macho; mover un ataque modifica las condiciones térmicas locales; cambiar el macho puede afectar la ventilación y la retirada de arena.
Conviene distinguir tres niveles: el modelo de la pieza acabada define los requisitos finales; el de la pieza bruta incluye sobremetales y compensaciones del proceso; el diseño del molde añade machos, canales, mazarotas y elementos de montaje. La guía del proceso de fundición en arena explica la ruta completa. Aquí se analiza cómo coordinar esos cinco elementos.
1. La partición determina la fabricación y el montaje
La superficie de partición separa las partes del molde; la línea de partición señala esa separación en la pieza. Una disposición horizontal habitual utiliza una mitad superior y otra inferior, cerradas después de colocar los machos. El glosario de fundición de AFS define estos términos.
En moldeo convencional debe poder extraerse el modelo físico. La dirección de extracción, las contrasalidas y los salientes influyen en la división, y pueden exigir piezas sueltas o machos adicionales. Una solución fácil de moldear también debe permitir colocar, comprobar y posicionar los machos.
Si la partición atraviesa la cara de estanqueidad de una brida, evalúe el efecto del desalineamiento y las rebabas sobre el mecanizado. Confirme los sobremetales y las referencias. Cuando varias piezas de arena determinan una cota crítica, documente cómo se posicionan entre sí.
Compare la partición junto con la orientación de colada. Una posición puede facilitar la colocación del macho y otra favorecer los ataques o las mazarotas. El ejemplo de SFSA sobre orientación del molde considera partición, flujo y posición del macho conjuntamente. La elección real depende de la geometría de la pieza.
Recorra la fabricación y el montaje: extracción del modelo, entrada del macho, visibilidad de sus apoyos y zonas inaccesibles tras cerrar. Así pueden detectarse problemas que un dibujo en sección no muestra.
2. Compensaciones del modelo y de la geometría de proceso
El modelo forma la cavidad en el moldeo convencional. Suele diferir de la pieza final por compensación dimensional, sobremetales de mecanizado, ángulos de salida, radios y apoyos de los machos.
La compensación de contracción dimensional considera el cambio de tamaño durante el enfriamiento. Debe ajustarse a la aleación, geometría y fabricación. Donde pueda haber deformación, utilice mediciones anteriores y pruebas. Una ampliación uniforme puede servir en determinadas condiciones, pero las cotas críticas deben verificarse.
El sobremetal de mecanizado reserva metal eliminable en caras, agujeros y referencias que se mecanizarán. La cara de estanqueidad necesita material suficiente, considerando también amarre y posicionamiento. El exceso aumenta metal y trabajo de corte y modifica el espesor local. Fundición y mecanizado deben acordar la geometría bruta.
Los ángulos de salida facilitan separar el modelo o la caja de machos de la arena. Los radios y las transiciones de espesor responden al moldeo, las cargas de servicio y las condiciones térmicas. Identifique qué geometría pertenece a la pieza final y cuál se añade para fabricarla.
Las portadas del macho aportan las zonas de apoyo y posicionamiento. Revise su ajuste con los asientos y el molde exterior: cómo limitan el movimiento y mantienen la estabilidad durante la colada. Las aberturas próximas también pueden servir para evacuar gases o retirar arena.
Distinga compensación dimensional y alimentación mediante mazarota. La primera cambia la geometría; la segunda aporta metal líquido durante la solidificación. Se revisan por separado. La guía de contracción y control de defectos explica rechupes, contracción dispersa y porosidad gaseosa.
La impresión directa puede eliminar el modelo físico, pero sigue necesitando datos de pieza bruta, cavidad y proceso adecuados para fundir. Guarde modelos separados, identifique la revisión de producción y registre cambios de compensaciones y sobremetales. La guía de diseño de piezas de acero de SFSA relaciona también mecanizado y amarre con la cooperación entre cliente y fundición.
3. Los canales controlan la entrada del metal
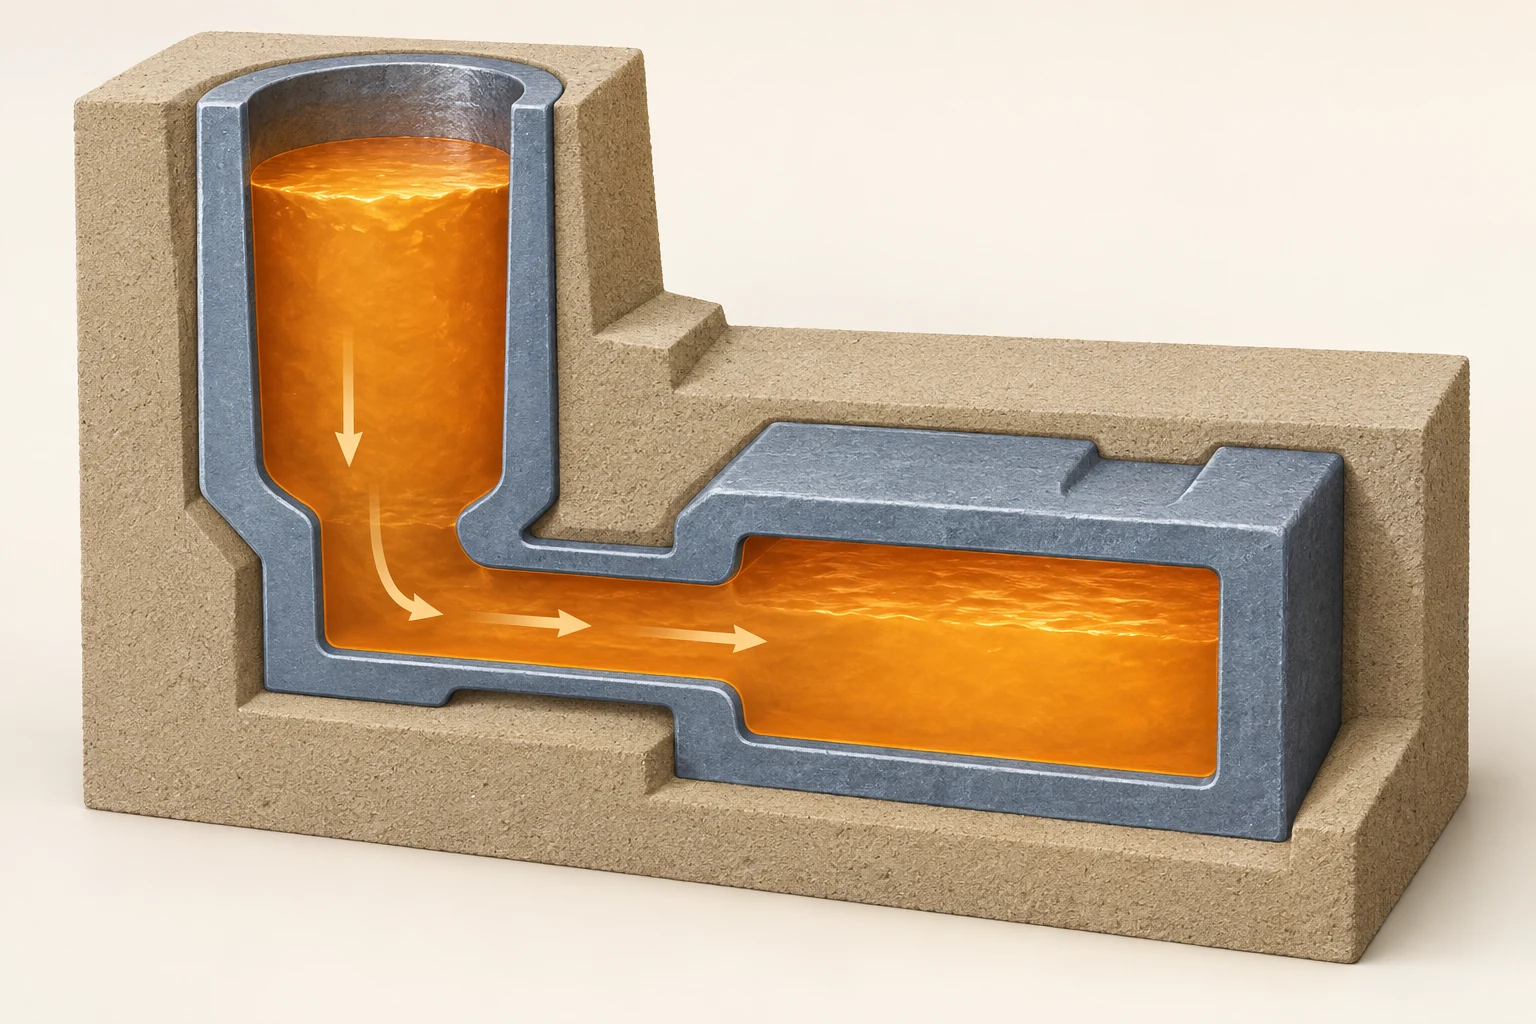
El sistema de colada lleva el metal líquido a la cavidad. Suele incluir copa o balsa de colada, bebedero vertical, canales distribuidores y ataques que conectan con la pieza.
Al situar los ataques, siga el recorrido y el orden de llenado. En la carcasa, compruebe si los extremos delgados se llenan a tiempo, si los machos reciben erosión concentrada y dónde puede arrastrarse gas.
Analice velocidad, pérdida de temperatura, altura de presión efectiva y régimen de flujo conjuntamente. Secciones, giros y ramificaciones influyen en el resultado. Las mismas proporciones pueden comportarse de otra forma con otra aleación o pieza. La presentación del curso AFS de canales y mazarotas incluye cantidad de movimiento, turbulencia y dinámica de fluidos entre sus fundamentos.
Los filtros pueden retener inclusiones y mejorar el flujo. Su selección y montaje deben corresponder a la aleación, caudal y sistema. La información de Foseco sobre filtros y sistemas de colada describe soluciones para distintas aleaciones. Tras añadir un filtro, revise las condiciones de llenado del conjunto.
Los ataques afectan también al corte y acabado. Deje acceso en las uniones y coordínelas con referencias de mecanizado y elementos frágiles. Evalúe cómo entra el metal y cómo se retirará el metal añadido tras la colada.
4. Las mazarotas necesitan una conexión de alimentación eficaz
La mazarota almacena metal líquido para alimentar las zonas que contraen durante la solidificación. Su eficacia depende de la reserva, el estado térmico y una conexión abierta durante el tiempo necesario.
Un resalte de fijación puede crear una zona gruesa. Si una sección delgada la separa de la mazarota, compruebe si esa conexión solidifica demasiado pronto. La proximidad no garantiza que llegue metal líquido. La guía de diseño de acero de SFSA explica cómo una zona delgada solidificada corta la alimentación de otra gruesa.
La relación entre volumen y superficie efectiva de enfriamiento ayuda a comparar inicialmente la retención térmica. El diseño real depende también de aleación, arena, contactos y materiales auxiliares. Acero, aluminio y fundiciones con grafitización presentan comportamientos diferentes.
Las mangas aislantes o exotérmicas prolongan el tiempo líquido de la mazarota. Los enfriadores aumentan la extracción local de calor y ajustan la secuencia de solidificación. La documentación de alimentación de Foseco y el ejemplo de control de solidificación de SFSA explican estas funciones.
Primero cumpla la calidad exigida y después compare peso de canales y mazarotas, retorno y limpieza. Evalúe el rendimiento metálico junto con la proporción de piezas aceptables. Sobredimensionar añade metal de proceso; reducir antes de validar puede perjudicar la alimentación. Posición y conexión suelen importar tanto como volumen.
5. La ventilación necesita una salida continua
Distinga aire inicial de la cavidad, gases producidos al calentarse molde, macho y aglutinante, y gases presentes en el metal líquido. Los dos primeros requieren salidas del molde; el gas de la aleación también exige control de calidad del metal.
Los respiraderos y la permeabilidad de la arena actúan conjuntamente. Los canales dan rutas definidas y el estado de la arena condiciona el paso por su cuerpo. El glosario AFS define ambos conceptos por separado.
Para una carcasa hueca, siga el camino desde el interior del macho hasta sus portadas, interfaces y salida exterior. Un canal visible en el macho aislado puede quedar bloqueado por elementos de posición, sellado u otras piezas de arena al cerrar.
Revestimiento, secado y montaje cambian las condiciones reales. La guía de arenas, aglutinantes y regeneración aporta contexto para elegir materiales. Confirme la ventilación requerida por los materiales y tratamientos concretos.
Los machos impresos pueden incorporar canales digitales de ventilación. Compruebe extracción de arena suelta, resistencia del macho y riesgo de entrada de metal al canal. El número de respiraderos debe servir a una ruta completa, no constituir una medida aislada de calidad.
Revise por separado la retirada de arena sin aglutinar tras imprimir y el desarenado después de fundir. Una elimina arena suelta y el otro restos de macho dentro de la pieza. Un canal que permite salir gas puede ser insuficiente para limpiar.
6. Qué restricciones cambia la impresión directa
Imprimir moldes y machos directamente reduce restricciones del modelo físico, caja de machos y extracción. Amplía opciones de geometría compleja, integración de machos y ventilación interna. La información pública del servicio de impresión de arena de ExOne describe estas capacidades.
Cambian los puntos de revisión:
| Elemento | Revisión en impresión directa |
|---|---|
| Partición | Dividir y posicionar según volumen de impresión, limpieza, manipulación, colocación de machos y montaje |
| Modelo | Preparar pieza bruta y cavidad desde los requisitos finales; definir compensaciones y revisión |
| Canales | Evaluar geometrías más libres, validar llenado y prever corte |
| Mazarotas | Coordinar estructura, puntos calientes y alimentación; validar solidificación |
| Ventilación | Revisar salidas, retirada de arena suelta, resistencia y continuidad tras montar |
Integrar machos reduce interfaces, pero puede cambiar manipulación y limpieza interior. Evalúe el proceso completo y compare integración y división de machos complejos.

También pueden combinarse rutas, por ejemplo un molde exterior convencional con machos impresos. Si la dificultad principal está en conductos internos, compare esa solución con imprimir todo el conjunto.
La impresora 3D de arena SJ-1200 de Cprint 3D fabrica moldes y machos para fundición. Después se inspeccionan, montan y utilizan para colar; la pieza metálica final se obtiene mediante fundición.
7. Los cinco elementos en una carcasa de bomba
Considere una carcasa hipotética con conductos internos, cara de estanqueidad mecanizada y resalte grueso de fijación. El ejemplo explica relaciones de diseño y no representa un proyecto entregado.
Primero defina requisitos finales: mecanizado de la cara, conductos abiertos y cotas de fijación. Márquelos en el modelo final antes de preparar pieza bruta y elementos de proceso.
Después compare partición y posición del macho. Una opción facilita colocarlo, pero cruza una superficie crítica con la unión de cierre. Otra mejora relaciones dimensionales y dificulta la colocación. Documente fabricación, montaje e inspección de cada opción.
Organice luego el recorrido del metal alrededor del macho hacia las zonas delgadas. Identifique regiones últimas en llenarse y erosión concentrada. Compruebe si cortar ataques afecta al mecanizado o amarre de la cara de estanqueidad.
Revise la alimentación del resalte. Si cambiar la orientación mejora la conexión de mazarota, vuelva a comprobar partición, posición del macho y salidas de gas. El cambio afecta varios elementos; no basta modificar el dibujo de la mazarota.
Confirme ventilación y limpieza: destino de los canales tras cerrar y posibilidad de retirar arena por aberturas existentes. Para interiores complejos, compare machos divididos o acceso adicional adecuado.
Finalmente compare moldeo convencional, molde convencional con machos impresos y conjunto completamente impreso bajo los mismos requisitos. Incluya preparación de útiles, fabricación de arena, inspección de montaje y mecanizado. La elección depende de las necesidades y la validación.
8. Validación con simulación y primera pieza
Avance desde el modelo de proceso hasta simulación de llenado y solidificación, primera colada, inspección y revisión. La simulación localiza riesgos y compara opciones con datos de aleación, arena y colada reales. La descripción pública de MAGMASOFT incluye llenado, solidificación y propiedades termofísicas.
Antes de colar, compruebe dimensiones e identificación, integridad y estabilidad del macho, interferencias al cerrar, limpieza y ventilación. Un canal digital debe funcionar también en la pieza de arena real.
Ajuste la inspección a los requisitos: cotas críticas, sobremetales y limpieza de conductos. Seleccione radiografía, CT, cortes locales o pruebas funcionales según material, zonas críticas y entrega. Apariencia, dimensiones y calidad interna responden a preguntas diferentes.
Relacione los defectos con el modelo y los registros de prueba. Para cada cambio, anote modificaciones y condiciones constantes para comparar resultados. Así se establecen progresivamente condiciones de producción adecuadas.
20 preguntas antes de producir
Diseño, fundición, mecanizado e inspección pueden usar esta lista para documentar la revisión. Fije los criterios de aceptación para cada proyecto.
- ¿Están claros la aleación, el estado de entrega y el uso?
- ¿Se indican cotas críticas y referencias de medida?
- ¿Los sobremetales corresponden a cotas finales y amarre?
- ¿Espesores y transiciones cumplen requisitos de servicio y colada?
- ¿La división permite fabricar, limpiar y manipular?
- ¿Portadas y apoyos mantienen estable el macho?
- ¿Puede ejecutarse la secuencia de colocación, inspección y cierre?
- ¿Se revisan por separado cotas entre interfaces, desalineamiento y sellado?
- ¿Está claro el recorrido principal del metal?
- ¿Se evalúan extremos delgados, erosión y arrastre de gas?
- ¿Hay fundamento para alimentar puntos calientes y diseñar conexiones?
- ¿Hay acceso para cortar canales y mazarotas respetando referencias?
- ¿Los gases del macho tienen una ruta completa al exterior?
- ¿Arena, revestimiento y secado corresponden a la ventilación?
- ¿Las zonas débiles soportan extracción, manipulación y colada?
- ¿Son viables la limpieza tras imprimir y el desarenado tras fundir?
- ¿Pieza final, pieza bruta y proceso comparten revisión de producción?
- ¿Datos y condiciones de simulación corresponden al proceso real?
- ¿La primera inspección cubre zonas críticas con criterios claros?
- ¿Se registran pruebas, cambios y validaciones posteriores?
9. Preguntas frecuentes
¿La impresión 3D elimina partición y montaje?
Reduce las restricciones de extracción del modelo. El molde puede seguir dividido por limpieza, colocación de machos, manipulación o volumen disponible; necesita posicionamiento y diseño de montaje.
¿Todavía hacen falta modelos y ángulos de salida?
La impresión directa puede eliminar el modelo o caja correspondiente y permite revisar los ángulos necesarios solo para extraerlos. Las partes convencionales conservan sus requisitos. Radios, espesores y compensaciones siguen necesitando revisión.
¿Son siempre mejores mazarotas mayores y más respiraderos?
Las mazarotas dependen de posición, conexión y solidificación; la ventilación, de rutas completas, resistencia y limpieza. Aumentar volumen o cantidad de agujeros no mejora necesariamente el conjunto.
¿Puede producirse directamente un sistema generado por software?
Revise los resultados, inspeccione las piezas de arena y valide con una primera colada. Materiales y condiciones reales, revisión de datos e inspección deben quedar incorporados al plan de producción.