
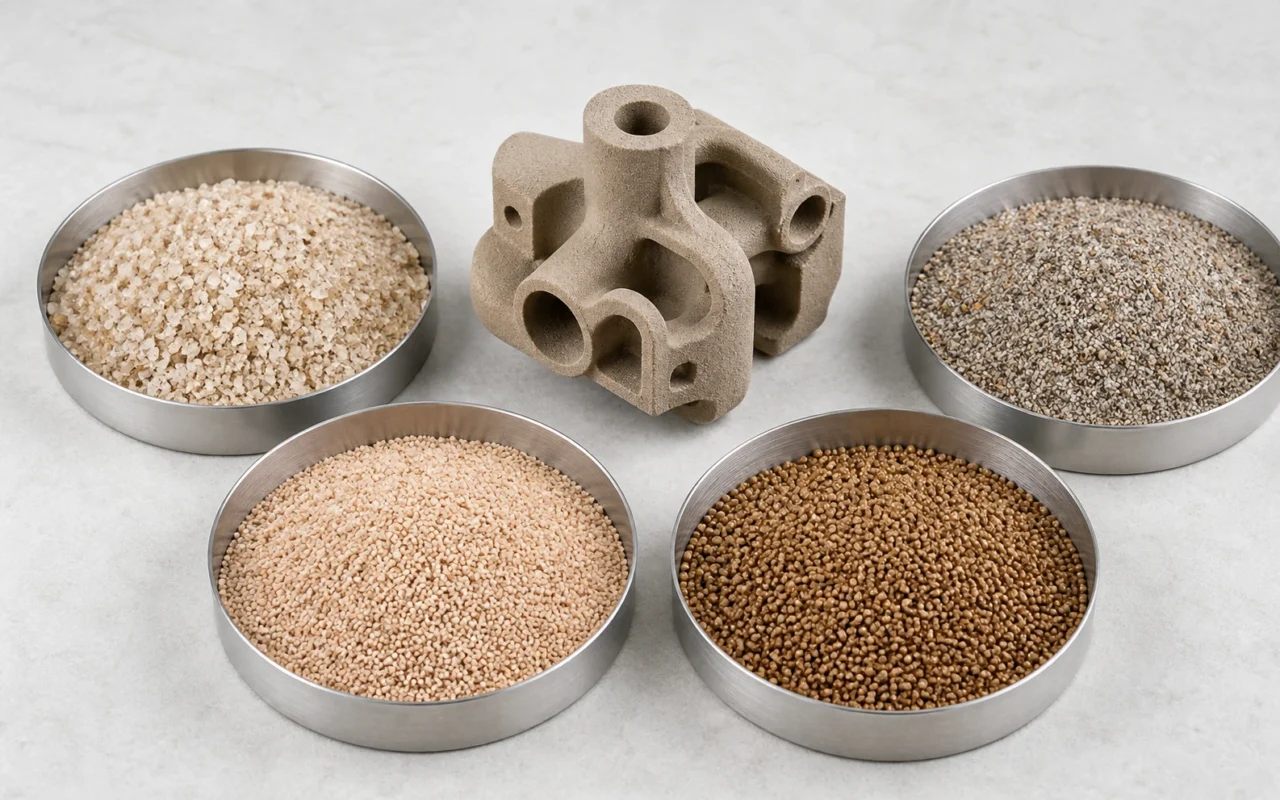
L’impression 3D industrielle sur sable ne consiste pas à ajouter un liant à n’importe quel sable disponible. Les particules doivent fonctionner par l’alimentation, le revêtement, le jet, le durcissement, la manipulation et le versement. Même le sable provenant d’une seule source peut changer en fonction de la répartition des particules, des fines, de l’humidité et de l’historique de réutilisation.
Commencez par l’alliage et le moulage cibles, puis associez la machine et le liant. Le prix d’achat à la tonne n’est pas le critère de sélection.
Six indicateurs matériels de base
Distribution granulométrique
Les sables d’impression se concentrent généralement autour de 50 à 200 mesh, soit environ 0,30 à 0,075 mm. Des grains plus fins peuvent améliorer les détails mais augmenter la surface, la demande de liant et le risque de perméabilité. Les grains plus grossiers peuvent recouvrir et mieux ventiler mais affectent la surface. Les sables marins et désertiques doivent souvent être classés pour éliminer les particules inférieures à 0,075 mm ou supérieures à 0,3 mm. Une distribution validée et stable compte plus qu’une moyenne.
Forme et fluidité
Les grains arrondis s’écoulent et s’étalent normalement plus uniformément ; les grains angulaires s’emboîtent différemment et ont plus de surface. Les données sources citent un coefficient d’angularité typique supérieur à 1,4 pour le sable du désert et inférieur à 1,2 pour le sable céramique sphérique. La forme affecte l’emballage, la demande de liant et la résistance et doit être testée avec le recouvreur.
Caractère réfractaire et dilatation thermique
Une température de coulée plus élevée nécessite normalement un caractère réfractaire et une stabilité plus élevés. Le sable siliceux est largement utilisé et soutenu par une pratique mature, mais son changement de phase et sa dilatation thermique doivent être gérés. Les sables céramiques peuvent fonctionner différemment à haute température ou sur des travaux sensibles en surface, avec des coûts et une récupération différents.
Compatibilité chimique et liant
Le pH, l’état de la surface, l’humidité et les impuretés affectent la réaction du liant. Le sable marin peut contenir 0,1 à 0,5 % de chlorure de sodium et nécessiter un lavage et une cuisson. Le sable du désert peut contenir plus de 90 % de silice, mais avoir un film superficiel ayant une plus faible affinité pour la résine. La silice de fonderie professionnelle dépasse souvent 98 % de silice avec de l’argile en dessous de 0,5 %. Requalifiez le jet, le durcissement, la résistance, le stockage, le gaz et le moulage à chaque changement de sable ou de liant.
Perméabilité, gaz et pliabilité
Le moule a besoin de résistance à la manipulation et au versement, d’un chemin de gaz et d’une capacité de retrait après la coulée. Une résistance maximale peut signifier une élimination de plus de liant, de gaz ou de sable plus dur de la pièce moulée solidifiée. Ciblez une fenêtre de processus qui répond aux exigences de la pièce.
Récupération et contrôle des lots
Le sable réutilisé accumule des fines, des résidus de liant et un historique thermique. Les données sources font état d’une rugosité de surface 50 % plus élevée et d’une adsorption de résine 18 % plus élevée après cinq cycles de réutilisation pour le sable réfractaire sphérique. Filtrer, dépoussiérer, refroidir ou récupérer, puis mélanger avec du nouveau sable selon le résultat du test. Une récupération supérieure à 90 % est possible pour les matériaux qualifiés, mais les moules et pièces moulées acceptés, et pas seulement le poids, définissent une récupération utilisable. Consultez le processus de projection de liant.
Données de recouvrement, de surface et de haute température
Le sable lié à l’argile contenant 15 à 25 % d’argile peut produire une variation de densité de couche jusqu’à ± 12 % en raison de l’agglomération ; la silice classée peut présenter une variation de ± 5 %. Le recouvrement assisté par vibrations aurait augmenté la densité de tassement du sable du désert peu fluide d’environ 1,2 à 1,6 g/cm³.
Le sable réfractaire sphérique peut avoir une rugosité de surface inférieure à Ra 1 μm, réduisant ainsi la pénétration de la résine de 40 %. Le mélange avec du sable plus grossier au-dessus de Ra 3 μm peut rééquilibrer la pénétration, la résistance et la surface. Le sable du désert contenant des oxydes de potassium et de sodium combinés supérieurs à 2 % peut former une phase à faible point de fusion avec un liant proche de 1 400 °C et augmenter le risque de déformation.
Un mélange de développement cité dans la source est composé de 60 % de silice à 70 mailles, 30 % de sable céramique à 100 mailles et 10 % de sable réfractaire sphérique récupéré à 50 mailles, rapportant une résistance supérieure à 2,5 MPa et une perméabilité supérieure à 120. Considérez cela comme une référence d’essai, et non comme une formule de production universelle.
Comparaison des matériaux
| Sable | Avantage potentiel | Validez soigneusement | Considération typique |
|---|---|---|---|
| Silice de fonderie | Connaissance approfondie des coûts et des processus, largement disponible | Expansion, fines, liant et correspondance d’alliage | De nombreux moules et noyaux généraux |
| Sable céramique | Forme réglable et comportement à haute température | Coût, recouvrement, récupération et approvisionnement | Travaux thermiques, de surfaces ou spécifiques à des alliages |
| Sable réfractaire sphérique | Fluidité, caractère réfractaire et faible potentiel d’expansion | Demande de liant, économie de mélange et de récupération | Alliages haute température et noyaux complexes |
| Chromite et sables spéciaux | Caractère réfractaire élevé, résistance au refroidissement et à la pénétration | Densité, convoyage, coût et ségrégation | Points chauds locaux ou pièces moulées en acier sélectionnées |
| Sable naturel transformé | Bénéfice potentiel des ressources locales | Sel, argile, fines, granulométrie, lots et conformité | Uniquement après qualification systématique |
Les noms commerciaux tels que sable céramique ou réfractaire sphérique peuvent faire référence à différentes compositions chimiques et qualités. Utilisez la désignation TDS exacte du fournisseur.
Le sable de la mer ou du désert peut-il être imprimé ?
Le sable naturel non traité ne devrait normalement pas entrer dans l’imprimerie industrielle. Le sable marin peut contenir du sel, des coquillages, des matières organiques et des fines instables ; le sable du désert peut avoir une granulométrie, une forme ou une surface inappropriée. Le lavage, la classification, le séchage ou le traitement de surface nécessitent encore une revue des coûts, de la conformité des déchets, de la stabilité des lots et de la coulée.
Les estimations des sources placent le sable de mer dessalé et classé à près de 80 USD/tonne contre environ 50 USD/tonne pour la silice professionnelle. L’utilisation directe de sable du désert peut rester inférieure à 30 %, tandis que le sable de fonderie professionnel récupéré peut dépasser 90 %. À l’heure actuelle, les sables de fonderie qualifiés sont normalement plus économiques une fois le traitement, la stabilité et la récupération inclus.
Séquence de qualification recommandée
- Définissez l’alliage, la température de coulée et les exigences d’état de surface et de décochage.
- Obtenir des TDS/SDS de sable et de liant et des échantillons de lots.
- Mesurez le classement, les fines, l’humidité, la forme et la chimie critique.
- Vérifiez l’alimentation, le revêtement, le jet et le retrait sur la machine.
- Testez la résistance, les dimensions, le stockage, la perméabilité ou le gaz, le cas échéant.
- Versez un noyau représentatif et inspectez le moulage.
- Geler les règles d’approvisionnement, de mélange, de réutilisation, d’inspection et de modification.
Voir les moules et noyaux en sable. Les matériaux qualifiés pour le SJ-1200 suivent la documentation technique et les essais actuels. Contactez l’équipe technique pour un test de matériel et une qualification d’examen dans le cadre de la feuille de route de mise en œuvre.
Questions fréquemment posées
Quels sables peuvent être imprimés en 3D en projetant sélectivement du liant sur de la poudre ?
La silice classée, la céramique, les réfractaires sphériques, la chromite et d’autres sables de fonderie qualifiés peuvent être utilisés lorsque la machine, le liant et l’alliage correspondent.
Quelle est la différence entre les sables siliceux, céramiques et sphériques ?
La chimie, la forme, la densité, le caractère réfractaire, l’expansion, le prix et la récupération diffèrent. Aucun matériau n’est idéal pour chaque fonderie.
Peut-on utiliser du sable de mer ou du désert transformé ?
Le développement des matériaux est possible une fois que le sel, l’argile, les fines et les impuretés instables ont été éliminés et que la granulométrie, la liaison, le gaz et le moulage ont été validés. Le traitement et l’observance doivent être économiques.
Comment la taille des grains affecte-t-elle la surface et la perméabilité ?
Les grains fins améliorent généralement la réplication mais augmentent la demande de liant et peuvent réduire la perméabilité ; les céréales secondaires font souvent l’inverse. Une distribution utile équilibre l’impression et le moulage.
Le sable d’impression usagé peut-il être récupéré ?
Certains peuvent être filtrés, dépoussiérés, refroidis ou récupérés et réutilisés selon un ratio approuvé. Surveillez les fines, les résidus de liant et les lots et confirmez avec les résultats de moulage et de coulée.