
Cara kerja pengecoran aluminium dengan cetakan pasir
Rumah komponen aluminium dengan saluran internal harus memenuhi bentuk luar, saluran, antarmuka pemasangan, dan persyaratan penyekatan. Jika desain masih berubah, rencana produksi juga perlu mengakomodasi revisi. Fleksibilitas pembuatan cetakan dan inti membuat pengecoran pasir sering menjadi pilihan yang dipertimbangkan.
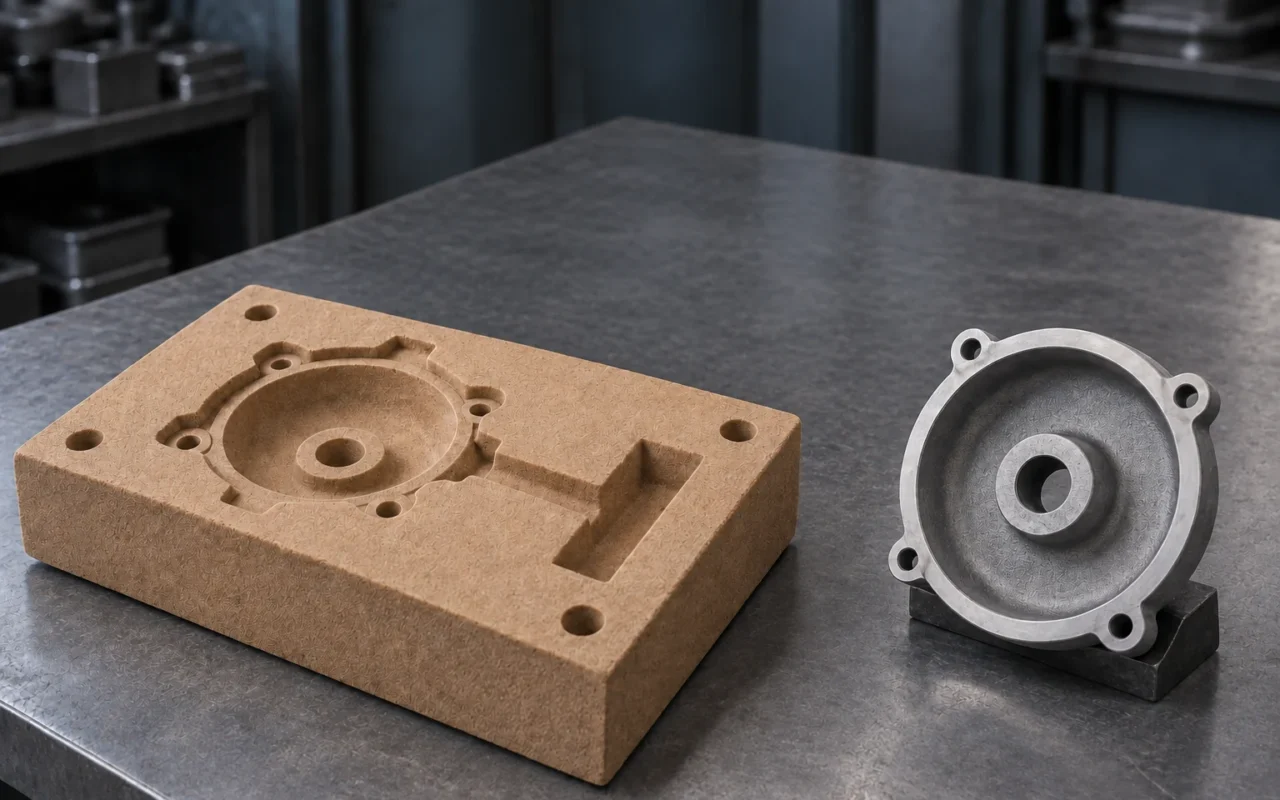
Paduan aluminium cair dituangkan ke rongga cetakan pasir. Setelah membeku, cetakan dan inti dibuang untuk memperoleh coran mentah. Kesesuaian bergantung pada geometri, jumlah, dan kualitas yang diminta; pemesinan serta inspeksi masih diperlukan untuk menghasilkan komponen yang diterima.
Mengapa pasir dipertimbangkan untuk jumlah kecil komponen besar dan rongga rumit
pengantar proses pengecoran dari Aluminum Association mencantumkan pasir sebagai salah satu metode utama pengecoran aluminium. Jumlah kecil, struktur rumit, atau coran besar layak dievaluasi secara ekonomi. Perkakas, inti, dan kondisi produksi membantu menjelaskan karakteristik tersebut.
Pencetakan konvensional memakai pola untuk membentuk rongga dan kotak inti untuk membuat inti. Perkakas dapat disesuaikan dengan tugas; mencetak komponen pasir secara langsung dapat mengurangi sebagian persiapan pola dan kotak inti. Untuk desain pengembangan yang sering berubah, bandingkan perkakas yang terdampak setiap revisi, bukan hanya penawaran awal.
Inti pasir membentuk rongga internal dan dibuang setelah pengecoran. Ini memberi pilihan untuk saluran melengkung, rongga rumit, dan bentuk tertentu yang sulit memakai inti kaku yang ditarik keluar. Penopang, posisi, ventilasi, dan pembuangan pasir juga perlu dinilai. Cetakan permanen dapat memakai inti pasir, sehingga geometri internal harus dinilai bersama rencana proses lengkap.
Komponen besar dibatasi bersama oleh ruang pencetakan, kapasitas peleburan, pengangkatan, penuangan, dan pembersihan. Kemampuan merancang cetakan besar dan kemampuan pabrik pengecoran menghasilkan coran secara konsisten perlu dikonfirmasi secara terpisah.
Tidak ada batas jumlah universal untuk batch kecil. Dengan perkakas tersedia, bentuk sederhana, dan produksi konvensional yang sesuai, mempertahankan metode lama bisa lebih ekonomis. Pembuatan inti digital layak dinilai ketika ada beberapa desain dalam jumlah kecil dan perubahan terutama pada inti rumit.
Mulai dari jenis paduan dan kebutuhan penggunaan
“Aluminium cor” hanya menunjukkan kelompok material umum. Aluminium murni dan paduan memiliki komposisi berbeda; paduan cor pun memiliki persyaratan material dan penyerahan berbeda. Dokumen pembelian perlu menetapkan jenis paduan, standar, dan kondisi material.
Sebelum memilih material, tentukan beban, kebutuhan tekanan atau kedap bocor, paparan media korosif, serta pengelasan, perlakuan panas, atau pemesinan selanjutnya. Jika proyek menetapkan A356 dan kondisi perlakuan panas tertentu, misalnya, pertahankan informasi itu dalam permintaan penawaran, produksi, dan penerimaan. Contoh ini menunjukkan kelengkapan dokumen; paduan nyata ditentukan kebutuhan fungsi.
penjelasan Aluminum Association tentang standar coran pasir dan cetakan permanen memisahkan persyaratan dimensi teknik dan sifat metalurgi. Dimensi, toleransi, dan kelonggaran pemesinan merupakan satu kelompok persoalan; komposisi, kondisi, dan sifat paduan merupakan kelompok lain.
Bukti material harus jelas objeknya. Analisis kimia mewakili batch, sifat spesimen mewakili spesimen uji yang disepakati, dan pemeriksaan daerah kritis menyangkut komponen itu sendiri. Untuk coran dengan tuntutan tinggi, tim desain dan kualitas perlu menentukan bukti serta penyedianya saat meminta penawaran.
Tiga bidang pengendalian paduan aluminium
Kualitas logam cair
Oksida terbentuk pada permukaan aluminium cair dan dapat terbawa ke dalamnya selama peleburan, pemindahan, dan penuangan. Hidrogen terlarut berperilaku berbeda: kelarutannya menurun saat pembekuan sehingga dapat berkontribusi pada porositas. Kebersihan dan kandungan gas perlu dinilai secara terpisah.
Filtrasi terutama menangani inklusi terkait; degassing mengendalikan gas terlarut. Pengelolaan material dan pemindahan memengaruhi kontaminasi awal dan penyerapan gas kembali. pengantar AFS tentang kebersihan aluminium cair membahas inklusi, hidrogen, dan perlakuan logam cair sebagai persoalan terkait tetapi berbeda. Metode dan hasilnya harus divalidasi sesuai material serta proses pabrik pengecoran.
Pengisian cetakan
Sistem saluran masuk menentukan jalur logam menuju rongga. Ujung tipis dan jalur panjang memerlukan evaluasi pengisian dan kehilangan suhu; di sekitar inti perlu diperhatikan erosi, gas yang terbawa, dan inklusi. Pengikat, pelapis, dan ventilasi memengaruhi kondisi setelah logam menyentuh cetakan.
Pengisian dan pembekuan perlu divalidasi bersama. uraian proyek riset pengecoran aluminium AFS menunjukkan bahwa hubungan lapisan oksida, porositas, dan hasil mekanis pada berbagai kondisi pengisian masih perlu diteliti. Aliran lebih tenang saja tidak membuktikan sifat akhir lebih baik.
Pembekuan dan pengumpanan
Volume logam berubah saat membeku. Jika daerah lokal membutuhkan logam cair tetapi jalur pasoknya telah membeku, rongga susut atau porositas penyusutan dapat terbentuk. Bagian tebal, transisi ketebalan, posisi riser, dan pendinginan harus dikaji bersama. penjelasan cacat pengecoran Foseco membedakan pengumpanan saat pembekuan dari porositas akibat hidrogen.
Ventilasi inti, degassing, dan pengumpanan riser menangani tahap berbeda. Saat menemukan rongga, analisis lokasi, bentuk, dan catatan proses dahulu sebelum menentukan operasi yang perlu diperiksa. Penjelasan lebih rinci tersedia pada penelusuran porositas gas, rongga susut, dan porositas penyusutan.
Dari persiapan proses hingga inspeksi
- Persiapan proses: Pastikan material, persyaratan komponen jadi, dan revisi coran mentah. Rencanakan bidang pisah, kelonggaran pemesinan, inti, saluran, dan pengumpanan. Tentukan permukaan fungsional kritis pada tahap ini.
- Pembuatan dan perakitan cetakan serta inti: Periksa dimensi, keutuhan, posisi, dan ventilasi. Komponen tercetak juga memerlukan pembersihan serbuk dan pascaproses yang dibutuhkan, dengan kepastian saluran internal bisa dibersihkan.
- Peleburan perlakuan dan penuangan: Kelola batch, logam retur, perlakuan cairan, dan pemindahan menurut proses tervalidasi. Cocokkan kondisi cetakan aktual dengan dokumen proses.
- Pembekuan pendinginan dan pembersihan: Ikuti rencana pendinginan, pembongkaran cetakan, pelepasan inti, serta pemotongan saluran dan riser. Pastikan sisa pasir dan kebersihan rongga rumit; permukaan luar bersih tidak membuktikan bagian dalam bersih.
- Perlakuan panas dan pemesinan: Jalankan perlakuan sesuai material dan kondisi penyerahan. Mesin permukaan pemasangan, lubang, dan bidang pasangan, sambil menjaga hubungan batch coran dengan revisi pemesinan.
- Inspeksi dan penerimaan komponen pertama: Periksa dimensi, material, dan kualitas internal pada area, metode, dan kriteria yang disepakati, kemudian pastikan persyaratan fungsi.
Tahap-tahap ini saling berkaitan. Akses alat pelepas inti dapat memengaruhi desain; pemesinan permukaan penyekat memengaruhi waktu inspeksi. Nilai sistem material bersama pasir pengecoran, pengikat, dan sirkulasi pasir bekas dan lihat proses produksi pengecoran pasir secara lengkap untuk urutan lengkap.
Komponen aluminium yang layak dievaluasi
| Jenis komponen | Kebutuhan yang dinilai | Fokus penerimaan |
|---|---|---|
| Badan pompa dan rumah fluida | Saluran internal, inti rumit, dan kelonggaran pemesinan | Penyekatan, kebersihan saluran, dan dimensi kritis |
| Rumah peralatan dan transmisi | Struktur besar, antarmuka pemasangan, dan banyak revisi | Dimensi pasangan, distorsi, dan sifat material |
| Komponen pengembangan sistem penggerak | Perubahan saluran air atau oli dan kebutuhan prototipe | Kondisi material, saluran, dan sasaran pengujian |
| Komponen fungsional bersaluran pendingin | Geometri saluran dan pembuatan inti | Aliran, kebocoran, kebersihan, dan kinerja termal |
Tabel membantu menyaring kandidat. Rencana sebenarnya mengikuti kebutuhan penggunaan setiap produk; dua komponen bernama “rumah” dapat memerlukan material, ketebalan, dan inspeksi berbeda.
Ambil contoh hipotetis rumah aluminium berongga: antarmuka luar sudah stabil, saluran dalam masih diuji. Inti konvensional bisa mendukung produksi berulang setelah desain matang. Inti tercetak dengan cetakan luar konvensional memungkinkan penilaian perubahan terpusat di dalam; mencetak seluruh cetakan memungkinkan penilaian persiapan jika kedua kontur berubah.
Bandingkan posisi inti, perakitan, pembuangan pasir, dan kesesuaian pengecoran sebelum menghitung biaya perkakas serta komponen pasir. Contoh tidak menganggap satu cara selalu unggul; keputusan mengikuti cakupan perubahan dan kondisi pabrik pengecoran.
Menghubungkan cacat dan inspeksi
Rongga internal dapat melibatkan gas, pengumpanan saat pembekuan, atau beberapa faktor bersama. pengantar kursus AFS tentang cacat coran aluminium membahas porositas gas dan susut secara terpisah. Analisis membutuhkan lokasi, bentuk, dan catatan proses, tidak hanya foto.
| Masalah | Fokus penelusuran |
|---|---|
| Oksida atau inklusi lain | Catatan cairan dan pemindahan, posisi inklusi, dan pemeriksaan internal terkait |
| Porositas gas | Gas dalam cairan, gas yang terbawa, gas dari inti, dan ventilasi |
| Rongga susut atau porositas penyusutan | Titik panas, urutan pembekuan, dan jalur pengumpanan efektif |
| Cold shut atau pengisian tidak lengkap | Bagian tidak terisi atau lokasi sambungan, jalur pengisian, dan penurunan suhu |
| Cacat permukaan terkait pasir | Keutuhan cetakan, pelapis, erosi, dan kondisi pembersihan |
| Distorsi | Datum kritis, distribusi ketebalan, serta catatan pendinginan atau pascaproses |
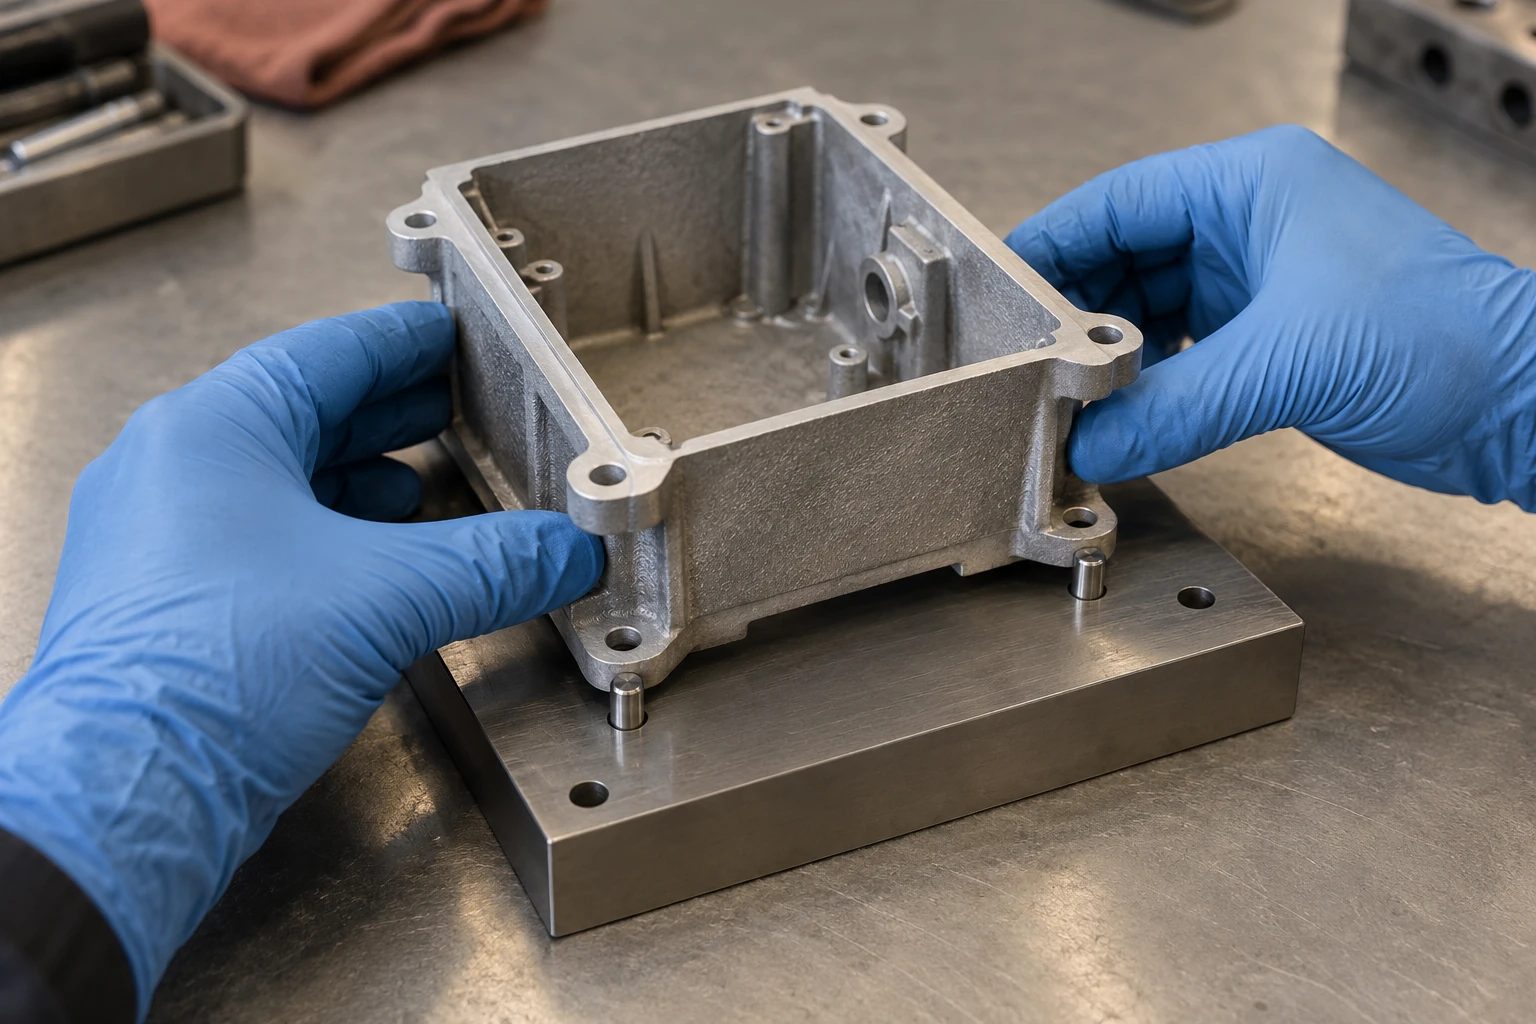
Susun rencana inspeksi dari kebutuhan penggunaan. Pengukuran dimensi memeriksa geometri; penetran cair memeriksa cacat terbuka di permukaan material yang sesuai, dengan kondisi permukaan dan prosedur yang cocok. penjelasan inspeksi penetran cair Magnaflux menjelaskan lingkup ini.
Radiografi atau CT bisa digunakan untuk pemeriksaan internal yang disepakati. informasi CT industri Nikon mencakup penilaian porositas, penyusutan, dan benda asing. Kemampuan deteksi tetap tergantung komponen, alat, dan kondisi pemeriksaan. Uji tekanan atau kebocoran memeriksa penyekatan; uji material dan mekanis memeriksa sifat terkait. Setiap metode menjawab pertanyaan berbeda.
Tentukan tahap inspeksi permukaan hasil pemesinan yang kritis. Pemesinan bisa membuka rongga yang sebelumnya di bawah permukaan; permukaan penyekat harus diterima pada kondisi yang disepakati. Menulis “persyaratan, area, metode, dan tahap” membantu membandingkan cakupan pekerjaan kualitas dalam penawaran.
Kapan membandingkan cetakan permanen atau die casting bertekanan tinggi
Cetakan pasir sekali pakai; pencetakan, perakitan, pembongkaran, dan pembersihan termasuk siklus produksi. Permukaan coran dan kemampuan dimensi dipengaruhi pasir, pencetakan, pelapis, dan penuangan; bidang pasangan kritis sering perlu pemesinan. Masukkan pekerjaan berulang ini bersama investasi perkakas.
Bedakan dua aspek: pasir dan cetakan permanen menjelaskan material cetakan, sedangkan gravitasi, tekanan rendah, dan tinggi menjelaskan pengisian. Tabel membandingkan tiga metode umum untuk menyusun kajian; kemampuan nyata harus dikonfirmasi pemasok berdasarkan komponen.
| Metode umum | Perkakas dan produksi | Kondisi yang dibandingkan |
|---|---|---|
| Pengecoran pasir | Cetakan sesuai untuk setiap coran; pencetakan konvensional atau komponen pasir tercetak | Jumlah, revisi, rongga, pembersihan, dan pemesinan |
| Pengecoran gravitasi dengan cetakan permanen | Cetakan logam berulang pakai; atur pelepasan dan kondisi termal | Stabilitas desain, penarikan inti, produksi berulang, dan investasi |
| Die casting bertekanan tinggi | Cetakan logam dengan pengisian bertekanan serta peralatan yang sesuai | Volume berkelanjutan, ketebalan dan pengisian, kondisi perkakas dan peralatan |
Cetakan permanen juga dapat memakai inti pasir, sebagaimana penjelasan pengecoran tekanan rendah Foseco. Peralatan, pengisian, dan kondisi tekanan rendah atau tinggi perlu dinilai terpisah; nama yang mirip tidak berarti kemampuan sama.
Jika desain stabil dan permintaan berlanjut, bandingkan organisasi produksi dengan cetakan yang dipakai ulang. Untuk beberapa batch kecil, rongga rumit, atau revisi sering, hitung perubahan perkakas tersendiri. Analisis jumlah dan ekonomi lebih lanjut tersedia pada pemilihan pengecoran pasir atau die casting bertekanan tinggi.
Karena itu, kaji rancangan rongga dan perubahan perkakas bersama, lalu tambahkan pembersihan, perlakuan panas, pemesinan, dan penerimaan. Penawaran komponen yang sama hanya sebanding jika lingkup penyerahannya sama.
Mengintegrasikan cetakan tercetak dalam pengembangan aluminium
Satu pendekatan mencetak hanya inti rumit dan mempertahankan cetakan luar konvensional. Ini memungkinkan evaluasi perubahan internal dengan perkakas luar yang masih dapat dipakai; posisi, perakitan, dan kesesuaian material perlu dikonfirmasi.
Pendekatan lain mencetak seluruh cetakan dan inti. Ini dapat mengurangi persiapan pola serta kotak inti terkait dan memberi pilihan saat geometri luar dan dalam berubah bersama. pengantar pencetakan pasir 3D ExOne menjelaskan pembuatan dari CAD dan revisi digital.
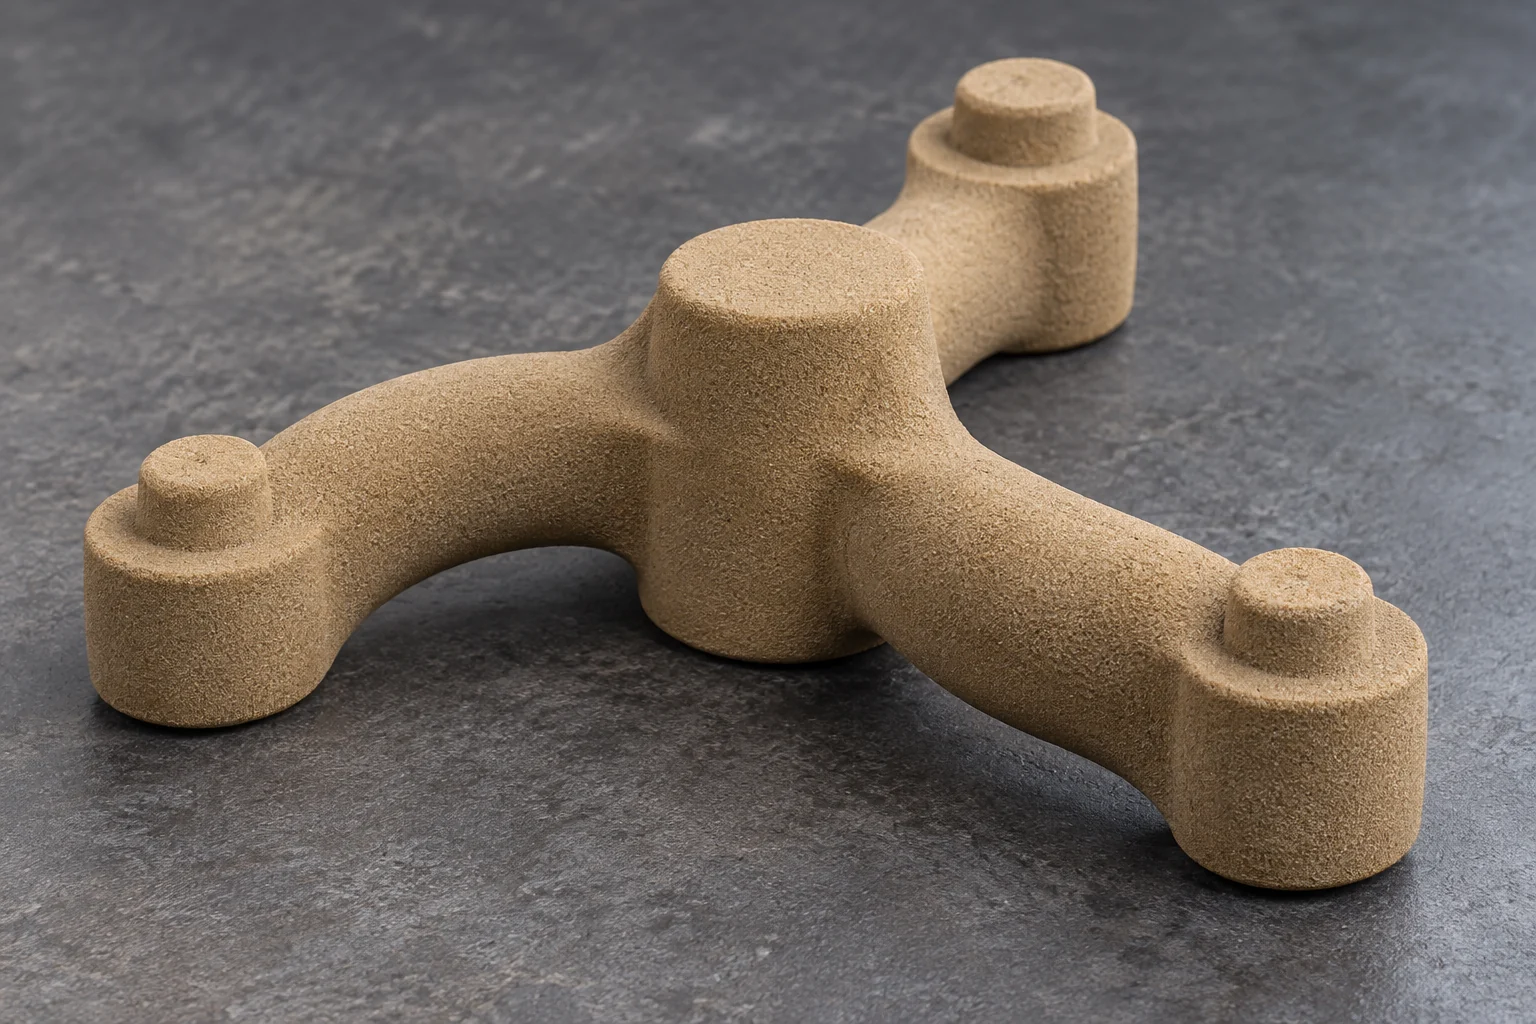
Keduanya memerlukan validasi pembersihan serbuk, kekuatan komponen pasir, pelapis, pelepasan gas, dan hasil pengecoran. Dimensi hasil cetak hanya satu bagian rantai dimensi; pembekuan, pembersihan, dan pascaproses juga memengaruhi coran. Pemesinan bidang pasangan mengikuti kebutuhan akhir.
Waktu komponen pertama harus mencakup persiapan data, produksi pasir, penuangan, pascaproses, dan penerimaan. Untuk batch kecil dengan perkakas tersedia, tetap sertakan metode konvensional sebagai pembanding.
printer pasir 3D Cprint 3D SJ-1200 membuat cetakan dan inti pasir; komponen logam diperoleh selanjutnya melalui pengecoran. Untuk evaluasi, berikan komponen, material dan kondisi penyerahan, jumlah, perkakas tersedia, dan kriteria kritis. Ini membantu membahas pencetakan seluruh cetakan atau inti tertentu.
Pertanyaan umum
Apakah semua paduan bisa memakai proses pasir yang sama
Jenis paduan, kondisi penyerahan, geometri, dan fungsi memengaruhi proses. Tetapkan material dengan jelas dan konfirmasikan kondisi sesuai proyek nyata.
Apakah semua coran aluminium pasir perlu perlakuan panas
Tergantung material dan persyaratan penyerahan. Jika diperlukan, jelaskan kondisi, dasar penerimaan, serta pemesinan dan inspeksi ulang berikutnya.
Bisakah pasir menghasilkan aluminium berdinding tipis
Dapat dievaluasi menurut ketebalan, jarak aliran, geometri, dan pengisian. Validasi jangkauan rencana nyata tanpa menerapkan ketebalan minimum universal.
Apakah semua rongga merupakan porositas gas
Gas, pengumpanan tidak cukup, atau keduanya bisa terlibat. Analisis bentuk, lokasi, pemeriksaan internal, dan catatan sebelum memilih tindakan.
Apakah pencetakan pasir 3D selalu lebih cocok untuk batch kecil
Perkakas tersedia, geometri, dan pengaturan produksi memengaruhi ekonomi. Bandingkan seluruh upaya hingga komponen diterima, serta bedakan inti rumit tercetak dari seluruh cetakan tercetak.