
Was Aluminium-Sandguss bedeutet
Ein Aluminiumgehäuse mit inneren Kanälen muss Außenkontur, Kanalgeometrie, Montageanschlüsse und Dichtheitsanforderungen erfüllen. Wird die Konstruktion noch geändert, muss das Fertigungskonzept Revisionen zulassen. Die Flexibilität von Form- und Kernherstellung macht Sandguss häufig zu einem möglichen Verfahren.
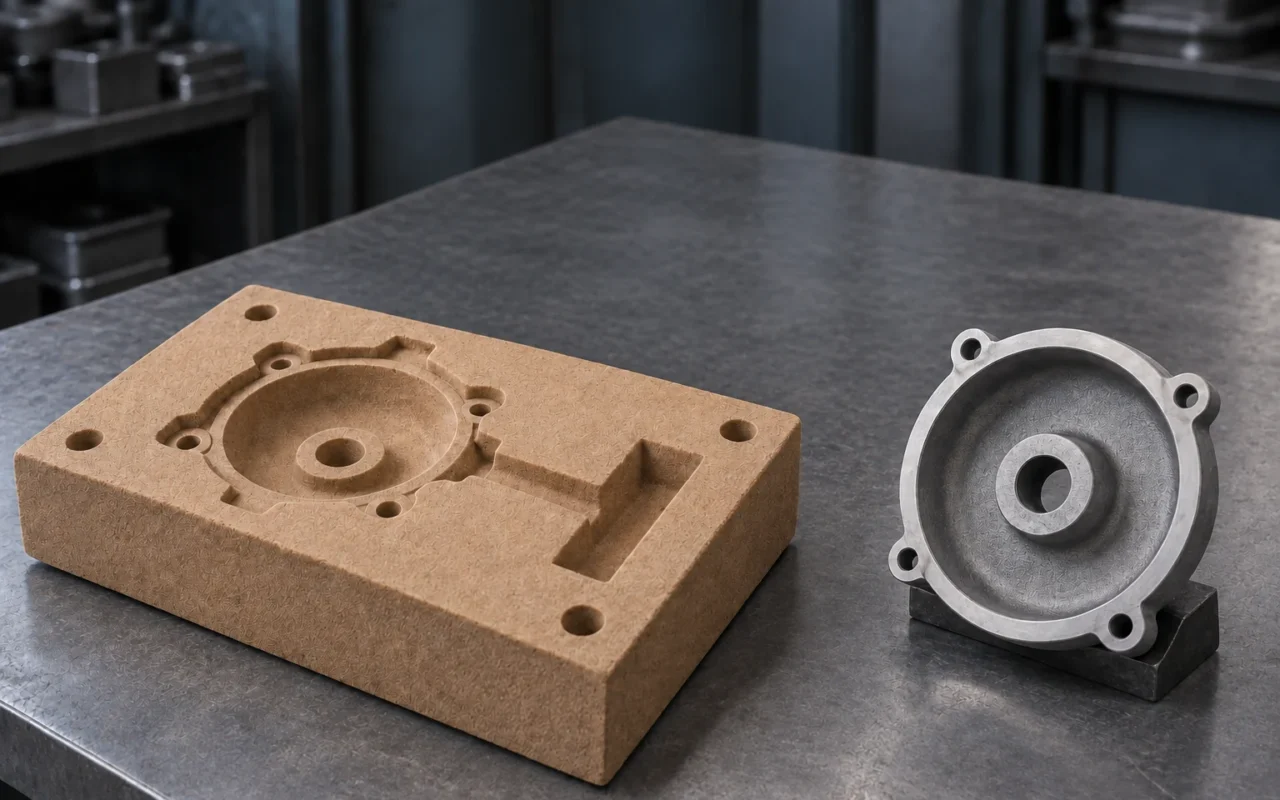
Beim Aluminium-Sandguss wird die flüssige Legierung in den Hohlraum einer Sandform gegossen. Nach dem Erstarren werden Form und Kerne entfernt; zurück bleibt das Rohgussteil. Die Eignung hängt von Geometrie, Stückzahl und Qualitätsanforderungen ab. Bis zum abgenommenen Bauteil sind entsprechende Bearbeitung und Prüfung erforderlich.
Warum Sandguss für kleine Serien große Bauteile und komplexe Hohlräume infrage kommt
Die Verfahrensübersicht der Aluminum Association nennt Sandguss als einen der wesentlichen Wege für Aluminium und beschreibt kleine Stückzahlen, komplexe Strukturen und große Gussteile als Fälle für eine Wirtschaftlichkeitsbewertung. Werkzeugbau, Kerne und Fertigungsbedingungen erklären diese Merkmale.
Konventionell entsteht der Formhohlraum mit einem Modell; Kerne werden im Kernkasten hergestellt. Die Werkzeuge werden passend zur Aufgabe gewählt. Direkt gedruckte Sandteile können einen Teil der Modell- und Kernkastenvorbereitung reduzieren. Bei häufig geänderten Entwicklungsteilen sollte jede Revision nach ihrem Werkzeugbedarf verglichen werden, nicht allein nach dem ersten Angebot.
Sandkerne erzeugen innere Hohlräume und werden nach dem Guss entfernt. Damit lassen sich gebogene Kanäle, komplexe Hohlräume und bestimmte Geometrien mit schwer herausziehbaren starren Kernen bewerten. Kernabstützung, Positionierung, Entlüftung und Entsandung bleiben wichtig. Auch Kokillen können Sandkerne aufnehmen; innere Geometrien erfordern deshalb die Bewertung des Gesamtverfahrens.
Bei großen Teilen begrenzen Formraum, Schmelzkapazität, Hebetechnik, Gieß- und Reinigungskapazität gemeinsam die Machbarkeit. Eine große Sandform zeichnen zu können und das Teil in einer Gießerei zuverlässig herstellen zu können, sind getrennt zu bestätigende Bedingungen.
Für kleine Serien gibt es keine allgemeine Stückzahlgrenze. Bei vorhandenen Werkzeugen, einfacher Geometrie und geeigneter konventioneller Fertigung kann das bestehende Verfahren wirtschaftlicher sein. Digitale Kernherstellung verdient eine Bewertung bei mehreren Varianten in kleinen Mengen, deren Änderungen überwiegend komplexe Kerne betreffen.
Mit Legierung und Einsatzanforderungen beginnen
„Aluminiumguss“ bezeichnet nur eine breite Werkstoffgruppe. Reinaluminium und Legierungen haben unterschiedliche Zusammensetzungen; Gusslegierungen unterscheiden sich zudem in Werkstoff- und Lieferanforderungen. Einkaufsunterlagen sollten Legierungsbezeichnung, geltende Norm und Zustand festlegen.
Vor der Werkstoffwahl sind Belastung, Druck- oder Dichtheitsanforderungen, korrosive Medien und spätere Schweiß-, Wärmebehandlungs- oder Bearbeitungsschritte zu klären. Wird beispielsweise A356 mit einem bestimmten Wärmebehandlungszustand vorgegeben, gehört dies in Anfrage, Fertigung und Abnahme. Das Beispiel zeigt vollständige Dokumentation; die tatsächliche Legierung folgt den Funktionsanforderungen.
Die Erläuterung der Aluminum Association zu Normen für Sand- und Kokillengussteile gliedert technische Maßanforderungen und metallurgische Eigenschaften getrennt. Maße, Toleranzen und Bearbeitungszugaben bilden einen Fragenbereich; Zusammensetzung, Zustand und Eigenschaften einen anderen.
Werkstoffnachweise müssen ihren Bezug erkennen lassen. Chemische Analysen betreffen die Charge, Probenkennwerte die vereinbarte Probe und Prüfungen kritischer Bereiche das Bauteil selbst. Bei anspruchsvollen Gussteilen sollten Konstruktion und Qualität schon zur Anfrage festlegen, welche Nachweise benötigt werden und wer sie liefert.
Drei Kontrollbereiche für Aluminiumlegierungen
Schmelzequalität
An der Oberfläche flüssigen Aluminiums entstehen Oxide, die beim Schmelzen, Umfüllen und Gießen durch Strömung eingetragen werden können. Gelöster Wasserstoff verhält sich anders: Seine Löslichkeit sinkt beim Erstarren, sodass er zur Porenbildung beitragen kann. Schmelzereinheit und Gasgehalt sind daher getrennt zu bewerten.
Filtration richtet sich vor allem gegen entsprechende Einschlüsse, Entgasung gegen gelöste Gase. Material- und Transportführung beeinflussen anfängliche Verunreinigung sowie spätere Gasaufnahme. Die AFS-Einführung zur Reinheit von Aluminiumschmelzen behandelt Einschlüsse, Wasserstoff und Schmelzebehandlung als verbundene, aber unterschiedliche Themen. Verfahren und Wirkung sind für Werkstoff und Gießereiprozess zu validieren.
Formfüllung
Das Gießsystem bestimmt den Metallweg in die Form. Dünne Endbereiche und lange Fließwege erfordern die Bewertung von Füllung und Temperaturverlust; an Kernen zählen auch Erosion, Gaseintrag und Einschlüsse. Binder, Schlichten und Entlüftung beeinflussen die Bedingungen nach dem Kontakt zwischen Metall und Form.
Füllung und Erstarrung sollten gemeinsam validiert werden. Die Beschreibungen der AFS-Forschungsprojekte zum Aluminiumguss zeigen, dass Zusammenhänge zwischen Oxidfilmen, Porosität und mechanischen Ergebnissen unter verschiedenen Füllbedingungen weiterer Untersuchung bedürfen. Ruhigere Strömung allein belegt deshalb keine besseren Endeigenschaften.
Erstarrung und Speisung
Metall verändert beim Erstarren sein Volumen. Benötigt ein Bereich flüssiges Metall, während der Speisungsweg bereits erstarrt ist, können Lunker oder Schwindungsporosität entstehen. Dicke Bereiche, Wanddickenübergänge, Speiserlage und Kühlung sind zusammen zu prüfen. Die Erklärung von Gussfehlern durch Foseco unterscheidet Erstarrungsspeisung und wasserstoffbedingte Porosität.
Kernentlüftung, Schmelzeentgasung und Speisersystem behandeln unterschiedliche Prozessstufen. Bei einem Hohlraum sind zunächst Lage, Form und Prozessaufzeichnungen zu analysieren, bevor die zu prüfende Maßnahme gewählt wird. Weitere Unterscheidungen bietet die Untersuchung von Gasporen, Lunkern und Schwindungsporosität.
Von der Prozessplanung bis zur Prüfung
- Prozessplanung: Werkstoff, Fertigteilanforderungen und Rohgussrevision bestätigen. Teilung, Bearbeitungszugaben, Kerne, Gieß- und Speisersystem planen. Kritische Funktionsflächen hier festlegen.
- Form- und Kernherstellung sowie Zusammenbau: Maße, Unversehrtheit, Position und Entlüftung prüfen. Gedruckte Sandteile benötigen auch Pulverentfernung und erforderliche Nachbehandlung; innere Kanäle müssen reinigbar sein.
- Schmelzen Behandlung und Gießen: Chargen, Kreislaufmaterial, Schmelzebehandlung und Transfer nach dem validierten Prozess führen. Tatsächlichen Formzustand mit Unterlagen abgleichen.
- Erstarren Abkühlen und Reinigen: Geplante Kühlung, Ausschlagen, Entkernen und Abtrennen von Anschnitten und Speisern durchführen. Restsand und Reinigungswirkung in komplexen Hohlräumen prüfen; eine saubere Außenseite beweist keine saubere Innenseite.
- Wärmebehandlung und Bearbeitung: Geforderte Behandlung entsprechend Werkstoff und Lieferzustand durchführen. Montageflächen, Bohrungen und Passungen bearbeiten, dabei Gusscharge und Bearbeitungsrevision zuordnen.
- Prüfung und Erstteilabnahme: Maße, Werkstoff und innere Qualität in vereinbarten Bereichen mit festgelegten Methoden und Kriterien prüfen, anschließend die Funktionsanforderungen bestätigen.
Diese Schritte greifen ineinander. Der Zugang von Entkernwerkzeugen kann die Konstruktion beeinflussen; die Bearbeitung einer Dichtfläche beeinflusst den Prüfzeitpunkt. Für das Materialsystem siehe Gießereisand, Binder und den Kreislauf von Altsand, für den Gesamtzusammenhang den vollständigen Fertigungsablauf beim Sandguss.
Welche Aluminiumbauteile eine Bewertung verdienen
| Bauteilgruppe | Zu bewertende Anforderungen | Abnahmeschwerpunkte |
|---|---|---|
| Pumpenkörper und Fluidgehäuse | Innere Kanäle, komplexe Kerne und Bearbeitungszugaben | Dichtheit, Kanalsauberkeit und kritische Maße |
| Maschinen- und Getriebegehäuse | Große Strukturen, Montageanschlüsse und mehrere Revisionen | Passmaße, Verzug und Werkstoffeigenschaften |
| Entwicklungsteile für Antriebssysteme | Änderungen an Wasser- und Ölkanälen sowie Prototypen | Werkstoffzustand, Kanäle und Prüfziele |
| Funktionsteile mit Kühlkanälen | Kanalgeometrie und Kernherstellung | Durchfluss, Leckage, Sauberkeit und Wärmeverhalten |
Die Tabelle dient zur Vorauswahl. Das tatsächliche Fertigungsverfahren folgt dem Einsatz des Produkts; zwei „Gehäuse“ können unterschiedliche Werkstoffe, Wanddicken und Prüfungen benötigen.
Ein hypothetisches Aluminiumgehäuse hat stabile äußere Anschlüsse, aber noch zu erprobende innere Kanäle. Konventionelle Kerne können nach Reife der Konstruktion wiederholte Fertigung unterstützen. Gedruckte Kerne mit konventioneller Außenform erlauben die Bewertung auf das Innere beschränkter Änderungen; vollständig gedruckte Formen erlauben die Bewertung, wenn beide Konturen verändert werden.
Vor der Kostenrechnung für Werkzeuge und Sandteile sind Kernpositionierung, Zusammenbau, Entsandung und Gießverträglichkeit zu bestätigen. Das Beispiel setzt kein grundsätzlich überlegenes Verfahren voraus; entscheidend sind Änderungsumfang und Gießereibedingungen.
Fehler und Prüfungen zuordnen
Innere Hohlräume in Aluminiumgussteilen können auf Gas, Erstarrungsspeisung oder mehrere zusammenwirkende Faktoren zurückgehen. Die AFS-Kursbeschreibung zu Fehlern in Aluminiumgussteilen trennt Gas- und Schwindungsporosität. Die Analyse braucht Lage, Gestalt und Prozessaufzeichnungen, nicht nur ein Foto.
| Problem | Untersuchungsschwerpunkt |
|---|---|
| Oxide oder andere Einschlüsse | Schmelze- und Transferaufzeichnungen, Lage der Einschlüsse und geeignete innere Prüfung |
| Gasporen | Gasgehalt, Gaseintrag, Kerngasentwicklung und Entlüftung |
| Lunker oder Schwindungsporosität | Wärmezentren, Erstarrungsfolge und wirksame Speisungswege |
| Kaltlauf oder unvollständige Füllung | Ungefüllte Bereiche oder Nahtstellen, Füllwege und Temperaturverlust |
| Sandbedingte Oberflächenfehler | Formintegrität, Schlichte, Erosion und Reinigungszustand |
| Verzug | Kritische Bezüge, Wanddickenverteilung und Kühl- oder Nachbehandlungsaufzeichnungen |
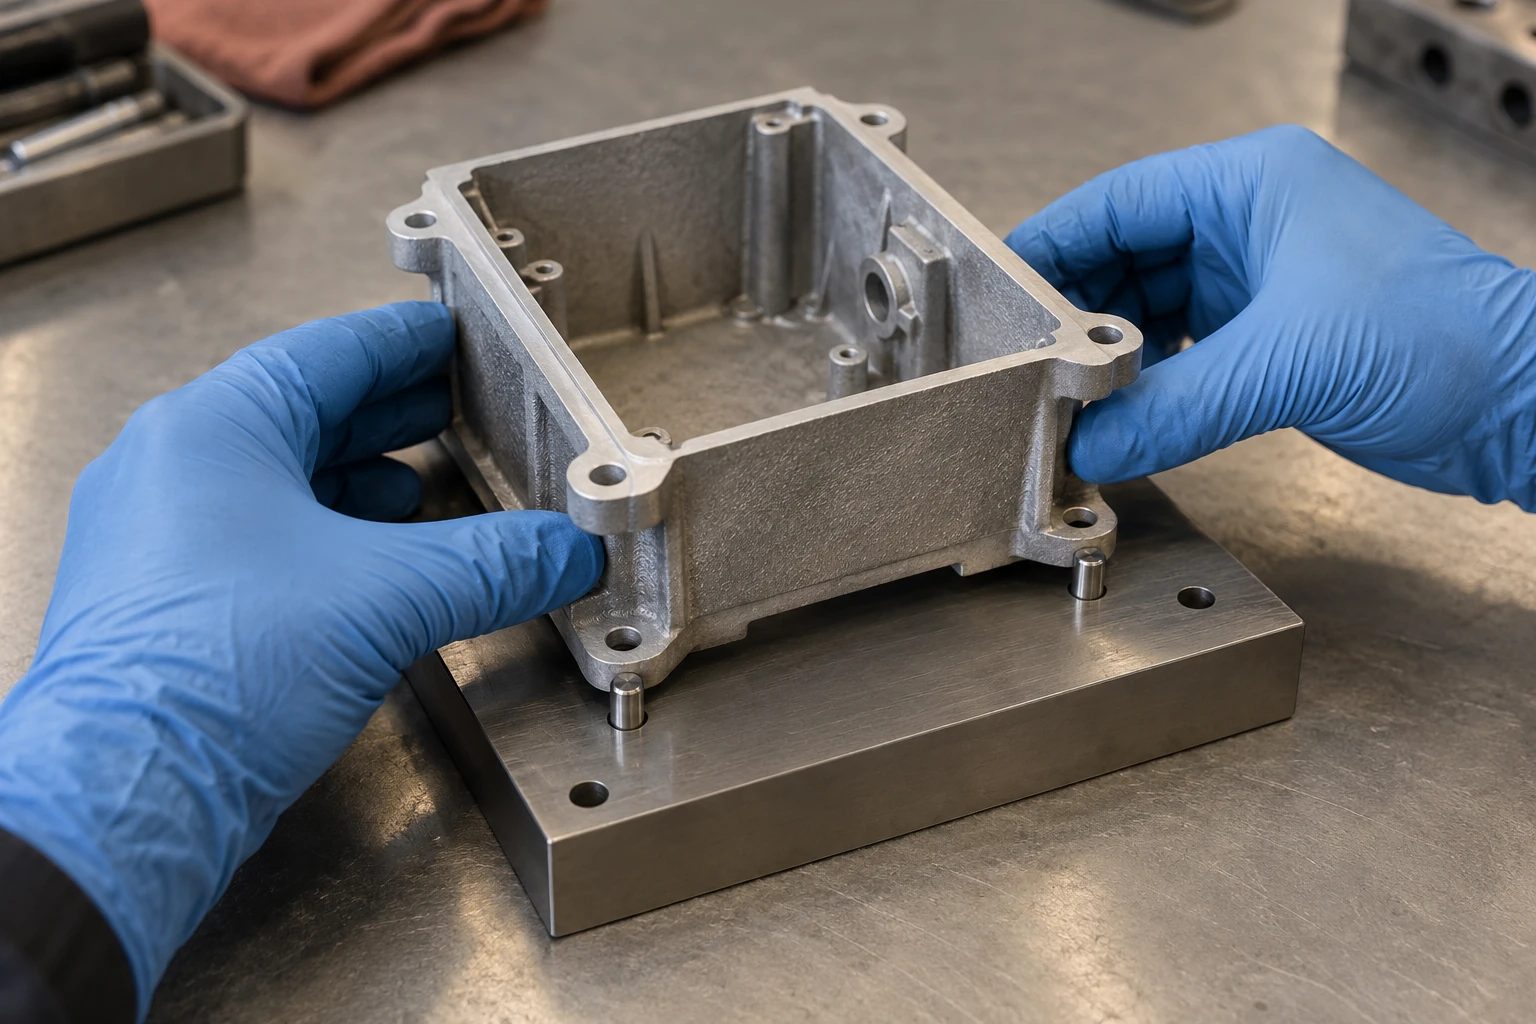
Der Prüfplan wird aus den Einsatzanforderungen abgeleitet. Maßprüfung bewertet Geometrie; Eindringprüfung erfasst oberflächenoffene Fehler in geeigneten Werkstoffen bei passendem Oberflächenzustand und Verfahren. Die Erklärung der Eindringprüfung durch Magnaflux erläutert diesen Anwendungsbereich.
Radiografie oder CT können für vereinbarte innere Prüfungen eingesetzt werden. Die Informationen von Nikon zur industriellen Computertomografie nennt Porosität, Schwindung und Fremdstoffe als Bewertungsgegenstände. Was nachweisbar ist, hängt weiter von Bauteil, Anlage und Prüfbedingungen ab. Druck- oder Leckprüfung behandelt Dichtheit, Werkstoff- und mechanische Prüfungen die jeweiligen Eigenschaften; jede Methode beantwortet andere Fragen.
Für kritische bearbeitete Flächen ist die Prüfstufe festzulegen. Bearbeitung kann zuvor unter der Oberfläche liegende Poren freilegen; Dichtflächen sind im vereinbarten Zustand abzunehmen. „Anforderung, Bereich, Methode und Stufe“ helfen zu vergleichen, ob Angebote denselben Qualitätsumfang enthalten.
Wann Kokillenguss oder Druckguss verglichen werden sollten
Sandformen sind verlorene Formen; Herstellung, Zusammenbau, Ausschlagen und Reinigung gehören in den Produktionszyklus. Gussoberfläche und Maßfähigkeit hängen von Sand, Formherstellung, Schlichte und Gießbedingungen ab; kritische Passflächen werden häufig bearbeitet. Wiederkehrende Arbeiten sind zusammen mit Werkzeugkosten zu kalkulieren.
Zwei Dimensionen sind zu trennen: Sand und Kokille beschreiben den Formwerkstoff, Schwerkraft sowie Nieder- und Hochdruck die Füllart. Die Tabelle vergleicht drei übliche Wege als Grundlage der Prüfung; die konkrete Leistungsfähigkeit bestätigt der Lieferant am Bauteil.
| Üblicher Weg | Werkzeuge und Fertigung | Vergleichsbedingungen |
|---|---|---|
| Sandguss | Für jeden Guss eine passende Form; konventionelle Herstellung oder gedruckte Sandteile | Stückzahl, Änderungen, Hohlräume, Reinigung und Bearbeitung |
| Schwerkraft-Kokillenguss | Wiederverwendbare Metallform; Entformung und thermischen Zustand steuern | Konstruktionsstabilität, Kernentnahme, Wiederholung und Werkzeuginvestition |
| Druckguss | Metallform und Druckfüllung mit geeigneter Anlage | Dauerhafte Stückzahlen, Wanddicke und Füllung, Werkzeug- und Anlagenbedingungen |
Kokillen können ebenfalls Sandkerne verwenden, wie die Erläuterung des Niederdruckgießens durch Foseco erläutert. Anlagen, Füllung und Prozessbedingungen von Nieder- und Hochdruck sind getrennt zu bewerten; ähnliche Namen bedeuten keine gleiche Leistungsfähigkeit.
Bei stabiler Konstruktion und anhaltender Nachfrage kann die Organisation mit wiederverwendbaren Formen verglichen werden. Mehrere kleine Serien, komplexe Hohlräume oder häufige Änderungen erfordern eine separate Werkzeugänderungskalkulation. Vertiefende Mengen- und Wirtschaftlichkeitsfragen behandelt die Auswahl zwischen Sandguss und Druckguss.
Daraus ergibt sich, Hohlraumkonzept und Werkzeugänderungen gemeinsam zu bewerten, ergänzt um Reinigung, Wärmebehandlung, Bearbeitung und Abnahme. Angebote derselben Komponente sind nur bei gleichem Lieferumfang vergleichbar.
Gedruckte Sandformen in die Aluminiumbauteilentwicklung einbinden
Ein Ansatz druckt nur komplexe Kerne und verwendet weiterhin konventionelle Außenformen. Er eignet sich zur Bewertung innerer Änderungen bei noch brauchbarem Außenwerkzeug. Position, Zusammenbau und Werkstoffverträglichkeit müssen bestätigt werden.
Ein anderer Ansatz druckt Formen und Kerne vollständig. Das kann die Vorbereitung entsprechender Modelle und Kernkästen reduzieren und eine Option bei gleichzeitigen inneren und äußeren Änderungen bieten. Die Übersicht von ExOne zum Sand-3D-Druck erklärt Sandteilfertigung aus CAD-Daten und digitale Revisionen.
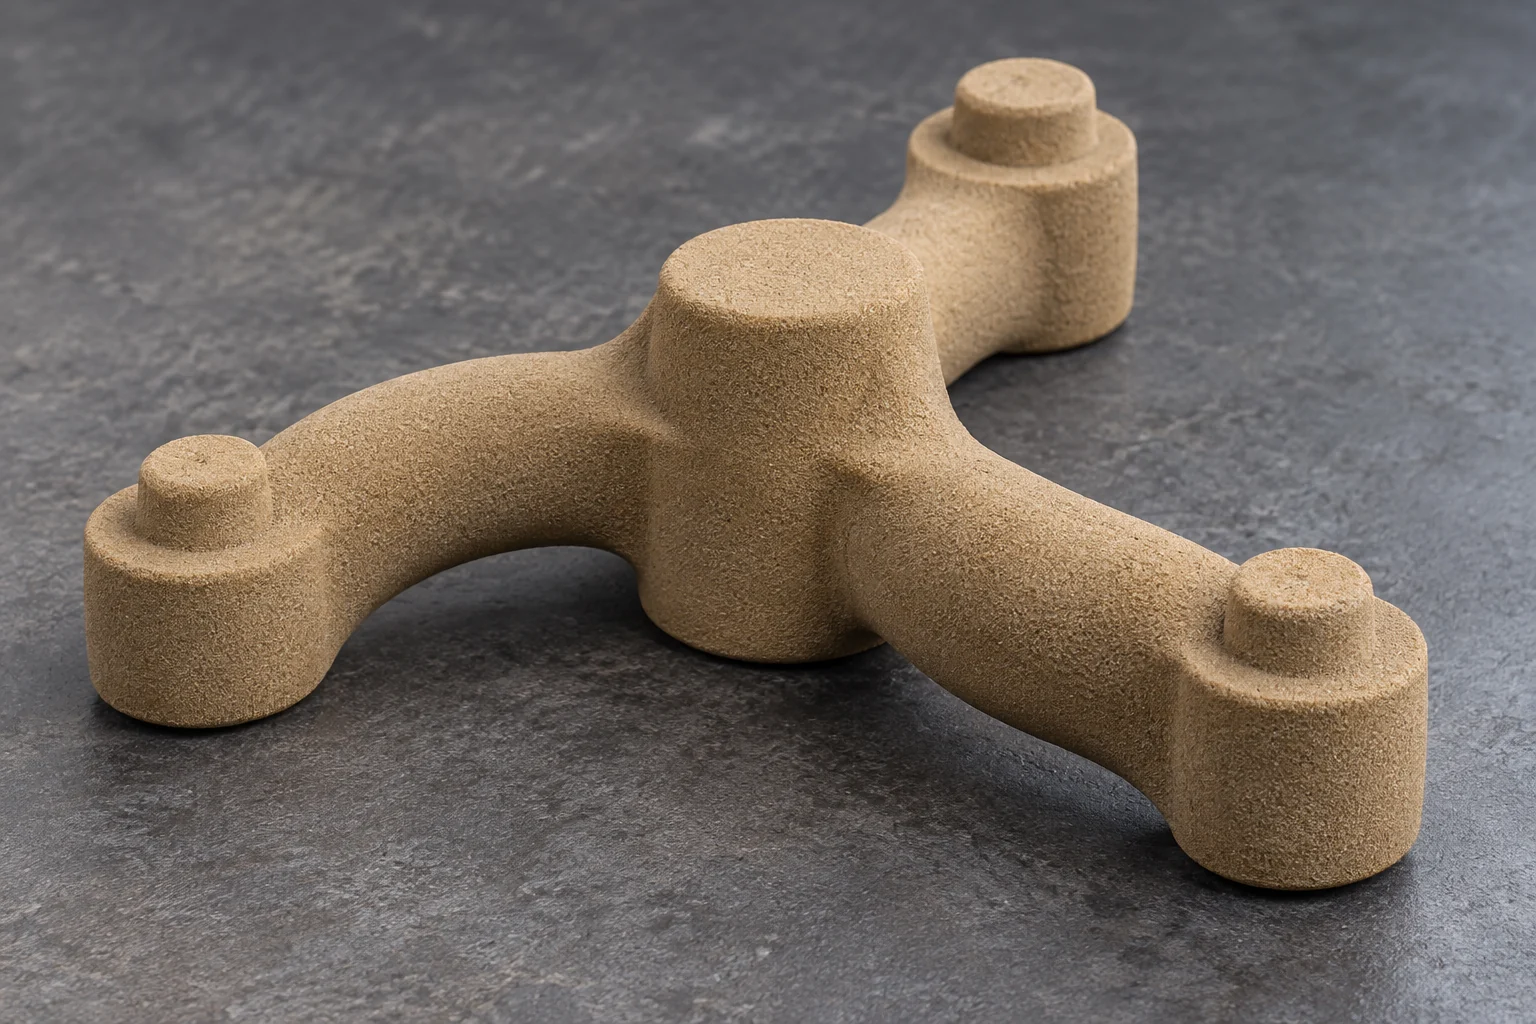
Beide Wege verlangen die Validierung von Pulverentfernung, Sandteilfestigkeit, Schlichte, Gasentwicklung und tatsächlichem Guss. Gedruckte Maße sind nur ein Glied der Maßentstehung; Erstarrung, Reinigung und Nachbehandlung beeinflussen das Gussteil ebenfalls. Kritische Passflächen werden nach Endanforderungen bearbeitet.
Die Erstteilzeit muss Datenvorbereitung, Sandteilfertigung, Gießen, Nachbehandlung und Abnahme umfassen. Bei kleinen Serien mit vorhandenen Werkzeugen sollte das konventionelle Verfahren als Vergleich erhalten bleiben.
Der Cprint 3D SJ-1200 Sand-3D-Drucker fertigt Sandformen und Kerne; Metallteile entstehen anschließend im Gießprozess. Zur Bewertung sind Bauteil, Werkstoff und Lieferzustand, Menge, vorhandene Werkzeuge und kritische Abnahmekriterien anzugeben. Damit lässt sich Gesamtformdruck oder gezielte Kernfertigung besprechen.
Häufige Fragen
Können alle Aluminiumlegierungen denselben Sandgussprozess verwenden
Legierung, Lieferzustand, Geometrie und Funktion beeinflussen den Prozess. Werkstoff eindeutig festlegen und Fertigungsbedingungen am tatsächlichen Projekt bestätigen.
Benötigen alle Aluminium-Sandgussteile eine Wärmebehandlung
Das hängt von Werkstoff und Lieferanforderungen ab. Wenn erforderlich, Zustand, Abnahmegrundlage sowie anschließende Bearbeitung und Nachprüfung festlegen.
Sind dünnwandige Aluminiumteile im Sandguss möglich
Dies lässt sich anhand von Wanddicke, Fließweg, Geometrie und Füllbedingungen bewerten. Den Bereich am konkreten Konzept validieren, statt eine allgemeine Mindestwanddicke anzusetzen.
Sind alle Hohlräume im Aluminium-Sandguss Gasporen
Gas, unzureichende Speisung oder beides können beteiligt sein. Gestalt, Lage, innere Prüfungen und Prozessaufzeichnungen gemeinsam auswerten, bevor Maßnahmen gewählt werden.
Ist Sand-3D-Druck bei kleinen Serien immer geeigneter
Vorhandene Werkzeuge, Geometrie und Organisation beeinflussen die Wirtschaftlichkeit. Gesamtaufwand bis zum abgenommenen Teil vergleichen und komplexe Kernfertigung vom Druck der gesamten Form unterscheiden.