
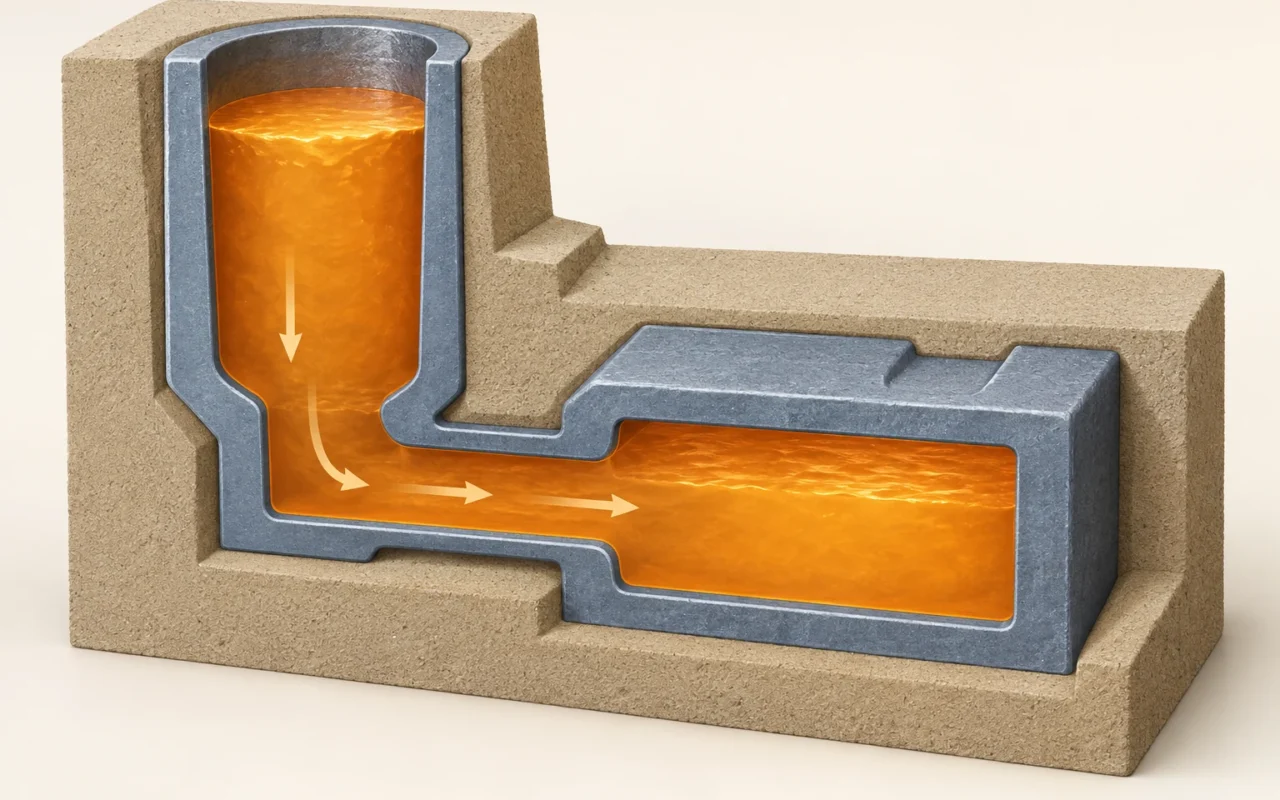
Bayangkan dua keadaan: sebuah benda cor tampak normal setelah dibersihkan, tetapi rongga muncul saat bagian tebalnya dimesin; benda lain tidak menunjukkan kelainan pada pemeriksaan internal, namun dimensi pentingnya terlalu kecil. Keduanya mungkin mengingatkan kita pada “penyusutan pengecoran”, tetapi penanganannya perlu ditentukan secara terpisah.
Penyusutan pengecoran mencakup perubahan volume saat logam mendingin dan membeku. Kesesuaian kompensasi dimensi, kecukupan pasokan logam cair selama pembekuan, dan kemungkinan keterlibatan gas mengarahkan penyelidikan ke tahapan yang berbeda. Bedakan dahulu persoalan tersebut sebelum memperbesar pola, mengubah penambah, atau mengolah logam cair agar setiap perubahan memiliki tujuan yang jelas.
1. Apa itu penyusutan pengecoran? Bedakan perubahan dimensi dan kekurangan logam di bagian dalam
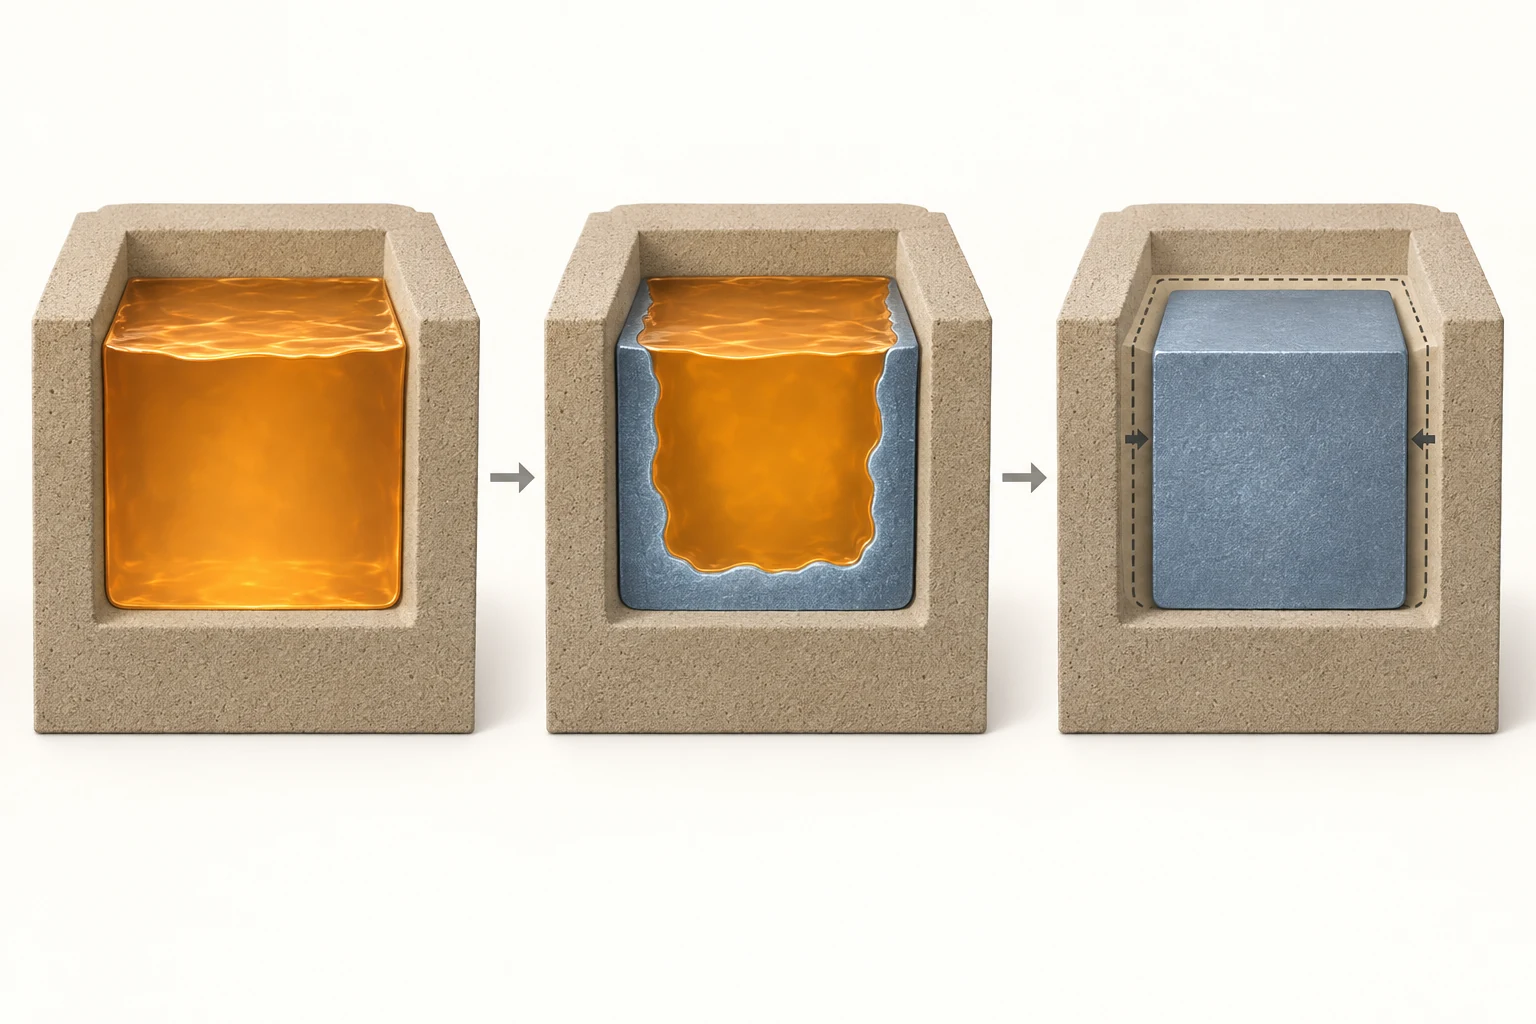
Dari penuangan hingga suhu ruang, logam mengalami pendinginan dalam keadaan cair, pembekuan, lalu pendinginan dalam keadaan padat. Penyusutan perlu dipertimbangkan sepanjang proses ini untuk sebagian besar logam cor, tetapi pengaruh setiap tahap berbeda.
Volume logam cair berubah ketika suhunya turun. Saat cairan menjadi padat, banyak paduan juga mengalami penyusutan pembekuan. Jika suatu daerah membutuhkan tambahan logam cair namun tidak mendapatkannya tepat waktu, rongga dapat tertinggal. Setelah membeku, dimensi benda cor masih berubah selama pendinginan sehingga memengaruhi panjang, jarak antarlubang, dan dimensi lain pada gambar.
Untuk memahami kedudukan tahapan tersebut dalam produksi, baca juga alur lengkap pengecoran pasir.
Dua pekerjaan perancangan proses sering tertukar. Kelonggaran penyusutan pola memperhitungkan perubahan dimensi yang diperkirakan saat pola dibuat agar benda cor yang dingin mendekati ukuran sasaran. Pengumpanan melalui penambah memasok logam cair dari penambah ke daerah yang membutuhkannya selama pembekuan. Keduanya menangani persoalan berbeda; memperbesar pola tidak menggantikan pengumpanan. Glosarium pengecoran AFS mendefinisikan keduanya secara terpisah.
Kelonggaran penyusutan juga berbeda dengan kelonggaran pemesinan. Yang pertama mengompensasi perubahan dimensi; yang kedua menyediakan logam untuk dipotong kemudian. Meskipun kelonggaran pemesinan cukup, kepadatan bagian dalam tetap harus dinilai tersendiri.
Saat membahas “tingkat penyusutan pengecoran”, pastikan besaran yang diukur. Perubahan dimensi linier dan volume bukan nilai yang sama. Kompensasi dimensi di pabrik juga dipengaruhi geometri dan batasan proses. Panduan pola dan kelonggaran dimensi SFSA menyatakan bahwa pola yang sama dapat menghasilkan dimensi benda cor berbeda bila metode pencetakannya berbeda.
Jika hanya jarak antarlubang atau dimensi setempat yang menyimpang besar, periksa dahulu geometri, datum, dan operasi terkait. Memperbesar seluruh model secara seragam dapat mengubah bagian yang sudah memenuhi persyaratan. Catat penyimpangan nyata setiap dimensi penting sebelum membahas kompensasi lokal, alih-alih hanya memakai satu faktor penyusutan keseluruhan.
Perbedaan material juga penting. Pembentukan grafit ketika besi cor kelabu dan nodular membeku dapat menimbulkan pemuaian yang mengimbangi sebagian penyusutan, tetapi tindakan pengumpanan mungkin tetap diperlukan. Karena itu, baja cor, paduan aluminium, dan besi cor tidak dapat langsung dinilai dengan satu pendekatan. Penjelasan penyusutan Foseco membahas perbedaan ini.
2. Mengapa rongga dan porositas penyusutan sering muncul di bagian tebal serta sambungan?
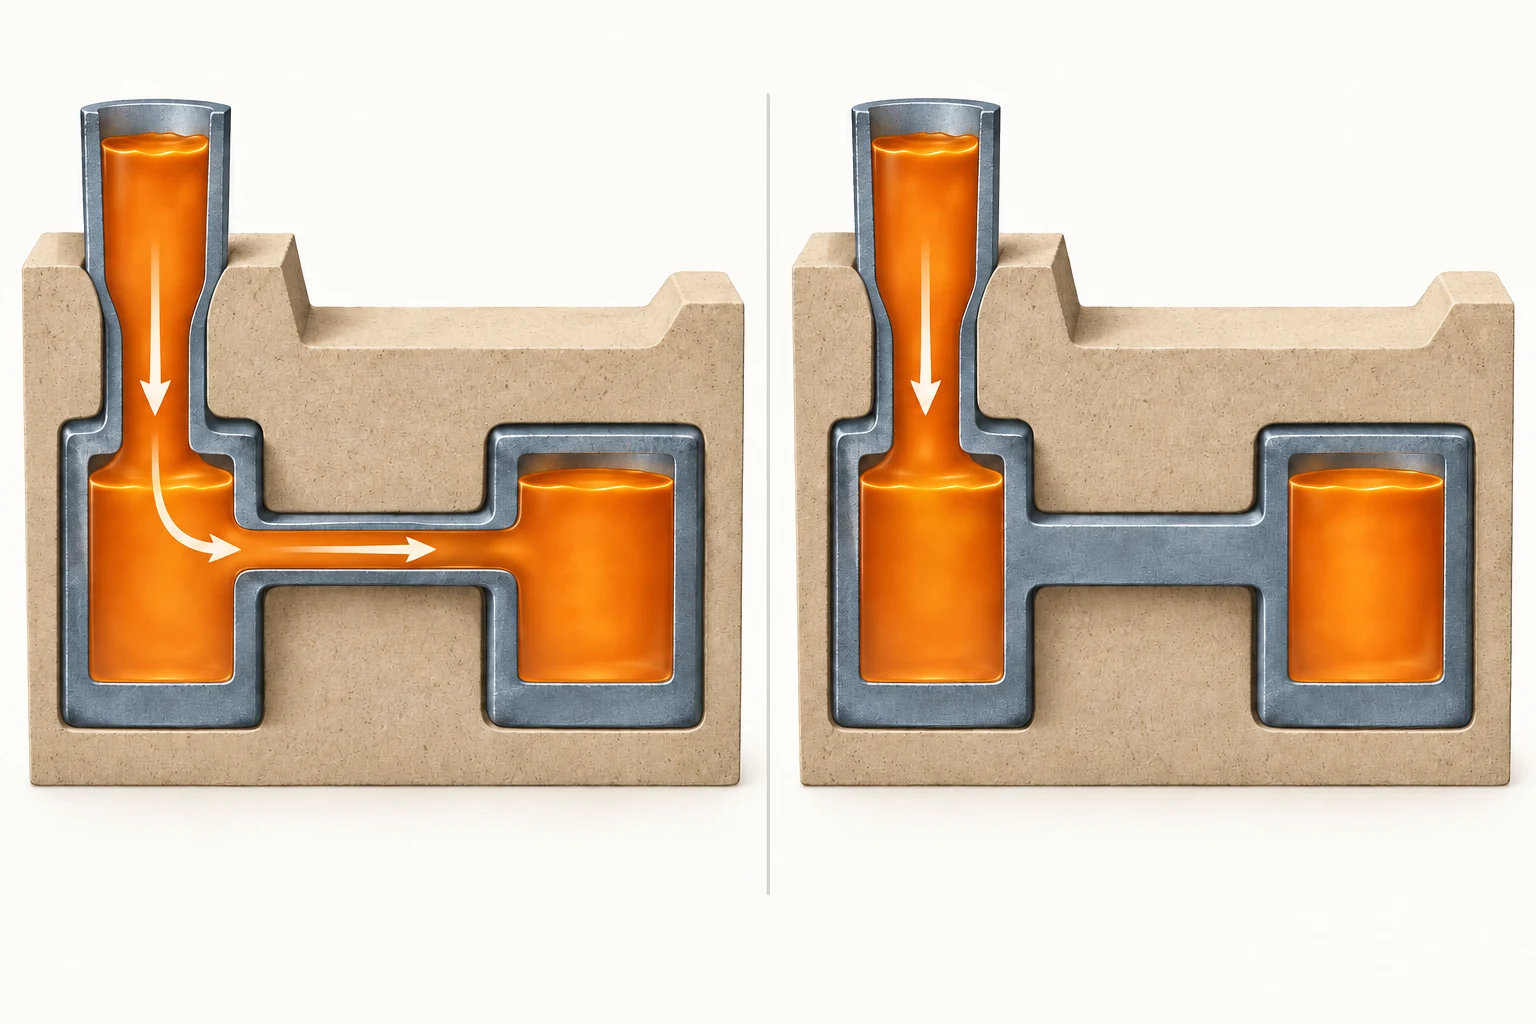
Ambil contoh sederhana baja cor: dua bagian tebal dihubungkan bagian lebih tipis, dengan penambah di satu sisi. Jika penghubung tipis membeku lebih dahulu sementara bagian tebal di sisi jauh masih menyusut saat membeku, logam cair mungkin tidak lagi dapat mencapainya. Adanya cairan dalam penambah tidak berarti seluruh daerah yang membutuhkan pasokan dapat dijangkau.
Bagian tebal, pertemuan beberapa dinding, atau daerah yang lambat melepas panas dapat menjadi daerah setempat yang membeku terakhir, biasa disebut titik panas. Geometri saja tidak cukup; cetakan dan inti di sekitarnya, kondisi pendinginan, serta urutan pembekuan aktual juga perlu diperhitungkan. Panduan desain baja cor SFSA menjelaskan risiko saluran membeku terlalu awal melalui contoh bagian tebal yang diumpan melewati bagian tipis.
Ruang kosong akibat penyusutan memiliki beragam bentuk. Kekosongan yang terkonsentrasi umumnya disebut rongga penyusutan, sedangkan pori halus yang tersebar setempat disebut porositas penyusutan. Keduanya harus dipahami melalui pengumpanan dan pembekuan, bukan dipisahkan berdasarkan batas diameter pori yang belum disepakati. Cekungan permukaan tertentu juga dapat berkaitan dengan penyusutan lokal, tetapi cekungan yang tampak serupa tetap memerlukan pemeriksaan bagian dalam.
Untuk memahami porositas penyusutan, pertimbangkan “zona semi-padat”, tempat cairan dan padatan berdampingan. Bayangkan dendrit padat dengan cairan yang masih berada di antaranya. Selama pembekuan berlangsung, jalur aliran cairan semakin terbatas, pasokan lokal menjadi sulit, dan pori kecil dapat terbentuk. Penjelasan NIST tentang pembekuan dan pengecoran menghubungkan kesulitan pengumpanan ini dengan pembentukan mikroporositas.
Ini memberi sudut pandang praktis dalam diskusi desain: gambarkan penambah, daerah penghubung, dan bagian tebal sebagai satu jalur pengumpanan, lalu periksa kapan setiap bagiannya membeku. Dibanding sekadar menandai “dinding tebal di sini”, cara ini membantu tim menemukan lokasi yang perlu diverifikasi. Ini merupakan pendekatan analisis geometri; solusi khusus tetap harus didukung kondisi proses paduan tersebut.
Bagian tebal yang sama, misalnya, belum tentu memiliki kondisi pengumpanan sama jika orientasi penuangan atau susunan pendinginan berubah. Pada gambar, tandai orientasi benda cor dalam cetakan, posisi penambah, dan tindakan pendinginan secara bersamaan. Gambar bentuk luar saja biasanya belum cukup menjelaskan lokasi rongga internal.
3. Bagaimana membedakan rongga penyusutan, porositas penyusutan, dan porositas gas pada pemeriksaan awal?
Pori terkait gas dapat berasal dari gas yang terperangkap saat pengisian, gas terlarut dalam logam cair, serta gas yang dihasilkan cetakan dan inti selama penuangan. Hidrogen, misalnya, penting dalam pengendalian mutu aluminium cair, tetapi tidak boleh dijadikan penjelasan tunggal porositas gas pada semua paduan. Pengantar kebersihan aluminium cair AFS membahas inklusi dan porositas akibat hidrogen sebagai persoalan berbeda yang perlu diperhatikan.
Bentuk pori memberi petunjuk, tetapi “bulat berarti gas, tidak beraturan berarti penyusutan” terlalu sederhana. Dalam pengantar diagnosis cacat cor aluminium, AFS menyebut mikroporositas penyusutan dapat disalahartikan sebagai porositas hidrogen sehingga upaya pabrik diarahkan pada tindakan yang tidak sesuai penyebab sebenarnya.
Lengkapi dahulu informasi di lapangan, kemudian tentukan pemeriksaan dan verifikasinya:
| Gejala yang ditemukan | Informasi yang diprioritaskan | Pertanyaan yang ingin dijawab |
|---|---|---|
| Rongga berulang kali terkumpul pada bagian tebal yang sama | Peta lokasi, geometri penampang, informasi penambah dan pembekuan | Apakah daerah itu terus mendapatkan pasokan? |
| Pori muncul di beberapa lokasi atau batch | Sebaran serta catatan logam cair, pengisian, cetakan dan inti | Kondisi apa yang berubah bersamaan dengan masalah? |
| Rongga baru terbuka setelah pemesinan | Kedalaman pemesinan, posisi rongga, dan hasil pemeriksaan internal | Di mana porositas berada dan seberapa luas sebarannya? |
Radiografi dapat memperlihatkan diskontinuitas internal pada benda cor yang sesuai; CT industri dapat dipertimbangkan untuk mengetahui sebaran tiga dimensi. Pemeriksaan penampang dan metalografi memberi informasi struktur mikro setempat. Metode harus sesuai dengan material, ketebalan, dan pori yang dicari. Pemeriksa juga perlu menjelaskan cakupan daerah serta kemampuan resolusinya.
Pemeriksaan visual hanya menilai bagian yang terlihat, dan uji penetran permukaan tidak dapat membuktikan ketiadaan porositas internal. Panduan pengujian tak merusak SFSA membedakan dengan jelas ruang lingkup pemeriksaan permukaan dan internal.
Laporan pemeriksaan harus menjawab pertanyaan penyelidikan: apakah semua komponen atau hanya sampel diperiksa, dan apakah seluruh benda cor atau hanya daerah tertentu tercakup? Jika cakupan dua pemeriksaan berbeda, arti “tidak ditemukan rongga” juga berbeda. Catat kondisi tersebut agar perubahan proses dapat dibedakan dari perubahan cara pemeriksaan.
Pisahkan catatan “yang diamati” dari “penyebab yang diduga”. Misalnya, tulis dahulu “sekumpulan pori pada lokasi di bawah permukaan hasil pemesinan”, lalu daftar penyebab yang perlu diuji. Ini mencegah seluruh masalah satu batch diberi diagnosis yang sama tanpa bukti memadai.
4. Dari mana pengendalian penyusutan dan porositas dimulai?
Mulai dari geometri: apakah bagian tebal setempat dapat diubah?
Periksa perubahan ketebalan mendadak, pertemuan rusuk, dan massa tebal terisolasi. Bahas penyesuaian yang tetap memenuhi kekuatan dan fungsi. Penipisan lokal, perubahan transisi, atau penataan sambungan harus dinilai bersama perancang. Radius fillet juga perlu dipertimbangkan terhadap ketebalan setempat; memperbesar radius tidak otomatis menghilangkan titik panas.
Tim pembelian dan desain sebaiknya sejak awal menjelaskan dimensi yang harus tetap, permukaan yang akan dimesin, dan daerah penyekatan atau penahan beban. Informasi ini membantu pengecor menemukan ruang penyesuaian. Menambahkan persyaratan penting setelah sampel selesai sering menambah pengerjaan ulang.
Periksa pengumpanan: apakah cairan dapat tiba saat dibutuhkan?
Penambah harus berposisi tepat, menyediakan cukup logam cair, tetap mampu memasok selama benda cor membutuhkannya, dan memiliki jalur terbuka. Tutorial ukuran dan posisi penambah SFSA menekankan susunan yang memungkinkan logam cair langsung mencapai daerah yang harus diumpan.
Chill atau pendingin logam dapat mempercepat pelepasan panas lokal; selubung penambah isolatif atau eksotermik dapat memperpanjang waktu pengumpanan efektif. Tindakan ini perlu diselaraskan dengan urutan pembekuan. Penjelasan pengumpanan dan pengendalian cacat Foseco membahas fungsi isolasi dan pembangkitan panas, tetapi efektivitas nyata bergantung pada desainnya.
Mengapa sekadar memperbesar penambah bisa tidak efektif? Jika jalur menutup lebih dahulu, tambahan cadangan cairan tidak memulihkan pasokan yang terputus. Jika pori terutama berkaitan dengan gas, sumber gas juga harus diperiksa. Selain mutu internal, catat total logam yang dituang dan pekerjaan pemotongan penambah untuk menilai apakah tambahan masukan menghasilkan perbaikan yang berguna.
Periksa logam cair dan penuangan: penyebab mana yang ditangani perubahan ini?
Suhu, pengisian, kondisi logam cair, dan catatan perlakuannya harus masuk penyelidikan. Jika hidrogen dalam aluminium dicurigai, gunakan hasil pengujian logam cair bersama catatan perlakuan. Adanya pori saja tidak membuktikan degassing kurang memadai.
Suhu penuangan bukan penentu tunggal semua hasil. Simpan lokasi dan waktu pengukuran suhu, waktu pemindahan, serta waktu penuangan agar data yang dibandingkan setara. Jika suhu, cara penuangan, dan penambah diubah bersamaan, jelaskan semuanya dalam catatan percobaan; jangan mengaitkan seluruh perbaikan hanya dengan satu perubahan.
Periksa cetakan dan inti: apakah material atau proses berubah?
Untuk dugaan terkait cetakan atau inti, periksa pasir, pengikat, pelapis, penyimpanan, persyaratan pengeringan yang berlaku, dan ventilasi. Setiap sistem pasir memiliki persyaratan berbeda; gunakan material dan instruksi kerja yang benar-benar diterapkan sebagai dasar. Saat memilih pasir untuk pencetakan 3D, bandingkan sifat pasir cetak dan kondisi penggunaannya.
Apakah masalah terkumpul pada batch inti tertentu, setelah pergantian material, atau setelah suatu periode penyimpanan? Hubungan waktu menjadi petunjuk untuk diverifikasi melalui pengujian dan percobaan pembanding. Catatan seperti ini lebih berguna daripada instruksi umum “tingkatkan mutu inti”.
5. Urutan penyelidikan apa yang lebih efektif setelah pori ditemukan?
Kursus analisis cacat pengecoran AFS menekankan penyelidikan sistematis. Untuk koordinasi harian, pekerjaan dapat dibagi menjadi lima langkah.
Langkah 1: tetapkan masalah dan persyaratan penilaian. Catat revisi komponen, paduan, lokasi cacat, dan cara penemuannya. Ubah “ada lubang di dalam” menjadi uraian yang dapat diperiksa ulang. Pastikan persyaratan pelanggan atau gambar serta pemeriksaan yang diperlukan untuk tiap daerah.
Langkah 2: simpan sampel dan bukti batch. Pertahankan komponen cacat serta komponen sesuai yang cocok untuk pembanding. Foto perlu skala dan penanda lokasi; hasil pemeriksaan harus terhubung ke komponen tertentu. Saat menghitung jumlah bermasalah, catat jumlah total dan cakupan pemeriksaan agar persentase dari metode berbeda tidak langsung dibandingkan.
Langkah 3: ajukan penyebab yang dapat diuji. Gunakan lokasi, bentuk cacat, dan catatan proses untuk menyusun kemungkinan penjelasan. Dugaan kekurangan pasokan pada bagian tebal membutuhkan informasi pembekuan dan pengumpanan tambahan. Dugaan perubahan material atau operasi membutuhkan catatan batch terkait. Nyatakan bukti yang masih kurang untuk setiap penjelasan.
Bedakan pula “selalu di lokasi sama pada setiap batch” dan “tiba-tiba bertambah dalam satu batch”. Yang pertama dapat memprioritaskan geometri tetap dan kondisi proses yang terus ada; yang kedua menuntut penelusuran perubahan material serta operasi saat itu. Ini hanya menentukan prioritas, bukan membuktikan penyebab tanpa bukti lanjutan.
Langkah 4: atur perubahan dengan pembanding. Rancang percobaan berdasarkan hipotesis utama sambil menjaga kondisi lain sedapat mungkin tetap. Bila beberapa faktor diubah, rencanakan kombinasi dan pencatatannya terlebih dahulu. Dalam pengujian posisi penambah, misalnya, catat paduan, penuangan, dan kondisi cetakan/inti agar hasil dapat ditafsirkan.
Langkah 5: periksa ulang dan pastikan keterulangan. Gunakan daerah dan metode pemeriksaan yang disepakati untuk membandingkan sebelum dan sesudah, sekaligus memeriksa perpindahan masalah. Perbaikan satu komponen mendukung pengujian lanjut; kestabilan batch berikutnya memenuhi persyaratan menentukan apakah proses layak dibakukan.
Catatan lapangan minimal memuat komponen dan paduan, lokasi masalah, batch dan proses, dugaan penyebab, perubahan saat ini, metode pemeriksaan, hasil, serta langkah berikutnya. Perancang menjelaskan fungsi dan kebutuhan pemesinan; pengecor menambahkan proses dan sebaran cacat. Membahas bukti yang sama mengurangi percobaan berulang tanpa arah.
6. Bagaimana cetakan pasir cetak 3D membantu perbaikan proses?
Jika penyelidikan mengarah pada geometri atau rancangan inti, cetakan dan inti pasir cetak 3D dapat digunakan untuk menguji kandidat solusi. Untuk perubahan rongga internal setempat atau susunan saluran dan penambah, pertimbangkan pembuatan langsung dari model digital agar ketergantungan pada pola dan kotak inti baru berkurang. Lihat alur pencetakan pasir dari persiapan CAD hingga pembersihan pasir dan pascaproses untuk tahap persiapannya.
Manfaatnya terletak pada cara mewujudkan rancangan. Hasil cetak tetap berupa cetakan dan inti pengecoran; penuangan, pendinginan, pembersihan, dan pemeriksaan masih harus dilakukan. Penyusutan pengecoran serta faktor terkait gas tetap harus diperhitungkan dalam desain proses.
Saat membandingkan pencetakan konvensional dan 3D, catat apakah pasir, pengikat, dan pascaproses juga berubah. Jika geometri dan sistem material berubah bersama, perbedaan sampel tidak seluruhnya dapat dikaitkan dengan pencetakan 3D. Untuk mempertahankan cetakan luar sambil mengubah rongga dalam yang rumit, pertimbangkan pendekatan hibrida cetakan pasir konvensional dan inti cetak 3D.
Simulasi pengecoran membantu menilai pembekuan dan pengumpanan serta mempersempit kandidat percobaan; pengecoran percobaan dan pemeriksaan memverifikasi hasil nyata. Tentukan dahulu bagian yang akan diuji dan metode penilaiannya, lalu pilih cara pembuatan cetakan yang sesuai. Gunakan kondisi penerapan pembuatan cetakan dan inti pasir untuk melanjutkan penilaian tugas tertentu.
Pertanyaan umum
Bisakah faktor penyusutan pengecoran dari internet langsung dipakai untuk desain?
Angka itu dapat menjadi referensi awal tentang material dan bahan diskusi, tetapi pastikan apakah penyusutannya linier atau volumetrik serta paduan dan proses yang dimaksud. Kompensasi komponen tertentu juga harus mempertimbangkan geometri, metode pencetakan, dan umpan balik produksi nyata.
Apakah adanya pori berarti seluruh benda cor harus dibuang?
Nilailah berdasarkan fungsi komponen, lokasi pori, dan persyaratan penerimaan yang disepakati. Indikasi pemeriksaan dan keputusan penerimaan merupakan dua tahap berbeda. Izin perbaikan dan pemeriksaan ulang harus mengikuti persyaratan berlaku; alasan “lubangnya kecil” tidak cukup. Panduan pemeriksaan SFSA membedakan hal tersebut.
Bagaimana mengetahui apakah suatu perubahan efektif?
Samakan dahulu metode, daerah pemeriksaan, dan kriteria penilaian, lalu bandingkan sampel sebelum dan sesudah serta batch selanjutnya. Catat perbaikan masalah awal maupun masalah baru. Rekam setiap perubahan agar kondisi yang mendukung produksi stabil dapat dikenali.
Bahas solusi berdasarkan komponen tertentu
Gambar, informasi paduan, catatan lokasi cacat, dan uraian proses saat ini memberi dasar lebih kuat untuk membahas masalah pengecoran. Jika hendak memakai cetakan atau inti pasir cetak 3D untuk memverifikasi geometri atau konsep pembuatan cetakan, hubungi Cprint 3D untuk membahas kelayakan pembuatan dan persiapan sampel sesuai kebutuhan komponen.