
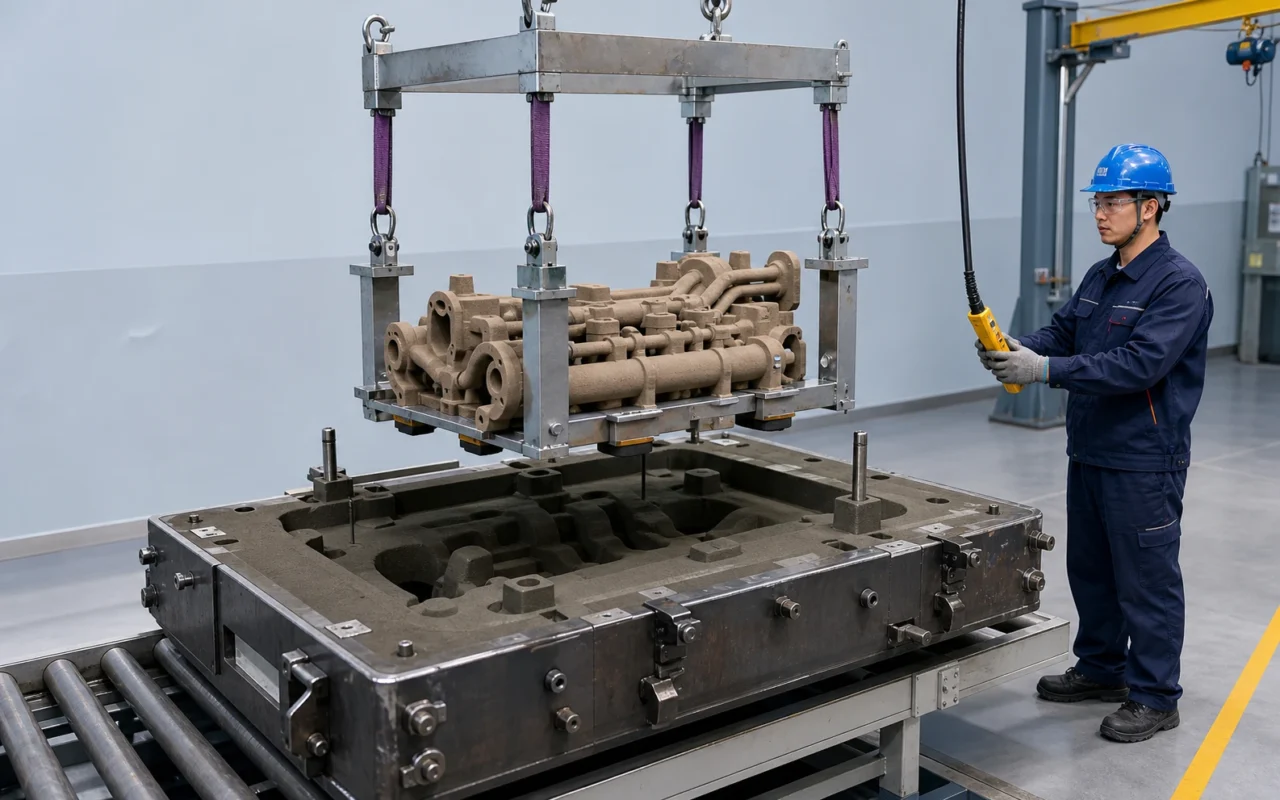
Digitalisasi pengecoran tidak harus dimulai dengan mengganti seluruh jalur konvensional. Banyak tumbuhan sudah memiliki pola eksternal yang efisien; kendala sebenarnya adalah rongga yang kompleks, pengembangan kotak inti, atau perakitan multi-inti. Mempertahankan cetakan luar yang konvensional dan hanya mencetak bagian inti yang sulit dapat menjadi cara yang berisiko lebih rendah dan lebih transparan untuk memperkenalkan manufaktur aditif.
Model hibrid ini menggabungkan proses matang yang efisien dan manufaktur digital tanpa alat dalam pengecoran yang sama. Data pasar pencetakan 3D global yang dikutip dalam sumber menempatkan pasar pada tahun 2024 mendekati USD 21,9 miliar dan pasar Tiongkok di atas RMB 50 miliar. Aplikasi dirgantara, medis, dan otomotif mewakili hampir separuh penggunaan hilir pada tahun 2021, dengan dirgantara sekitar 58% penggunaan AM industri di Tiongkok. Adopsi hybrid memungkinkan pengecoran logam menangani pekerjaan bernilai tinggi, kompleks, dan bervolume rendah tanpa membangun kembali setiap proses sekaligus.
Mengapa hanya mencetak intinya saja?
Jalur otomatis atau semi-otomatis dapat membuat cetakan eksternal sederhana dengan cepat pada volume yang stabil, perkakas yang ada dapat diamortisasi sepenuhnya, dan operator memahami kontrol kualitasnya. Mencetak cetakan itu mungkin hanya menambah sedikit nilai. Inti internal mungkin memerlukan beberapa kotak, potongan lepas, dan perakitan. Mencetak elemen dengan kompleksitas tinggi dapat:
- menghindari atau mengurangi investasi inti yang rumit;
- perubahan kecepatan pada oli, cairan pendingin, dan permukaan internal;
- mengkonsolidasikan inti dan mengurangi pekerjaan pengeleman dan lokasi;
- mempertahankan kemampuan pencetakan, penuangan, dan tenaga kerja yang ada; dan
- memusatkan kapasitas printer yang terbatas pada tempat yang menghasilkan nilai paling besar.
Lihat konsolidasi inti dan pengoptimalan perakitan.
Mengelola antarmuka
Cetakan konvensional dan inti cetakan berasal dari proses yang berbeda namun harus berbagi data, aturan penyusutan, dan kontrol revisi. penyangga lokasi inti, lokasi permukaan, jarak bebas, penjepitan, dan ventilasi memerlukan verifikasi artikel pertama.
- bahan dan lot yang digunakan untuk cetakan dan inti;
- sistem koordinat, faktor penyusutan dan data inspeksi;
- dimensi cetakan inti, jarak perakitan dan balutan yang diizinkan;
- pelapisan, pengeringan, penyimpanan dan waktu tunggu maksimum;
- arah perakitan, alat pengangkat dan identifikasi anti kesalahan; dan
- sinkronisasi kedua kumpulan data setelah perubahan desain.
Keausan alat dengan inti yang tidak diubah—atau inti yang direvisi dengan pola lama—dapat menghasilkan ketidaksesuaian. File digital dan peralatan fisik termasuk dalam proses perubahan yang sama.
Volume produksi yang sesuai
Tidak ada kuantitas atas yang tetap. Pencetakan hibrid bekerja dengan baik untuk rangkaian produk dengan eksterior berulang dan geometri internal bervariasi, atau volume yang memerlukan penggunaan alat eksternal yang efisien sementara kotak inti yang rumit tetap terlalu mahal. Untuk sedikit pengecoran pengembangan, pencetakan cetakan dan inti mungkin lebih cepat. Pada volume tinggi yang stabil, kotak inti yang matang atau proses pembuatan inti otomatis mungkin memiliki biaya satuan yang lebih rendah. Bandingkan biaya kotak inti, waktu perakitan, pencetakan, cacat, dan frekuensi penggantian menggunakan kerangka kerja biaya dan ROI.
Kompatibilitas material dan pengecoran
Inti yang dicetak dan cetakan konvensional mungkin menggunakan pasir dan bahan pengikat yang berbeda. Evaluasi gas, kekuatan, ekspansi termal, keruntuhan, dan kompatibilitas lapisan. Inti yang terlalu kuat dapat menyulitkan penghilangan pasir dari pengecoran yang dipadatkan, dan perbedaan gas dapat mengubah risiko porositas. Uji coba pertama harus memeriksa sirip pada antarmuka, inklusi, cacat gas, dimensi dan kebersihan internal. Produksi hibrid tetap menjadi bagian dari proses cetakan dan inti, yang memerlukan masukan dari tim desain, pencetakan, dan pengecoran.
Urutan pengenalan yang direkomendasikan
- Temukan suku cadang terkini dengan biaya kotak inti yang tinggi, perakitan ekstensif, atau penggantian yang sering.
- Pertahankan cetakan eksternal yang matang dan desain ulang inti dan antarmuka yang dicetak.
- Cetak bagian representatif atau set pertama dan verifikasi perakitan, pelapisan, dan penanganan.
- Jalankan uji coba dan periksa rongga, dimensi dan cacat.
- Ukur biaya dan waktu siklus untuk rute lengkap.
- Perluas ke bagian terkait setelah proses stabil.
SJ-1200 dapat menghasilkan inti kompleks untuk rute hibrid. Bagikan masalah cetakan eksternal, data inti, dan perakitan Anda untuk evaluasi, dan tinjau daftar periksa kesiapan pengecoran.
Pertanyaan yang sering diajukan
Apa yang dimaksud dengan proses pengecoran pasir hibrida?
Ini menggabungkan rute produksi dalam satu pengecoran, seperti cetakan eksternal konvensional dan inti internal kompleks yang dicetak 3D diikuti dengan perakitan dan penuangan normal.
Mengapa tidak mencetak cetakan lengkapnya?
Jika eksteriornya sederhana, volumenya stabil dan perkakas yang ada sangat efisien, pencetakan hanya menambah sedikit nilai ekonomi. Mencetak hanya inti yang sulit saja yang menargetkan kendala.
Bisakah inti yang dicetak dipasang di cetakan konvensional?
Ya, setelah memvalidasi dukungan lokasi inti, lokasi, jarak bebas, material, pelapisan, ventilasi, dan kekuatan perakitan terhadap data umum dan revisi.
Jumlah manakah yang sesuai dengan produksi hibrida?
Tidak ada nomor universal. Seringkali menarik untuk eksterior berulang dan interior yang rumit atau berubah-ubah pada volume rendah atau sedang.
Bagaimana toleransi dikelola di seluruh antarmuka?
Gunakan satu sistem koordinat dan penyusutan, tentukan pencetakan inti dan inspeksi izin, serta sinkronkan catatan alat digital dan fisik setelah setiap perubahan desain.