
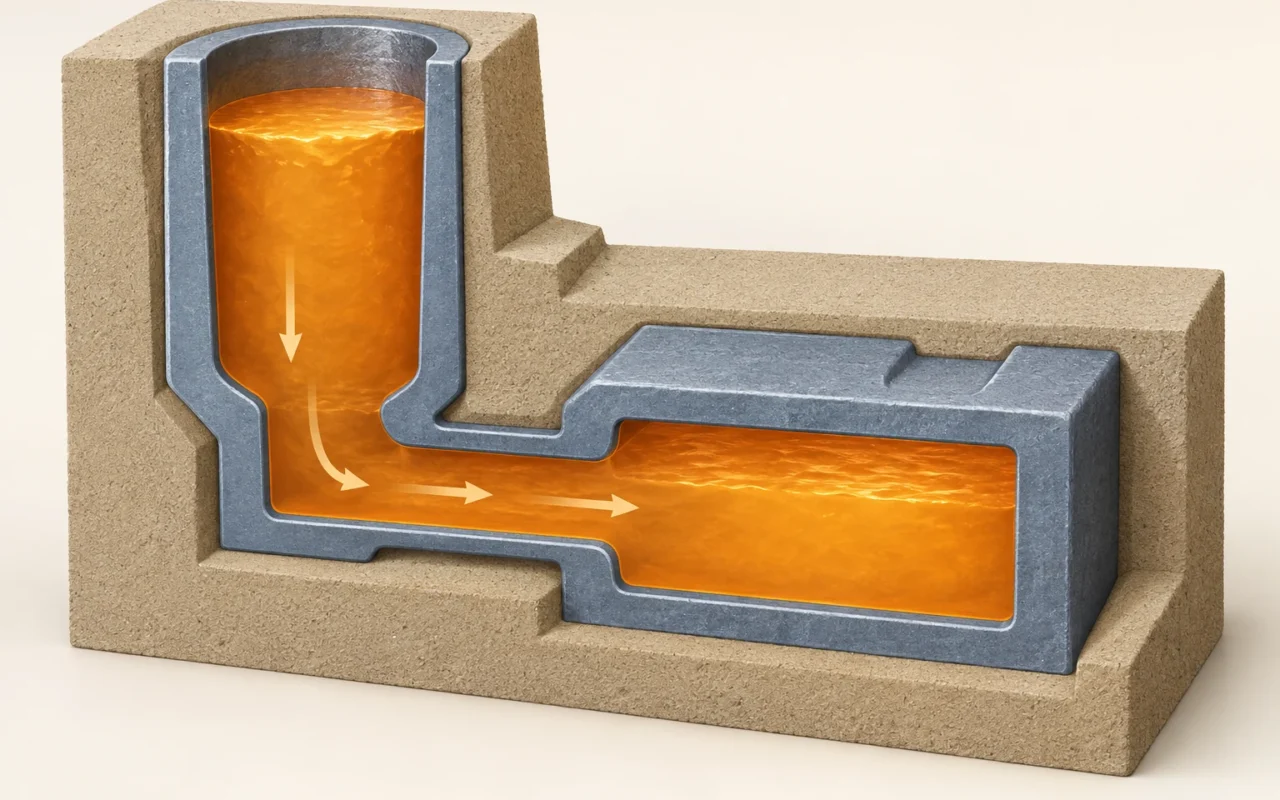
Imagine duas situações: uma peça fundida parece normal após a limpeza, mas surgem cavidades ao usinar uma região espessa; outra não apresenta anomalias na inspeção interna, porém uma dimensão crítica está abaixo do especificado. Ambas podem sugerir “contração na fundição”, mas a ação adequada exige investigações separadas.
A contração envolve mudanças de volume durante o resfriamento e a solidificação do metal. A adequação da compensação dimensional, a chegada de metal líquido suficiente na solidificação e a possível contribuição de gases direcionam a investigação para etapas diferentes. Distinguir essas questões antes de ampliar o modelo, alterar massalotes ou tratar o banho dá um objetivo claro a cada mudança.
1. O que é contração na fundição? Separe variação dimensional e falta interna de metal
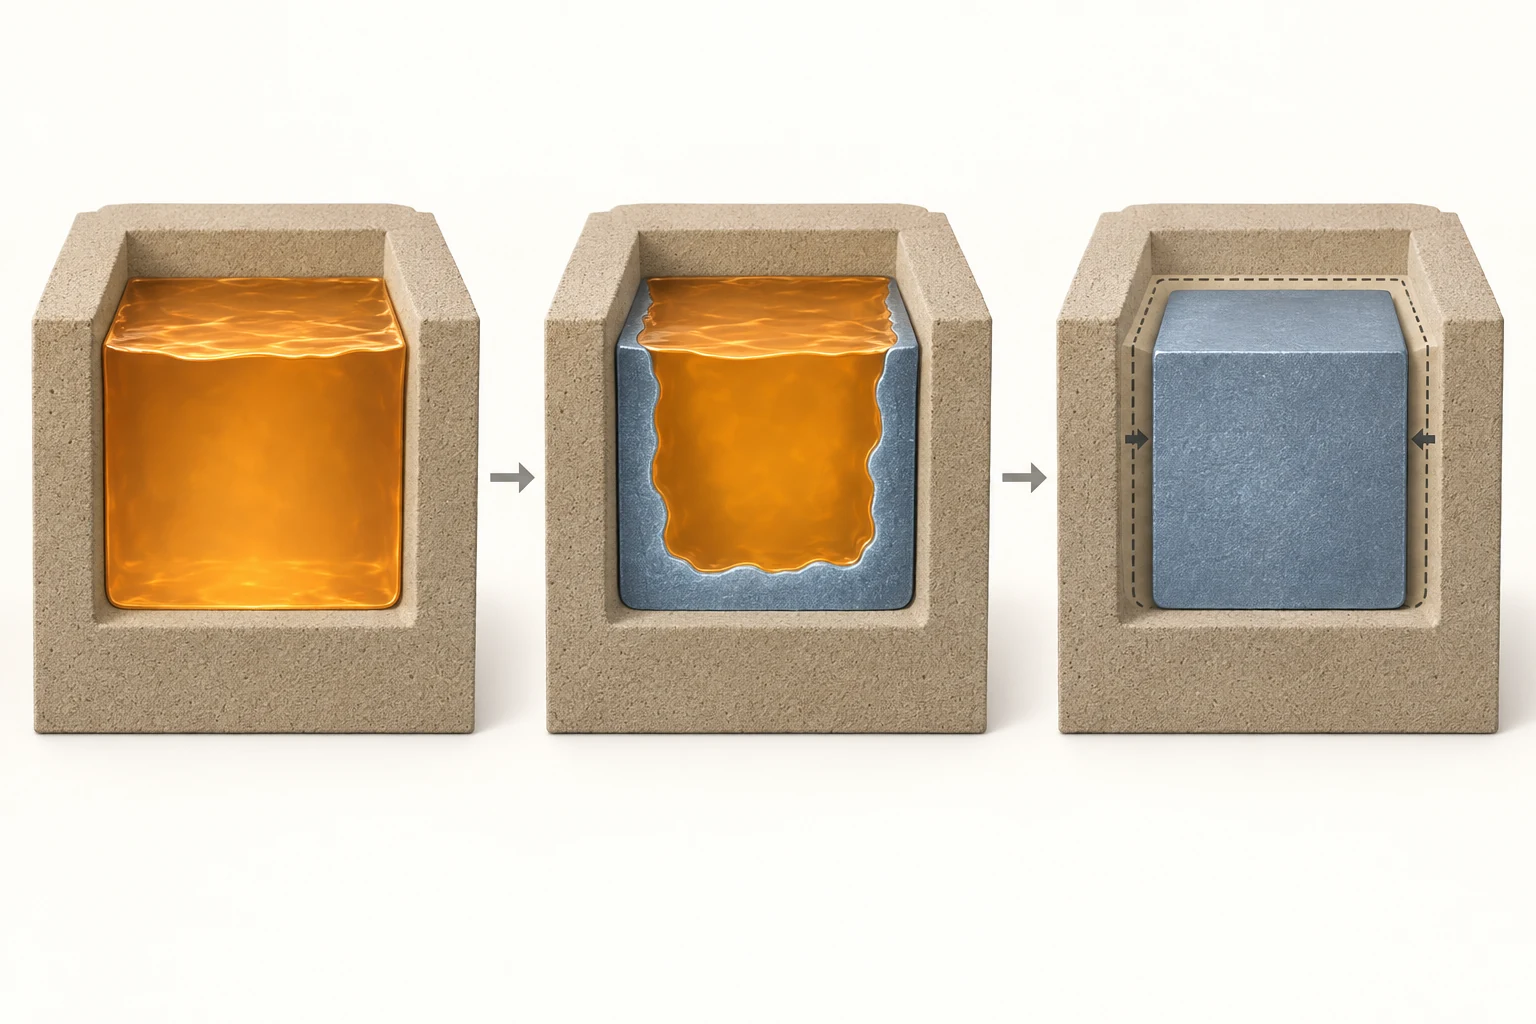
Do vazamento à temperatura ambiente, o metal passa pelo resfriamento no estado líquido, pela solidificação e pelo resfriamento no estado sólido. A contração precisa ser considerada em toda essa sequência para a maioria dos metais fundidos, embora os efeitos variem por etapa.
O metal líquido muda de volume com a queda da temperatura. Na transformação de líquido em sólido, muitas ligas apresentam contração de solidificação. Se uma região precisa de metal adicional e não o recebe a tempo, podem restar cavidades. Já solidificada, a peça continua mudando de dimensões ao resfriar, afetando comprimentos, distâncias entre furos e outras cotas do desenho.
Para situar essas etapas na produção, consulte também o processo completo de fundição em areia.
Duas tarefas do projeto do processo são facilmente confundidas. A compensação de contração do modelo considera a mudança dimensional prevista ao fabricar o modelo, para aproximar a peça fria das dimensões desejadas. A alimentação por massalotes fornece metal líquido às regiões que precisam dele durante a solidificação. São problemas distintos: ampliar o modelo não substitui a alimentação. O glossário de fundição da AFS define os dois conceitos separadamente.
Diferencie também compensação de contração e sobremetal de usinagem. A primeira compensa dimensões; o segundo reserva material para remoção posterior. Mesmo com sobremetal suficiente, a sanidade interna precisa de avaliação própria.
Ao discutir uma “taxa de contração”, esclareça a grandeza medida. Variação linear e volumétrica não são o mesmo valor; a compensação usada na fábrica depende também da geometria e das restrições do processo. As orientações da SFSA sobre modelos e compensações dimensionais apontam que métodos de moldagem diferentes podem produzir dimensões distintas com o mesmo modelo.
Se apenas uma distância entre furos ou uma cota local apresentar grande desvio, verifique primeiro geometria, referências e operações relacionadas. Ampliar uniformemente todo o modelo pode alterar regiões já conformes. Registrar os desvios reais de cada dimensão crítica antes de discutir compensações locais é mais fundamentado do que aplicar um único fator geral.
As diferenças entre materiais também importam. A formação de grafita na solidificação dos ferros fundidos cinzento e nodular pode gerar expansão que compensa parte da contração, mas ainda pode ser necessário alimentar a peça. Aço fundido, ligas de alumínio e ferro fundido não devem, portanto, receber automaticamente a mesma avaliação. A explicação da Foseco sobre contração descreve essa diferença.
2. Por que rechupes e microporosidade de contração aparecem em regiões espessas e junções?
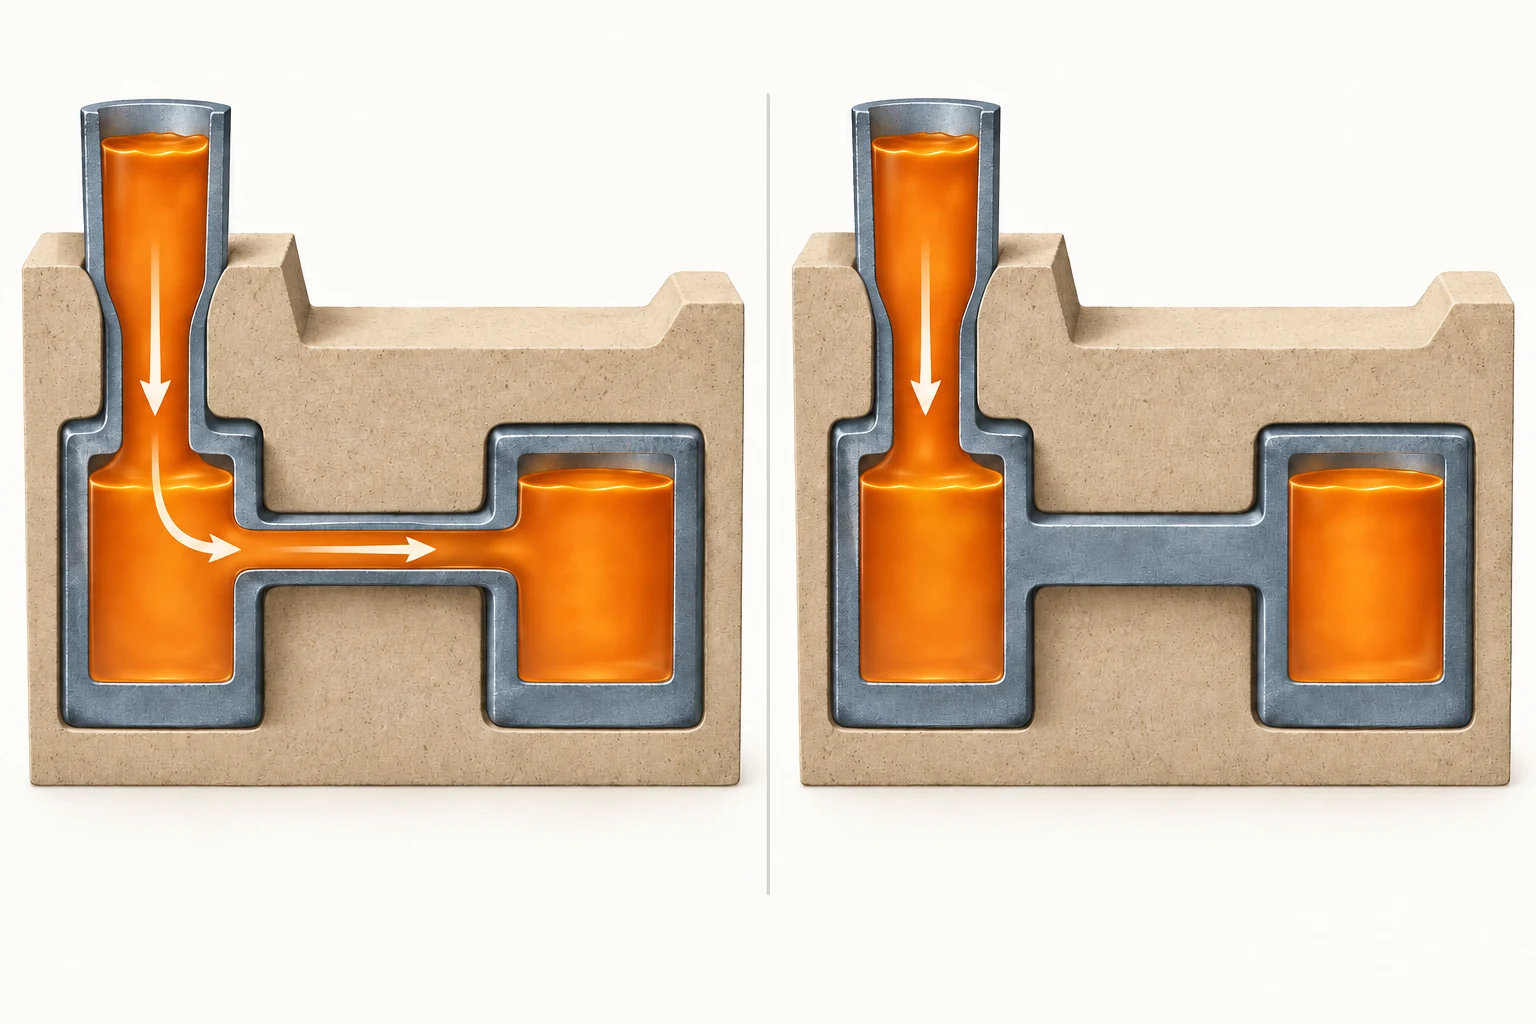
Considere uma peça simplificada de aço fundido: duas regiões espessas ligadas por uma seção mais fina, com um massalote de um lado. Se a ligação fina solidificar primeiro enquanto a região distante ainda se contrai na solidificação, o metal líquido pode deixar de alcançá-la. Haver líquido no massalote não garante que ele chegue a todas as regiões que precisam de alimentação.
Seções espessas, encontros de paredes ou pontos com dissipação lenta de calor podem ser os últimos a solidificar localmente, formando pontos quentes. A forma externa não basta para identificá-los; moldes, machos, resfriamento e sequência real de solidificação também contam. A documentação de projeto de aço fundido da SFSA mostra o risco de fechamento precoce do caminho ao alimentar uma seção grossa através de uma fina.
Os vazios de contração assumem formas diferentes. Uma cavidade concentrada costuma ser chamada de rechupe; poros finos distribuídos localmente, de microporosidade de contração. Ambos devem ser entendidos pela alimentação e solidificação, sem adotar um limite arbitrário de diâmetro não acordado. Algumas depressões superficiais também podem decorrer de contração local, mas aparências semelhantes exigem verificar o interior.
Para entender a microporosidade, considere a “zona pastosa”, onde líquido e sólido coexistem. Imagine dendritas sólidas com líquido entre elas. Conforme a solidificação avança, os canais de escoamento ficam restritos, a alimentação local se dificulta e podem surgir pequenos poros. A explicação do NIST sobre solidificação e fundição relaciona essas dificuldades à formação de microporosidade.
Isso oferece uma abordagem prática: desenhe o massalote, a ligação e a região espessa como um caminho de alimentação e verifique quando cada trecho solidifica. Em vez de apenas marcar “parede grossa aqui”, a equipe identifica melhor onde verificar. Trata-se de uma forma de analisar a geometria; a solução específica ainda precisa de apoio nas condições de processo da liga.
A mesma região espessa pode ter alimentação diferente com outra orientação de vazamento ou disposição de resfriamento. Nos desenhos, indique conjuntamente orientação da peça no molde, posição dos massalotes e medidas de resfriamento. Uma vista externa isolada geralmente não explica por que cavidades internas aparecem naquele ponto.
3. Como diferenciar inicialmente rechupes, microporosidade de contração e porosidade gasosa?
Poros relacionados a gases podem vir de gás arrastado no enchimento, dissolvido no banho ou gerado pelos moldes e machos durante o vazamento. O hidrogênio é importante no controle do alumínio líquido, por exemplo, mas não explica universalmente a porosidade gasosa de todas as ligas. A apresentação da AFS sobre limpeza do alumínio líquido trata inclusões e porosidade por hidrogênio como questões distintas.
A forma do poro fornece pistas, mas “redondo é gás, irregular é contração” simplifica demais. Na introdução ao diagnóstico de defeitos em alumínio fundido, a AFS observa que microcontração pode ser confundida com porosidade por hidrogênio, levando a esforços que não atacam o problema real.
Complete primeiro as informações e depois defina inspeções e verificações:
| Condição observada | Informações prioritárias | Pergunta a esclarecer |
|---|---|---|
| Cavidades recorrentes na mesma região espessa | Mapa de localização, seções, dados de massalotes e solidificação | A região consegue receber alimentação contínua? |
| Poros em vários locais ou lotes | Distribuição e registros do banho, enchimento, moldes e machos | Quais condições mudam junto com o problema? |
| Cavidades reveladas apenas após a usinagem | Profundidade de usinagem, posição e resultados da inspeção interna | Onde está a porosidade e qual sua extensão? |
A radiografia pode revelar descontinuidades internas em peças adequadas; a tomografia industrial pode ser avaliada quando interessa a distribuição tridimensional. Cortes e metalografia fornecem informações microestruturais locais. O método deve atender ao material, à espessura e aos poros procurados, e o inspetor deve informar cobertura e capacidade de resolução.
A inspeção visual avalia somente áreas visíveis, e o ensaio por líquido penetrante não comprova ausência de porosidade interna. As orientações da SFSA sobre ensaios não destrutivos distinguem expressamente o alcance dos exames superficiais e internos.
O relatório deve responder à investigação: foram examinadas todas as peças ou uma amostra, a peça inteira ou regiões específicas? Se a cobertura de dois exames difere, “nenhuma cavidade encontrada” não significa a mesma coisa. Registrar essas condições ajuda a separar mudanças no processo de mudanças na inspeção.
Separe “o que foi observado” da “causa presumida”. Primeiro descreva, por exemplo, “um agrupamento de poros em determinado ponto abaixo da superfície usinada”; depois liste causas a verificar. Isso evita atribuir o mesmo diagnóstico a todo um lote sem evidência suficiente.
4. Por onde começar o controle de contração e porosidade?
Primeiro a geometria: há espaço para ajustar regiões espessas?
Verifique mudanças bruscas de espessura, encontros de nervuras e massas isoladas, discutindo ajustes que preservem resistência e função. Afinamento local, transições e conexões diferentes precisam ser avaliados com o projetista. Os raios também devem considerar a espessura local: aumentá-los não elimina automaticamente um ponto quente.
Compras e projeto devem esclarecer cedo quais dimensões precisam ser mantidas, quais superfícies serão usinadas e onde há vedação ou cargas. Isso ajuda a fundição a encontrar margem de ajuste. Acrescentar exigências críticas depois das amostras costuma aumentar o retrabalho.
Depois a alimentação: o líquido chega quando necessário?
O massalote deve ter posição adequada, metal suficiente, capacidade de alimentar enquanto a peça necessita e um caminho aberto. O tutorial da SFSA sobre tamanho e posição de massalotes destaca arranjos que permitam ao metal líquido chegar diretamente à região alimentada.
Resfriadores aceleram a extração local de calor; luvas isolantes ou exotérmicas prolongam o tempo útil de alimentação. Essas medidas precisam acompanhar a sequência de solidificação. As orientações da Foseco sobre alimentação e controle de defeitos explicam o papel da isolação e da geração de calor, mas a eficácia depende do projeto.
Por que apenas aumentar o massalote pode não funcionar? Se o caminho fechar primeiro, uma reserva maior não restabelece o fornecimento. Se os poros estiverem principalmente ligados a gases, investigue suas fontes. Compare a qualidade interna, mas também o total de metal vazado e o trabalho de remoção dos massalotes, para saber se o esforço adicional gera melhoria útil.
Verifique banho e vazamento: qual causa a mudança pretende corrigir?
Temperatura, enchimento, estado do banho e registros de tratamento fazem parte da investigação. Se houver suspeita de hidrogênio no alumínio, avalie medições e tratamentos em conjunto. Ver poros, por si só, não demonstra desgaseificação insuficiente.
A temperatura de vazamento não determina todos os resultados sozinha. Registre local e momento da medição, tempos de transferência e vazamento, garantindo dados comparáveis. Se temperatura, método de vazamento e massalotes mudarem juntos, documente tudo e evite atribuir a melhoria inteira a um único fator.
Verifique moldes e machos: materiais ou procedimentos mudaram?
Em suspeitas relacionadas a moldes ou machos, confira areia, ligante, revestimento, armazenamento, secagem aplicável e ventilação. Cada sistema de areia tem requisitos próprios; use os materiais e instruções efetivamente empregados como referência. Para selecionar areia de impressão, compare propriedades e condições de uso das areias para impressão.
O problema se concentrou em um lote de machos, após trocar material ou depois de certo tempo armazenado? A correlação temporal é uma pista a confirmar por ensaios e comparações controladas. Esses registros orientam melhor do que uma solicitação genérica de “melhorar a qualidade dos machos”.
5. Qual sequência de investigação é mais eficaz após encontrar poros?
O curso da AFS sobre análise de defeitos de fundição enfatiza a investigação sistemática. Para a comunicação diária, ela pode ser organizada em cinco passos.
Passo 1: definir o problema e os critérios de avaliação. Registre revisão da peça, liga, posição do defeito e modo de detecção. Substitua “há furos dentro” por uma descrição verificável. Confirme requisitos do cliente ou desenho e o exame necessário em cada região.
Passo 2: conservar amostras e evidências do lote. Guarde peças defeituosas e conformes adequadas para comparação. As fotos precisam de escala e localização, e os resultados devem ser associados a peças específicas. Ao contar peças afetadas, registre total e cobertura da inspeção, evitando comparar diretamente percentuais obtidos por métodos diferentes.
Passo 3: propor causas verificáveis. Use localização, morfologia e registros para listar explicações. Uma suspeita de alimentação insuficiente exige mais dados de solidificação e fluxo; mudanças de material ou operação exigem registros do lote correspondente. Indique a evidência ainda ausente para cada hipótese.
Também diferencie “sempre no mesmo local em todos os lotes” de “aumento repentino em um lote”. O primeiro caso prioriza geometria fixa e condições persistentes; o segundo pede revisar materiais e operações daquele período. Isso define prioridades, sem substituir a comprovação posterior.
Passo 4: planejar mudanças com comparação controlada. Concentre os testes na hipótese principal e mantenha as demais condições tão constantes quanto possível. Para vários fatores, planeje combinações e registros antes. Ao testar outra posição de massalote, por exemplo, registre liga, vazamento e condições de moldes e machos para interpretar o resultado.
Passo 5: reinspecionar e confirmar repetibilidade. Compare antes e depois pelos locais e métodos acordados, verificando também se o problema migrou. Uma peça melhorada sustenta novos testes; o atendimento estável dos lotes seguintes decide a padronização do processo.
O registro de chão de fábrica deve conter ao menos peça e liga, localização, lote e processo, causas possíveis, mudança atual, método de inspeção, resultados e próxima ação. O projetista fornece função e usinagem; a fundição acrescenta processo e distribuição de defeitos. Discutir a mesma evidência reduz tentativas repetidas sem conclusão.
6. Como moldes de areia impressos em 3D ajudam a melhorar o processo?
Quando a investigação aponta para geometria ou projeto de machos, moldes e machos impressos em 3D permitem testar soluções candidatas. Para alterar uma cavidade interna local ou o sistema de canais e massalotes, pode-se avaliar a fabricação direta a partir de modelos digitais, reduzindo a dependência de novos modelos e caixas de macho. Consulte o fluxo de impressão em areia, da preparação CAD à remoção de areia e ao pós-processamento.
A contribuição está em como concretizar o projeto. O que se imprime continua sendo molde ou macho de fundição; vazamento, resfriamento, limpeza e inspeção permanecem necessários. Contração e fatores relacionados a gases ainda devem entrar no projeto do processo.
Ao comparar moldagem convencional e impressão 3D, registre se areia, ligante e pós-processamento também mudam. Se geometria e sistema de materiais variam juntos, as diferenças não podem ser atribuídas integralmente à impressão. Para manter o molde externo e ajustar uma cavidade complexa, avalie uma solução híbrida com moldes convencionais e machos impressos em 3D.
A simulação auxilia a avaliar solidificação e alimentação e a reduzir alternativas; fundições de teste e inspeções verificam resultados reais. Defina primeiro a região a validar e o método de avaliação, e depois escolha a fabricação do molde. As condições de aplicação de moldes e machos de areia ajudam a aprofundar a análise de tarefas específicas.
Perguntas frequentes
É possível usar diretamente um fator de contração encontrado na internet?
Ele pode orientar o entendimento do material e uma discussão inicial, mas primeiro confirme se é contração linear ou volumétrica e a qual liga e processo se aplica. Uma peça específica também exige considerar geometria, moldagem e retorno real de produção para definir a compensação.
Encontrar poros significa descartar toda a peça?
Avalie função, posição dos poros e critérios de aceitação acordados. Uma indicação de ensaio e uma decisão de conformidade são etapas distintas. A permissão de reparo e a reinspeção devem seguir os requisitos aplicáveis; “o furo é pequeno” não basta. As orientações de inspeção da SFSA fazem essa distinção.
Como verificar se uma mudança foi eficaz?
Uniformize métodos, regiões e critérios de inspeção; depois compare amostras antes e depois e os lotes seguintes. Registre tanto a melhora original quanto problemas novos. Preservar cada alteração ajuda a reconhecer as condições de produção estável.
Discutir uma solução a partir de uma peça específica
Um desenho, dados da liga, registros das posições dos defeitos e uma descrição do processo atual dão mais fundamento à discussão. Para verificar geometria ou conceito de moldagem com moldes e machos de areia impressos em 3D, entre em contato com a Cprint 3D e discuta viabilidade de fabricação e preparação de amostras conforme os requisitos da peça.