

Como funciona a fundição por espuma perdida
A fundição por espuma perdida começa com um modelo de espuma, que recebe um revestimento refratário e é seco. Em seguida, ele é envolvido por areia seca compactada por vibração. Durante o vazamento, o calor decompõe a espuma e o metal ocupa gradualmente seu volume original, formando a peça ao esfriar. Este artigo aborda a rota comum com revestimento refratário e areia seca sem aglomerante.
Uma característica ajuda a entender o processo: a espuma permanece na areia até o vazamento. Como o metal entra? Por que a areia não desaba quando a espuma desaparece? Essas duas perguntas esclarecem a sequência, as possibilidades de projeto e os principais controles de qualidade.
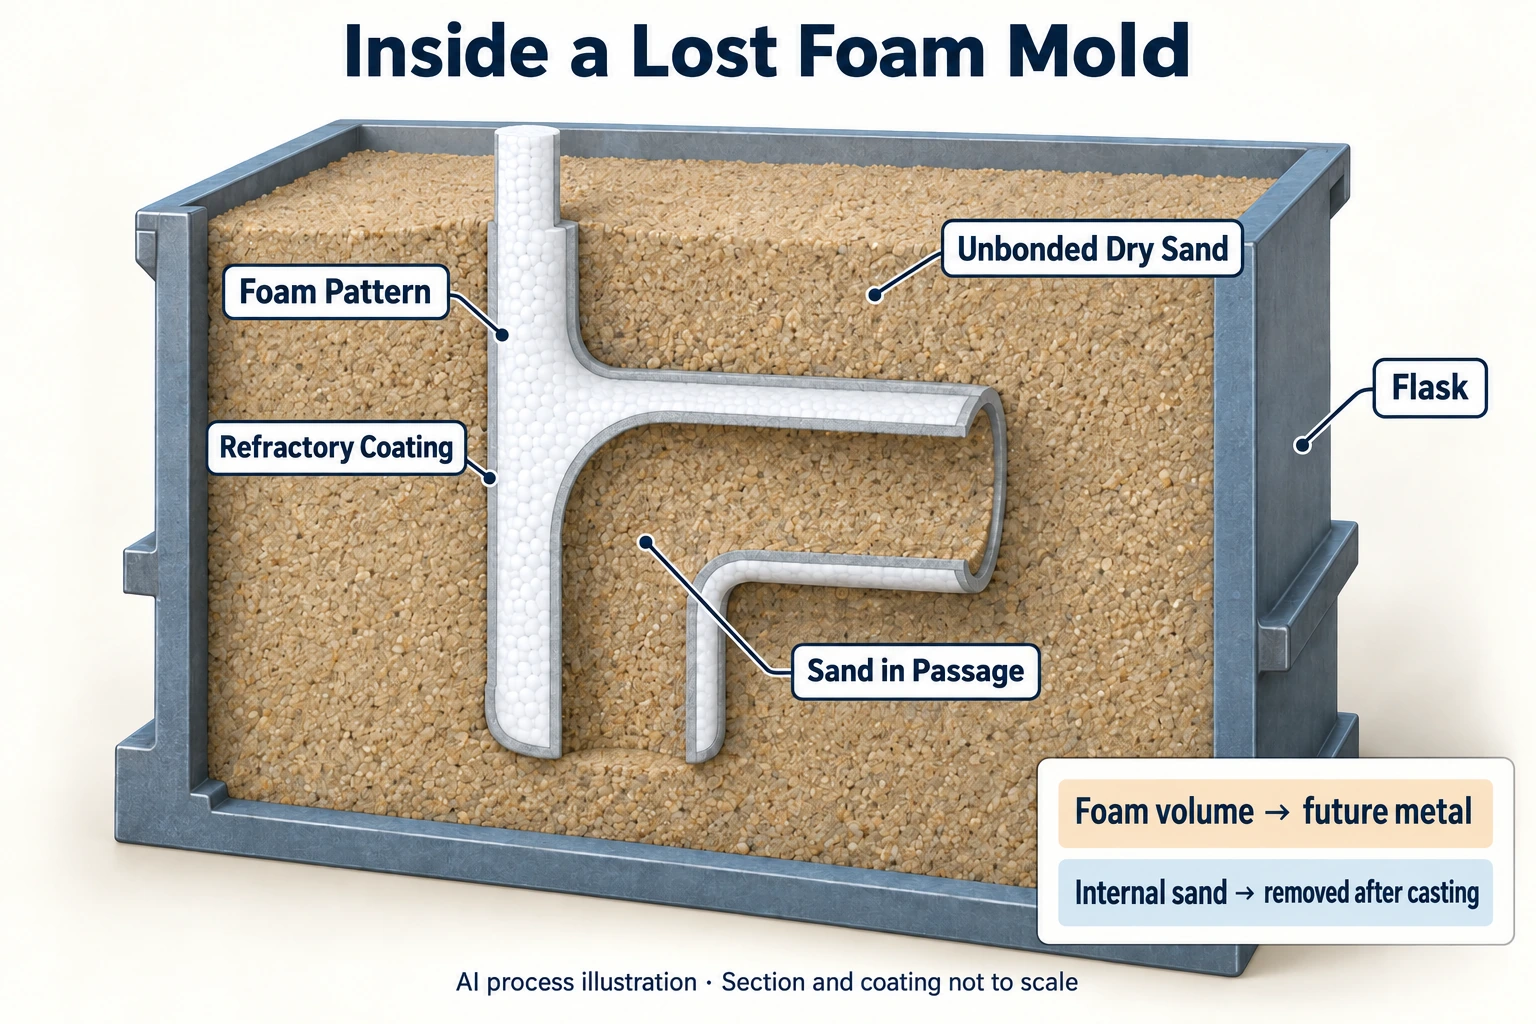
1. Modelo de espuma, revestimento, areia seca e caixa de moldagem
O modelo de espuma representa o volume que será ocupado pelo metal. Em uma carcaça com um canal curvo, por exemplo, a espuma corresponde às paredes metálicas; o espaço do canal fica livre para receber areia. Fazer todo o canal em espuma maciça não produzirá automaticamente uma cavidade depois do vazamento.
Um material comum é o poliestireno expansível (EPS); algumas rotas empregam polimetilmetacrilato (PMMA) ou outros materiais. O comportamento na conformação e na decomposição varia, exigindo um processo compatível. Segmentos do modelo podem ser colados e unidos aos canais e aos elementos de alimentação necessários para formar um conjunto.
O revestimento refratário cobre a superfície do modelo, separando metal e areia e influenciando o acabamento superficial e a saída dos produtos de decomposição. Sua função vai muito além de uma tinta decorativa, e a secagem completa após a aplicação é necessária.
A areia seca sem aglomerante preenche o espaço externo e as regiões internas acessíveis, fornecendo sustentação após a compactação por vibração. Revestimento e areia mantêm a forma em conjunto. Em canais curvos, é preciso verificar tanto a entrada quanto o preenchimento adequado de areia. A caixa de moldagem contém todo o conjunto de modelos e areia, com os arranjos de posicionamento, compactação e saída de gases. Recursos auxiliares, como vácuo, dependem do sistema de produção. A visão geral do processo do Departamento de Energia dos Estados Unidos explica a interação desses componentes.
2. As oito etapas da fundição por espuma perdida
As oito etapas abaixo descrevem a produção. Na fundição, a fusão do metal e a preparação dos modelos podem ocorrer em paralelo. A organização real depende da linha de produção e dos requisitos da peça.

Etapa 1: Produzir o modelo de espuma e verificar dimensões e condição
Uma rota comum consiste em pré-expandir e estabilizar as pérolas, depois conformá-las em um molde. O modelo obtido é estabilizado e inspecionado conforme o processo. Verificam-se dimensões gerais, regiões de parede fina, densidade e fusão entre as pérolas. As dimensões do modelo também devem considerar a contração de fundição e os sobremetais de usinagem correspondentes.
Uma forma de espuma intacta atende apenas a parte dos requisitos. O modelo define a geometria, mas também se decompõe no vazamento; portanto, a condição do material influencia as etapas seguintes. A produção em série pode exigir ferramental específico.
Etapa 2: Montar o modelo e o sistema de canais
Uma carcaça complexa pode ser formada por vários segmentos colados, conectados aos canais e aos elementos de alimentação necessários. É preciso verificar alinhamento das juntas, qualidade da colagem e dimensões da montagem, evitando que segmentos corretos isoladamente fiquem deslocados no conjunto.
A disposição dos modelos deve favorecer o preenchimento pelo metal, a alimentação durante a contração e o posicionamento na caixa. A espuma perdida também exige avaliar a alimentação conforme a liga e a geometria; não é possível eliminar massalotes em todos os casos.
Etapa 3: Aplicar e secar o revestimento refratário
Após a imersão ou outro método previsto, o modelo é seco e o revestimento é inspecionado quanto à integridade, uniformidade e acúmulos locais. Juntas, cantos e canais internos merecem atenção conforme a geometria real.
A espessura e a permeabilidade devem ser compatíveis com o material do modelo, a liga e as condições de vazamento. Aumentar a espessura sem critério não substitui a validação do processo; também não existe um único tempo de secagem adequado a todas as peças.
Etapa 4: Posicionar o conjunto de modelos na caixa
Prepare a caixa, posicione e apoie o conjunto conforme o plano e organize a entrada do metal. A orientação também deve permitir o posterior enchimento de areia: uma carcaça pode caber na caixa e ainda assim ter canais curvos difíceis de preencher.
Por isso, os caminhos de entrada de areia nas cavidades, o espaçamento entre modelos e a estabilidade devem ser verificados durante o posicionamento, sem esperar pelo vazamento para identificar falta de apoio.
Etapa 5: Adicionar e compactar a areia
A areia seca é adicionada gradualmente ao redor do modelo e nas cavidades acessíveis, com vibração adequada para formar a sustentação. Duas verificações são essenciais: se a areia alcança os locais necessários e se a compactação deforma o modelo.
Vibração mais forte ou mais longa não garante melhores resultados. Regiões frágeis, juntas coladas e áreas de difícil preenchimento precisam ser validadas junto com o método de compactação.
Etapa 6: Vazar o metal e substituir a espuma progressivamente
O metal entra no sistema de canais e avança em direção ao modelo. O calor transforma e decompõe a espuma à frente, e o metal ocupa o espaço correspondente. Trata-se de uma substituição progressiva: não se queima primeiro toda a espuma para depois preencher uma cavidade vazia.
Temperatura de vazamento, fornecimento de metal e condições auxiliares de saída de gases devem ser definidos segundo a liga, a espessura de parede, o modelo e o revestimento. A forma externa, sozinha, não permite escolher os parâmetros.
Etapa 7: Controlar a solidificação e o resfriamento
Após o preenchimento, ainda é necessário controlar solidificação, alimentação e resfriamento. A substituição bem-sucedida da espuma não comprova que a qualidade interna e as dimensões já estejam conformes.
O momento da desmoldagem depende do material, da geometria e do processo de produção. Em carcaças com exigências dimensionais elevadas, deve-se verificar também a deformação após o resfriamento.
Etapa 8: Desmoldar, limpar e inspecionar
Separe a areia da peça, remova o revestimento superficial e a areia residual das cavidades e corte o sistema de canais. Depois, execute tratamentos térmicos, usinagem e inspeções exigidos pelo desenho. Nas carcaças, priorize dimensões críticas e espessuras; quando houver requisitos de estanqueidade, realize os ensaios de vazamento apropriados.
A areia reutilizada também precisa de tratamento e controle de qualidade. “Sem aglomerante” não significa que possa ser reutilizada diretamente e por tempo indeterminado após a desmoldagem.
3. O que acontece entre o metal e a espuma durante o vazamento?
Na frente de avanço do metal ocorrem simultaneamente transferência de calor, decomposição do modelo, transporte dos produtos e escoamento metálico. O metal encontra espuma ainda não totalmente decomposta e seus produtos, em vez de uma cavidade vazia já preparada.
A decomposição térmica pode gerar componentes gasosos e líquidos, conforme o material e as condições operacionais. A saída de gases depende da permeabilidade do revestimento e da condição da areia ao redor. A absorção e o transporte de produtos líquidos têm outras exigências; nem todos os produtos se comportam como bolhas que escapam rapidamente pelo mesmo caminho. O resumo de pesquisa sobre espuma perdida do Departamento de Energia dos Estados Unidos aborda permeabilidade, produtos líquidos de pirólise e controle de compactação.

Isso explica por que buscar apenas “vazar mais rápido” ou “mais devagar” não é suficiente. O avanço do metal deve acompanhar a decomposição do modelo, a saída dos produtos e a sustentação da areia. Alterar uma etapa pode mudar as condições das demais.
Manter a forma também exige condições adequadas. Enquanto a espuma se decompõe, o revestimento e a areia compactada precisam preservar o contorno, e o metal preenche gradualmente o volume original. Se uma região de um canal estiver mal compactada, areia suficiente no exterior não comprova apoio interno confiável. Por isso, o posicionamento e o preenchimento de areia devem ser validados mesmo após a inspeção do modelo.
Ao avaliar uma solução de espuma perdida, modelo, revestimento, areia e método de vazamento precisam ser validados em conjunto. Demonstrar que o modelo pode ser fabricado resolve apenas parte da tarefa. Também é necessário comprovar sua transformação consistente em uma peça conforme.
4. Que liberdade de projeto surge ao não retirar o modelo?
Na moldagem convencional, o modelo é retirado da areia, exigindo atenção à direção de extração e à partição. O modelo de espuma permanece no lugar, o que pode reduzir as restrições geométricas dessa etapa. Entretanto, se ele for produzido em ferramental, ainda será preciso considerar a partição e a desmoldagem do próprio modelo.
Produzir segmentos e montá-los depois também permite formas complexas. Em contrapartida, é preciso controlar erros de posicionamento e colagem. Reduzir linhas de partição do molde de areia não garante uma superfície sem marcas de juntas.
Em certos canais internos, a areia seca que entra nos espaços do modelo pode exercer a função de um macho separado. Para isso, deve conseguir entrar, ser compactada e ser removida após a fundição. Na carcaça com canal curvo, o projetista precisa examinar a forma do canal e os caminhos de entrada e limpeza da areia. Espaços totalmente fechados ou difíceis de preencher não podem ser classificados automaticamente como “sem machos”.
5. Por onde começar a investigar defeitos?
Uma mesma anomalia visual pode ter várias causas. A tabela apresenta pontos iniciais de investigação; o diagnóstico na fábrica também depende da localização do defeito, dos registros de materiais e dos ensaios.
| Problema observado | Verificações prioritárias | Registros ou amostras úteis |
|---|---|---|
| Resíduos carbonosos ou composição anormal | Compatibilidade entre modelo, adesivo e tratamento dos produtos de decomposição | Lotes de material e análise do defeito; análise química se houver suspeita de absorção de carbono |
| Dobras ou descontinuidades locais | Frente metálica, condição do modelo e saída dos produtos | Localização do defeito, juntas e registros de revestimento e vazamento |
| Preenchimento incompleto | Compatibilidade entre liga, espessura e condições reais de preenchimento | Regiões não preenchidas, espessuras e registros de vazamento |
| Trincas no revestimento | Aplicação, secagem, manuseio e compactação | Inspeções antes da colocação na caixa e posição das trincas |
| Entrada de areia ou perda local da forma | Integridade do revestimento e sustentação da areia | Registros de enchimento e compactação, além das regiões afetadas |
| Variação dimensional | Estabilização do modelo, colagem, deformação na compactação e mudanças no resfriamento | Dimensões do modelo, da montagem e da peça com a mesma referência |
Marcas pretas, por exemplo, não comprovam por si só absorção de carbono; uma alteração de composição exige confirmação por ensaio. Problemas dimensionais também não devem ser avaliados somente na peça final. Comparar modelos e montagens ajuda a identificar em que etapa surgiu o desvio.
Os ajustes de parâmetros devem se apoiar nessas evidências. Aumentar sempre a temperatura ou o vácuo não substitui a identificação da causa específica.
6. Diferenças em relação à areia convencional e à cera perdida
A espuma perdida é uma modalidade de fundição em areia, como mostra a classificação de processos da American Foundry Society. Aqui, “areia convencional” designa especificamente a rota em que o modelo é retirado antes do vazamento, deixando uma cavidade vazia.
| Aspecto | Areia convencional com retirada do modelo | Espuma perdida com areia seca descrita aqui | Rota comum de fundição por cera perdida |
|---|---|---|---|
| Quando o modelo sai | Após a moldagem, antes do vazamento | Permanece na areia e é substituído durante o vazamento | Remoção da cera antes do vazamento, com a queima necessária |
| Estrutura principal do molde | Areia moldada, com machos quando necessários | Revestimento refratário e areia seca compactada | Molde refratário, geralmente casca cerâmica na indústria |
| Controle da geometria | Extração do modelo, partição e alinhamento do molde | Dimensões da espuma, juntas da montagem e apoio da areia | Qualidade do modelo, montagem e qualidade do molde |
| Cavidades e acabamento | Macharia, remoção de areia e usinagem conforme a geometria | Verificar entrada, sustentação, limpeza da areia e medidas auxiliares | Planejar cavidades, remoção da casca e usinagem conforme a geometria |
A confusão mais comum está no momento em que o modelo desaparece. A explicação da deceragem do Investment Casting Institute descreve a retirada da cera e o tratamento dos resíduos antes do vazamento. Na espuma perdida descrita aqui, o modelo é substituído conforme o metal avança. O fato de ambos desaparecerem no final não torna os processos iguais.
Para entender a ligação entre fabricação da casca, deceragem e vazamento, consulte o fluxo completo de pós-processamento de modelos de cera e fundição por cera perdida.
O nome do processo também não define sozinho preço ou precisão. Ao avaliar os tipos de fundição de metais e como escolher, compare alternativas com a mesma liga, desenho, quantidade e critérios de aceitação.
7. Quais peças avaliar e como considerar volume e testes?
O resumo público do ASM Handbook cita blocos de motor, cabeçotes e carcaças de transmissão. Esses exemplos mostram aplicações em geometrias complexas, mas uma forma parecida não comprova adequação a todos os projetos.
Por exemplo, compreender a formação de canais de água e machos de areia em blocos de motor ajuda a distinguir os requisitos do enchimento de areia na espuma perdida dos da fabricação de machos separados.
A avaliação do volume deve incluir ferramental de espuma, modelos, testes de vazamento, tratamento de areia, acabamento e inspeção. Produção estável permite distribuir o investimento em ferramental. Muitos modelos de peça ou protótipos exigem atenção aos custos de revisão e validação; uma quantidade fixa não serve como limite universal.
Tecnologias digitais podem participar do desenvolvimento do ferramental. Uma pesquisa apresentada pela AFS em 2019 aborda ferramental de alumínio impresso em 3D. O que se imprime são ferramentas para produzir modelos de espuma, algo diferente de imprimir diretamente modelos ou moldes de areia.
Antes dos testes, confirme a especificação do material, as espessuras críticas, a fabricação do modelo, os caminhos de entrada e limpeza da areia e os requisitos de inspeção. Validar uma peça representativa dos principais desafios informa mais do que observar uma amostra apenas completa por fora.
Os métodos de aceitação também devem ser acordados antes do teste de vazamento. Além das dimensões externas, uma carcaça com canais pode exigir verificação de passagem livre, espessura e estanqueidade após a usinagem. Registrar isso no plano de testes ajuda a distinguir problemas de seleção do processo, controle da produção ou acabamento.
8. Cinco perguntas frequentes
A areia da espuma perdida precisa de aglomerante?
A rota apresentada usa areia seca sem aglomerante. Isso não significa que os adesivos do modelo e o revestimento refratário não contenham componentes ligantes; esses materiais têm funções diferentes.
A espuma perdida sempre dispensa machos?
Algumas cavidades podem ser formadas pela areia seca introduzida. Eliminar um macho separado ainda depende das condições de enchimento, sustentação e limpeza da geometria.
A espuma desaparece sem deixar resíduos?
Substituir o modelo por metal não significa que todos os produtos de decomposição saiam corretamente. Resíduos e qualidade da peça precisam ser avaliados com base nos materiais, no processo e nos resultados de inspeção.
Quais metais podem ser fundidos por espuma perdida?
Fontes públicas registram aplicações com ligas de alumínio, ferro fundido cinzento e ferro fundido nodular. Cada especificação ainda exige validação; o processo de uma liga não pode ser aplicado diretamente a outra.
Espuma perdida é a mesma coisa que impressão 3D?
Espuma perdida é uma rota de fundição; impressão 3D é um método de fabricação. A impressão direta de moldes de areia não exige produzir antes um modelo de espuma que desaparecerá. Os termos não são equivalentes. Consulte o fluxo de impressão de areia, do fatiamento CAD à remoção de areia e ao pós-processamento.
Comece pelos requisitos da peça
A adequação deve ser avaliada desde o modelo até a aceitação da peça fundida. Prepare os dados 3D, a liga, o volume, as dimensões críticas e os requisitos de inspeção para discutir o componente real.
Se também estiver comparando formas de produzir moldes e machos de areia, veja as condições de aplicação da impressão direta de moldes e machos de areia e converse sobre seu projeto com a Cprint 3D. Essa solução produz moldes e machos de areia para o vazamento posterior do metal.