
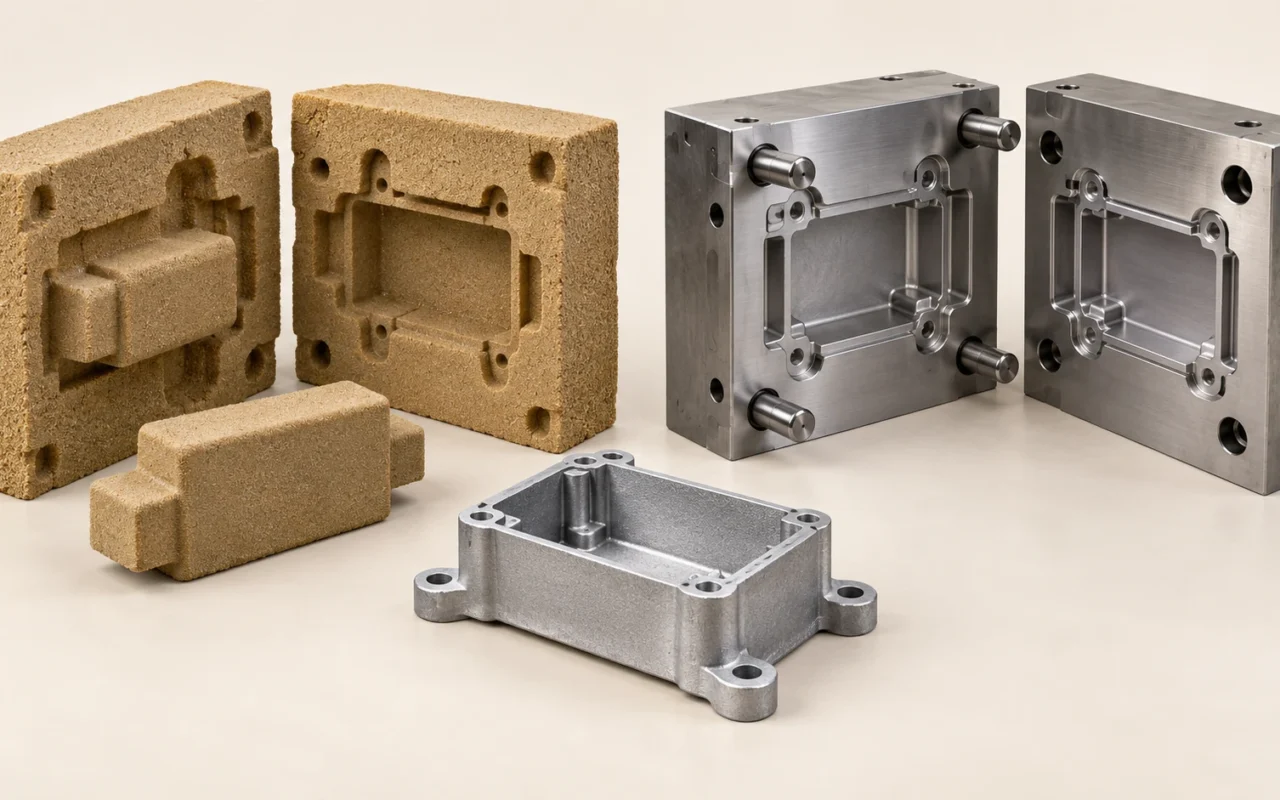
Главные различия двух способов литья
В ходе разработки алюминиевого корпуса сопряжения могут неоднократно меняться, а после запуска серии потребуются регулярные поставки. Одного объёма заказа недостаточно, чтобы решить, сначала изготовить песчаные прототипы или сразу вложиться в пресс-форму для литья под давлением.
Основное различие — способ изготовления формы и её заполнения расплавом. Песчаную форму обычно разрушают при извлечении отливки; при литье под высоким давлением применяют стальную форму, которую многократно раскрывают и закрывают. Это влияет на внутреннюю геометрию, начальные вложения, производственный цикл и последующие изменения.
Сначала установите требования к материалу, конструкции и качеству, затем сравните полную стоимость одинаковой партии принятых деталей. Здесь литьё под давлением означает процесс высокого давления. Гравитационное литьё в кокиль, литьё под низким давлением и литьё с кристаллизацией под давлением имеют другие способы заполнения и требуют отдельной оценки.
Полость формы и способ заполнения
При песчаном литье расплав поступает в песчаную форму, обычно под действием силы тяжести; существуют и варианты с определёнными управляемыми способами заполнения. При литье под высоким давлением система прессования подаёт металл в многоразовую стальную форму. технические вопросы и ответы North American Die Casting Association определяет многоразовую стальную форму и заполнение под давлением как базовые признаки.
Литьё под высоким давлением включает процессы с горячей и холодной камерой. В первом случае механизм прессования контактирует с металлом в печи; во втором металл подают в камеру прессования из отдельной печи. Для алюминиевых сплавов обычно применяют холодную камеру, а оборудование выбирают с учётом сплава.
Песчаная форма обычно разрушается при выбивке, поэтому следующей детали нужна новая форма. Пресс-форма переходит к следующему циклу после раскрытия, извлечения, очистки и необходимых обработок. Затраты распределяются по-разному: один процесс постоянно создаёт одноразовые формы, другой сначала готовит многоразовую оснастку и связанные производственные условия.
| Параметр | Литьё в песчаные формы | Литьё под высоким давлением |
|---|---|---|
| Форма | Одноразовая песчаная форма; после извлечения изготовляют новую | Многоразовая стальная форма |
| Обычное заполнение | Гравитационная заливка или определённый управляемый способ | Заполнение под давлением системой прессования |
| Внутренняя геометрия | Возможны одноразовые песчаные стержни; учитывать установку и удаление песка | Планировать раскрытие, извлечение стержней и выталкивание; специальные решения оценивать отдельно |
| Начальная подготовка | Модели и стержневые ящики либо прямая печать песчаных форм и стержней | Проектирование, обработка и испытания пресс-формы, согласование с оборудованием |
Это не означает, что песчаному литью не нужна оснастка. Традиционный процесс может требовать моделей и стержневых ящиков, хотя они не испытывают непосредственного воздействия каждой заливки. Прямая печать форм или стержней уменьшает зависимость от этой предварительной физической оснастки, но не устраняет саму литейную форму.
Начните со схемы действующей производственной линии. Если отсутствуют подходящие машины литья под давлением, обработка расплава или обслуживание оснастки, покупка пресс-формы — лишь часть затрат на внедрение процесса.
Требования к материалу, размеру и внутренней геометрии
Марка сплава и необходимые свойства
Песчаное литьё применимо к разным системам сплавов; литьё под высоким давлением также имеет различные варианты материалов. Однако привычную для одного процесса марку нельзя переносить в другой без проверки.
На чертеже следует указать марку, состояние поставки и требуемые свойства. Если конструкция рассчитывает на прочность или удлинение после определённой термообработки, сначала подтвердите, что выбранная технология обеспечит эти требования. Возможность получить форму детали сама по себе не доказывает допустимость замены.
Похожие названия сплавов не гарантируют одинаковую структуру и уровень дефектов. Особенно для деталей с циклическими нагрузками, уплотняющими или соединительными функциями изменение технологии требует ясной основы проверки.
Внутренние полости и извлечение стержней
Одноразовые песчаные стержни позволяют получить некоторые сложные полости, но должны быть правильно установлены, выдержать заливку и удаляться после неё. При литье под высоким давлением раскрытие, выталкивание и извлечение стержней обычно закладывают в конструкцию формы. Поднутрения и боковые отверстия могут усложнить механизмы.
Это не исключает сложных полостей при литье под давлением. Специальные материалы стержней, сочетания процессов и оборудование имеют собственные области применения, но не являются автоматически стандартной возможностью любого поставщика.
Для изогнутого канала задайте три вопроса: можно ли сформировать его извлекаемым стержнем? Выдержит ли одноразовый стержень процесс и получится ли надёжно удалить его? Какие риски герметичности и соединения добавятся при разделении детали на две сборочные части? Так сложность превращается в технические условия, которые можно оценить и включить в расчёт затрат.
Размеры и толщина стенок
Правило выбирать песок для крупных деталей, а давление для мелких слишком общее. При литье под давлением важны площадь проекции, усилие запирания, объём впрыска, размеры формы и конфигурация оборудования. Песчаное литьё также ограничено опокой, прочностью стержней, объёмом заливки и условиями перемещения.
Заранее рассмотрите переходы толщины, соединения рёбер со стенками и локальные утолщения у отверстий и бобышек. Для литья под давлением обычно предпочтительны равномерные стенки и плавные переходы. Конкретная толщина зависит от детали и процесса; рекомендации NADCA по толщине стенок также подчёркивает этот подход.
Если литейный завод предлагает изменить толщину, уточните причину: заполнение, затвердевание, извлечение, обработка или совместимость с имеющимся оборудованием? От причины зависит допустимый диапазон изменения конструкции.
Поверхность, размеры и внутреннее качество
Литьё под высоким давлением часто применяют для серий с хорошей повторяемостью и меньшей последующей обработкой. Критические размеры песчаных отливок можно получить механической обработкой. Сравнивайте конкретные элементы и состояние поставки, а не относите всю технологию к точной или неточной.
Например, поверхность корпуса может соответствовать внешним требованиям, но канавка уплотнения ещё нуждаться в обработке. Правильное положение резьбового отверстия не подтверждает качество металла рядом с ним для работы под давлением. В предложении стоит разделять размеры отливки, окончательные обработанные размеры, отделку поверхности и приёмку дефектов.
Захват воздуха при заполнении под давлением может влиять на термообработку и эксплуатационные свойства, однако нельзя считать все процессы одинаковыми. Процессы, обеспечивающие высокую структурную целостность, в том числе с высоким вакуумом, оценивают по сплаву, контролю пористости и состоянию поставки. открытое оглавление стандартов NADCA для литья с высокой структурной целостностью выделяет термообработку и состояние материала в отдельную главу. Требования к термообработке или сварке следует задать при выборе технологии.
И наоборот, песчаная отливка не становится автоматически свободной от газовых пор из-за отсутствия впрыска под высоким давлением. Для разграничения газовых и усадочных дефектов см. различия между газовыми порами, усадочными раковинами и усадочной пористостью. Требования к внутреннему качеству следует задавать через зоны, методы и критерии контроля, а не одной фразой о полном отсутствии любых пустот.
Оснастка, срок первой детали и изменения конструкции
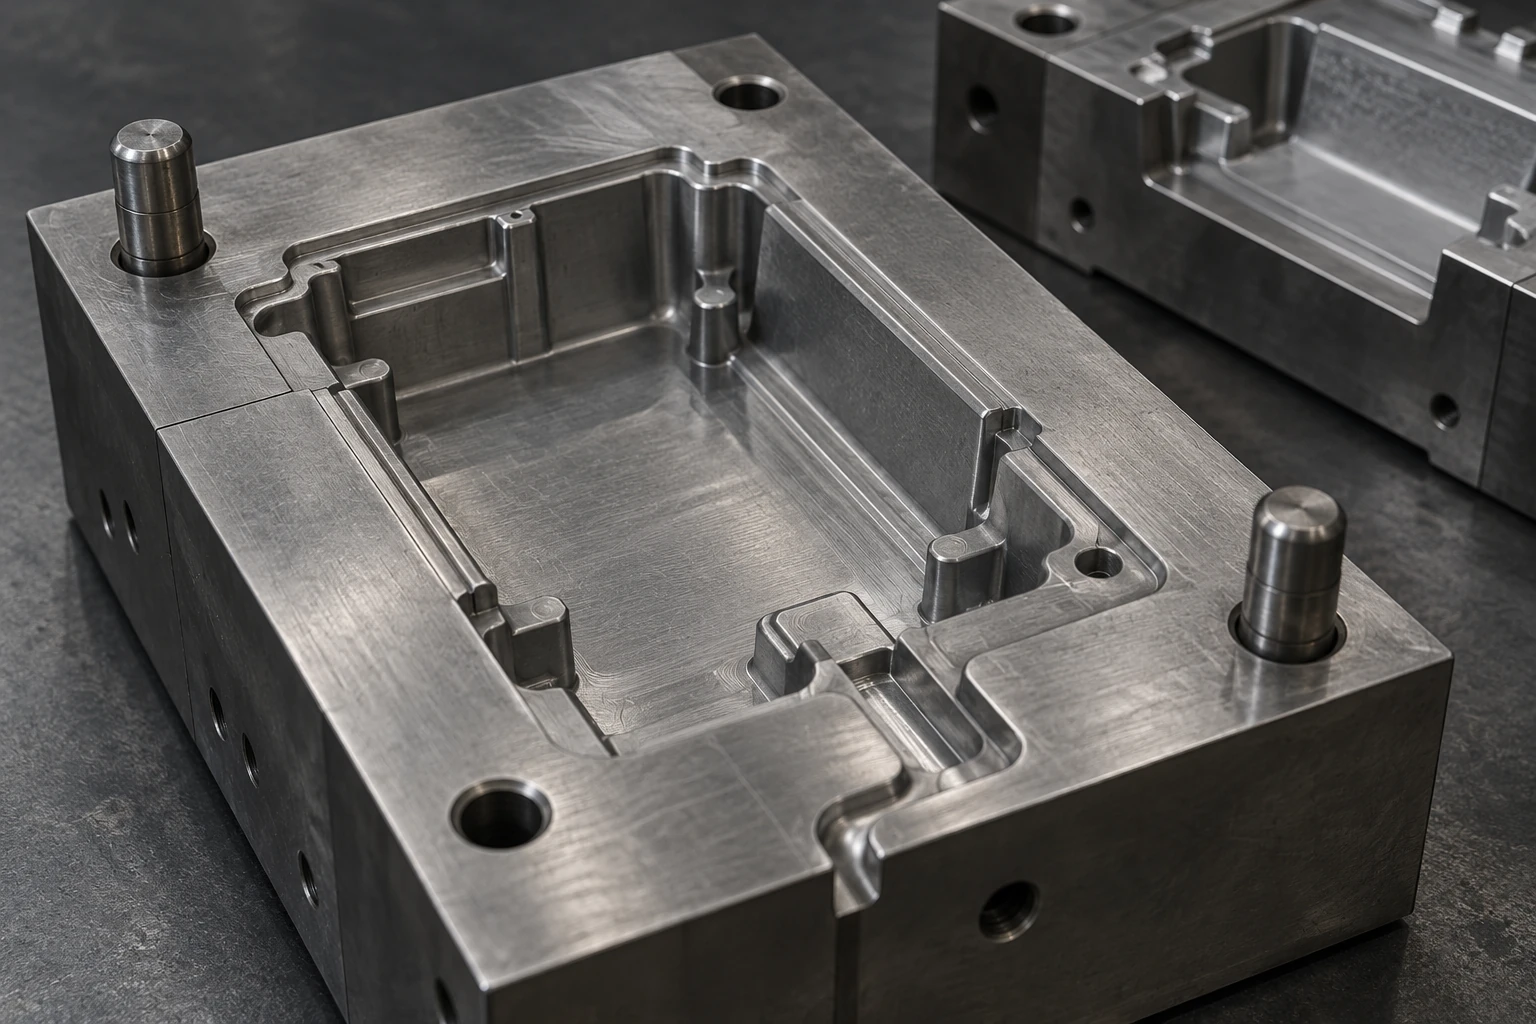
Пресс-форма не только создаёт наружную поверхность: она обеспечивает раскрытие, извлечение стержней, выталкивание, температурное управление и сопряжение с машиной. Повторные циклы дают тепловую нагрузку и эрозию расплавом, поэтому материалы и обслуживание влияют на вложения. пояснения NADCA о стоимости оснастки поясняет эти факторы. Срок первой детали включает также проверку конструкции, испытания формы, исправления и подтверждение процесса.
Традиционная песчаная оснастка обычно имеет иные конструкцию и условия работы, но тоже бывает сложной. При сочетании многих стержней и длинных размерных цепей нельзя пренебрегать начальными затратами лишь потому, что это не металлическая пресс-форма.
Пока конструкция меняется, запрашивайте отдельную оценку изменения простой наружной стенки, монтажных позиций, направления извлечения стержня и внутренних каналов. Возможность использовать прежнюю оснастку сильно различается между этими случаями.
3D-печать песчаных форм и стержней использует подготовленные литейные данные. Некоторые изменения реализуют обновлением данных и повторной печатью, уменьшая переделки физических моделей и стержневых ящиков. Непосредственный результат — песчаные элементы; для металла всё ещё нужны сборка формы, заливка, очистка и контроль. Изменение полостей также требует пересмотра заливки, обработки и планов проверки.
Поэтому экономичный вариант при разработке может отличаться от варианта для серии. В разработке важны малые количества и частые изменения; в стабильном производстве — цикл, выход годных и обслуживание. У корпуса с меняющимися сопряжениями и каналами стоит сравнивать сроки переделки. Для освоенной формы и устойчивых долгосрочных заказов важнее текущие производственные затраты и обслуживание.
Как сравнивать полную стоимость партии
До сравнения предложений согласуйте сплав, версию чертежа, количество поставки, объём обработки, отделку поверхности и требования приёмки. Цена необработанной отливки не сопоставима напрямую с ценой обработанной и проверенной детали.
Постоянные вложения могут включать оснастку, разработку технологии, испытания и адаптацию оборудования. Переменные затраты должны покрывать материал, формовку или литьё под давлением, очистку, обработку и контроль, а также долю брака и доработки на каждую принятую деталь. Если обе технологии пригодны и условия поставки одинаковы, можно начать с упрощённой модели:
Полная стоимость песчаного процесса = постоянные вложения в песчаный процесс + принятое количество × переменные затраты песчаного процесса на принятую деталь.
Полная стоимость литья под давлением = постоянные вложения в литьё под давлением + принятое количество × переменные затраты литья под давлением на принятую деталь.
Если постоянные вложения в литьё под давлением выше, а переменные затраты на деталь ниже, возможна точка пересечения:
Предварительное количество в точке пересечения = (постоянные вложения в литьё под давлением − постоянные вложения в песчаное литьё) ÷ (удельные переменные затраты песчаного литья − удельные переменные затраты литья под давлением).
Расчёт имеет смысл только при положительном знаменателе, одинаковом составе затрат и их приблизительной неизменности в рассматриваемом диапазоне количества. Если удельная стоимость литья под давлением не ниже, нельзя искусственно вычислить универсальный объём, после которого оно обязательно выгоднее.
В реальных проектах бывают и ступенчатые изменения: ремонт или замена формы, переход заказов в другой диапазон мощности, изменение цен материала или дополнительные проверки. Пересчитывайте затраты по этапам, не распространяя одну прямую на весь жизненный цикл изделия.
Используйте реальные заказы и доступную мощность, не принимая теоретический цикл за круглогодичную полную загрузку. Сформируйте базу по предложениям и отдельно оцените уменьшение заказов, увеличение изменений и снижение выхода годных.
Количество в точке пересечения справедливо только при указанных условиях. Если реальных предложений нет, сначала перечислите переменные, которые ещё нужно оценить.

Направления оценки для разных производственных задач
| Ситуация проекта | Что оценить сначала | Что необходимо подтвердить |
|---|---|---|
| Конструкция не зафиксирована; сначала нужны образцы | Традиционные или 3D-печатные песчаные формы | Срок изменений, требования к первой детали и цель испытаний |
| Несколько моделей с редким пополнением запасов | Песчаное литьё или печатные песчаные формы | Пригодность имеющейся оснастки и стоимость малых поставок |
| Одна модель с постоянными крупными объёмами | Литьё под высоким давлением | Пригодность сплава и геометрии, обслуживание формы и стабильный выход годных |
| Изогнутые полости или особые требования к качеству | Выбор по решению для стержней и материалов | Возможность изготовления, установки и удаления стержней и контроля детали |
Это направления оценки. Стабильные большие объёмы распределяют вложения в пресс-форму, но сначала должны выполняться геометрические и материальные условия. При редких повторных заказах стоит оценить печатные песчаные формы и сравнить их с ещё пригодной традиционной оснасткой.
обзор способов обработки от Aluminum Association отмечает, что для алюминия песчаное литьё обычно экономичнее при малых количествах, сложной конструкции или очень крупных отливках, тогда как литьё под давлением часто используют для больших объёмов. Конкретный выбор зависит также от возможностей завода и предложения по данной детали.
Если рассматривается и литьё по выплавляемым моделям, прочитайте различия между литьём в песчаные формы и по выплавляемым моделям, чтобы сравнить образование полости, наружные детали и условия внутренней геометрии.
Что песчаные образцы могут подтвердить для изделия под давлением?
При подходящих условиях песчаные образцы помогают проверить сборочное пространство, положения сопряжений и доступность конструкции. Но если серия будет изготовлена литьём под давлением, все результаты образца нельзя автоматически считать подтверждением серийного изделия.
Разделите испытания на три уровня. Первый — геометрия и сборка: помещается ли деталь, совпадают ли отверстия? Второй — функция, включая расход, герметичность и локальное тепловое поведение: учитывайте различия материала, толщины и поверхности. Третий — долговечность и свойства, связанные с безопасностью: обычно их проверяют на окончательном материале и процессе по принятому плану.
Успешная статическая сборка отвечает только на вопрос сборки. Даже нормальная кратковременная работа не доказывает усталостный ресурс. В отчёте указывайте способ изготовления, версию и назначение образца, чтобы другие подразделения не приняли результат прототипа за допуск серии.
При смене окончательного процесса заново проверьте припуски, установочные базы и приспособления. Похожие наружные формы могут иметь разные распределения размеров заготовки и процессы обработки. Заранее согласованный список проверок обычно эффективнее споров о том, почему образец не представляет серию.

Частые вопросы
Песчаное литьё всегда дешевле?
Нет. Важны исходная оснастка, формовка каждой детали, обработка и контроль. Сравнивайте полную стоимость одинаковой партии принятых деталей, а не только цены необработанных отливок.
Сколько служит пресс-форма для литья под давлением?
Универсального числа деталей для срока службы нет. Влияют сплав, материал формы, локальная геометрия, тепловые циклы и обслуживание. В предложении определите способ подсчёта ресурса, объём обслуживания и условия замены.
Можно ли использовать обычные песчаные стержни при высоком давлении?
Это нельзя предполагать по умолчанию. Прочность стержня, газообразование, установка и последующее удаление должны соответствовать реальным условиям. Конкретное решение должна подтвердить команда с нужными возможностями.
Как 3D-печать песчаных форм помогает разработке?
Она может уменьшить изготовление и переделку моделей или стержневых ящиков при оценке образцов, изменений и сложных полостей. Затем всё равно требуется литьё, а окончательное изделие под давлением проверяют с его собственным материалом и процессом.
Как совместно выбрать процесс и сплав?
Оценивайте их вместе по функциональным требованиям. Если возможны несколько технологий, начните с виды литья металлов и выбор процесса, затем сравните варианты по марке сплава, конструкции и необходимым функциям.