
先按零件用途选择制造路线
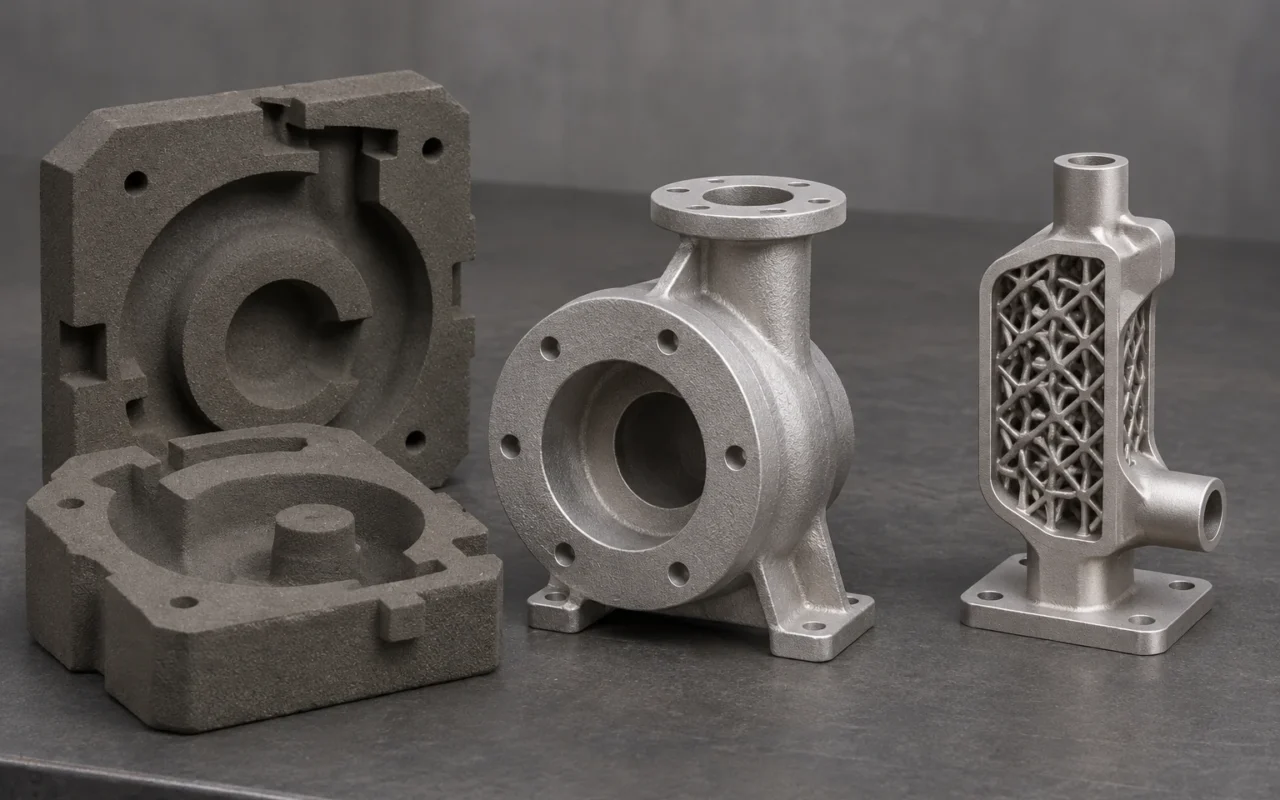
对于采用成熟铸造合金的中大型壳体、泵体等零件,已有铸造配套的企业应优先选择砂型打印后铸造。它把3D打印用于复杂砂型和砂芯,金属主体通过浇注成形,能够在保留铸造生产能力的同时减少模样、芯盒对设计的限制。对于依靠精细晶格、紧凑换热结构或零件集成实现性能提升的设计,直接金属打印更有价值。
本文以激光粉末床熔融(LPBF)为直接金属打印的代表。两条路线的主要区别,体现在金属怎样成形,以及各自能经济地实现哪一类结构。
成本差异从金属怎样成形开始
砂型路线先打印砂型和砂芯,再完成合型、熔炼、浇注与铸后处理。打印机负责制造金属成形所需的型腔,金属主体由液态合金充填形成。对于原本就适合铸造的零件,这条路线能够利用既有熔炼、浇注和机加工能力,把新增的数字制造能力集中在制型、制芯环节。
LPBF则用激光逐层熔化金属粉末。它的材料费用、设备占用和后处理与金属实体体积、成形高度、支撑及排版相关。在相近工艺条件下,实体体积增加意味着更多粉末进入零件,也意味着更多激光加工工作。将一个体积较大、结构功能没有变化的常规铸件原样改成LPBF,并不能自然获得经济优势。EOS的成本说明也将粉末、设备运行、支撑处理、热处理和精加工列入成本组成。
砂型打印同样存在打印包络、砂件体积、打印高度和清理装配费用。它的经济性来自用打印解决复杂型腔,再用浇注形成金属主体。已有成熟铸造工艺、目标又是中大型常规铸件时,应优先采用这条组合路线。
大尺寸零件,砂型分块仍能保留整体铸造
砂型打印后铸造的重要优势,是可以在砂型、砂芯阶段组织分块。砂件分别打印后定位合型,金属仍可在一次浇注中形成整体铸件。分块增加的是砂件装配工作,最终金属件不必因此增加焊缝。
LPBF零件超过设备成形空间时,可以转向更大的设备,或者分件打印后连接。后者增加的是金属接头,以及相应的连接、变形控制和检验工作。因此,两条路线都能“分块”,对最终产品的影响却不同。
对于需要整体交付的中大型壳体和泵体,砂型分块合型更值得优先采用。砂型尺寸还要容纳型壁、浇冒口等铸造结构,安排打印时应按砂型和砂芯的实际尺寸排布。完整工序可参阅从CAD到清砂后处理的砂型打印流程。
弯曲流道与精细晶格,各有更合适的路线
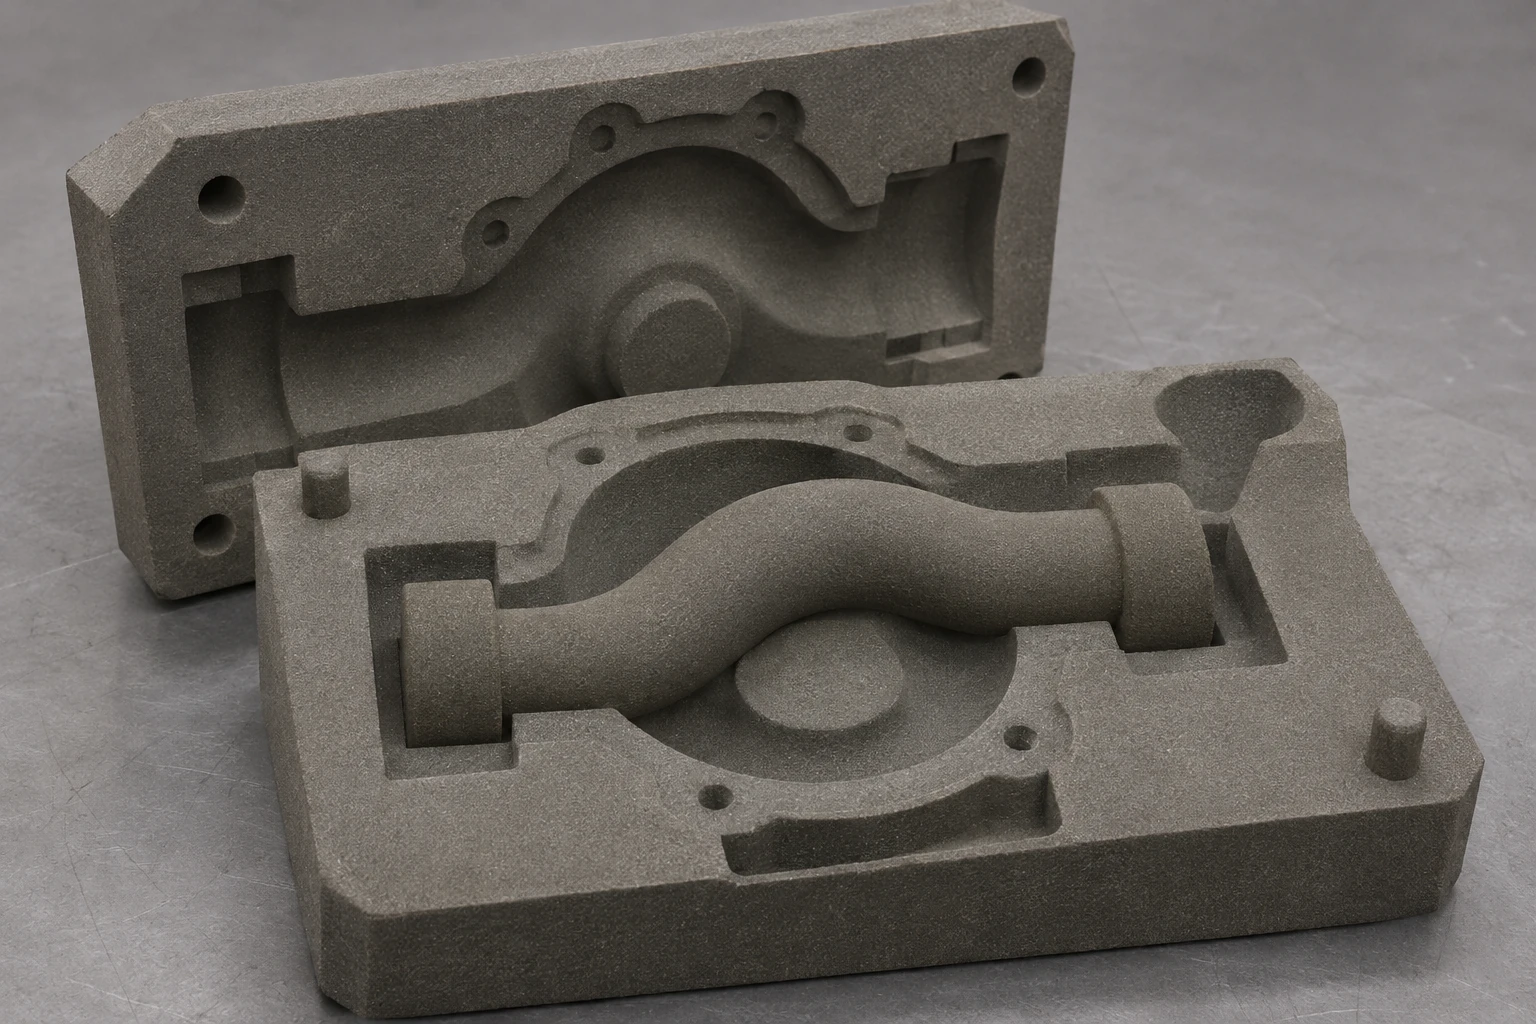
带有复杂水套、弯曲流道的壳体,是砂型打印能够发挥价值的典型任务。传统芯盒难以取出的砂芯结构,可以通过直接打印砂芯实现;原来需要多个砂芯拼装的设计,也有机会合并为更完整的砂芯,减少装配接口。流道的复杂性并不自动构成采用金属打印的理由。
砂型打印的边界仍由后续铸造决定。极细砂芯容易在清理、搬运或浇注中损坏,细小金属截面也受充型和凝固影响。砂芯能打印出外形,还要能够承担形成该铸件的任务。
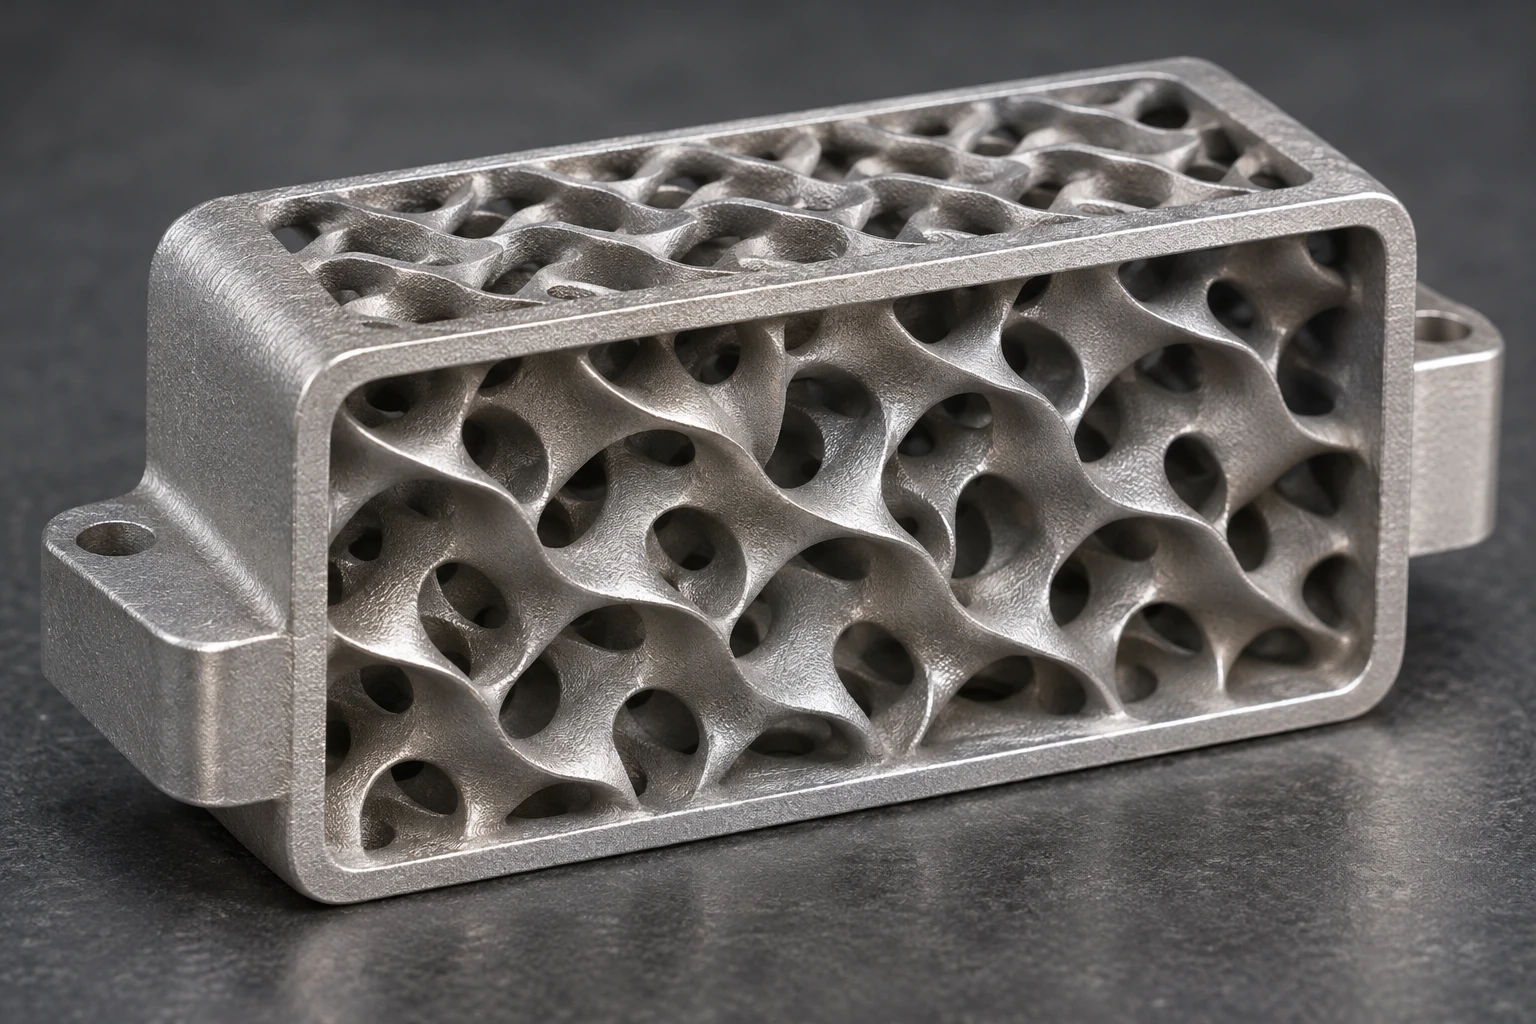
精细晶格、密集换热表面和紧凑的一体化功能结构,则更能体现LPBF逐层成形金属的优势。它不需要用实体砂芯占据每一处内部空间,能够将细小结构直接构建为金属。EOS介绍的Conflux换热器应用,就利用增材设计增加有限体积内的换热表面积,说明了这种路线的功能价值。EOS换热器应用
因此,弯曲水套、复杂砂芯对应的任务优先采用砂型路线;精细晶格和紧凑换热结构对应的任务优先采用LPBF。零件集成的价值则体现在能否实际减少装配、连接或泄漏接口,单纯将铸件外形换一种方法制造,无法体现这些收益。
内腔的限制,应落实为设计处理办法
砂型路线要给砂芯留下定位和清出条件。砂芯过于细长时,可以调整支承、分芯或装配方案;流道没有清砂出口时,应增加工艺开口或改变结构。打印能够减少传统取模方向的限制,铸造的充型、补缩和清砂要求仍需落实在设计中。
LPBF内部结构则要处理成形方向、热变形和支撑可达性。支撑不仅承托悬垂,也参与导热和稳定成形;对内部无法拆除的支撑区域,应通过改变方向、采用适合的自支撑截面或调整分件方案解决。支撑可以通过设计和工艺优化减少,不宜把所有悬垂结构都判为不可制造。
完全封闭、又不允许残留砂芯或粉末的空腔,应在制造前设计清理通道和封口方案。将这些开口及封口位置纳入产品设计,才能在获得复杂内腔的同时完成清理和交付。
按典型零件给出选择
| 零件或制造目标 | 优先路线 | 主要原因 |
|---|---|---|
| 采用成熟铸造合金的中大型壳体、泵体 | 砂型打印后铸造 | 利用浇注形成金属主体,并接入既有铸造生产能力 |
| 带弯曲水套、复杂流道的铸件 | 砂型打印后铸造 | 直接打印复杂砂芯,减少芯盒取模和砂芯拼装限制 |
| 依靠精细晶格、密集内部换热结构实现功能的零件 | LPBF | 逐层构建细小金属结构,直接服务于减重或换热目标 |
| 依靠精细内部结构,将多个部件集成为一体的功能件 | LPBF | 同时实现内部功能结构,并减少装配和连接接口 |
材料应与用途一起确定。砂型路线沿用相应铸造合金及热处理体系;LPBF使用对应粉末和成形工艺。材料名称相近也不能省略最终性能与验收要求,两条报价应对齐到相同功能和交付状态。
成本比较算到交付,设备选型回到制型任务
砂型路线的报价应覆盖制型制芯、合型浇注、落砂精整、热处理、机加工和检测;LPBF路线应覆盖打印、去粉、去支撑、热处理、精加工和检测。采用相同交付范围后,才能比较一个合格金属件的实际成本。具体价差由图纸和生产报价确定,单看砂型价格或金属打印机时都会漏项。
砂型打印后铸造适合把复杂型腔制造和成熟金属铸造结合起来;LPBF适合把精细结构、轻量化和集成功能直接做进金属零件。两者的投入应对应各自解决的制造问题。
对于准备增加复杂砂型、砂芯制造能力的铸造企业,Cprint 3D SJ-1200砂型打印系统用于制型、制芯环节。可携带典型铸件及砂芯图纸、目标合金和产能需求,联系众城智慧团队讨论设备配置与铸造流程衔接。