
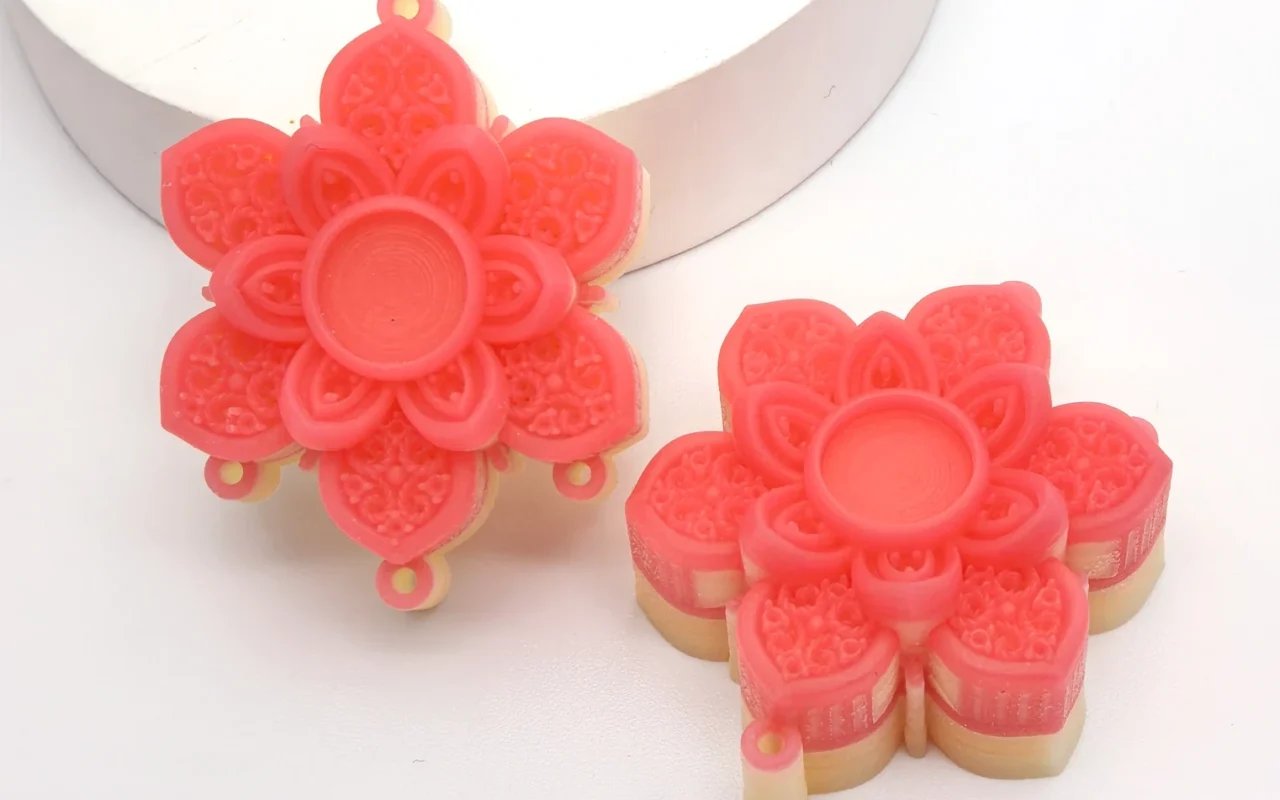
去支撑和脱蜡都涉及移走材料,却发生在不同阶段,保留的对象也不同。去支撑是在制作铸型之前,把打印辅助材料从蜡型上移除,留下完整模型;脱蜡是在包埋或制壳之后,从铸型中移走蜡型,留下供金属进入的空腔。
把两道工序混在一起,容易误判模型交付状态,也可能让支撑残留未经检查就进入铸造流程。最容易记住的区别是:去支撑要保住蜡型,脱蜡要保住铸型。
先问移走什么和保留什么
喷蜡打印中,主体蜡形成模型,配套支撑材料帮助模型成形。打印结束后,需要按设备与材料供应商确认的方法处理支撑,让主体蜡模型能够被检查、组装和制作铸型。支撑处理方法取决于实际材料组合,不能仅凭“支撑蜡”三个字推定它可用水去除。
以Flashforge公开的蜡材料页面为例,它分别列出模型材料与支撑材料,并提供对应去支撑条件。这说明去支撑要求属于具体系统的材料配套信息,不宜跨品牌直接复制。模型蜡与支撑材料说明
脱蜡时,要移走的是已经被铸型材料包围的蜡型及相关蜡质结构。此前需要保留的模型,此时承担的几何表达任务已经转移到铸型空腔。工序目标变化了,检查对象也随之变化。
去支撑之后还需要检查模型
“支撑已处理”是过程状态,“模型可以组树”是放行结论,两者之间需要检查。模型是否完整、关键细节是否受损、局部是否残留辅助材料、尺寸是否符合要求,都应按约定确认。
复杂镂空和深槽尤其要说明检查办法。外面看起来干净,并不能替代对内侧关键区域的检查。若无法直接观察,需要由项目相关人员确定适用的检查方法或试制验证方式,而不是随意把工具伸入脆弱结构。
清理过程中发现断裂或变形,要保留发生阶段和照片。未经确认的粘接、加热或补蜡,可能改变模型表面与尺寸。允许修复的情况应写明方法、责任人和复检结果,不能只在交接单上留下“已处理”。
脱蜡发生在铸型形成之后
陶瓷制壳先经过浸浆、撒砂和干燥形成壳体;珠宝包埋则用相应材料包围蜡型并硬化。只有形成了能够保留几何的铸型,才有条件移走其中的模型。陶瓷制壳工序说明
Investment Casting Institute的脱蜡说明介绍了高压釜及闪烧等工艺安排,包括移走主要蜡量以及处理残留、使壳型达到所需状态。它呈现的是行业工序关系,具体设备与热处理方案仍需匹配实际铸型、蜡材和零件。脱蜡工序说明
因此,打印方交付一件去支撑后的蜡型,不应把它称为“已经脱蜡”。同样,铸造方说某批壳型已经脱蜡,也不意味着此前模型的去支撑记录可以省略。两种状态需要各自的工序证据。
脱蜡和焙烧还要进一步区分
交流中有时会把移走主体蜡、处理残留和铸型热处理合称为烧失或焙烧。项目文件里应说明实际安排,避免不同人员用同一个词指代不同完成状态。
脱蜡侧重移走模型中的蜡。后续热处理还可能承担残留处理及铸型状态调整等任务。它们在具体工艺中可以衔接,甚至在同一设备程序中完成,但不能由此推定所有项目都采用三个完全独立的设备步骤。
树脂模型与蜡模型的材料行为也不同。名称里带有“铸造”或“失蜡”,不表示各种材料具有相同的去除过程。工艺方案应从实际材料文件出发,不能把某款树脂的焙烧曲线当作所有打印蜡型的操作参数。
用交接状态替代含糊的工序名称
| 阶段 | 主要移走的对象 | 要保留的对象 | 下一步前应确认 |
|---|---|---|---|
| 打印后的去支撑 | 打印辅助材料 | 完整主体蜡模型 | 清理状态、关键细节与尺寸 |
| 铸型形成后的脱蜡 | 蜡型及相应蜡质结构 | 铸型几何与完整性 | 脱蜡结果及后续处理安排 |
| 相应焙烧或热处理 | 按工艺处理残留等 | 达到规定状态的铸型 | 与实际浇注要求的符合情况 |
建议交接单写成“已去支撑、未组树,按编号交付”,或“已组树、待包埋”。这些状态比“已处理蜡模”更清楚,也能避免接收人员自行补全不存在的操作记录。
交接信息还应包括使用的主体蜡与支撑材料、模型版本、数量和已完成的检查。若清理由接收方完成,应把配套材料与处理责任一同说明;若已经清理并放行,应附关键细节记录。这样,下游知道自己收到的是待处理模型还是可以进入组树的模型。
交接单还可以将“操作完成”和“检验放行”分列:前者记录实际处理与时间,后者记录检查范围、结果和确认人。某一步已完成而关键区域仍待检查时,接收方能直接看到尚需完成的工作。
从清理到组树、制壳和浇注的前后关系,可结合蜡模后处理与失蜡铸造完整流程核对。
三个容易产生返工的误解
第一,把去支撑理解为把整个蜡型融掉。去支撑需要保留表达零件形状的主体蜡,若主体蜡受损,模型就需要重新评估。
第二,认为残留支撑可以统一留给后续焙烧解决。残留材料可能影响模型检查、组装和铸型形成。是否允许某处存在特定残留,必须由已验证工艺与验收要求确定,不能由操作人员凭方便决定。
第三,认为蜡材灰分低就能省去后续热处理。灰分是材料在规定测试条件下的指标,不等于某个复杂铸型已经完成脱蜡、残留处理及状态调整。热处理安排应服从铸造工艺。
常见问题
交付模型时是否一定要去掉全部支撑
应先约定交付状态及接收方具备的处理条件。有的任务要求清理后交付,有的任务可能另有安排;任何安排都应明确后续处理与放行责任。保留支撑并不能自动成为防护措施。
发生异常应该先问打印方还是铸造方
先确认异常最早在哪个阶段被观察到,以及交接前后的记录。模型清理后的破损、组树时的损伤和铸型脱蜡后的问题,对应不同检查对象。依据记录安排相关人员共同排查,比只根据“蜡”字判断责任更有效。