
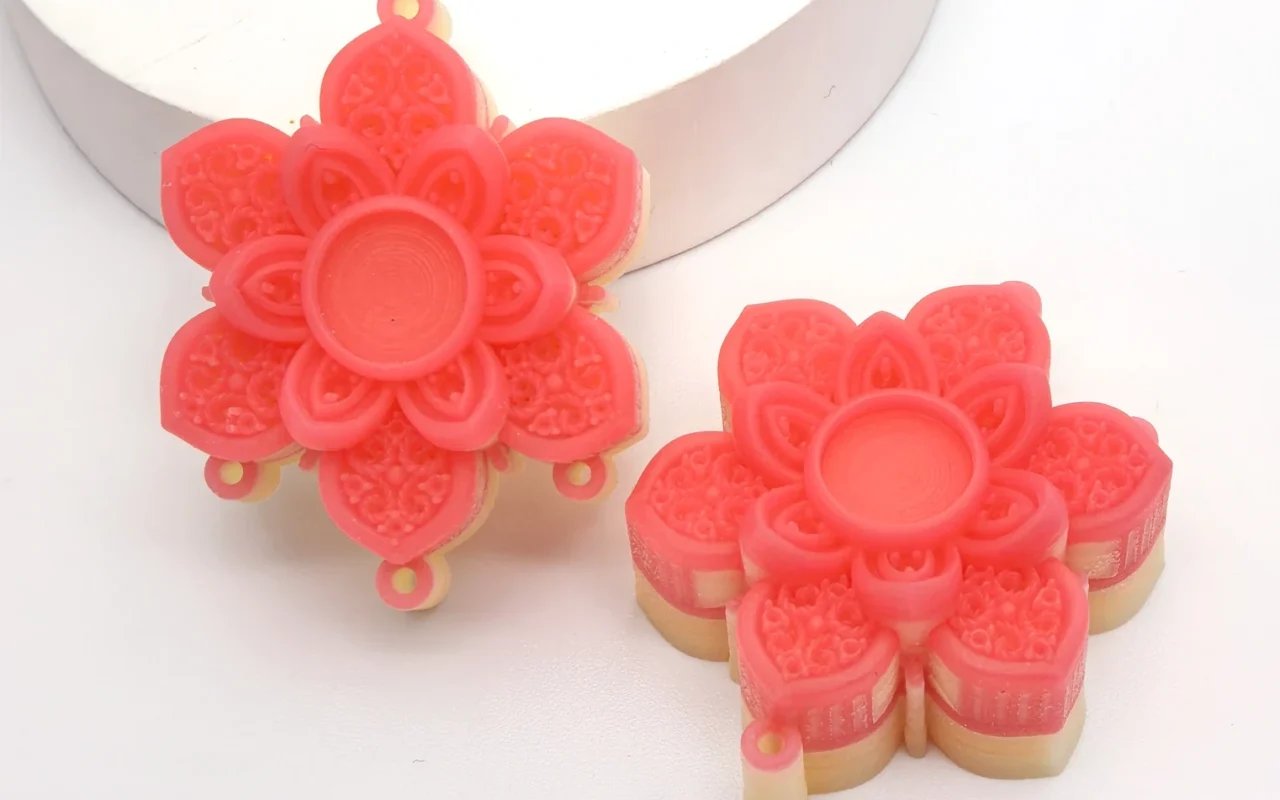
Mendukung pelepasan dan dewaxing, keduanya menghilangkan material, tetapi pada tahapan berbeda dan dengan objek berbeda yang dibiarkan utuh. Pelepasan penyangga menghilangkan alat bantu pencetakan dari pola lilin sebelum cetakan pengecoran dibuat, sehingga modelnya tetap awet. Dewaxing menghilangkan pola lilin setelah penanaman pola atau pembentukan cangkang, meninggalkan rongga untuk logam.
Membingungkan pengoperasian ini dapat mengaburkan kondisi pengiriman model atau memungkinkan residu dukungan yang tidak dicentang masuk ke dalam pengecoran. Perbedaannya sederhana: pelepasan penyangga mempertahankan pola lilin; dewaxing mempertahankan cetakan pengecoran.
Identifikasi Apa yang Dihapus dan Apa yang Harus Tetap
Dalam pencetakan semprotan lilin, bagian utama lilin membentuk model, dan bahan pendukung pendukung membantu membentuk model. Setelah dicetak, penyangga perlu diproses sesuai dengan metode yang dikonfirmasi oleh pemasok peralatan dan bahan sehingga model lilin utama dapat diperiksa, dirakit, dan dicetak. Metode perawatan penyangga bergantung pada kombinasi bahan sebenarnya, dan Anda tidak dapat menyimpulkan dari kata “lilin penyangga” bahwa bahan tersebut dapat dihilangkan dengan air.
Ambil contoh halaman bahan lilin terbitan Flashforge. Ini mencantumkan masing-masing material model dan material pendukung, dan memberikan kondisi penghapusan dukungan yang sesuai. Hal ini menunjukkan bahwa dukungan memerlukan informasi pendukung material yang dimiliki oleh sistem tertentu dan tidak boleh disalin secara langsung ke seluruh merek. Model lilin dan deskripsi bahan pendukung
Saat dewaxing, yang perlu dihilangkan adalah pola lilin dan struktur lilin terkait yang telah dikelilingi bahan pengecoran. Tugas ekspresi geometris yang sebelumnya perlu dipertahankan dalam model telah dipindahkan ke rongga cetakan. Tujuan proses telah berubah, dan objek inspeksi juga telah berubah.
Periksa Pola Setelah Penghapusan Dukungan
“Dukungan telah diproses” adalah status proses, “Model dapat dikelompokkan ke dalam pohon” adalah kesimpulan rilis, dan keduanya perlu diperiksa. Apakah model sudah lengkap, apakah detail utama rusak, apakah bahan pembantu masih ada di bagiannya, dan apakah dimensinya memenuhi persyaratan, semuanya harus dikonfirmasi sesuai kesepakatan.
Secara khusus, metode pemeriksaan harus dijelaskan untuk lubang yang rumit dan alur yang dalam. Penampilan luar yang bersih tidak bisa menggantikan pemeriksaan area penting di dalam. Jika pengamatan langsung tidak memungkinkan, personel proyek terkait perlu menentukan metode inspeksi yang berlaku atau metode verifikasi produksi percobaan, daripada memasukkan peralatan ke dalam struktur rapuh sesuka hati.
Jika ditemukan kerusakan atau perubahan bentuk selama proses pembersihan, tahapan kejadian dan foto harus disimpan. Ikatan, pemanasan, atau pengisian lilin yang belum dikonfirmasi dapat mengubah permukaan dan dimensi model. Jika perbaikan diperbolehkan, metode, penanggung jawab, dan hasil pemeriksaan ulang harus dinyatakan dengan jelas. Jangan biarkan “diproses” begitu saja pada formulir serah terima.
Dewaxing Mengikuti Pembentukan Cetakan
Cangkang keramik terlebih dahulu mengalami pencelupan, penaburan butiran refraktori dan pengeringan untuk membentuk cangkang; untuk penyematan perhiasan, model lilin dikelilingi oleh bahan yang sesuai dan dikeraskan. Hanya ketika cetakan terbentuk yang mempertahankan geometri, model tersebut dapat dihilangkan. Deskripsi proses pembuatan cangkang keramik
Instruksi dewaxing dari Investment Casting Institute menjelaskan pengaturan proses seperti autoklaf dan pembakaran kilat, termasuk menghilangkan sebagian besar lilin dan mengolah residu untuk membawa cangkang ke kondisi yang diinginkan. Ini menyajikan hubungan proses dalam industri, dan peralatan spesifik serta rencana perlakuan panas masih harus sesuai dengan cetakan pengecoran, bahan lilin, dan suku cadang yang sebenarnya. Deskripsi proses dewaxing
Oleh karena itu, ketika pihak percetakan mengirimkan model lilin yang sudah di-desupported, maka tidak boleh disebut “dewaxed”. Demikian pula, jika pihak pengecoran mengatakan bahwa sejumlah cetakan cangkang tertentu telah dihilangkan lilinnya, bukan berarti catatan pendukung model sebelumnya dapat dihilangkan. Kedua negara bagian memerlukan bukti proses masing-masing.
Bedakan Dewaxing dari Kelelahan
Dalam komunikasi, penghilangan lilin utama, sisa perawatan, dan perlakuan panas pada cetakan kadang-kadang secara kolektif disebut sebagai burnout atau pemanggangan. Pengaturan sebenarnya harus dinyatakan dalam dokumen proyek untuk menghindari orang yang berbeda menggunakan kata yang sama untuk merujuk pada tahap penyelesaian yang berbeda.
Dewaxing berfokus pada menghilangkan lilin dari model. Perlakuan panas selanjutnya juga dapat melakukan tugas-tugas seperti perlakuan sisa dan penyesuaian keadaan cetakan. Mereka dapat dihubungkan dalam proses tertentu, atau bahkan diselesaikan dalam program peralatan yang sama, namun tidak dapat disimpulkan bahwa semua proyek menggunakan tiga langkah peralatan yang sepenuhnya independen.
Model resin juga memiliki perilaku material yang berbeda dengan model lilin. Memiliki “cast” atau “lost wax” pada namanya tidak berarti semua bahan memiliki proses penghilangan yang sama. Rencana proses harus didasarkan pada file material yang sebenarnya, dan kurva pemanggangan resin tertentu tidak dapat digunakan sebagai parameter pengoperasian untuk semua pola lilin yang dicetak.
Tentukan Kondisi Serah Terima dengan Jelas
| panggung | Objek utama dihapus | benda yang harus disimpan | Harap konfirmasi sebelum langkah berikutnya |
|---|---|---|---|
| Hapus dukungan setelah mencetak | Mencetak bahan pembantu | Model lilin tubuh lengkap | Status pembersihan, detail dan dimensi utama |
| Dewaxing setelah pembentukan cetakan | Pola lilin dan struktur lilin yang sesuai | Casting geometri dan integritas | Hasil dewaxing dan pengaturan pemrosesan selanjutnya |
| Pemanggangan atau perlakuan panas yang sesuai | Perlakukan residu sesuai dengan proses, dll. | Pengecoran cetakan yang telah mencapai keadaan yang ditentukan | Kepatuhan dengan persyaratan penuangan sebenarnya |
Sebaiknya perintah serah terima ditulis “Tahanan dicabut, pohon belum dirakit, diserahkan sesuai nomor”, atau “Pohon dirakit, menunggu dikubur”. Status ini lebih jelas daripada “pola lilin yang diproses” dan mencegah personel penerima mengisi catatan operasional yang tidak ada.
Informasi serah terima juga harus mencakup body wax dan bahan pendukung yang digunakan, versi model, kuantitas dan inspeksi yang telah selesai. Jika pembersihan diselesaikan oleh pihak penerima, bahan pendukung harus disebutkan bersama dengan tanggung jawab penanganannya; jika sudah dibersihkan dan dilepaskan, rincian penting harus dicatat. Dengan cara ini, hilir mengetahui apakah ia menerima model untuk diproses atau model yang dapat masuk ke pohon grup.
Perintah serah terima juga dapat memisahkan “penyelesaian operasi” dan “pelepasan inspeksi”: yang pertama mencatat pemrosesan dan waktu aktual, dan yang kedua mencatat ruang lingkup inspeksi, hasil, dan konfirmasi. Ketika suatu langkah telah selesai namun area kritis masih perlu dilakukan pemeriksaan, maka penerima dapat melihat secara langsung pekerjaan apa yang masih harus dilakukan.
Hubungan dari pembersihan hingga perakitan pohon, pembuatan cangkang, dan penuangan dapat diperiksa dengan menggabungkan Proses Pasca Pemrosesan Pola Lilin dan Proses Lengkap Pengecoran Lilin Hilang.
Tiga Kesalahpahaman Yang Menyebabkan Pengerjaan Ulang
Pertama, pahami penghapusan dukungan sebagai pencairan seluruh model lilin. Desupporting memerlukan pelestarian lilin tubuh yang mengekspresikan bentuk bagian tersebut. Jika body wax rusak, model perlu dievaluasi ulang.
Kedua, diyakini bahwa sisa penyangga dapat dibiarkan diselesaikan dengan pemanggangan berikutnya. Bahan sisa dapat mempengaruhi pemeriksaan model, perakitan, dan pembentukan cetakan. Apakah residu tertentu diperbolehkan berada di suatu tempat harus ditentukan oleh proses yang diverifikasi dan persyaratan penerimaan, dan tidak dapat ditentukan oleh kenyamanan operator.
Ketiga, kandungan abu yang rendah pada bahan lilin diyakini dapat menghilangkan kebutuhan akan perlakuan panas selanjutnya. Kadar abu merupakan indikator bahan dalam kondisi pengujian yang ditentukan, dan tidak berarti bahwa pengecoran kompleks telah menyelesaikan dewaxing, perawatan sisa, dan penyesuaian kondisi. Pengaturan perlakuan panas harus sesuai dengan proses pengecoran.
Pertanyaan yang Sering Diajukan
Haruskah Setiap Dukungan Dihapus Sebelum Pengiriman?
Status pengiriman dan kondisi pemrosesan penerima harus disepakati terlebih dahulu. Beberapa tugas memerlukan pembersihan dan pengiriman, dan beberapa tugas mungkin diatur sebaliknya; pengaturan apa pun harus dengan jelas mendefinisikan tanggung jawab untuk pemrosesan dan pelepasan tindak lanjut. Mempertahankan dukungan tidak secara otomatis merupakan tindakan perlindungan.
Siapa yang Harus Menyelidiki Masalah Terlebih Dahulu?
Konfirmasikan terlebih dahulu pada tahap mana anomali pertama kali diamati, serta catatan sebelum dan sesudah serah terima. Kerusakan setelah pembersihan model, kerusakan selama perakitan pohon, dan masalah setelah dewaxing pengecoran berhubungan dengan objek inspeksi yang berbeda. Mengatur personel terkait untuk melakukan investigasi bersama berdasarkan catatan lebih efektif daripada menilai tanggung jawab hanya berdasarkan kata “lilin”.