
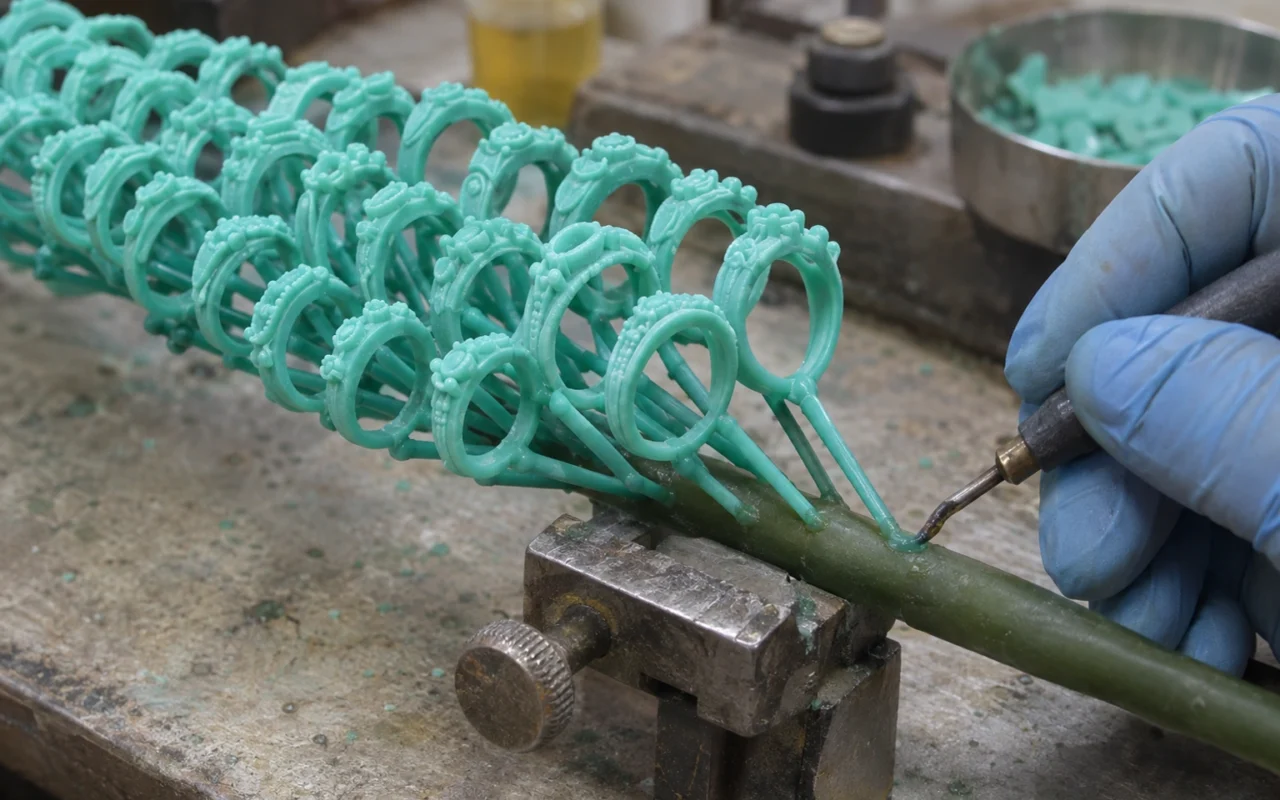
Pohon lilin menghubungkan banyak pola ke sistem gerbang. Ini adalah perakitan di mana cetakan pengecoran dibuat dan pengaturan saluran di mana logam mencapai bagian-bagiannya. Model cetakan yang utuh tidak menjamin keluaran suara bila dipasang di mana saja pada pohon. Posisi sambungan, jarak pola, orientasi perakitan, dan pelepasan gerbang selanjutnya semuanya termasuk dalam rencana pengecoran.
Memahami pohon lilin membantu tim percetakan menghindari memperlakukan pendukung cetak sebagai sariawan yang sudah jadi atau mengisi pohon dengan sangat padat sehingga penanaman pola dan pembuatan cangkang menjadi sulit. Perakitan pohon harus memenuhi proses pembuatan yang lengkap, bukan memaksimalkan jumlah pola pada satu pohon.
Pisahkan Peran Pola dan Sariawan
Model lilin terutama mengekspresikan bentuk bagiannya. Sistem runner menghubungkan gerbang, batang utama, cabang dan model, dan bertanggung jawab atas jalur masuknya logam ke dalam rongga. Instruksi kelompok Investment Casting Institute menghubungkan perakitan pola lilin dengan jalur aliran logam berikutnya, sehingga pola lilin harus ditinjau sebagai bagian dari desain pengecoran. Petunjuk perakitan pohon lilin
Tujuan dari dukungan pencetakan adalah untuk membantu model mempertahankan geometri yang telah ditentukan selama proses pembentukan. Posisi dan bentuknya melayani tugas pencetakan terlebih dahulu dan tidak secara alami memenuhi persyaratan aliran, pengumpanan, atau pelepasan logam. Sekalipun suatu bagian struktur terlihat seperti batang penghubung, hal tersebut memerlukan konfirmasi dari staf pengecoran sebelum dapat diberikan fungsi sprue.
Bingkai yang digunakan untuk penanganan atau penempatan juga harus ditentukan. Keberadaan batang dalam file desain tidak menunjukkan apakah batang tersebut pada akhirnya akan menjadi bagian, sariawan, atau struktur tambahan sementara. Memberi label pada ketiga jenis struktur ini secara terpisah memungkinkan personel pengupas, perakitan pohon, dan inspeksi mengikuti instruksi yang sama.
Rencanakan Koneksi Seputar Pengecoran dan Penyelesaian
Tempat penyambungan sariawan harus ditentukan berdasarkan ketebalan bagian, struktur lokal, dan rencana pengecoran. Bagian dari paduan yang berbeda dan bentuk yang berbeda tidak dapat ditutupi dengan frasa seperti “melekat pada titik paling tebal” atau “melekat pada bagian belakang”. Perancang perlu memberikan persyaratan produk jadi, dan personel pengecoran akan menilai rencana penyambungan dengan tepat.
Permukaan luar, area tatahan selanjutnya, permukaan kawin dan sisi dalam yang tidak mudah diperbaiki harus ditandai terlebih dahulu. Meskipun mudah untuk dihubungkan di suatu tempat, mungkin meninggalkan jejak yang sulit dihilangkan setelah dihapus; Meskipun bagian yang tersembunyi tidak mempengaruhi tampilan depannya, bagian tersebut mungkin tidak dapat diakses oleh perkakas.
Panduan Pengecoran Perhiasan Formlabs juga membahas pengaturan sambungan cetakan ke sariawan. Bahan dan kondisi pengoperasiannya khusus untuk sistem resin dan tidak dapat langsung diterapkan pada proses penyemprotan lilin, namun hal ini menimbulkan masalah komunikasi umum: struktur pencetakan dan sambungan pengecoran perlu dirancang secara terpisah. Panduan Pengecoran Model Perhiasan
Misalnya, untuk cincin dengan cakar tipis, bagian sambungan, pelindung cakar, dan urutan pelepasan sariawan harus dikonfirmasi secara terpisah. Jika sambungan dekat dengan sisipan kunci, apakah pemrosesan selanjutnya akan mempengaruhi bentuk perlu didiskusikan sebelum merakit pohon. Tidak ada diameter sariawan atau sudut tetap yang berlaku untuk semua cincin dan harus dikonfirmasi oleh pihak pengecoran berdasarkan proyek sebenarnya.
Biarkan Bahan Cetakan Mencapai Antar Pola
Kedekatan kedua model wax-up dapat meningkatkan jumlah rakitan, namun mengurangi ruang untuk operasi pembuatan slurry atau shell. Kesenjangan antara pola berongga, batang tipis melengkung dan alur dalam di bagian belakang terutama perlu diperhatikan dari arah proses sebenarnya.
Saat menyematkan, pertimbangkan masuknya bubur dan inspeksi gelembung; saat membuat cangkang, pertimbangkan pencelupan bubur, drainase, penyebaran pasir dan pengeringan. Tata letak yang tampak berfungsi untuk satu metode belum tentu berfungsi tanpa adaptasi untuk metode lainnya. Saat memastikan jarak, orang yang membuat cetakan harus dapat melihat pohon lilin secara lengkap, bukan hanya model individualnya.
Pertimbangkan juga kekakuan dan lokasi penanganan setelah perakitan. Jika seluruh pohon hanya dapat menahan model yang lemah, pengoperasian tersebut dapat menimbulkan kerusakan tambahan. Sediakan area penahan dan pemasangan yang sesuai untuk pohon, yang lebih dapat diandalkan daripada meminta operator mencari posisi pendaratan untuk sementara.
Ruang inspeksi juga patut dilestarikan. Jika detail bagian dalam tidak terlihat setelah penyambungan selesai, akan sulit menentukan apakah ada kerusakan, residu, atau kesalahan perakitan. Rencana desain harus mencakup sudut pengamatan, memotret bagian-bagian penting sebelum penyambungan jika perlu, dan menyimpan catatan terkait sebelum dan sesudah perakitan.
Satu Batch Cetak Tidak Harus Menjadi Satu Pohon Lilin
Pencetakan dan penyusunan huruf dapat mengatur banyak model dalam satu pekerjaan, namun pohon kelompok pengecoran juga perlu mempertimbangkan paduan, sistem pengecoran, ukuran, batch pengiriman, dan kondisi proses. Model yang bisa dicetak bersama bukan berarti cocok untuk dicetak bersama.
Misalnya, dua liontin dengan tampilan serupa mungkin memiliki paduan target dan persyaratan permukaan yang berbeda. Saat mencetak, mereka dapat diidentifikasi dan diurutkan secara seragam, namun saat mengelompokkan pohon, mereka perlu dipisahkan berdasarkan tugas pengecoran. Jika hanya diklasifikasikan berdasarkan posisi palet, hubungan yang sesuai antara pesanan dan versi akan mudah hilang setelah model meninggalkan platform pencetakan.
Sekalipun paduannya sama, pihak pengecoran harus diminta untuk memastikan apakah perbedaan struktur memungkinkan adanya pohon campuran. Model dengan perubahan ketebalan yang nyata, model yang rapuh, dan model yang terbukti stabil mungkin memiliki tujuan produksi percobaan yang berbeda. Untuk memfasilitasi interpretasi hasil, validasi putaran pertama terkadang memerlukan pengelompokan sampel yang lebih jelas.
Catatan pohon grup setidaknya harus berisi nomor pohon, nomor model, versi, kuantitas dan indikasi lokasi. Dengan cara ini, ketika masalah terjadi berulang kali di lokasi tertentu, masalah tersebut dapat ditelusuri ke lokasinya di pohon dan struktur di sekitarnya, daripada menyatukan seluruh masalah sebagai “kumpulan lilin ini tidak berfungsi”.
Disarankan untuk mengatur “posisi platform pencetakan” dan “posisi pohon lilin” sebagai dua bidang independen, dan menggunakan nomor model yang sama untuk menghubungkan kedua peta posisi. Setelah model disortir atau ditata ulang menjadi pohon, nomor dan lokasi pohon baru dipertahankan agar tidak hanya tersisa foto palet asli dan tidak dapat melacak pengecoran berikutnya.
Jadikan Pelepasan Majelis Pohon Dapat Dilacak
| Masalah rilis | hasil yang tersisa |
|---|---|
| Dari versi terkonfirmasi manakah model tersebut berasal? | Versi file sesuai dengan nomor model |
| Siapa yang menyetujui lokasi sambungan dan rencana sariawan | Konfirmator, tanggal dan versi rencana |
| Permukaan mana yang perlu dilindungi? | Penandaan permukaan penampilan, permukaan kawin dan area tatahan |
| Bisakah material pengecoran mencapai detail penting? | Catatan pengamatan seluruh pohon dan lokal |
| Cara mengangkut dan mengamankan pohon lilin | Posisi holding dan status pengiriman |
| Cara melacak masalah casting | Nomor pohon, lokasi, paduan dan batch pengecoran |
Saat melepaskan, periksa apakah objek fisik sesuai dengan rencana yang disetujui. Penambahan model untuk sementara, perubahan posisi, atau perubahan metode sambungan di lokasi dapat memengaruhi penilaian selanjutnya. Jika perubahan memang diperlukan, perubahan tersebut harus dicatat dan dikonfirmasi ulang oleh personel terkait.
Jika model pada pohon ada yang retak atau cacat, sebaiknya jangan langsung dilepas dengan alasan “nanti ada pengolahan logam”. Apakah dapat diperbaiki dan apakah akan mempengaruhi ukuran serta tampilannya harus dievaluasi sesuai dengan kebutuhan proyek. Secara khusus, catatan perawatan dan pemeriksaan ulang perlu disimpan untuk cedera pada bagian-bagian penting.
Untuk pesanan berulang, pohon grup yang disetujui dapat disimpan, namun versi model saat ini dan kondisi casting masih perlu diperiksa. Ukuran manik baru, ketebalan lokal, atau persyaratan permukaan mungkin menyebabkan rencana lama perlu ditinjau ulang. Premis dari skema penggunaan kembali adalah bahwa ketentuan yang berlaku masih berlaku, dan hal tersebut tidak dapat ditentukan berdasarkan nama gaya saja.
Tautan Memberikan Umpan Balik ke Posisi Pohon yang Sesuai
Jika pengecoran tidak memiliki pengisian cetakan yang mencukupi, anomali permukaan, atau masalah dimensi, pertama-tama temukan model, nomor pohon, dan lokasi pengecoran yang sesuai, lalu periksa versi geometri, status pola lilin, dan catatan pengecoran. Hubungan lokasi dapat memberikan petunjuk untuk pemecahan masalah, namun hubungan tersebut tidak dapat membuktikan penyebabnya sendiri.
Anda dapat menggunakan diagram pohon keseluruhan untuk menandai bagian yang tidak normal, lalu membandingkan hasil bagian yang berdekatan dan posisi lain dengan gaya yang sama. Jika terdapat kelainan hanya pada satu posisi model yang sama, maka hipotesis harus dibuat berdasarkan hubungan, ruang dan catatan proses pada posisi tersebut; apabila permasalahan serupa terjadi pada beberapa posisi, maka cakupan pemeriksaan perlu diperluas.
Saat memverifikasi perbaikan, harus dinyatakan dengan jelas apakah posisi koneksi, jarak model, atau kondisi proses lainnya telah diubah pada putaran ini. Mengubah beberapa faktor sekaligus dapat memberikan hasil yang lebih baik, namun sulit untuk menentukan faktor mana yang bertanggung jawab. Hanya dengan menyimpan catatan perubahan, pohon grup dapat memiliki dasar untuk digunakan kembali di lain waktu.
Simpan Perbandingan Saat Koneksi Berubah
Saat mencoba posisi koneksi yang berbeda untuk gaya yang sama, Anda dapat menyimpan dua rencana yang disetujui dan membuat nomor model sesuai dengan rencana tersebut. Saat memberikan umpan balik, periksa kinerja casting di dekat sambungan dan status setelah pelepasan. Hal ini memungkinkan Anda mendiskusikan hasil pengecoran dan membandingkan pekerjaan finishing pada produk jadi, menghindari pengambilan keputusan hanya berdasarkan foto sariawan yang tidak dilepas.
Pertanyaan yang Sering Diajukan
Apakah Pohon yang Lebih Banyak Bebannya Selalu Lebih Ekonomis?
Hal ini perlu dinilai berdasarkan jumlah coran yang memenuhi syarat, total beban kerja pembuatan cetakan, penuangan dan pemrosesan selanjutnya. Pengemasan berlebih yang sulit untuk ditutup, diperiksa, atau dibersihkan dapat meningkatkan risiko pada keseluruhan batch.
Bisakah Sariawan Dicetak dengan Polanya?
Hal ini dapat diberikan kepada personel percetakan dan pengecoran untuk evaluasi sebagai pilihan solusi, namun geometri, bahan, kekuatan sambungan, perakitan dan proses selanjutnya harus dikonfirmasi secara terpisah. Mampu menghasilkan seluruh pohon dalam perangkat lunak tidak berarti bahwa pohon tersebut telah dirilis untuk casting.