
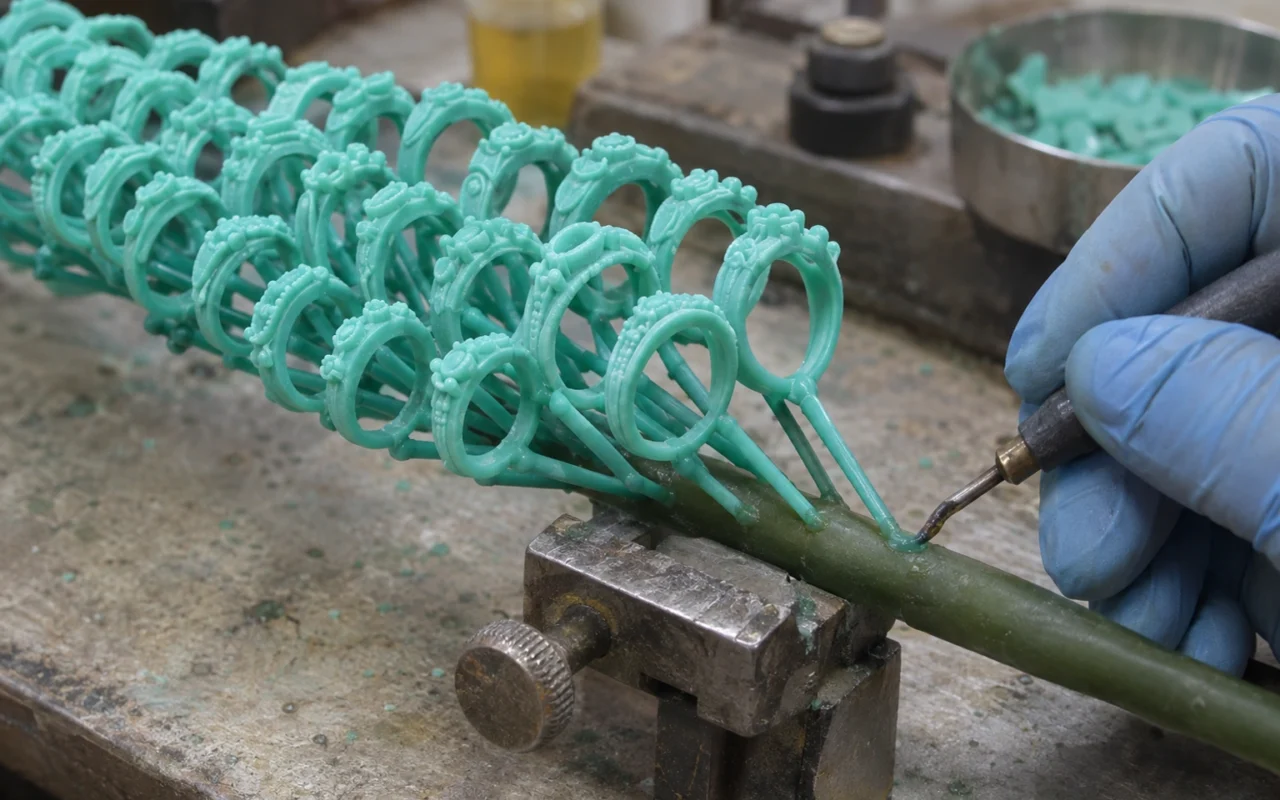
Un arbre à cire relie plusieurs modèles à un système de gate. Il s’agit à la fois de l’ensemble autour duquel est réalisé le moule de coulée et de l’agencement des passages par lesquels le métal parvient aux pièces. Un modèle imprimé intact ne garantit pas une coulée sonore lorsqu’il est fixé n’importe où sur l’arbre. Les positions de connexion, l’espacement des motifs, l’orientation de l’assemblage et le retrait ultérieur des portes font tous partie du plan de coulée.
Comprendre l’arbre de cire aide les équipes d’impression à éviter de traiter les supports d’impression comme des carottes prêtes à l’emploi ou de remplir un arbre de manière si dense qu’il devient difficile d’investir et de construire une coque. L’assemblage des arbres doit servir au processus de fabrication complet, plutôt que de maximiser le nombre de motifs sur un arbre.
Séparez les rôles des modèles et des carottes
Le modèle en cire exprime principalement la forme de la pièce. Le système de glissières relie le portail, le tronc principal, la branche et le modèle, et est responsable du cheminement du métal entrant dans la cavité. Les instructions de groupe de l’Investment Casting Institute relient l’assemblage du modèle en cire au chemin d’écoulement du métal ultérieur, de sorte que le modèle en cire doit être examiné dans le cadre de la conception du moulage. Instructions de montage de l’arbre à cire
Le but des supports d’impression est d’aider le modèle à conserver la géométrie prédéterminée pendant le processus de formage. Sa position et sa forme servent en premier lieu à la tâche d’impression et ne répondent pas naturellement aux exigences de flux, d’alimentation ou de retrait du métal. Même si une section de structure ressemble à une bielle, elle doit être confirmée par l’équipe de coulée avant de pouvoir lui attribuer une fonctionnalité de carotte.
Les cadres utilisés pour la manutention ou le positionnement doivent également être spécifiés. L’existence d’une tige dans le dossier de conception n’indique pas si elle appartiendra à terme à une pièce, une carotte ou une structure auxiliaire temporaire. L’étiquetage distinct de ces trois types de structures permet au personnel de déventilage, d’assemblage des arbres et d’inspection de suivre les mêmes instructions.
Planifier les connexions autour du moulage et de la finition
L’emplacement de connexion de la carotte doit être déterminé en fonction de l’épaisseur de la pièce, de la structure locale et du plan de coulée. Les pièces d’alliages différents et de formes différentes ne peuvent pas être couvertes par des expressions telles que « attachées au point le plus épais » ou « attachées à l’arrière ». Le concepteur doit donner les exigences du produit fini et le personnel de moulage jugera le plan de connexion en conséquence.
La surface d’apparence, la zone incrustée ultérieure, la surface de contact et la face intérieure qui n’est pas facile à réparer doivent être marquées à l’avance. Bien qu’il soit facile de le connecter quelque part, il peut laisser des traces difficiles à traiter une fois retirées ; bien qu’une partie cachée n’altère pas l’apparence de la façade, elle peut être inaccessible aux outils.
Le guide de moulage de bijoux de Formlabs traite également des arrangements de connexion entre le moule et la carotte. Ses matériaux et conditions de fonctionnement sont spécifiques au système de résine et ne peuvent pas être directement appliqués au processus de pulvérisation de cire, mais cela pose un problème de communication courant : la structure d’impression et la connexion de coulée doivent être conçues séparément. Guide de moulage de modèles de bijoux
Par exemple, pour les bagues à griffes fines, les pièces de connexion, la protection des griffes et la séquence de retrait des carottes doivent être confirmées séparément. Si la connexion est proche de l’insert de clé, il convient de discuter de la question de savoir si le traitement ultérieur affectera la forme avant d’assembler l’arbre. Il n’y a pas de diamètre de carotte ni d’angle fixe qui s’applique à tous les anneaux et doit être confirmé par l’équipe de coulée sur la base du projet réel.
Permettre au matériau du moule d’atteindre entre les motifs
La proximité des deux modèles en cire peut augmenter le nombre d’assemblages, mais réduire l’espace nécessaire aux opérations de coulis d’enrobage ou de fabrication de coques. Les espaces entre les motifs creux, les fines tiges incurvées et les rainures profondes au dos doivent être particulièrement observés dans la direction réelle du processus.
Lors de l’encastrement, pensez à l’entrée du lisier et à l’inspection des bulles ; lors de la fabrication des coquilles, pensez au trempage du lisier, au drainage, à l’épandage du sable et au séchage. Une mise en page qui semble fonctionner pour une méthode ne fonctionnera pas nécessairement de manière inadaptée pour l’autre méthode. Lors de la confirmation de l’espacement, la personne réalisant le moulage doit être en mesure de voir l’arbre à cire complet, et pas seulement le modèle individuel.
Tenez également compte de la rigidité et de l’emplacement de manipulation après assemblage. Si l’arbre entier ne peut retenir qu’un modèle faible, l’opération peut introduire des dégâts supplémentaires. Réserver une zone de maintien et de fixation adaptée à l’arbre, ce qui est plus fiable que de demander à l’opérateur de trouver temporairement une position d’atterrissage.
L’espace d’inspection mérite également d’être préservé. Si les détails intérieurs ne sont pas visibles une fois la connexion terminée, il sera difficile de déterminer s’il y a des dommages, des résidus ou un mauvais assemblage. Le plan de conception doit inclure les angles d’observation, photographier les pièces clés avant la connexion si nécessaire et conserver les enregistrements correspondants avant et après l’assemblage.
Un lot d’impression ne doit pas nécessairement devenir un arbre à cire
L’impression et la composition peuvent organiser plusieurs modèles en un seul travail, mais l’arborescence du groupe de coulée doit également prendre en compte l’alliage, le système de coulée, la taille, le lot de livraison et les conditions du processus. Les modèles qui peuvent être imprimés ensemble ne signifient pas qu’ils conviennent au moulage ensemble.
Par exemple, deux pendentifs d’apparence similaire peuvent avoir des alliages cibles et des exigences de surface différents. Lors de l’impression, ils peuvent être identifiés et triés uniformément, mais lors du regroupement des arbres, ils doivent être séparés en fonction des tâches de moulage. Si elle est uniquement classée en fonction de la position de la palette, la relation correspondante entre la commande et la version sera facilement perdue une fois que le modèle quittera la plate-forme d’impression.
Même si l’alliage est le même, il convient de demander à l’équipe de coulée de confirmer si les différences structurelles permettent le mélange d’arbres. Les modèles présentant des changements d’épaisseur évidents, les modèles fragiles et les styles stables éprouvés peuvent avoir des objectifs de production d’essai différents. Afin de faciliter l’interprétation des résultats, la validation du premier tour nécessite parfois de conserver des regroupements d’échantillons plus clairs.
L’enregistrement de l’arbre de groupe doit au moins contenir le numéro de l’arbre, le numéro de modèle, la version, la quantité et l’indication de l’emplacement. De cette façon, lorsqu’un problème survient de manière répétée à un certain endroit, il peut être retracé jusqu’à son emplacement sur l’arbre et les structures adjacentes, plutôt que de regrouper l’ensemble du problème car « ce lot de cire ne fonctionne pas ».
Il est recommandé de définir « position de la plate-forme d’impression » et « position de l’arbre à cire » comme deux champs indépendants et d’utiliser le même numéro de modèle pour connecter les deux cartes de position. Une fois le modèle trié ou réorganisé en arbres, le numéro et l’emplacement du nouvel arbre sont conservés pour éviter de se retrouver avec uniquement des photos de la palette d’origine et de ne pas pouvoir retracer les moulages ultérieurs.
Rendre la version de l’assemblage d’arborescence traçable
| Problèmes de version | résultats à laisser |
|---|---|
| De quelle version confirmée provient le modèle ? | La version du fichier correspond au numéro de modèle |
| Qui approuve les emplacements de connexion et les plans de grappes | Confirmateur, date et version du plan |
| Quelles surfaces doivent être protégées ? | Marquage de la surface d’apparence, de la surface de contact et de la zone incrustée |
| Le matériau de moulage peut-il atteindre les détails clés ? | Arbres entiers et enregistrements d’observations locales |
| Comment transporter et sécuriser les arbres à cire | Position d’attente et état de livraison |
| Comment traquer les problèmes de casting | Numéro d’arbre, emplacement, alliage et lot de coulée |
Lors de la libération, vérifiez si l’objet physique est conforme au plan approuvé. L’ajout temporaire de modèles, le changement de position ou la modification des méthodes de connexion sur site peuvent affecter les jugements ultérieurs. Si des changements sont effectivement nécessaires, les changements doivent être enregistrés et reconfirmés par le personnel concerné.
Si le modèle sur l’arbre présente des fissures ou des défauts, il ne doit pas être publié directement au motif qu' »il y aura un traitement du métal plus tard ». La question de savoir si cela peut être réparé et si cela affectera la taille et l’apparence doit être évaluée en fonction des exigences du projet. En particulier, des dossiers de traitement et de réexamen doivent être conservés pour les blessures des pièces critiques.
Pour les commandes répétées, l’arborescence des groupes approuvée peut être enregistrée, mais la version actuelle du modèle et les conditions de coulée doivent encore être vérifiées. La nouvelle taille des cordons, l’épaisseur locale ou les exigences de surface peuvent nécessiter une révision de l’ancien plan. Le principe du système de réutilisation est que les conditions applicables sont toujours valables et qu’elles ne peuvent pas être déterminées sur la base du seul nom du style.
Lier les commentaires de diffusion à la position correspondante de l’arborescence
Lorsqu’une pièce moulée présente un remplissage de moule insuffisant, des anomalies de surface ou des problèmes dimensionnels, recherchez d’abord le modèle correspondant, le numéro d’arbre et l’emplacement, puis vérifiez la version géométrique, l’état du modèle en cire et les enregistrements de coulée. Les relations de localisation peuvent fournir des indices pour le dépannage, mais elles ne peuvent pas à elles seules en prouver la cause.
Vous pouvez utiliser l’ensemble de l’arborescence pour marquer les pièces anormales, puis comparer les résultats des pièces adjacentes et d’autres positions du même style. S’il y a une anomalie dans une seule position du même modèle, une hypothèse doit être formulée sur la base des enregistrements de connexion, d’espace et de processus de cette position ; si des problèmes similaires surviennent dans plusieurs postes, la portée de l’inspection doit être élargie.
Lors de la vérification des améliorations, il convient d’indiquer clairement si la position de connexion, l’espacement des modèles ou d’autres conditions de processus ont été modifiés au cours de ce cycle. La modification de plusieurs facteurs en même temps peut conduire à de meilleurs résultats, mais il est difficile de déterminer quel facteur en est responsable. Ce n’est qu’en conservant un enregistrement des modifications que l’arborescence du groupe peut avoir une base pour être réutilisée la prochaine fois.
Gardez une comparaison lorsque les connexions changent
Lorsque vous essayez différentes positions de connexion pour le même style, vous pouvez conserver deux plans approuvés et faire correspondre le numéro de modèle au plan. Lorsque vous donnez votre avis, vérifiez les performances de diffusion à proximité de la connexion et l’état après le retrait. Cela vous permet de discuter des résultats de coulée et de comparer les travaux de finition sur le produit fini, évitant ainsi de prendre des décisions basées uniquement sur une photo de la carotte non retirée.
Foire aux questions
Un arbre plus densément chargé est-il toujours plus économique ?
Il doit être jugé en fonction du nombre de pièces moulées qualifiées, de la charge de travail totale de fabrication de moules, de coulage et de traitement ultérieur. Un suremballage difficile à couvrir, à inspecter ou à nettoyer peut augmenter le risque pour l’ensemble du lot.
Les carottes peuvent-elles être imprimées avec les motifs ?
Il peut être confié au personnel d’impression et de moulage pour évaluation en tant qu’option de solution, mais la géométrie, les matériaux, la résistance de la connexion, l’assemblage et les processus ultérieurs doivent être confirmés séparément. Être capable de générer l’arbre entier dans le logiciel ne signifie pas que l’arbre a été libéré pour le casting.