
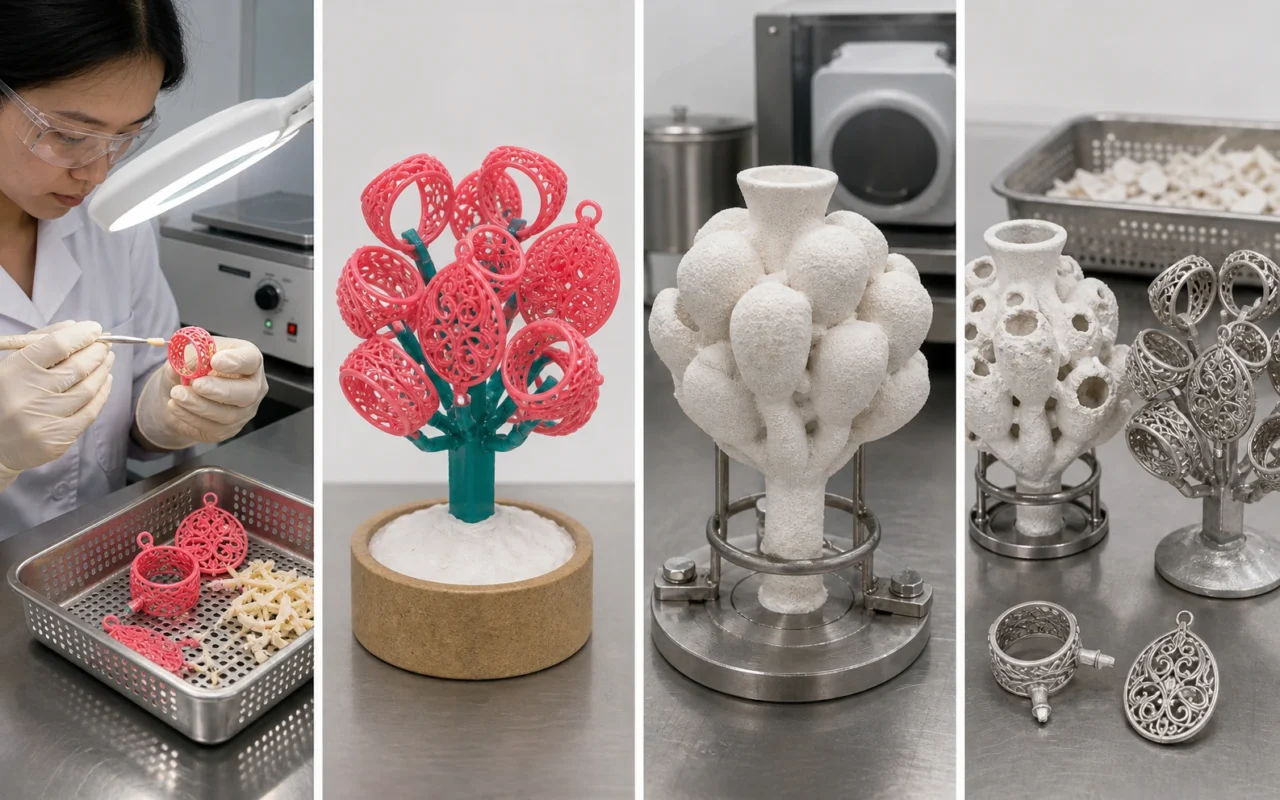
Printer jet lilin tidak menghasilkan komponen logam. Ini menghasilkan pola pengecoran pengorbanan dari 100% bahan pembuat lilin dan lilin pendukung. Mendukung pelepasan, inspeksi, perakitan model lilin ke sari pengecoran, pembuatan cangkang, dewaxing, pembakaran cangkang, penuangan, dan penyelesaian akhir mengubah pola tersebut menjadi perhiasan atau pengecoran presisi industri.
Pencetakan 3D mengubah pembuatan pola; operasi hilir tetap menjadi bagian dari sistem lost-wax yang sudah matang. Pengaturan suhu, waktu, bubur, tahan api, dan penuangan harus mengikuti instruksi kerja lilin, cangkang, dan pengecoran yang sebenarnya, bukan nilai yang disalin dari artikel umum.
1. Konfirmasikan pekerjaan sebelum menghapus pola
Periksa ID pekerjaan, lot material, dan persyaratan pendinginan atau istirahat. Jangan membengkokkan atau mencungkil penyangga dari geometri halus. Gunakan metode dan perlindungan pribadi yang disetujui untuk mencegah luka bakar, paparan bahan kimia, dan kerusakan detail.
2. Hapus lilin pendukung
Gunakan proses yang dikontrol suhu, pelarutan, atau kombinasi yang disesuaikan dengan bahan pembuat dan pendukung lilin. Hapus volume luar yang besar terlebih dahulu, lalu bersihkan lubang, alur, kerawang, dan cabang tipis. Panas berlebih dapat merusak polanya; mekanika agresif dapat merusak detail. Hapus residu dan periksa fitur dalam. Ikuti kontrol SDS, ventilasi, kebakaran, dan cairan limbah untuk setiap media pembersihan. Bandingkan strategi dukungan dalam pengaliran lilin versus resin yang dapat dicor.
3. Periksa dan selesaikan polanya
Periksa kelengkapan, kontaminasi, sisa penyangga, detail yang hilang, distorsi, retakan, dimensi kritis, dan rakitan ke antarmuka casting sprue. Pencetakan 3D dengan menyemprotkan tetesan lilin cair dapat mengurangi penyelesaian akhir dengan tangan, namun “tanpa penyelesaian akhir dengan lilin” bukanlah klaim tanpa syarat: data, pencetakan, pembersihan, dan penanganan memengaruhi hasil. Gunakan pengukuran atau pemindaian yang disetujui untuk komponen industri yang sensitif terhadap dimensi. Bahan perbaikan harus kompatibel dengan shell building dan dewaxing.
4. Rancang dan rakit rakitan sariawan pengecoran
Gabungkan pola ke sariawan sentral melalui saluran masuk. Tata letak mempertimbangkan aliran logam, pengumpanan, ventilasi, kekuatan cangkang, jalur dewax, dan pemutusan selanjutnya. Sisakan ruang yang cukup untuk bubur dan plesteran untuk menutupi setiap permukaan. Sambungan lilin yang halus dan kuat harus bebas dari sudut tajam, celah, dan serpihan. Perhiasan dan pola industri yang lebih besar memerlukan kepadatan dan dukungan yang berbeda. Lihat pencetakan lilin perhiasan dan penanaman pohon.
5. Bangun cangkang keramik
Pencelupan, plesteran, dan pengeringan berulang kali menghasilkan ketebalan yang dibutuhkan. Lapisan utama mengontrol replikasi permukaan dan memerlukan pengendalian pembasahan, gelembung, dan kontaminasi secara hati-hati; mantel cadangan memberikan kekuatan. Catat kondisi sekitar, viskositas bubur, jumlah material dan pengeringan antar lapisan.
6. Dewax dan tembak cangkangnya
Setelah cangkang memenuhi persyaratan, keluarkan lilin sesuai prosedur pengecoran. Proses penghilangan lilin harus menyeimbangkan laju keluarnya lilin dengan tegangan pada cangkang agar tidak retak. Pembakaran selanjutnya menghilangkan residu dan menyiapkan cangkang untuk penuangan. Lilin cetak untuk pengecoran tetap memerlukan siklus pemanasan yang telah divalidasi.
7. Tuang, dinginkan dan selesaikan
Panaskan dan tuang sesuai paduan dan proses. Setelah pemadatan dan pendinginan terkontrol, lepaskan cangkang, potong gerbang, bersihkan dan panaskan. Perhiasan dapat dilanjutkan melalui pelurusan, penggilingan, pemolesan, dan penataan batu; suku cadang industri mungkin memerlukan pemesinan, inspeksi dimensi dan tak rusak. Lihat pengecoran presisi dengan metode lilin hilang dan manufaktur perhiasan.
Pertahankan ketertelusuran ujung ke ujung
Tautkan revisi CAD, pekerjaan pencetakan, pembuatan dan dukungan lot lilin, kondisi pelepasan dukungan, inspeksi, pengecoran ID perakitan sariawan, lot cangkang, siklus dewax, dan lelehan. Ketika masalah permukaan, dimensi, atau retak cangkang muncul, tim dapat menyelidiki keseluruhan proses dibandingkan hanya menyesuaikan printer saja.
Sistem pencetakan 3D lilin 3H-420 membuat model lilin secara langsung. Untuk memvalidasinya dengan perakitan yang ada ke proses casting sprue dan shell, kirim model dan kondisi casting.
Pertanyaan yang sering diajukan
Bagaimana cara menghilangkan lilin pendukung?
Gunakan proses termal atau pelarutan terkontrol yang cocok untuk kedua lilin, bersihkan secara bertahap dan hindari kerusakan mekanis. Ikuti data material dan instruksi kerja untuk media, suhu dan waktu.
Apakah pola lilin cetak 3D perlu dipoles secara manual?
Tidak selalu. Pola yang memenuhi syarat mungkin hanya memerlukan pembersihan dan inspeksi; permukaan yang terlihat, residu atau cacat lokal mungkin memerlukan penyelesaian akhir yang terkontrol. Perbaiki masalah data dan proses sebelum mengandalkan pemolesan.
Bisakah pola lilin hasil cetak 3D dan injeksi dirakit pada pohon cor yang sama?
Biasanya, setelah memvalidasi kompatibilitas material, sambungan, tata letak, dewaxing dan perilaku cangkang serta menjaga agar sumber tetap dapat dilacak.
Apakah lilin yang dicetak akan meninggalkan cangkangnya sepenuhnya?
Lilin pengecoran yang memenuhi syarat harus memenuhi persyaratan proses berdasarkan program dewax dan pembakaran yang tervalidasi, namun residu, retakan cangkang, dan hasil permukaan masih memerlukan verifikasi.
Apa yang harus diperiksa sebelum pembuatan cangkang?
Kelengkapan, kebersihan, residu, retakan, distorsi, dimensi, perbaikan dan sambungan perakitan sprue pengecoran, ditambah file, material, dan ID pekerjaan yang dapat dilacak.