
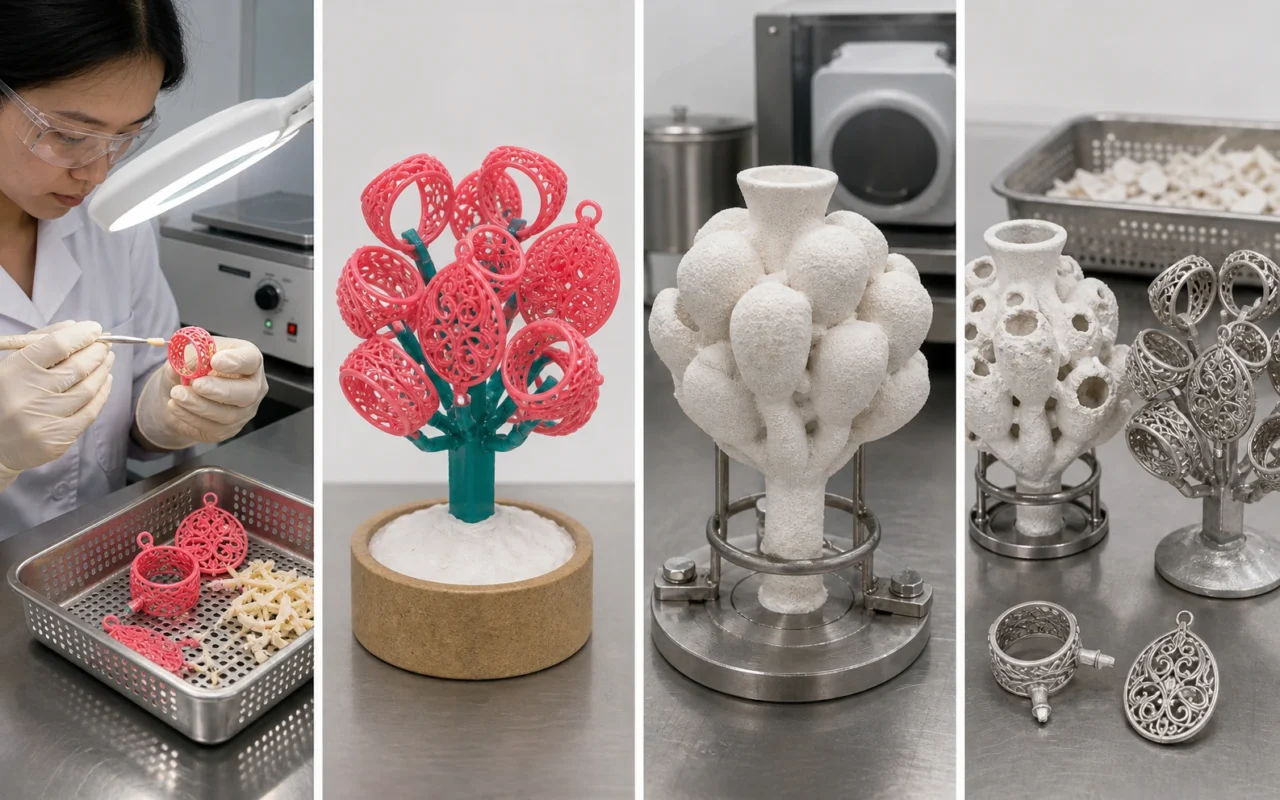
왁스젯 프린터는 금속 부품을 생산하지 않습니다. 100% 왁스 제작 재료와 지지 왁스로 희생 주조 패턴을 생성합니다. 제거, 검사, 주조 스프루에 왁스 모델 조립, 쉘 제작, 탈왁스, 쉘 소성, 붓기 및 마무리 작업을 지원하여 해당 패턴을 보석 또는 산업용 정밀 주조로 변환합니다.
3D 프린팅은 패턴 제작을 변화시킵니다. 다운스트림 작업은 성숙한 로스트 왁스 시스템의 일부로 남아 있습니다. 온도, 시간, 슬러리, 내화물 및 주입 설정은 일반 물품에서 복사한 값이 아닌 실제 왁스, 쉘 및 주조 작업 지침을 따라야 합니다.
1. 패턴을 제거하기 전에 작업을 확인하세요.
작업 ID, 자재 로트, 냉각 또는 휴식 요구 사항을 확인하세요. 미세한 형상으로 지지대를 구부리거나 들어 올리지 마십시오. 화상, 화학 물질 노출 및 세부 손상을 방지하려면 승인된 방법과 개인 보호 장비를 사용하십시오.
2. 서포트 왁스 제거
빌드 및 서포트 왁스에 맞는 온도 제어, 용해 또는 결합 프로세스를 사용하십시오. 큰 외부 볼륨을 먼저 제거한 다음 구멍, 홈, 개방형 부분 및 얇은 갈래를 청소하십시오. 과도한 열은 패턴을 왜곡시킬 수 있습니다. 공격적인 역학은 세부 사항을 깨뜨릴 수 있습니다. 잔여물을 제거하고 깊은 특징을 검사합니다. 모든 세척 매체에 대해 SDS, 환기, 화재 및 폐액 제어를 따르십시오. 왁스 분사와 주조 가능한 수지의 지원 전략을 비교해 보세요.
3. 패턴을 검사하고 마무리합니다.
완전성, 오염, 지지 잔여물, 누락된 세부 사항, 왜곡, 균열, 중요 치수 및 주조 스프루 인터페이스의 조립을 확인하십시오. 용융된 왁스 방울을 분사하여 3D 프린팅하면 수작업 마무리 작업이 줄어들 수 있지만 “왁스 마무리 작업 없음”이 무조건적인 주장은 아닙니다. 데이터, 인쇄, 청소 및 취급이 결과에 영향을 미칩니다. 치수에 민감한 산업용 부품에는 승인된 측정 또는 스캐닝을 사용하십시오. 수리 재료는 쉘 빌딩 및 탈왁스와 호환되어야 합니다.
4. 캐스팅 스프루 어셈블리 설계 및 조립
인게이트를 통해 패턴을 중앙 스프루에 결합합니다. 레이아웃은 금속 흐름, 공급, 배출, 쉘 강도, 왁스 제거 경로 및 이후 차단을 고려합니다. 슬러리와 스투코가 모든 표면을 덮을 수 있도록 충분한 공간을 남겨두십시오. 부드럽고 강한 왁스 조인트에는 날카로운 모서리, 틈새 및 잔해가 없어야 합니다. 보석 및 대규모 산업 패턴에는 서로 다른 밀도와 지지력이 필요합니다. 보석 왁스 인쇄 및 트리잉을 참조하세요.
5. 세라믹 쉘 만들기
담그고, 치장벽토를 바르고, 건조하는 과정을 반복하면 필요한 두께가 형성됩니다. 프라임 코팅은 표면 복제를 제어하며 세심한 습윤, 기포 및 오염 제어가 필요합니다. 백업 코트는 강도를 제공합니다. 주변 조건, 슬러리 점도, 재료 로트 및 코팅 간 건조를 기록합니다.
6. 껍질을 탈랍하고 소성합니다.
세라믹 셸이 요구사항을 충족하면 주조 공정에 정해진 방법으로 탈랍합니다. 셸이 갈라지지 않도록 왁스 배출 속도와 셸 내부 응력의 균형을 맞춰야 합니다. 이후 소성으로 잔여물을 제거하고 용탕 주입을 준비합니다. 3D 프린팅용 주조 왁스에도 검증된 가열 조건이 필요합니다.
7. 붓고 식힌 뒤 마무리
합금 및 공정에 따라 예열하고 붓는다. 응고 및 제어된 냉각 후 쉘을 제거하고 게이트를 절단하고 청소하고 열처리합니다. 주얼리는 교정, 연삭, 연마 및 스톤 세팅을 통해 계속될 수 있습니다. 산업용 부품에는 가공, 치수 및 비파괴 검사가 필요할 수 있습니다. 정밀주조 및 보석 제조를 참조하세요.
엔드 투 엔드 추적성 유지
CAD 개정, 인쇄 작업, 빌드 및 서포트 왁스 로트, 서포트 제거 조건, 검사, 주조 스프루 어셈블리 ID, 쉘 로트, 왁스 제거 주기 및 용융물을 연결합니다. 표면, 치수 또는 껍질 균열 문제가 나타나면 팀은 프린터만 조정하는 대신 전체 프로세스를 조사할 수 있습니다.
3H-420 왁스 3D 프린팅 시스템은 왁스 모델을 직접 제작합니다. 주조 스프루 및 셸 공정에서 기존 어셈블리를 사용하여 이를 검증하려면 모델 및 주조 조건을 보내세요.
자주 묻는 질문
서포트 왁스는 어떻게 제거되나요?
두 왁스 모두에 맞게 제어된 열 또는 용해 과정을 사용하고 점진적으로 청소하며 기계적 손상을 피하십시오. 매체, 온도 및 시간에 대한 재료 데이터와 작업 지침을 따르십시오.
출력한 왁스 패턴은 수작업으로 연마해야 하나요?
항상 그런 것은 아닙니다. 자격을 갖춘 패턴은 청소와 검사만 필요할 수 있습니다. 눈에 보이는 표면, 잔여물 또는 국부적인 결함은 마감 처리를 제어해야 할 수 있습니다. 폴리싱에 의존하기 전에 데이터 및 프로세스 문제를 해결하세요.
3D 프린팅한 왁스 패턴과 사출한 왁스 패턴을 같은 주조 트리에 조립할 수 있나요?
일반적으로 재료 호환성, 접합부, 레이아웃, 탈랍 및 쉘 동작을 검증하고 소스를 추적 가능하게 유지한 후.
인쇄된 왁스가 껍질에서 완전히 남나요?
자격을 갖춘 주조 왁스는 검증된 탈왁스 및 소성 프로그램에 따라 공정 요구 사항을 충족해야 하지만 잔류물, 껍질 균열 및 표면 결과는 여전히 검증이 필요합니다.
쉘 빌딩 전에 무엇을 검사해야 합니까?
완전성, 청결도, 잔여물, 균열, 뒤틀림, 치수, 수리 및 주조 스프루 어셈블리 조인트와 추적 가능한 파일, 재료 및 작업 ID.