
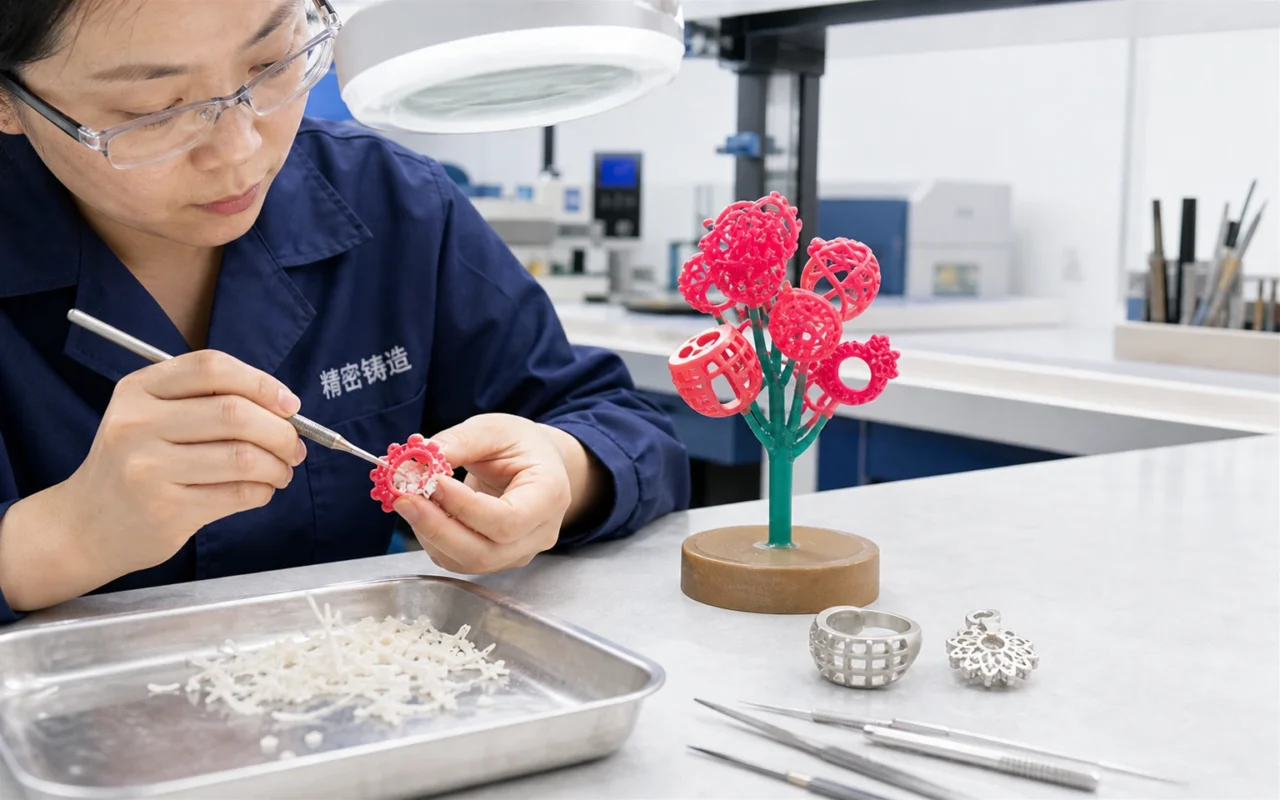
Pengecoran lilin yang hilang dari perhiasan mengelilingi pola sekali pakai dengan investasi atau cangkang tahan api, menghilangkan lilin dan menuangkan logam ke dalam rongga. Pola mungkin diukir dengan tangan atau dicetak dengan injeksi; pencetakan lilin 3D membuatnya langsung dari perhiasan CAD sementara lilin pendukung terpisah memiliki fitur yang kompleks.
Metode ini sangat cocok untuk produk yang dibuat satu kali saja, batch kecil dengan campuran tinggi, revisi yang sering dilakukan, dan produk yang tidak memerlukan cetakan karet khusus. Nilainya adalah jalur yang lebih pendek dari desain digital ke pola yang dapat dicetak—bukan penghapusan pengecoran, penyelesaian akhir, atau pengaturan.
Persiapan model dan cetakan konvensional bisa memakan waktu dua hingga tiga minggu. Data proyek Cprint 3D melaporkan model lilin langsung yang sesuai dalam satu hari. Kesesuaian dengan investasi yang ada, dewax dan jalur penuangan tetap harus memenuhi syarat dengan jadwal wax dan pengecoran yang sebenarnya.
1. Siapkan model perhiasan castable
Render yang menarik secara visual tidak dapat dicasting secara otomatis. Periksa dinding, cabang, lubang, transisi tajam, sambungan dan akses sariawan, dan terapkan tunjangan penyusutan pengecoran. Putuskan bagaimana batu akan dipasang. Pengaturan cetakan dan batu yang dicetak di tempat adalah proses yang berbeda; yang terakhir memerlukan spesialis pengecoran untuk menyetujui batu, siklus termal, investasi dan risiko penuangan.
2. Pilih orientasi dan sarang digital
Orientasi memengaruhi permukaan yang terlihat, kontak pendukung, waktu pembuatan, dan pembersihan. Hindari tekanan yang tidak perlu pada kerawang, garpu tipis, dan kerawang. Desain campuran dapat berbagi bangunan, namun memerlukan jarak, akses penghapusan, dan identifikasi yang andal. Sepiring penuh tidak secara otomatis merupakan piring yang paling produktif; kapasitas adalah jumlah pola yang diterima dan siap untuk dipasang pada sprue pengecoran.
3. Cetak dan keluarkan lilin pendukung
Deposit printer membangun dan mendukung lilin lapis demi lapis. Setelah pekerjaan mendingin atau kondisinya sesuai kebutuhan, lepaskan penyangga menggunakan suhu, media pembersih, atau proses gabungan yang ditentukan. Kerjakan secara bertahap di sekitar cabang tipis dan saluran dalam untuk menghindari distorsi atau kerusakan panas.
Ikuti SDS lilin untuk ventilasi, perlindungan pribadi, dan penanganan limbah. Periksa residu, kontaminasi, distorsi, retakan dan dimensi kritis. Lihat panduan pasca-pemrosesan pola lilin.
4. pengecoran perakitan sariawan dan pengecoran
Pola yang diterima digabungkan ke sariawan sentral. Tata letaknya harus memungkinkan investasi atau cakupan bubur, pelepasan gas, pengisian logam, dan pemotongan selanjutnya. Langkah-langkah selanjutnya meliputi investasi atau pembuatan cangkang, dewaxing, pembakaran, penuangan, pendinginan, knockout, pemotongan, penggilingan, pemolesan, dan pengaturan batu.
Lilin yang dicetak dapat memasuki alur kerja yang sudah ada ini, tetapi kompatibilitas kimia dan fisik harus dipastikan. Tinjau produksi perhiasan dan pengecoran presisi dengan metode lilin hilang.
Aplikasi yang paling sesuai
- Cincin sekali pakai, benda peringatan, dan kustomisasi pribadi;
- koleksi desainer, rilis terbatas dan uji pasar;
- kerawang, kerawang, dan pola ukiran yang mempersulit perkakas;
- gaya yang memerlukan perubahan ukuran, pengaturan, atau proporsi secara sering; dan
- desain campuran dalam satu produksi.
Kapan harus membandingkan rute lain
- Bahan dasar yang stabil dan bervolume tinggi mungkin lebih murah dengan injeksi cetakan karet yang matang.
- Prototipe visual non-casting mungkin tidak memerlukan lilin.
- Geometri yang tertutup sepenuhnya dapat mencegah pelepasan tumpuan.
- Batu yang dicor di tempat memerlukan material terpisah dan validasi termal.
Gunakan panduan lilin versus resin cor untuk perbandingan proses.
Evaluasi kecepatan, keakuratan, dan biaya dengan suku cadang yang diterima
Pencetakan lilin resolusi tinggi dapat mereproduksi bulu, ukiran, kerawang geometris, dan detail kecil lainnya tanpa cetakan khusus. Perubahan desain memerlukan file yang direvisi dan versi baru. Cprint 3D menyediakan peralatan, layanan pencetakan, dan dukungan aplikasi sehingga tim dapat memvalidasi desain yang representatif sebelum membeli mesin.
Tinjau 3H-420 atau kirimkan desain umum, volume harian, dan detail casting.
Pertanyaan yang sering diajukan
Bisakah model lilin yang dicetak langsung digunakan untuk pengecoran perhiasan?
Setelah pelepasan dukungan, inspeksi dan kualifikasi proses, ia dapat memasuki perakitan normal ke dalam casting sprue, investasi, dewaxing dan penuangan. Percetakan tidak langsung menghasilkan perhiasan logam.
Apa perbedaan pencetakan lilin dengan resin yang dapat dicor?
Pencetakan lilin menciptakan model lilin dengan lilin pendukung yang dapat dilepas. Resin biasanya memerlukan pencucian, pelepasan penyangga mekanis, dan pasca pengerasan. penghilangan termal dari perilaku dan biaya material model berbeda, jadi bandingkan dengan desain Anda sendiri.
Bisakah itu menghasilkan fitur kerawang dan pengaturan mikro?
Banyak fitur bagus yang dapat dicetak, tetapi orientasi, dukungan, wax, dan pembersihan menjadi batasan praktisnya. Pengaturan yang dapat dicetak tidak berarti setiap batu dapat dipasang pada tempatnya.
Apakah pencetakan lilin cocok untuk pekerjaan custom dan batch?
Ini cocok untuk batch sekali pakai dan campuran tinggi serta dapat membuat banyak desain. Bandingkan gaya dasar jangka panjang dengan injeksi cetakan karet dalam hal biaya unit, siklus, dan hasil.