
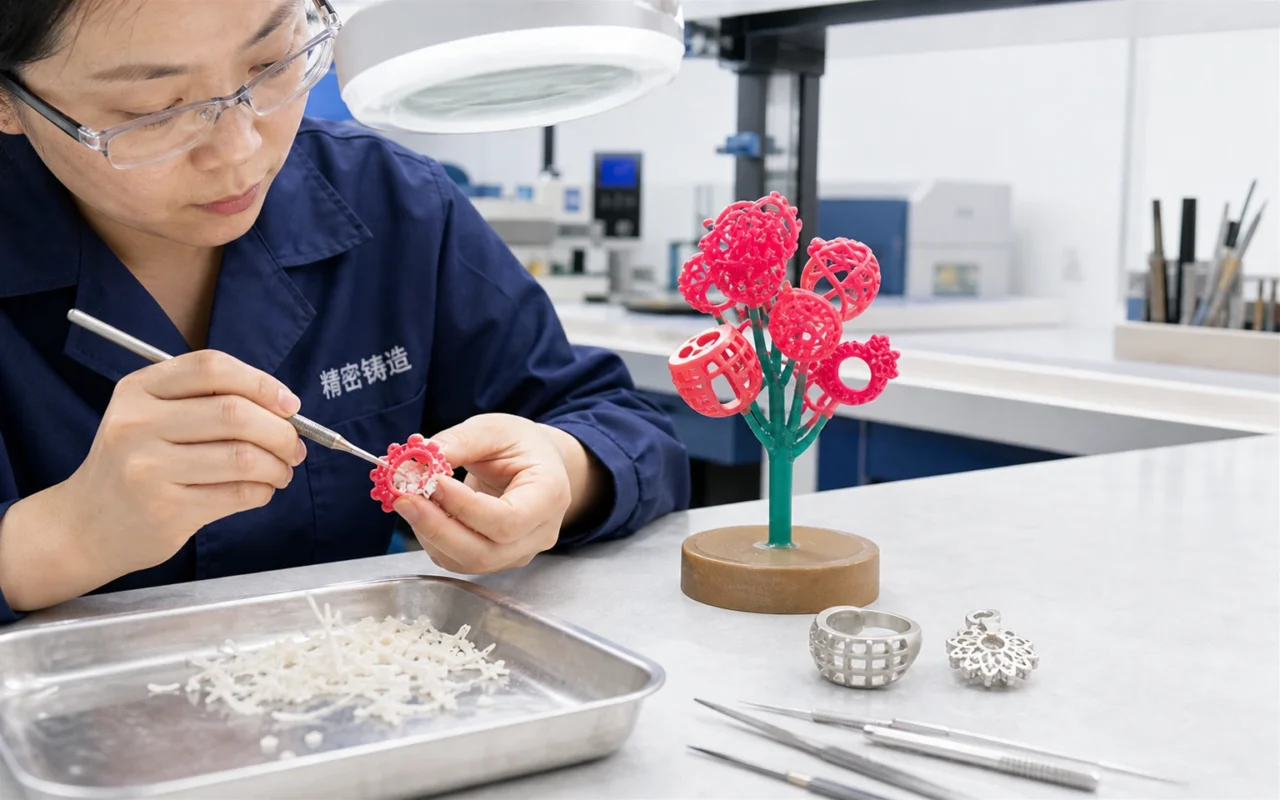
Le moulage à la cire perdue des bijoux entoure un modèle jetable avec un investissement ou une coque réfractaire, enlève la cire et verse le métal dans la cavité. Les motifs peuvent être sculptés à la main ou moulés par injection ; L’impression 3D de cire les crée directement à partir de la CAO de bijoux, tandis qu’une cire de support séparée contient des caractéristiques complexes.
La méthode est bien adaptée aux pièces uniques, aux petits lots très mélangés, aux révisions fréquentes et aux produits qui ne justifient pas un moule en caoutchouc dédié. Sa valeur réside dans un chemin plus court entre la conception numérique et un modèle calcinable, et non dans la suppression du moulage, de la finition ou du sertissage.
La préparation conventionnelle des modèles et des moules peut prendre de deux à trois semaines. Les données du projet Cprint 3D rapportent des modèles de cire directe appropriés dans un délai d’une journée. La compatibilité avec une ligne d’investissement, de déparaffinage et de coulée existante doit encore être qualifiée avec le calendrier actuel de la cire et de la fonderie.
1. Préparez un modèle de bijou coulable
Un rendu visuellement attrayant n’est pas automatiquement diffusable. Vérifiez les murs, les broches, les trous, les transitions nettes, les joints et l’accès aux carottes, et appliquez la tolérance de retrait de la fonderie. Décidez comment les pierres seront serties. Les montures imprimées et les pierres coulées sur place sont des processus différents ; cette dernière nécessite un spécialiste du moulage pour approuver la pierre, le cycle thermique, l’investissement et le risque de coulée.
2. Choisissez l’orientation et l’imbrication numérique
L’orientation affecte les surfaces visibles, les contacts de support, le temps de construction et le nettoyage. Évitez de forcer inutilement sur les filigranes, les griffes fines et les ajourés. Les conceptions mixtes peuvent partager une construction, mais nécessitent un espacement, un accès au retrait et une identification fiable. Une assiette pleine n’est pas automatiquement l’assiette la plus productive ; la capacité est le nombre de modèles acceptés prêts à être assemblés sur la carotte de coulée.
3. Imprimez et retirez la cire de support
Les dépôts de l’imprimante construisent et supportent la cire couche par couche. Une fois le travail refroidi ou conditionné selon les besoins, retirez le support en utilisant la température, le produit de nettoyage ou le processus combiné spécifiés. Travaillez progressivement autour des broches fines et des canaux profonds pour éviter la déformation ou la casse due à la chaleur.
Suivez la FDS de cire pour la ventilation, la protection individuelle et la manipulation des déchets. Inspectez les résidus, la contamination, la distorsion, les fissures et les dimensions critiques. Consultez le guide de post-traitement des modèles en cire.
4. Ensemble de coulée et coulée
Les modèles acceptés sont joints à une grappe centrale. L’aménagement doit permettre l’investissement ou le recouvrement du coulis, l’évacuation des gaz, le remplissage métallique et la découpe ultérieure. Les étapes restantes comprennent l’investissement ou la construction du gros œuvre, le décirage, la cuisson, le coulage, le refroidissement, le défonçage, la découpe, le meulage, le polissage et le sertissage de la pierre.
La cire imprimée peut entrer dans ce flux de travail établi, mais la compatibilité chimique et physique doit être confirmée. Passez en revue la fabrication de bijoux et le moulage à modèle perdu.
Applications les mieux adaptées
- Bagues uniques, pièces commémoratives et personnalisation privée ;
- collections de créateurs, sorties limitées et tests de marché ;
- des motifs filigranes, ajourés et gravés qui rendent l’outillage difficile ;
- styles nécessitant des changements fréquents de taille, de réglage ou de proportion ; et
- conceptions mixtes dans une seule version de production.
Quand comparer un autre itinéraire
- Les bases stables et à grand volume peuvent être moins chères avec une injection dans un moule en caoutchouc mature.
- Un prototype visuel non moulé peut ne pas nécessiter de cire.
- Une géométrie entièrement fermée peut empêcher le retrait du support.
- Les pierres coulées sur place nécessitent des matériaux et une validation thermique séparés.
Utilisez le guide cire versus résine calcinable pour comparer les processus.
Évaluez la vitesse, la précision et le coût des pièces acceptées
L’impression à la cire haute résolution permet de reproduire des plumes, des gravures, des ajourés géométriques et d’autres petits détails sans moule dédié. Les modifications de conception nécessitent un fichier révisé et une nouvelle version. Cprint 3D fournit des équipements, un service d’impression et une assistance aux applications afin qu’une équipe puisse valider des conceptions représentatives avant d’acheter une machine.
Consultez le 3H-420 ou soumettez les conceptions typiques, le volume quotidien et les détails de moulage.
Questions fréquemment posées
Un modèle en cire imprimé peut-il aller directement au moulage de bijoux ?
Après le retrait du support, l’inspection et la qualification du processus, il peut entrer dans l’assemblage normal sur la carotte de coulée, investir, déparaffiner et verser. L’imprimerie ne produit pas directement des bijoux en métal.
En quoi l’impression à la cire diffère-t-elle de la résine coulable ?
L’impression à la cire crée un modèle en cire avec une cire de support amovible. La résine nécessite normalement un lavage, un retrait mécanique du support et un post-durcissement. l’élimination thermique du modèle, le comportement et le coût des matériaux diffèrent, alors comparez-les avec vos propres conceptions.
Peut-il produire des éléments de filigrane et de micro-serrage ?
De nombreuses caractéristiques fines sont imprimables, mais l’orientation, le support, la cire et le nettoyage fixent les limites pratiques. Un cadre imprimable ne signifie pas que chaque pierre peut être coulée en place.
L’impression à la cire convient-elle aussi bien au travail personnalisé qu’au travail par lots ?
Il convient aux lots uniques et aux lots très variés et peut imbriquer de nombreux modèles. Comparez les styles de base de longue date avec l’injection de moules en caoutchouc sur le coût unitaire, le cycle et le rendement.