
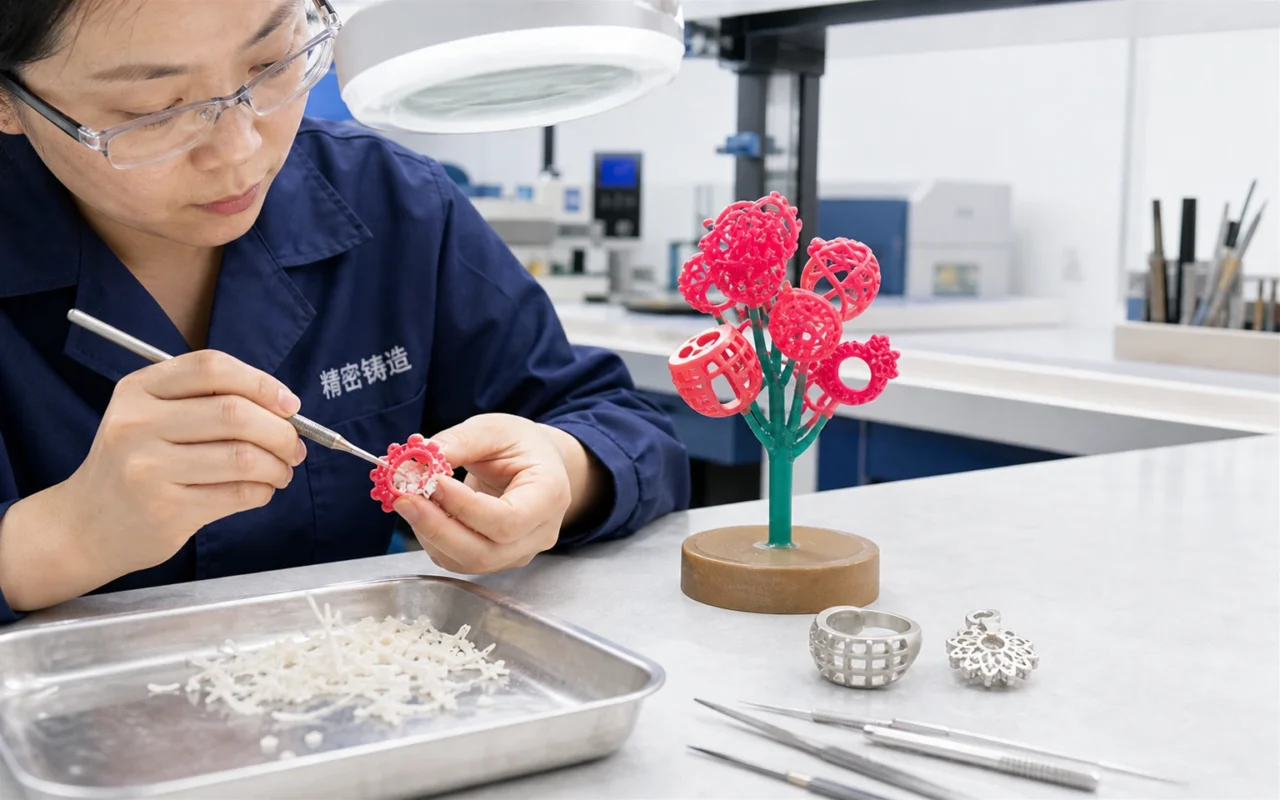
Beim Wachsausschmelzguss für Schmuck wird ein Einwegmodell mit Einbettmasse oder einer feuerfesten Hülle umschlossen, das Wachs entfernt und Metall in den Hohlraum gegossen. Muster können handgeschnitzt oder spritzgegossen sein; Beim Wachs-3D-Druck werden sie direkt aus dem Schmuck-CAD erstellt, während ein separates Trägerwachs komplexe Merkmale enthält.
Die Methode eignet sich gut für Einzelstücke, kleine Chargen mit hohem Mix, häufige Überarbeitungen und Produkte, die eine spezielle Gummiform nicht rechtfertigen. Sein Wert liegt in einem kürzeren Weg vom digitalen Design bis zu einem gießbaren Modell – nicht in der Entfernung von Guss, Endbearbeitung oder Fassung.
Die herkömmliche Modell- und Formenvorbereitung kann zwei bis drei Wochen dauern. Cprint 3D-Projektdaten melden geeignete Direktwachsmodelle innerhalb eines Tages. Die Kompatibilität mit einer vorhandenen Einbett-, Entparaffinierungs- und Gießlinie muss noch anhand des tatsächlichen Wachs- und Gießereiplans geprüft werden.
1. Bereiten Sie ein gießbares Schmuckmodell vor
Ein optisch ansprechender Putz ist nicht automatisch gießbar. Überprüfen Sie Wände, Zacken, Löcher, scharfe Übergänge, Verbindungen und Angusszugänge und wenden Sie die Schwindungszugabe der Gießerei an. Entscheiden Sie, wie die Steine gesetzt werden sollen. Bei gedruckten Fassungen und vor Ort gegossenen Steinen handelt es sich um unterschiedliche Verfahren. Letzteres erfordert die Genehmigung des Steins, des Wärmezyklus, der Einbettmasse und des Gießrisikos durch einen Gussspezialisten.
2. Wählen Sie Ausrichtung und digitale Verschachtelung
Die Ausrichtung beeinflusst sichtbare Oberflächen, Stützkontakte, Aufbauzeit und Reinigung. Vermeiden Sie unnötigen Druck auf filigrane, dünne Zinken und durchbrochene Arbeiten. Gemischte Designs können sich einen Aufbau teilen, benötigen aber Abstände, Zugänglichkeit zum Entfernen und eine zuverlässige Identifizierung. Eine volle Platte ist nicht automatisch die produktivste Platte; Die Kapazität ist die Anzahl der akzeptierten Modelle, die zur Montage auf dem Gusskanal bereit sind.
3. Stützwachs drucken und entfernen
Die Druckerablagerungen bauen und unterstützen das Wachs Schicht für Schicht. Nachdem der Auftrag abgekühlt oder wie erforderlich konditioniert ist, entfernen Sie die Stütze mit der angegebenen Temperatur, dem angegebenen Reinigungsmedium oder einem kombinierten Verfahren. Arbeiten Sie schrittweise um dünne Zinken und tiefe Kanäle herum, um Verformungen oder Brüche durch Hitze zu vermeiden.
Befolgen Sie das Wachs-Sicherheitsdatenblatt für Belüftung, persönlichen Schutz und Abfallhandhabung. Auf Rückstände, Verunreinigungen, Verformungen, Risse und kritische Abmessungen prüfen. Weitere Informationen finden Sie in der Nachbearbeitungsanleitung für Wachsmuster.
4. Montage des Gusskanals und Guss
Akzeptierte Muster werden mit einem zentralen Guss verbunden. Das Layout muss eine Einbett- oder Schlammabdeckung, Gasaustritt, Metallfüllung und späteres Schneiden ermöglichen. Die verbleibenden Schritte umfassen Einbetten oder Schalenbauen, Entwachsen, Brennen, Gießen, Abkühlen, Ausschlagen, Schneiden, Schleifen, Polieren und Steinsetzen.
Bedrucktes Wachs kann in diesen etablierten Arbeitsablauf integriert werden, die chemische und physikalische Kompatibilität muss jedoch bestätigt werden. Sehen Sie sich Schmuckherstellung und Feinguss an.
Passgenaue Anwendungen
- Einzelringe, Erinnerungsstücke und private Individualisierungen;
- Designerkollektionen, limitierte Veröffentlichungen und Markttests;
- filigrane, durchbrochene und gravierte Muster, die die Bearbeitung erschweren;
- Stile, die häufige Größen-, Einstellungs- oder Proportionsänderungen erfordern; und
- gemischte Designs in einem Produktionsaufbau.
Wann Sie eine andere Route vergleichen sollten
- Stabile, großvolumige Basics können mit einer ausgereiften Gummiformspritze günstiger sein.
- Für einen nicht gegossenen visuellen Prototyp ist möglicherweise kein Wachs erforderlich.
- Eine vollständig geschlossene Geometrie kann das Entfernen der Stütze verhindern.
- Ortbetonsteine erfordern eine separate Material- und thermische Validierung.
Nutzen Sie für einen Prozessvergleich den Leitfaden Wachs vs. Gießharz.
Bewerten Sie Geschwindigkeit, Genauigkeit und Kosten anhand akzeptierter Teile
Mit dem hochauflösenden Wachsdruck können Federn, Gravuren, geometrische Durchbrüche und andere kleine Details ohne spezielle Form reproduziert werden. Designänderungen erfordern eine überarbeitete Datei und einen neuen Build. Cprint 3D bietet Ausrüstung, Druckservice und Anwendungsunterstützung, damit ein Team vor dem Kauf einer Maschine repräsentative Designs validieren kann.
Überprüfen Sie den 3H-420 oder reichen Sie typische Designs, Tagesvolumen und Casting-Details ein.
Häufig gestellte Fragen
Kann ein gedrucktes Wachsmodell direkt in den Schmuckguss übergehen?
Nach der Entfernung des Trägers, der Inspektion und der Prozessqualifizierung kann mit der normalen Montage am Gusskanal, dem Einbetten, Entwachsen und Gießen begonnen werden. Beim Drucken entsteht kein direkter Metallschmuck.
Wie unterscheidet sich der Wachsdruck vom gießbaren Harz?
Beim Wachsdruck entsteht ein Wachsmodell mit entfernbarem Stützwachs. Normalerweise muss Harz gewaschen, mechanisch entfernt und nachgehärtet werden. Bei der thermischen Entfernung des Modells unterscheiden sich Materialverhalten und Kosten. Vergleichen Sie sie daher mit Ihren eigenen Entwürfen.
Kann es filigrane und mikroskalierende Merkmale erzeugen?
Viele feine Merkmale sind druckbar, aber Ausrichtung, Unterstützung, Wachs und Reinigung setzen die praktischen Grenzen. Eine druckbare Fassung bedeutet nicht, dass jeder Stein an Ort und Stelle gegossen werden kann.
Ist der Wachsdruck sowohl für Sonderanfertigungen als auch für Serienarbeiten geeignet?
Es eignet sich für Einzelanfertigungen und Chargen mit hohem Mix und kann viele Designs verschachteln. Vergleichen Sie langlebige Basismodelle mit Gummispritzguss hinsichtlich Stückkosten, Zyklus und Ausbeute.