
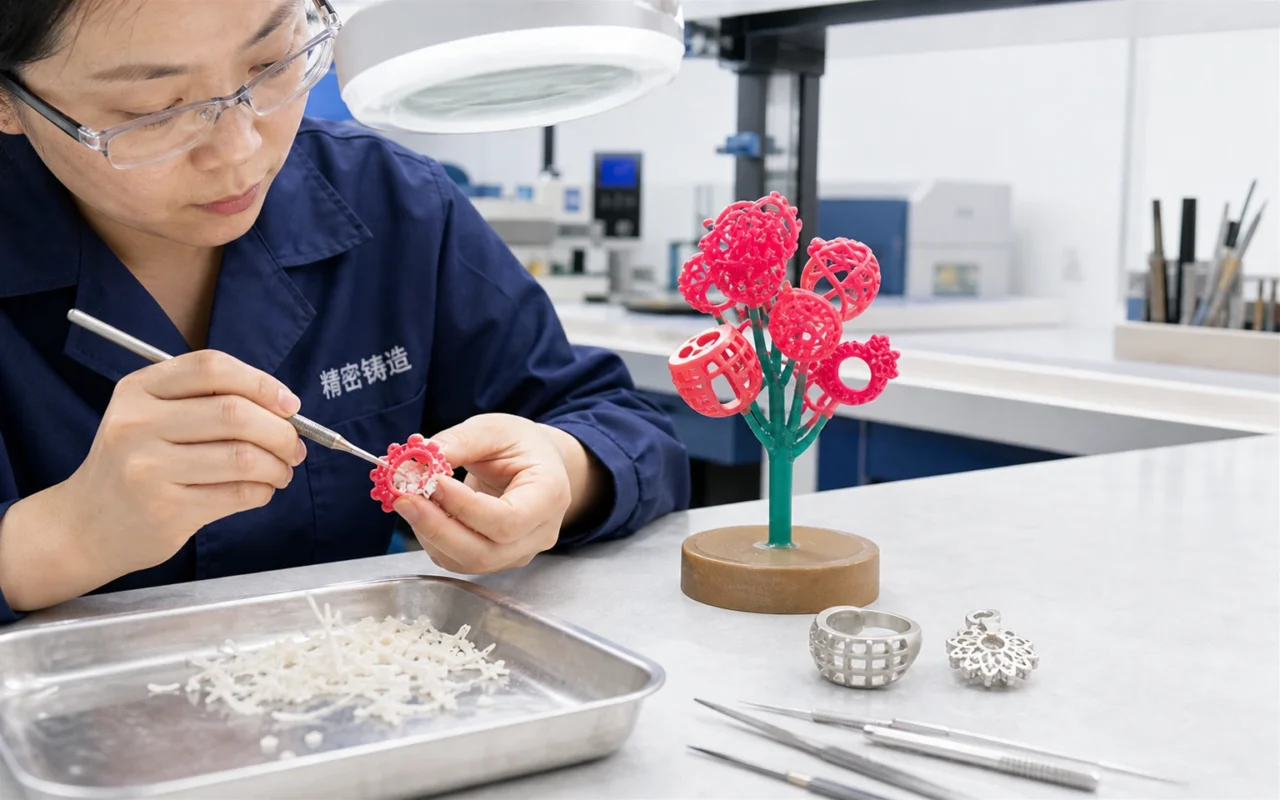
Ювелирное литье по выплавляемым моделям окружает одноразовую модель паковочной массой или огнеупорной оболочкой, удаляет воск и заливает в полость металл. Узоры могут быть вырезаны вручную или отлиты под давлением; Восковая 3D-печать создает их непосредственно из САПР для ювелирных изделий, а отдельный поддерживающий воск сохраняет сложные функции.
Этот метод хорошо подходит для единичных изделий, небольших партий большого количества материалов, частых доработок и изделий, для которых не требуется использование специальной резиновой формы. Его ценность заключается в более коротком пути от цифрового дизайна к литьевому шаблону, а не в отказе от литья, отделки или настройки.
Обычная подготовка модели и пресс-формы может занять две-три недели. Данные проекта Cprint 3D сообщают о подходящих моделях из воска в течение одного дня. Совместимость с существующей линией паковочной массы, депарафинизации и заливки по-прежнему должна быть согласована с фактическим графиком производства воска и литья.
1. Подготовьте литейную модель ювелирного изделия.
Визуально привлекательный рендер не может быть автоматически преобразован. Проверьте стены, зубцы, отверстия, острые переходы, стыки и доступ к литнику и примените припуск на усадку литейного производства. Решите, как будут установлены камни. Печатные оправы и отлитые камни — это разные процессы; последний требует, чтобы специалист по литью утвердил камень, термический цикл, инвестиционный риск и риск заливки.
2. Выберите ориентацию и цифровой раскрой.
Ориентация влияет на видимые поверхности, опорные контакты, время сборки и очистки. Избегайте ненужных усилий при работе с филигранью, тонкими зубцами и ажуром. Смешанные конструкции могут иметь общую конструкцию, но требуют промежутков, доступа для удаления и надежной идентификации. Полная тарелка не является автоматически самой продуктивной; емкость — количество принятых моделей, готовых к сборке на литейный литник.
3. Распечатайте и удалите опорный воск.
Принтер слой за слоем откладывает и поддерживает воск. После того, как изделие остынет или достигнет необходимых условий, удалите подложку, используя указанную температуру, чистящее средство или комбинированный процесс. Работайте постепенно вокруг тонких зубцов и глубоких каналов, чтобы избежать тепловой деформации или поломки.
Соблюдайте требования паспорта безопасности воска для вентиляции, индивидуальной защиты и обращения с отходами. Проверьте на наличие остатков, загрязнений, деформаций, трещин и критических размеров. См. руководство по постобработке воскового рисунка.
4. отливка литника в сборе и отливка
Принятые шаблоны присоединяются к центральному литнику. Планировка должна обеспечивать покрытие паковочной массой или шламом, выход газа, заполнение металлом и последующую резку. Остальные этапы включают паковку или изготовление оболочки, депарафинизацию, обжиг, заливку, охлаждение, выбивку, резку, шлифовку, полировку и закрепку камня.
Печатный воск может использоваться в этом установленном рабочем процессе, но необходимо подтвердить химическую и физическую совместимость. Ознакомьтесь с производством ювелирных изделий и литьем по выплавляемым моделям.
Наиболее подходящие приложения
- Одноразовые кольца, памятные украшения и индивидуальная персонализация;
- дизайнерские коллекции, ограниченные выпуски и рыночные тесты;
- филигранные, ажурные и гравированные узоры, затрудняющие оснастку;
- стили, требующие частого изменения размера, настроек или пропорций; и
- смешанные конструкции в одной серийной сборке.
Когда сравнивать другой маршрут
- Стабильные, объемные основы могут быть дешевле при литье в пресс-форму из зрелой резины.
- Нелитой визуальный прототип может не требовать воска.
- Полностью закрытая геометрия может помешать удалению опоры.
- Монолитные камни требуют отдельной проверки материала и термической проверки.
Используйте руководство по воску и литой смоле для сравнения процессов.
Оцените скорость, точность и стоимость принятых деталей
Восковая печать высокого разрешения позволяет воспроизводить перья, гравировку, геометрические ажуры и другие мелкие детали без специальной формы. Изменения дизайна требуют пересмотренного файла и новой сборки. Cprint 3D предоставляет оборудование, услуги печати и поддержку приложений, чтобы команда могла проверить репрезентативные конструкции перед покупкой машины.
Просмотрите 3H-420 или отправьте типичные конструкции, дневной объем и детали отливки.
Часто задаваемые вопросы
Может ли напечатанная восковая модель сразу пойти на литье ювелирных изделий?
После удаления опоры, проверки и аттестации процесса ее можно приступить к обычной сборке на литейном литнике, паковке, депарафинизации и заливке. Печать не производит непосредственно металлические украшения.
Чем восковая печать отличается от литьевой смолы?
Восковая печать создает восковую модель со съемной восковой опорой. Смола обычно требует промывки, удаления механической поддержки и последующего отверждения. Термическое удаление модели, поведение материала и стоимость различаются, поэтому сравните их со своими собственными разработками.
Может ли он создавать филигранные и микронастройки?
Многие мелкие детали можно распечатать, но ориентация, поддержка, воск и очистка устанавливают практический предел. Возможность печати не означает, что каждый камень можно отлить на своем месте.
Подходит ли восковая печать как для индивидуальной, так и для серийной работы?
Он подходит для единичных и смешанных партий и позволяет вкладывать множество дизайнов. Сравните долгосрочные базовые модели с литьем в резиновую форму по стоимости единицы продукции, циклу и производительности.