
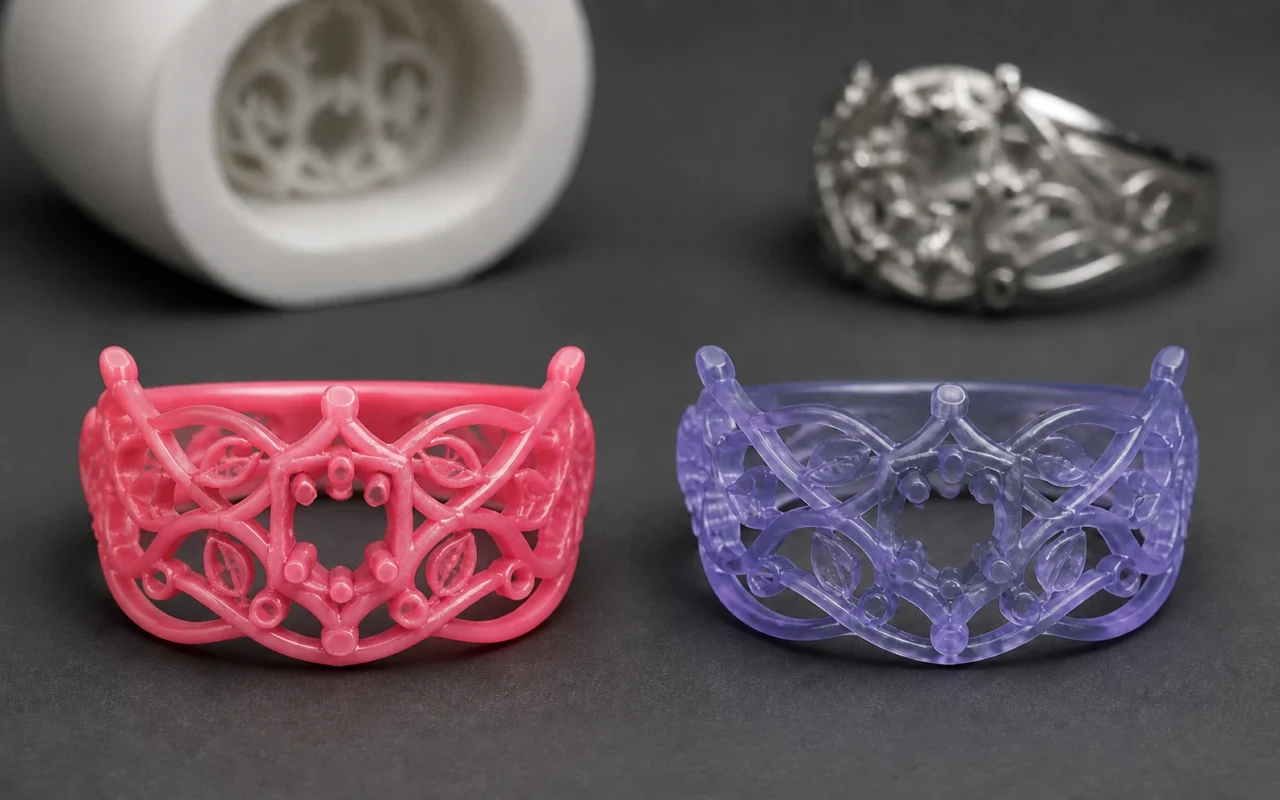
Pencetakan 3D dengan menyemprotkan tetesan lilin cair dan pencetakan resin yang dapat dicor dapat mengubah perhiasan digital atau desain pengecoran presisi menjadi pola pengorbanan. Keputusan tersebut bukan sekedar kontes resolusi. Kedua rute tersebut menggunakan material yang berbeda, membangun mekanisme dan strategi pendukung, serta menciptakan persyaratan yang berbeda untuk pembersihan, pembuatan cangkang, penghilangan termal material model, dan perencanaan produksi.
Pertanyaan yang berguna bukanlah “Teknologi mana yang lebih maju?” Alur kerja lengkap mana yang lebih sesuai dengan detail komponen, volume produksi, jadwal pengiriman, sistem shell, dan keterampilan yang tersedia dalam operasi Anda.
Bagaimana kedua proses tersebut bekerja
Resin yang dapat dicor biasanya dicetak dengan fotopolimerisasi SLA, DLP atau LCD. Sumber cahaya menyembuhkan lapisan resin cair demi lapisan untuk menciptakan pola dan dukungan dari kelompok bahan umum yang sama. Setelah dicetak, bagian tersebut biasanya perlu dicuci, dilepas, dan diawetkan lagi. Untuk pengecoran lilin yang hilang secara presisi, diperlukan juga program pemanasan dan penahanan yang direkomendasikan untuk bahan spesifik tersebut sehingga resin terurai sepenuhnya sementara pemuaian dan residu terkontrol.
Pencetakan 3D dengan menyemprotkan tetesan lilin cair menggunakan kepala cetak industri untuk menyimpan lilin dan mendukung lilin. Setiap lapisan yang diendapkan mendingin dan mengeras sebelum lapisan berikutnya ditambahkan. Setelah lilin pendukung di sekitarnya telah dihilangkan, model build-wax dapat dipindahkan ke inspeksi, perakitan model wax ke dalam casting sprue dan shell building. Keuntungan utamanya adalah model lilin yang secara alami cocok dengan lingkungan produksi lilin konvensional yang hilang.
Untuk pekerjaan perhiasan, kunjungi laman aplikasi pembuatan perhiasan kami. Untuk impeler, pompa, katup, dan komponen industri lainnya, lihat aplikasi pengecoran presisi dengan metode lilin hilang.
Penghapusan material dan dukungan
Pola dan penyangga fotopolimer umumnya dibuat dari keluarga resin yang sama. Titik kontak harus dipotong, diampelas, atau diselesaikan secara mekanis, sehingga strategi dukungan secara langsung memengaruhi ujung yang halus, kerawang, dinding tipis, dan permukaan yang terlihat. Pada rongga yang tidak dapat diakses, desain juga memerlukan drainase, pembersihan, dan penghilangan panas pada jalur material model.
Sistem jet lilin biasanya menggunakan lilin yang dibuat dan didukung secara terpisah. Lilin pendukung mengelilingi atau membawa geometri kompleks dan dihilangkan dengan proses yang dikontrol suhu atau berbasis pelarut yang disesuaikan dengan sistem material. Hal ini mengurangi kontak mekanis langsung dengan detail yang rapuh. Hal ini tidak menghilangkan pasca-pemrosesan: suhu, waktu tunggu, pembersihan dan penanganan limbah cair masih memerlukan prosedur yang terkendali.
Jangan bandingkan permukaan dan akurasi berdasarkan spesifikasi saja
Hasil akhir bergantung pada model CAD asli, ketebalan lapisan, orientasi bagian, kontak penyangga, penyusutan material, pembersihan atau dewaxing, pembentukan cangkang, dan penyusutan logam. model lilin banyak digunakan di mana permukaan yang konsisten dan tekstur halus adalah hal yang penting. Printer resin juga dapat mereproduksi geometri halus dan tersedia dalam lebih banyak jenis mesin dan bahan.
Jalankan benchmark yang sama pada kedua rute daripada membandingkan resolusi brosur. Termasuk:
- garis, cabang, dan kerawang terbaik;
- dinding tipis dan lubang dengan orientasi berbeda;
- permukaan melengkung halus yang besar;
- alur dalam dan ruang internal yang harus dibersihkan; dan
- dimensi kritis diukur pada pengecoran akhir.
Perbandingan yang berlanjut dari CAD hingga bagian logam jadi adalah satu-satunya cara yang dapat diandalkan untuk menentukan rute mana yang sesuai dengan proses cangkang dan penuangan Anda.
Pembakaran pola dan pembuatan cangkang menentukan hasil pengecoran
Baik lilin maupun resin harus meninggalkan cangkang keramik, namun perilaku termalnya berbeda. Lilin pengecoran konvensional umumnya meleleh terlebih dahulu, dengan residu dihilangkan selama pembakaran cangkang selanjutnya. Resin yang dapat dicor keluar terutama melalui dekomposisi termal. Ekspansi, abu, dan profil ramp yang direkomendasikan sangat bervariasi antar formula resin, jadi gunakan lembar data material dan uji coba terkontrol untuk menentukan prosesnya.
“Castable” tidak berarti kompatibilitas drop-in dengan setiap proses waxing. Saat mengganti bahan pola, periksa retak cangkang, abu, lubang permukaan, ventilasi dan pengisian logam, dan dokumentasikan profil tungku dan tata letak perakitan sariawan pengecoran. Untuk produksi berulang, keterlacakan material dan prosedur operasi standar lebih penting daripada penampilan satu cetakan yang berhasil.
Untuk langkah hilirnya, baca pemrosesan pasca pola lilin dan alur kerja pengecoran presisi lilin yang hilang.
Volume, tenaga kerja dan total biaya
Printer resin mencakup kisaran harga dan aplikasi yang luas. Mereka fleksibel untuk validasi desain, pekerjaan studio, karya bervolume rendah yang dapat disesuaikan, dan pembuatan prototipe umum. Biaya yang dikeluarkan tidak hanya mencakup resin, tetapi juga cairan pencuci, pelepasan penyangga secara manual, proses pengerasan sekunder, peralatan pelindung diri, dan penanganan limbah. Sebuah tim yang sudah terbiasa dengan alur kerja fotopolimer dan memproses pola dalam jumlah terbatas per hari mungkin menghargai fleksibilitas tersebut.
Pencetakan 3D dengan menyemprotkan tetesan lilin cair lebih dikhususkan pada produksi pola. Untuk pabrik yang terus-menerus membuat sarang dan mencetak perhiasan campuran atau model lilin industri, hal ini dapat mengurangi langkah-langkah pelepasan dan konversi penyangga mekanis sekaligus menyelaraskan dengan perakitan yang sudah ada ke dalam praktik pembuatan sariawan dan pembuatan cangkang. Model biayanya mencakup pembuatan lilin, lilin pendukung, pemeliharaan mesin, stasiun dewaxing, dan pemanfaatan kapasitas.
Oleh karena itu, biaya bahan per bagian bukanlah biaya total. Sertakan waktu operator, kegagalan pencetakan ulang, penggunaan mesin, keberhasilan shell, dan pengerjaan ulang pasca pengecoran dalam perbandingan.
Untuk contoh berorientasi produksi, lihat pencetakan lilin 3D untuk prototipe perhiasan cepat dan dalam jumlah kecil.
Panduan seleksi praktis
- Untuk prototipe multiguna, model gigi, atau komponen yang dapat dicor sesekali, evaluasi rute resin terlebih dahulu.
- Untuk produksi perhiasan atau model lilin industri yang hilang secara berkelanjutan, berikan pencetakan 3D dengan menyemprotkan tetesan lilin cair ke uji coba produksi penuh.
- Untuk kerawang halus, cabang halus, atau geometri yang sulit dijangkau secara mekanis, bandingkan kerusakan pembersihan pada bagian patokan sebenarnya.
- Jika proses shell dan dewax Anda sudah matang, verifikasi bagaimana material pola baru mengubah profil tungku dan perilaku shell yang ada.
- Untuk produksi skala besar, bandingkan keluaran logam yang diterima dalam satu shift penuh, bukan kecepatan pencetakan tunggal.
Sistem pencetakan 3D lilin Cprint 3D 3H-420 dirancang untuk produksi pola perhiasan dan pengecoran presisi. Untuk membandingkan rute menggunakan geometri representatif Anda sendiri, kirimkan file dan persyaratan produksi kepada kami untuk meninjau kondisi pencetakan, penghapusan dukungan, dan pengecoran.
Pertanyaan yang sering diajukan
Apa perbedaan utama antara pencetakan 3D dengan menyemprotkan tetesan lilin cair dan resin yang dapat dicor?
Perbedaan intinya adalah bahan pola dan pasca-pemrosesan. Pencetakan 3D dengan menyemprotkan tetesan lilin cair menghasilkan model lilin dan umumnya menggunakan lilin pendukung yang dapat dilepas. Pencetakan fotopolimer menghasilkan pola resin yang memerlukan pencucian, pelepasan penyangga, pasca-pengeringan, dan penghilangan termal dari jadwal bahan model yang divalidasi untuk resin tersebut.
Jenis dukungan manakah yang lebih mudah dihilangkan?
Penopang lilin biasanya dapat dilarutkan atau dicairkan dengan proses yang sesuai, sehingga mengurangi kontak mekanis dengan fitur yang halus. Penyangga resin biasanya dipotong dan diselesaikan. Kesulitan sebenarnya masih bergantung pada geometri, orientasi, material dan standar kerja.
Bagaimana pola lilin dan resin berperilaku berbeda selama penghilangan panas bahan model?
Lilin biasanya meleleh terlebih dahulu; resin dihilangkan terutama melalui dekomposisi termal. Formula resin sangat bervariasi dalam hal pemuaian dan abu, sehingga satu profil tungku yang tidak divalidasi sebaiknya tidak digunakan untuk setiap bahan. Kedua rute tersebut memerlukan konfirmasi dengan data pemasok dan uji pengecoran.
Haruskah setiap produsen perhiasan memilih pencetakan 3D dengan menyemprotkan tetesan lilin cair?
Pencetakan 3D dengan menyemprotkan tetesan lilin cair sangat cocok untuk produksi model lilin yang hilang berulang kali, sedangkan resin mungkin lebih fleksibel untuk pekerjaan yang sensitif terhadap anggaran, serbaguna, atau berskala sangat kecil. Bandingkan desain representatif, volume harian, dan hasil pengecoran yang diterima.
Apa yang harus kita uji sebelum beralih dari resin ke pencetakan 3D dengan menyemprotkan tetesan lilin cair?
Uji cabang halus, dinding tipis, kerawang, permukaan halus, dan struktur lebih besar. Catat urutan lengkapnya—pencetakan, pembersihan, perakitan pada sprue pengecoran, pembuatan cangkang, dewaxing, pengecoran, dan pengerjaan ulang—daripada menilai hanya pola yang belum dicetak.