
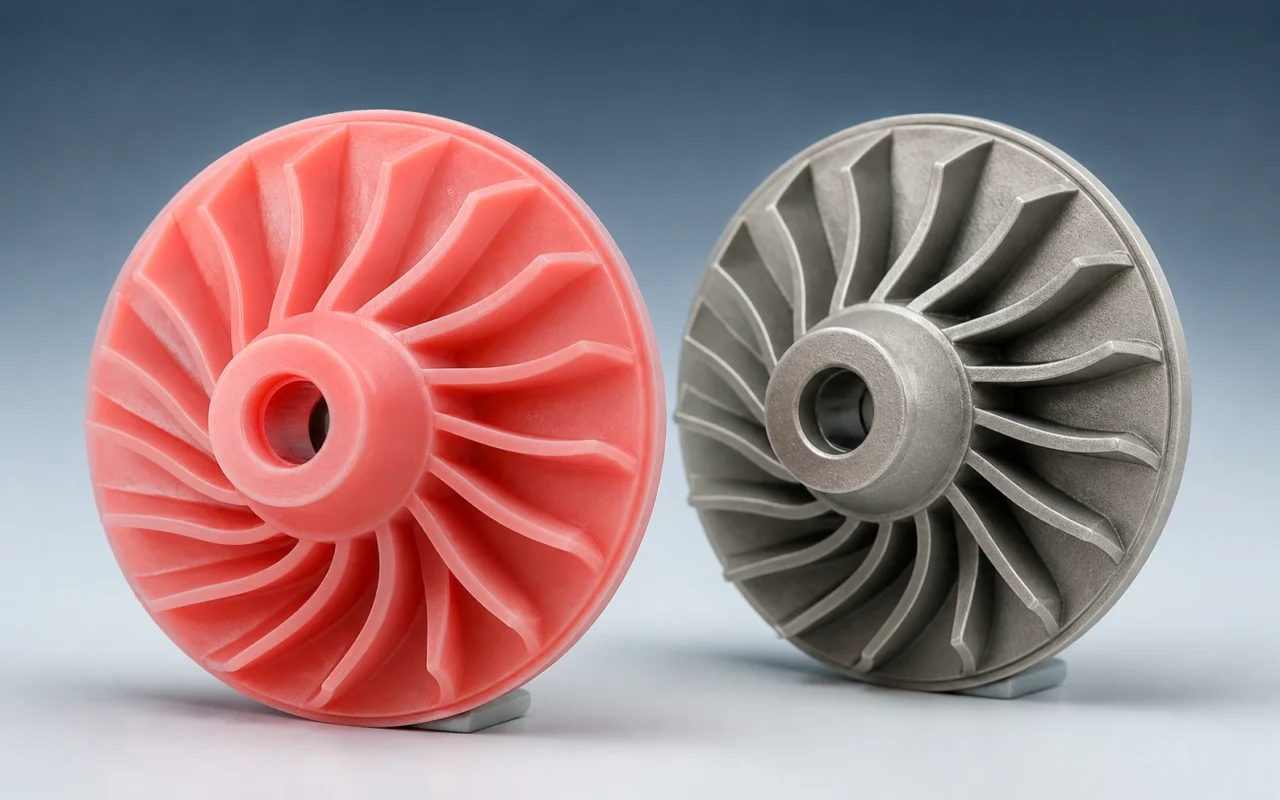
Impeler yang rumit menggabungkan bilah tipis, saluran melengkung, akses terbatas, dan menuntut keseimbangan atau persyaratan dimensi. Perkakas lilin konvensional dapat digunakan pada volume yang stabil, namun perkakas mungkin memerlukan waktu satu hingga tiga bulan dan perubahan desain yang besar dapat memicu pengerjaan ulang. Untuk prototipe, penggantian, dan batch kecil, pencetakan 3D lilin langsung menawarkan rute lain dari CAD ke pola pengecoran presisi dengan metode lilin hilang.
Dimana pencetakan lilin menambah nilai
Produksi tanpa alat sangat berguna ketika geometri bilah masih berubah, kuantitas tahunan sedikit, alat lama tidak tersedia, atau tata letak lintasan sulit untuk dicetak dan dilepaskan. Proses yang memenuhi syarat dapat mereproduksi dinding tipis sekitar 0,1 mm, susunan blade terbuka, jalur spiral, dan fitur halus lainnya, namun hasil yang dapat dicapai bergantung pada orientasi, dukungan, material, pengaturan mesin, dan metode pengukuran.
Alur kerja dari CAD hingga casting
- Tinjau model CAD. Konfirmasikan skala, tunjangan penyusutan, fitur minimum, volume yang terperangkap, tanggal inspeksi, dan persyaratan pengecoran hilir.
- Rencanakan orientasi dan penyangga. Lindungi tepi bilah pisau dan permukaan penting sambil membiarkan penyangga dapat diakses untuk dilepas.
- Mencetak dengan proses lilin yang berkualitas. Bahan kunci, strategi lapisan, kondisi mesin, dan kemampuan penelusuran pekerjaan.
- Bersihkan dan periksa. Hapus lilin penyangga secara bertahap, lalu periksa kelengkapan, dimensi, distorsi, permukaan, dan residu.
- Pembuatan pohon dan pembuatan cangkang. Validasi sambungan, sistem pelari logam cair, drainase, cakupan cangkang, dewaxing, dan pembakaran dengan pengecoran.
- Periksa pengecoran. Gunakan pemeriksaan dimensi, permukaan, keseimbangan, dan nondestruktif yang diperlukan sebelum pelepasan produksi.
panduan pasca-pemrosesan pola lilin menjelaskan pembersihan dan penerimaan secara lebih detail.
Ekspektasi waktu tunggu dan biaya
Proyek sumber melaporkan waktu tunggu pola lilin sekitar 24–72 jam, pengurangan siklus pengembangan hingga 80%, pengurangan biaya uji coba hingga 60%, dan pengurangan biaya unit dalam jumlah kecil sebesar 30–50%. Pekerjaan darurat terkadang berpindah dari data ke pola dalam waktu 24 jam dan secara signifikan mengurangi waktu henti peralatan. Ini adalah contoh proyek—bukan jaminan universal. Ukuran bagian, antrian, iterasi, inspeksi, dan kapasitas pengecoran menentukan hasil sebenarnya.
Apa yang harus divalidasi sebelum produksi
- Geometri bilah dan lintasan minimum pada orientasi yang dipilih.
- Mendukung kontak dan pelepasan tanpa kerusakan tepi.
- Perubahan dimensi setelah pencetakan, pembersihan, perakitan ke proses pengecoran sariawan dan cangkang.
- Perilaku Dewax, abu atau residu dan integritas cangkang.
- Penyusutan logam, sistem pelari logam cair, keseimbangan dan penerimaan pengecoran akhir.
Cprint 3D mendukung tinjauan aplikasi, strategi pencetakan, pemilihan material, penyetelan proses, dan tindak lanjut casting. Printer 3D lilin 3H-420 dirancang dengan platform tiga kepala cetak untuk pola industri. Jelajahi pengecoran presisi dengan metode lilin hilang, kirimkan proyek impeler, atau bandingkan kegunaan lain dalam empat aplikasi pola lilin.
Pertanyaan yang sering diajukan
Bisakah pencetakan lilin 3D menggantikan setiap alat impeler?
Tidak. Ini adalah yang terkuat untuk pengembangan, geometri kompleks, volume rendah, pekerjaan penggantian dan produksi jembatan. Suku cadang bervolume tinggi yang stabil mungkin lebih menyukai perkakas setelah perbandingan biaya dan kualitas.
Seberapa cepat pola impeler dapat dihasilkan?
Pencetakan mungkin memerlukan waktu berjam-jam, sedangkan peninjauan, pembersihan, dan inspeksi memerlukan waktu yang lama. Jendela pola 24–72 jam dimungkinkan untuk pekerjaan antrean yang sesuai, namun harus dikonfirmasi per proyek.
Data apa yang diperlukan untuk evaluasi?
Menyediakan model 3D kedap air, bahan dan paduan, kuantitas, dimensi kritis, dinding minimum, persyaratan permukaan, dan jadwal target.