
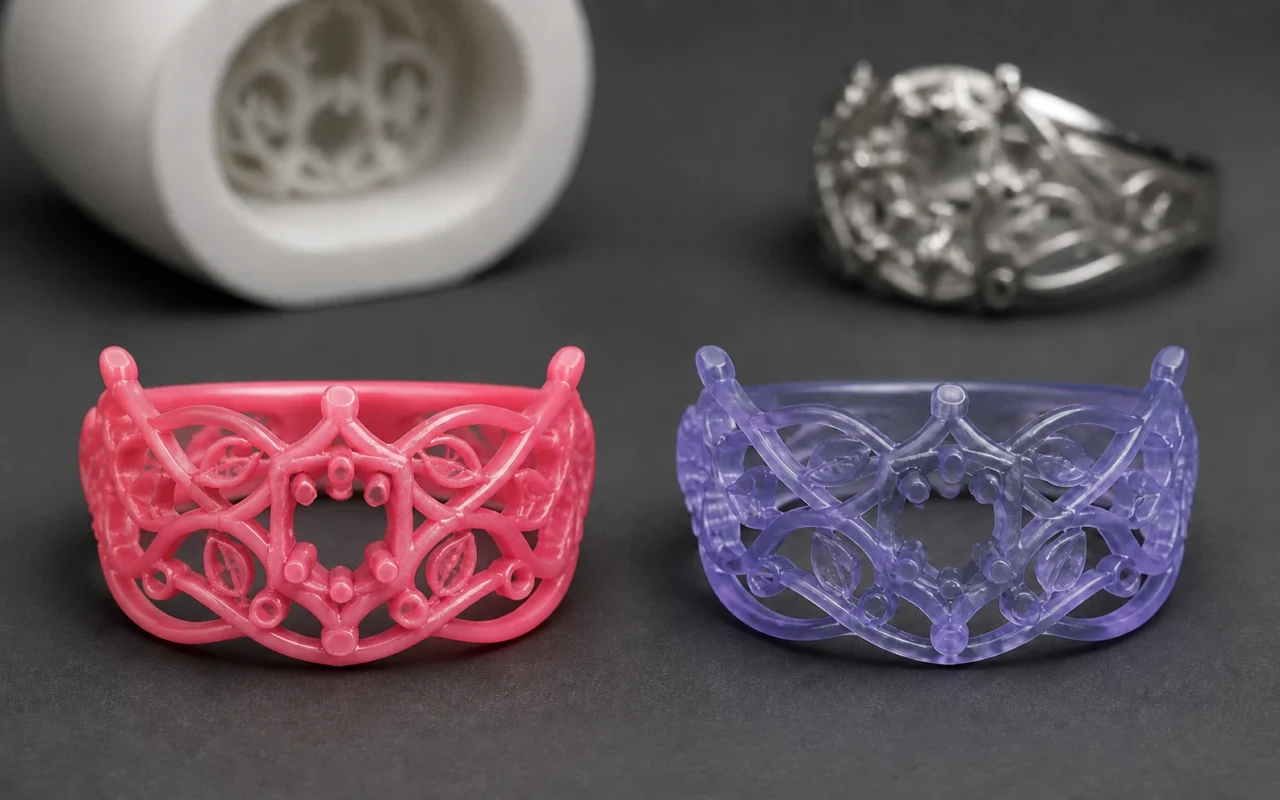
溶融ワックス液滴を噴射する 3D プリントとキャスタブル樹脂プリントの両方で、デジタル ジュエリーや精密鋳造のデザインを犠牲パターンに変えることができます。この決定は、単に解像度を競うものではありません。 2 つのルートは異なる材料、構築メカニズム、およびサポート戦略を使用しており、洗浄、シェル構築、モデル材料の熱除去、および生産計画に関して異なる要件が作成されます。
有益な質問は、「どのテクノロジーがより進んでいますか?」ということではありません。それは、どの完全なワークフローが部品の詳細、生産量、納品スケジュール、シェル システム、および運用で利用可能なスキルによく適合するかということです。
2 つのプロセスの仕組み
キャスタブル樹脂は通常、SLA、DLP、または LCD 光重合で印刷されます。光源は液体樹脂を層ごとに硬化させて、同じ一般的な材料ファミリーからパターンとサポートを作成します。印刷後、通常、部品の洗浄、サポートの除去、および二次硬化が必要です。ロストワックス鋳造の場合、膨張と残留物を制御しながら樹脂を完全に分解するために、その特定の材料に推奨される加熱および保持プログラムも必要です。
溶融ワックス液滴を噴射する 3D プリンティングでは、工業用プリントヘッドを使用してビルド ワックスとサポート ワックスを堆積します。各堆積層は、次の層が追加される前に冷却および固化します。周囲のサポートワックスが除去されると、ビルドワックスモデルの検査、鋳造スプルーへのワックスモデルの組み立て、およびシェル構築に進むことができます。その主な利点は、従来のロストワックス制作環境に自然に適合するワックスモデルです。
ジュエリーの仕事については、ジュエリー製造の申し込みページをご覧ください。インペラ、ポンプ、バルブ、その他の工業用部品については、ロストワックス鋳造用途をご覧ください。
材料とサポートの除去
フォトポリマーのパターンとサポートは通常、同じ樹脂ファミリーから作られます。接触点は機械的に切り取ったり、研磨したり、仕上げたりする必要があるため、サポート戦略は細い突起、透かし彫り、薄い壁、目に見える表面に直接影響します。アクセスできないキャビティでは、モデル材料経路の排水、洗浄、熱除去も必要になります。
ワックス ジェット システムは通常、ビルド ワックスとサポート ワックスを別々に使用します。サポートワックスは複雑な形状を取り囲むか保持しており、材料システムに合わせた温度制御または溶剤ベースのプロセスで除去されます。これにより、壊れやすい細部との直接的な機械的接触が減少します。後処理が不要になるわけではありません。温度、滞留時間、洗浄、廃液の処理には依然として管理された手順が必要です。
仕様のみで表面と精度を比較しないでください
完成結果は、元の CAD モデル、層の厚さ、部品の向き、サポートの接触、材料の収縮、洗浄または脱蝋、シェルの構築、金属の収縮によって異なります。ワックスモデルは、一貫した表面と細かい質感が重要な場合に広く使用されています。樹脂プリンターは微細な形状も再現でき、より幅広い機械や材料で利用できます。
パンフレットの解像度を比較するのではなく、両方のルートで同じベンチマークを実行します。含める:
- 最も繊細なライン、プロング、透かし彫り。
- さまざまな方向の薄い壁と穴。
- 大きく滑らかな曲面。
- 掃除が必要な深い溝と内部空間。そして
- 最終的な鋳造時に測定された重要な寸法。
CAD から完成した金属部品までを比較することは、どのルートがシェルや鋳造プロセスに適合するかを判断するための信頼できる唯一の方法です。
模型材料の焼失工程とシェルの製作が鋳造結果を左右する
ワックスと樹脂は両方ともセラミック シェルから離れる必要がありますが、それらの熱挙動は異なります。従来の鋳造ワックスは一般に最初に溶け出し、後のシェル焼成中に残留物が除去されます。キャスタブル樹脂は主に熱分解によって脱落します。膨張、灰、推奨ランププロファイルは樹脂配合によって大きく異なるため、材料データシートと対照試験を使用してプロセスを確立してください。
「鋳造可能」とは、あらゆるワックスプロセスに完全に適合することを意味するものではありません。パターン材料を変更するときは、シェルの亀裂、灰、表面の孔食、通気および金属の充填を確認し、炉のプロファイルと鋳造スプルー アセンブリのレイアウトを文書化します。繰り返し生産の場合、1 回の印刷が成功するかどうかよりも、材料ロットのトレーサビリティと標準的な操作手順が重要です。
下流のステップについては、ワックス模型の後処理とロスト ワックス精密鋳造ワークフローをご覧ください。
量、手間、総コスト
樹脂プリンターは、幅広い価格と用途範囲をカバーします。デザインの検証、スタジオ作業、カスタマイズされた少量製品、一般的なプロトタイピングに柔軟に対応します。コストは樹脂にとどまらず、洗浄液、手作業によるサポートの除去、二次硬化、個人用保護具、廃棄物の処理にまで及びます。フォトポリマーのワークフローにすでに慣れており、1 日に限られた数のパターンを処理するチームは、その柔軟性を重視する可能性があります。
溶けたワックスの液滴を噴射する 3D プリントは、パターンの作成に特化しています。混合ジュエリーまたは工業用ワックスモデルを継続的に入れ子にして印刷する工場では、鋳造スプルーへの確立されたアセンブリとシェル構築手順を調整しながら、機械的サポートの取り外しと変換の手順を削減できます。そのコスト モデルには、ビルド ワックス、サポート ワックス、機械のメンテナンス、脱ワックス ステーション、および容量の使用率が含まれます。
したがって、部品ごとの材料費は総コストではありません。比較には、オペレーターの時間、再印刷の失敗、マシンの占有率、シェルの成功、およびキャスト後のやり直しを含めます。
生産指向の例については、ジュエリーの迅速なプロトタイプと小規模バッチのためのワックス 3D プリントをご覧ください。
実践的な選択ガイド
- 多目的プロトタイプ、歯科模型、または場合によっては鋳造可能な部品の場合は、最初に樹脂ルートを評価します。
- 宝飾品や工業用ロストワックスモデルを継続的に生産するには、溶融ワックス滴を噴射することによる 3D プリントの完全な生産トライアルを行ってください。
- 細かい透かし彫り、繊細な突起、または機械的に到達するのが難しい形状の場合は、実際のベンチマーク部品でのクリーンアップ損傷を比較してください。
- シェルと脱ワックスのプロセスが成熟している場合は、新しいパターン材料が既存の炉のプロファイルとシェルの動作をどのように変化させるかを検証してください。
- 大規模生産の場合は、1 回の印刷の速度ではなく、シフト全体で許容される金属の生産量を比較してください。
Cprint 3D 3H-420 ワックス 3D プリント システム は、ジュエリーや精密鋳造パターンの製造用に設計されています。独自の代表的な形状を使用してルートを比較するには、印刷、サポートの除去、鋳造条件を確認するためにファイルと製造要件を送信してください。
よくある質問
溶けたワックスの液滴を噴射することによる 3D プリントとキャスタブル樹脂の主な違いは何ですか?
主な違いは、パターンの素材と後処理です。溶けたワックスの液滴を噴射することによる 3D プリントではワックス モデルが作成され、通常は取り外し可能なサポート ワックスが使用されます。フォトポリマー印刷では、洗浄、サポートの除去、後硬化、およびその樹脂で検証されたモデル材料の熱除去スケジュールを必要とする樹脂パターンが生成されます。
どのタイプのサポートが取り外しやすいですか?
ワックスサポートは通常、適切なプロセスで溶解または溶解することができ、微細な形状との機械的接触を軽減します。樹脂製サポートは通常クリップで留めて仕上げます。実際の難易度は、形状、向き、材質、作業標準によって異なります。
モデル材料の熱除去中にワックスと樹脂のパターンはどのように異なる動作をしますか?
通常、ワックスが最初に溶け出します。樹脂は主に熱分解により除去されます。樹脂の配合は膨張や灰の点で大きく異なるため、すべての材料に対して 1 つの未検証の炉プロファイルを使用するべきではありません。どちらのルートでも、サプライヤーのデータと鋳造試行による確認が必要です。
すべてのジュエリー生産者は、溶けたワックスの液滴を噴射する 3D プリントを選択すべきでしょうか?
いいえ、溶融ワックスの液滴を噴射する 3D プリンティングは、繰り返しのロストワックス モデルの製作に適していますが、予算重視の多目的または非常に小規模な作業には樹脂の方が柔軟である可能性があります。代表的な設計、一日の生産量、許容される鋳造歩留まりを比較します。
樹脂から溶融ワックスの液滴を噴射する 3D プリントに移行する前に、何をテストすべきでしょうか?
細い突起、薄い壁、透かし彫り、滑らかな表面、大きな構造物をテストします。鋳造されていないパターンだけを判断するのではなく、印刷、洗浄、鋳造スプルーへの組み立て、シェルの構築、脱蝋、鋳造、再加工という一連の手順全体を記録します。