
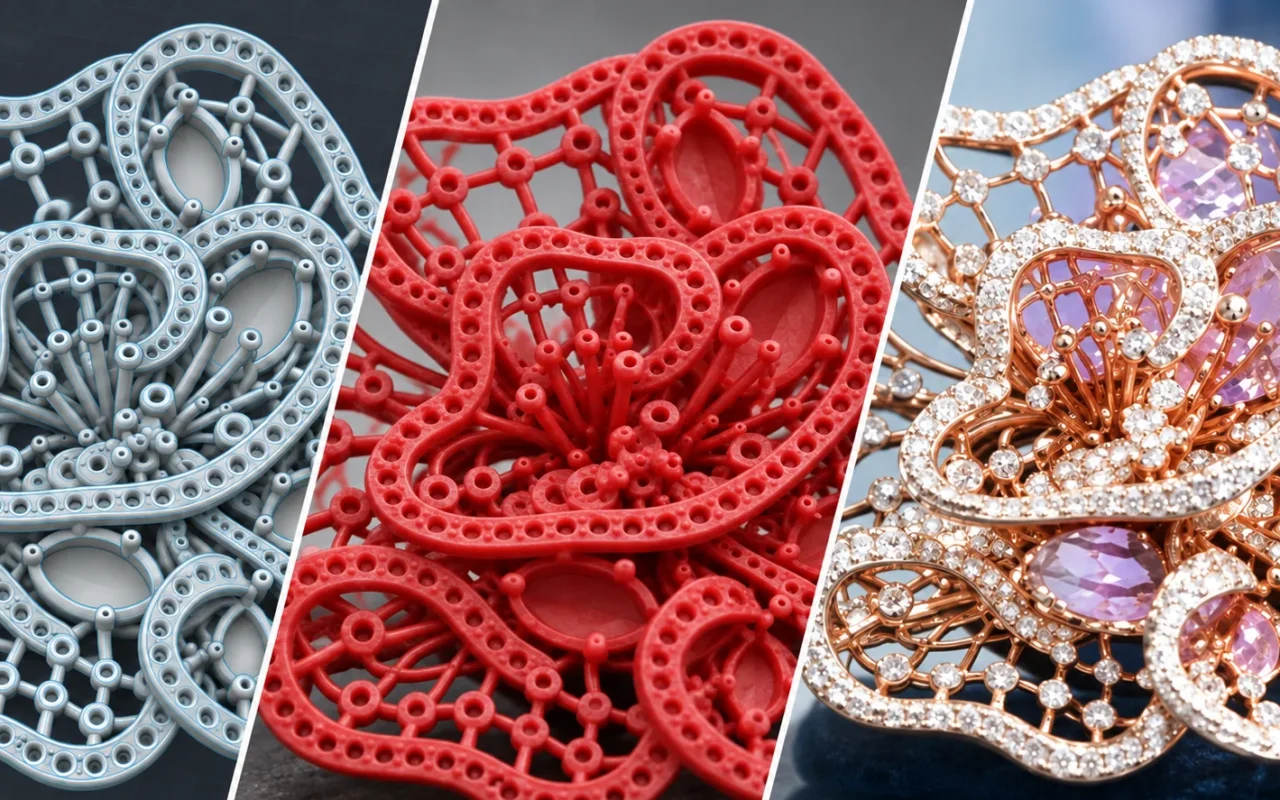
Bagaimana sebuah perhiasan dibuat? Jawabannya jarang hanya satu teknik. Sebagian besar produk melewati rangkaian desain, pembentukan, penyambungan, pengecoran, finishing, dan pemasangan batu.
Cincin sederhana dapat dibuat dari logam yang ditekuk, disolder, dibentuk, lalu dipoles. Perhiasan dengan kerawang dan banyak dudukan batu dapat dimulai dari CAD, dibuat sebagai pola sekali pakai, dicor menjadi logam, kemudian dipotong dan diselesaikan. Untuk desain stabil dalam volume tinggi, stamping, dies, atau injeksi lilin dari cetakan karet bisa lebih ekonomis.
Karena itu, bedakan dua hal: bagaimana produk logam akhirnya dibentuk dan bagaimana pola pengecoran dibuat. Pencetakan 3D lilin terutama mengubah tahap kedua. Teknologi ini menghasilkan pola sekali pakai dari data digital, bukan menggantikan pengecoran, pemolesan, pemasangan batu, atau penilaian teknis. Lihat penerapannya dalam pencetakan 3D lilin untuk manufaktur perhiasan.
Apa saja metode utama pembuatan perhiasan?
Satu produk dapat menggabungkan pembentukan, penyambungan, pengecoran, pemesinan, pemasangan batu, dan finishing permukaan. Panduan teknik pengerjaan logam V&A juga menunjukkan bahwa benda logam umumnya dibuat melalui beberapa proses.
| Metode | Prinsip | Cocok untuk | Batas utama |
|---|---|---|---|
| Fabrikasi manual | Logam digergaji, ditempa, ditekuk, disolder, dikikir, dan dipoles. | Produk tunggal, perbaikan, dan detail yang dikendalikan langsung oleh perajin. | Konsistensi dan produktivitas sangat bergantung pada waktu serta keahlian. |
| Stamping dan dies | Press dan perkakas khusus membentuk blanko logam. | Desain stabil, komponen pelat, dan produksi berulang. | Perkakas awal kurang fleksibel untuk perubahan yang sering. |
| Pengecoran lilin hilang | Pola sekali pakai membentuk rongga yang kemudian diisi logam cair. | Cincin, liontin, anting, gelang, kerawang, dan permukaan rumit. | Hasil dipengaruhi seluruh proses pola, saluran, investment, burnout, paduan, dan penuangan. |
| Elektroforming | Logam diendapkan secara elektrokimia pada sebuah bentuk. | Desain ringan, berongga, atau memiliki efek permukaan khusus. | Ketebalan, pelepasan bentuk, dan finishing memerlukan proses tersendiri. |
| Pemesinan CNC | Alat potong membuang material dari lilin atau logam. | Geometri terkontrol, master, dan permukaan yang dapat dijangkau alat. | Undercut, rongga dalam, dan fitur tertutup dibatasi akses alat. |
| Manufaktur aditif logam langsung | Bahan logam dibentuk berlapis menjadi komponen mendekati bentuk akhir. | Geometri khusus dan aplikasi bernilai tinggi. | Mesin, penyangga, perlakuan panas, dan finishing berbeda dari pengecoran pola. |
Tidak ada rute yang selalu lebih unggul. Pilihan bergantung pada geometri, paduan, volume, waktu, kualitas permukaan, kemampuan proses lanjutan, dan biaya.
Bagaimana pengecoran lilin hilang mengubah pola menjadi perhiasan logam?
Pola sekali pakai dikeluarkan saat dewaxing dan burnout, meninggalkan rongga di dalam investment. Logam cair kemudian mengisi rongga tersebut.
- Buat pola. Pola dapat diukir, diinjeksi dari cetakan, dimesin dengan CNC, atau dicetak 3D.
- Pasang saluran dan rakit tree. Sistem aliran harus mendukung pengisian, ventilasi, kompensasi penyusutan, dan pemotongan.
- Lakukan investment. Bahan tahan api mengelilingi pola.
- Dewax dan burnout. Siklus termal terkontrol mengeluarkan pola serta menyiapkan cetakan.
- Tuang, dinginkan, dan bongkar. Logam atau paduan yang dipilih mengisi rongga dan membeku.
- Potong dan selesaikan. Saluran dipotong sebelum pembentukan ulang, pemolesan, pelapisan, atau pemasangan batu.
Pola lilin cetak bukan perhiasan logam yang langsung dicetak. Ia merupakan satu masukan dalam proses yang juga bergantung pada desain saluran, investment, burnout, paduan, penuangan, dan finishing. Lihat konteks yang lebih luas pada aplikasi investment casting.
Bagaimana pola untuk pengecoran perhiasan dibuat?
Lilin ukir manual
Pengukiran memberi kendali langsung atas volume, tekstur, dan detail. Metode ini cocok untuk karya tunggal dan artistik, tetapi pengulangan serta perubahan ukuran membutuhkan lebih banyak waktu kerja.
Master, cetakan karet, dan injeksi lilin
Master yang telah disetujui dapat dibuatkan cetakan karet atau silikon untuk menghasilkan pola lilin berulang. Rute ini efisien untuk desain stabil, namun setiap model atau ukuran memerlukan persiapan master, cetakan, dan penyetelan.
Lilin hasil CNC
CNC dapat memotong pola atau master dari blok lilin. Dimensinya terkontrol, tetapi rongga dalam, undercut, saluran tertutup, dan kerawang halus dapat memerlukan perubahan desain.
Pola resin castable
Printer fotopolimer dapat membuat pola resin sekali pakai dari CAD. Bahan ini bukan lilin. Pencucian, post-curing, pelepasan support, ekspansi termal, abu, dan jadwal burnout khusus resin harus divalidasi.
Pencetakan 3D lilin asli
Pencetakan lilin membuat pola sekali pakai langsung dari model digital. Lilin penyangga terpisah dapat menahan kerawang dan detail. Setelah dicetak, support dilepas, kemudian pola dikeringkan dan diperiksa sebelum dirakit pada tree.
Contohnya, Cprint 3D 3H-420 menggunakan bahan pembentuk merah berbasis parafin yang terdiri dari 100% lilin dan bahan penyangga putih berbasis lilin. Sistem ini berbeda dari fotopolimer castable. Keduanya dapat menjadi pola sekali pakai, tetapi pembersihan, perilaku termal, abu, dan burnout tidak boleh dianggap sama. Pelajari material lilin cetak 3H-420.
Ringkasan program CAD/CAM perhiasan GIA juga menempatkan CAM aditif dan subtraktif, pencetakan 3D, serta manufacturability dalam satu keahlian profesional.
Mengapa pola lilin cetak 3D semakin banyak dipertimbangkan?
Ini bukan berarti setiap pabrik harus mengganti proses lama atau bahwa pencetakan selalu lebih murah. Nilainya paling jelas pada geometri rumit, revisi yang sering, kustomisasi, dan batch campuran.
Revisi kembali ke file digital
Ukuran cincin, dudukan batu, proporsi, atau tekstur dapat diubah pada CAD. Setelah disetujui, pola baru dapat ditata dan dicetak tanpa membuat perkakas khusus untuk setiap perubahan.
Geometri rumit dapat berpindah dari CAD ke pola fisik
Kerawang, filigree, tekstur halus, dan permukaan majemuk sering menuntut banyak pekerjaan manual. Pencetakan berlapis dengan support yang dapat dilepas membantu membentuk sebagian geometri tersebut.
Namun, dapat dicetak tidak otomatis berarti dapat dicor. Ketebalan dinding, akses pembersihan, saluran, aliran logam, dan finishing tetap harus diperiksa.
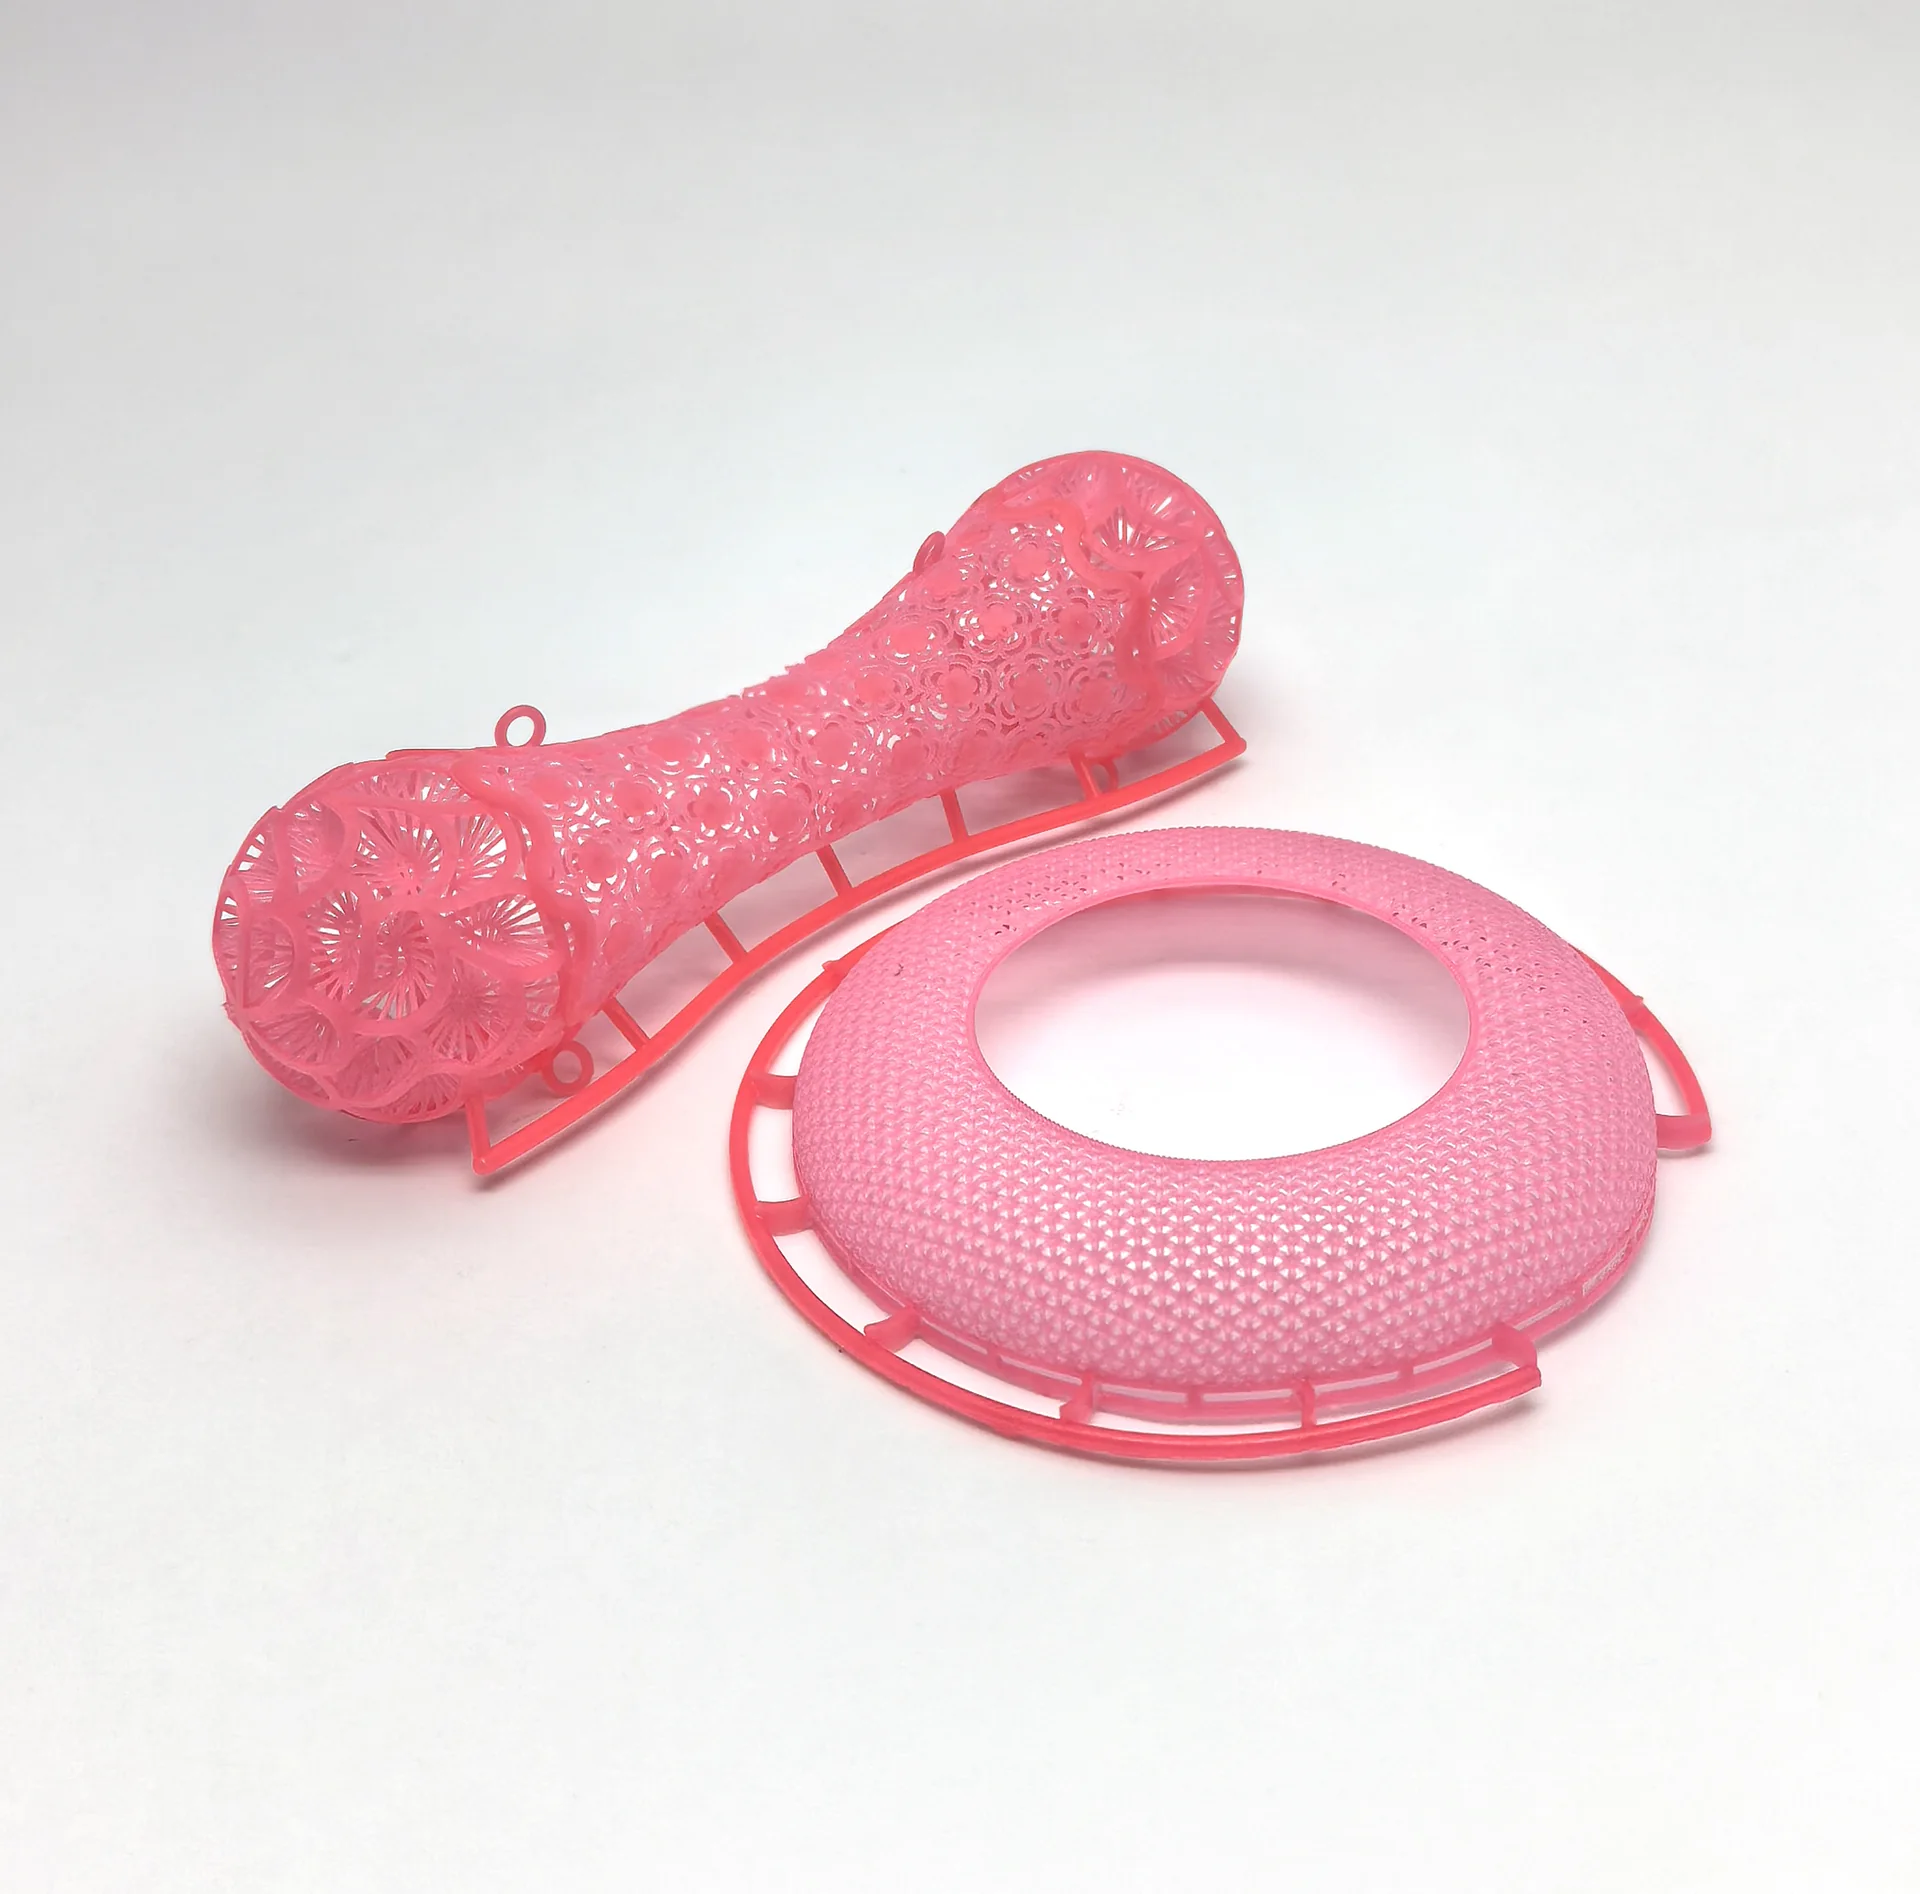
Berbagai desain dapat berbagi satu platform
Penataan digital dapat menggabungkan desain atau ukuran berbeda selama jarak, orientasi, support, dan identifikasi dikelola dengan benar.
Kapasitas nyata bukan sekadar jumlah model di platform, melainkan pola yang sudah dibersihkan, diperiksa, dan siap dirakit. Tinggi part, kepadatan, support, kesulitan pembersihan, dan pekerjaan ulang memengaruhi output.
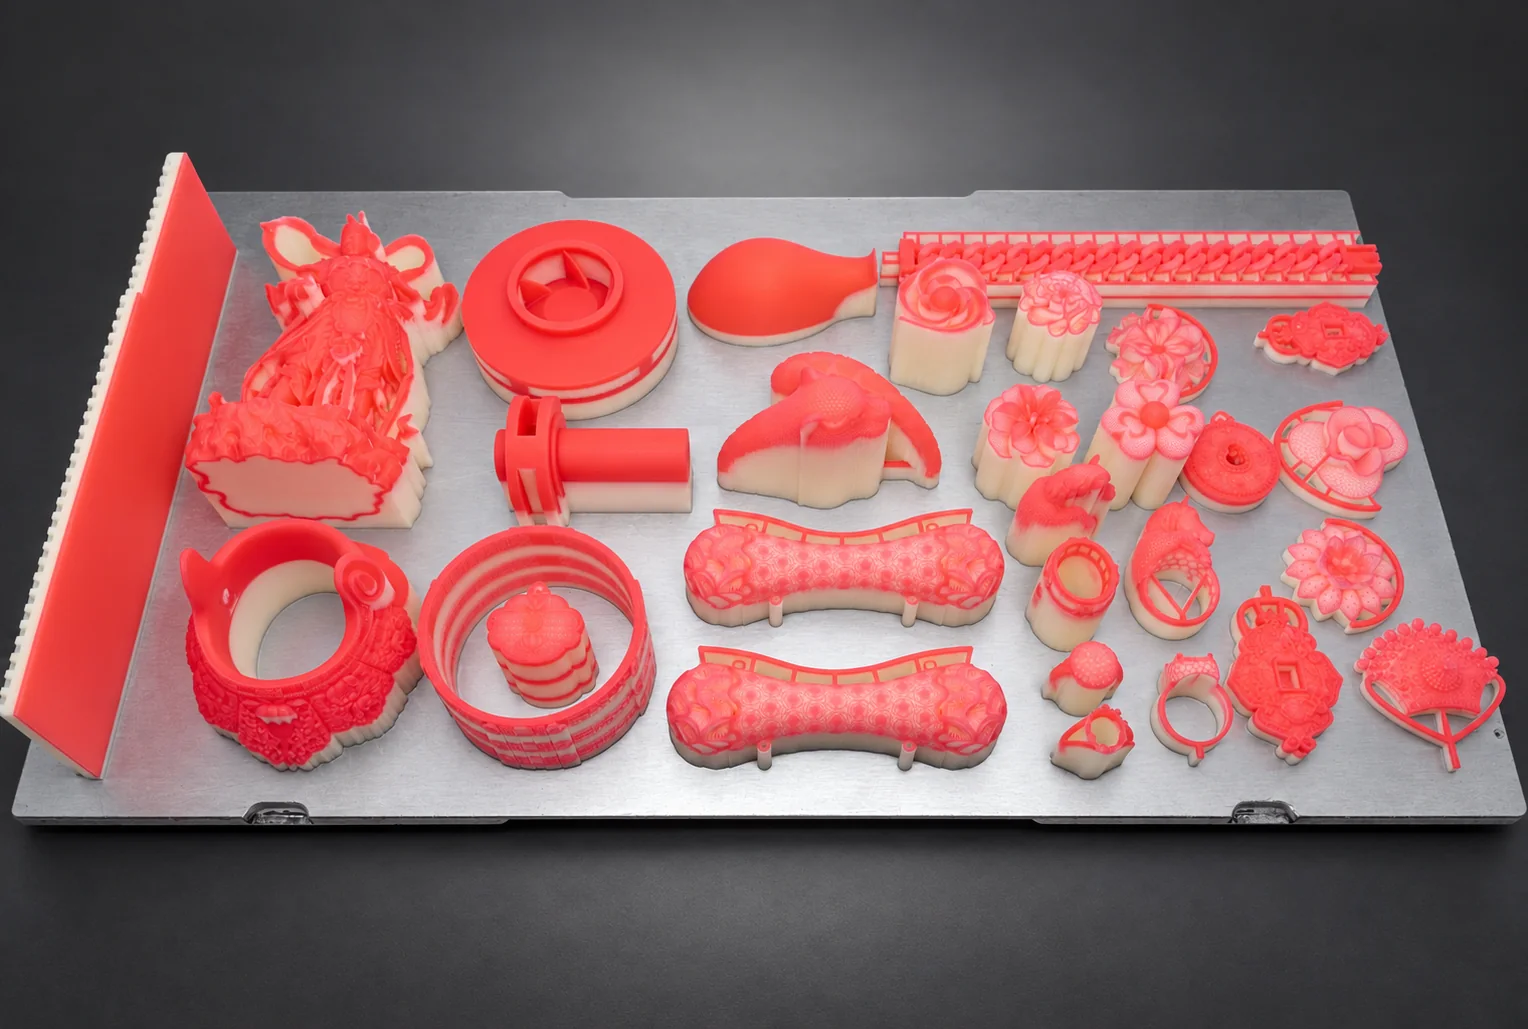
File digital memudahkan pengulangan dan kontrol versi
Geometri dan ukuran yang disetujui dapat disimpan untuk diproduksi kembali. Konsistensi tetap memerlukan kendali atas kondisi mesin, bahan, orientasi, support, pembersihan, dan lingkungan.
Pola cetak dapat masuk ke alur lilin hilang yang sudah ada
Pencetakan mengubah produksi pola di bagian depan, bukan menghapus treeing, investment, dewaxing, burnout, penuangan, dan finishing. Kecocokan lilin, investment, ukuran flask, siklus termal, paduan, dan metode pengecoran harus diuji bersama.
Di Shenzhen International Jewelry Fair 2026, Cprint 3D menampilkan 3H-420 Plus dengan desain eksterior baru dalam diskusi aplikasi bersama pelaku industri. Baca ulasan Shenzhen International Jewelry Fair 2026 untuk konteks acara tersebut; laporan itu bukan bukti statistik pangsa pasar.
Pola lilin cetak 3D tidak cocok untuk setiap pekerjaan
Desain stabil dengan permintaan jangka panjang mungkin lebih ekonomis menggunakan cetakan karet yang sudah tervalidasi. Karya artistik tunggal dapat lebih sesuai dengan fabrikasi atau ukiran manual. Pada proses cetak, rongga tertutup dapat menjebak support, dinding rapuh dapat berubah bentuk, dan posisi kontak support dapat menambah pekerjaan finishing.
Karena itu, bandingkan perilaku bahan, pelepasan support, area bangun efektif, kapasitas penataan nyata, konsistensi, perawatan, dan hasil lengkap dari pola hingga coran—bukan hanya resolusi nominal.
Bagaimana memilih rute pembuatan perhiasan?
| Tugas | Rute awal | Alasan |
|---|---|---|
| Karya tunggal, perbaikan, karakter manual | Fabrikasi manual atau lilin ukir | Kontrol langsung atas bentuk dan detail |
| Desain stabil, volume berulang | Stamping, dies, atau injeksi lilin dari cetakan | Biaya perkakas dapat dibagi pada produksi panjang |
| Kustomisasi dan revisi sering | CAD plus pola lilin/resin cetak lalu pengecoran | Lebih sedikit perubahan membutuhkan master dan cetakan baru |
| Kerawang dan permukaan rumit | Pola digital yang lolos manufacturability plus lilin hilang | Pembentukan digital membantu membuat pola sekali pakai yang kompleks |
| Memerlukan komponen logam langsung | Manufaktur aditif logam langsung | Menggunakan sistem logam dan post-processing tersendiri |
Metode dapat digabungkan: master digital dapat digunakan untuk membuat cetakan karet, atau pola cetak dalam jumlah kecil dapat memvalidasi desain sebelum investasi perkakas.
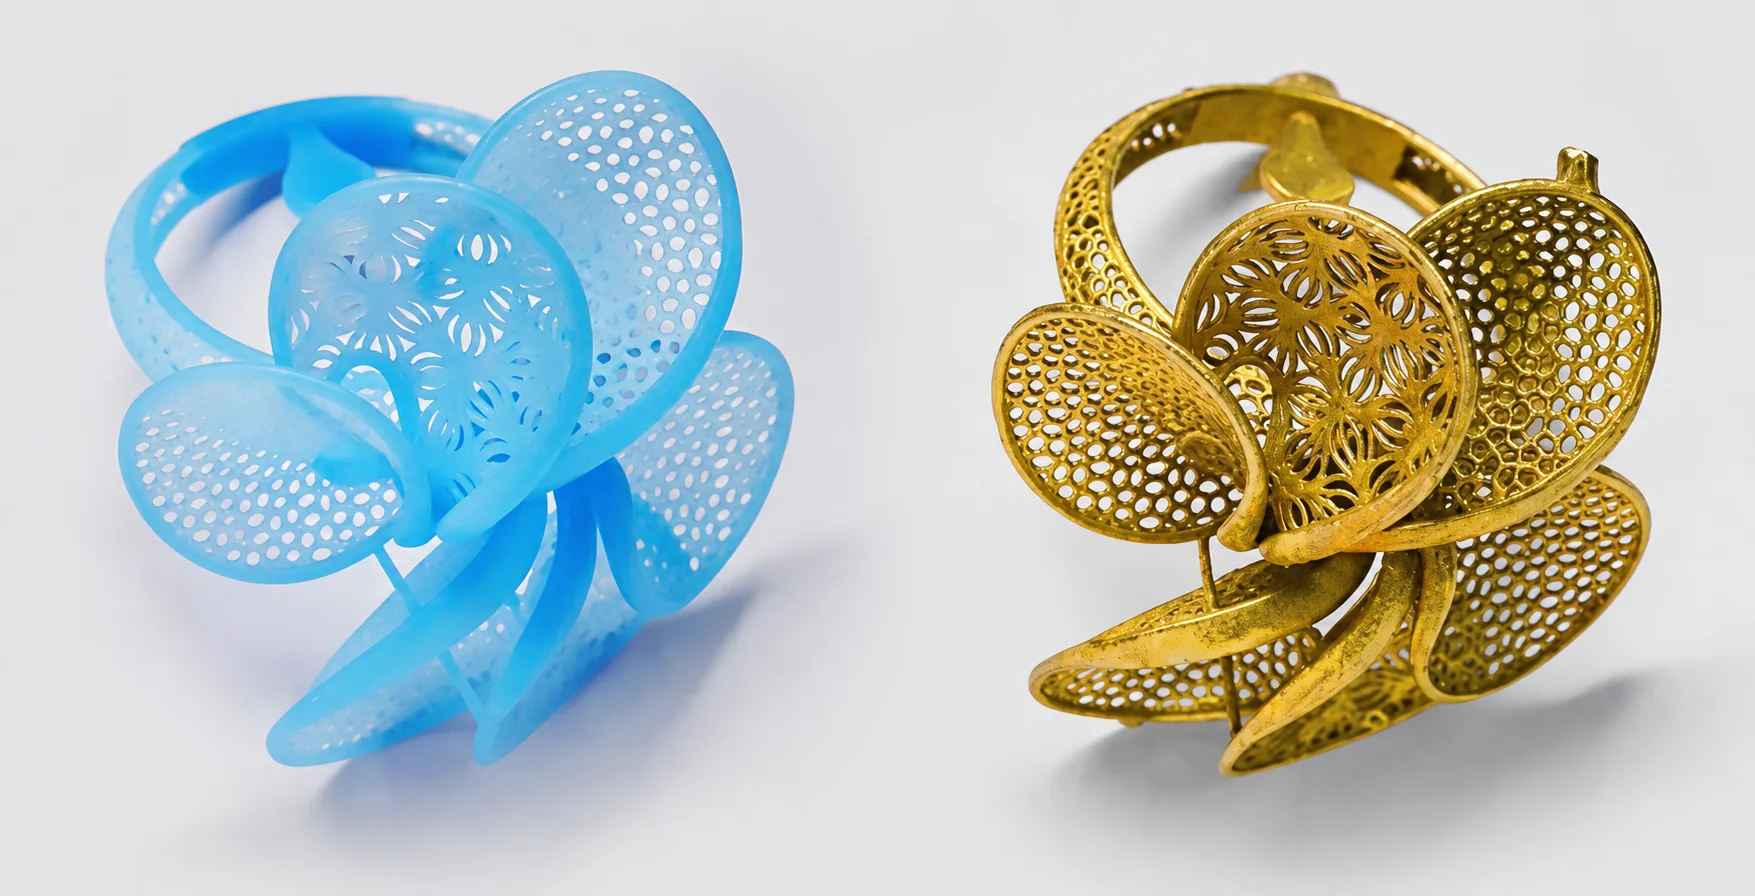
3D printing mengubah cara membuat pola, bukan menghapus keahlian perhiasan
Pencetakan lilin menghubungkan CAD dengan alur pengecoran yang mapan. Revisi lebih langsung, pola rumit dapat dibuat tanpa perkakas khusus untuk setiap variasi, dan berbagai pekerjaan dapat berbagi satu platform.
Untuk menilai pekerjaan kompleks, kustom, atau batch campuran, pelajari printer 3D lilin 3H-420 untuk perhiasan dan kirim file CAD representatif untuk evaluasi sampel. Sertakan paduan, dimensi, jumlah, dan proses pengecoran saat ini.
Pertanyaan umum
Apakah perhiasan cetak 3D selalu dicetak langsung dari logam?
Tidak. Istilah ini dapat berarti pencetakan logam langsung atau pencetakan pola lilin/resin yang kemudian dicor. 3H-420 mencetak pola lilin, bukan perhiasan logam jadi.
Apa perbedaan lilin cetak dan resin castable?
Lilin asli menggunakan bahan pola lilin; resin castable adalah fotopolimer yang biasanya dicuci dan di-post-cure. Ekspansi, abu, penanganan support, dan siklus burnout berbeda.
Apakah pola lilin dapat langsung dituang?
Tidak. Pola harus dibersihkan, dikeringkan, diperiksa, dirakit, di-invest, di-dewax, dan di-burnout sebelum penuangan.
Apakah pencetakan lilin hanya untuk kustom dan volume kecil?
Tidak. Produksi batch juga dimungkinkan. Ekonominya tergantung tinggi build, penggunaan platform, waktu pembersihan, tingkat penerimaan, tenaga kerja, dan biaya perkakas alternatif.
Mengapa volume tinggi masih memakai injeksi lilin?
Untuk desain stabil dengan cetakan tervalidasi, injeksi lilin dapat memberi siklus matang dan biaya unit rendah. Kedua metode sering saling melengkapi.
Apa yang harus dibandingkan saat memilih printer lilin?
Bandingkan bahan, pelepasan support, ukuran efektif, kapasitas penataan nyata, konsistensi, operasi berkelanjutan, perawatan, dan dukungan validasi dari pola sampai hasil cor.