
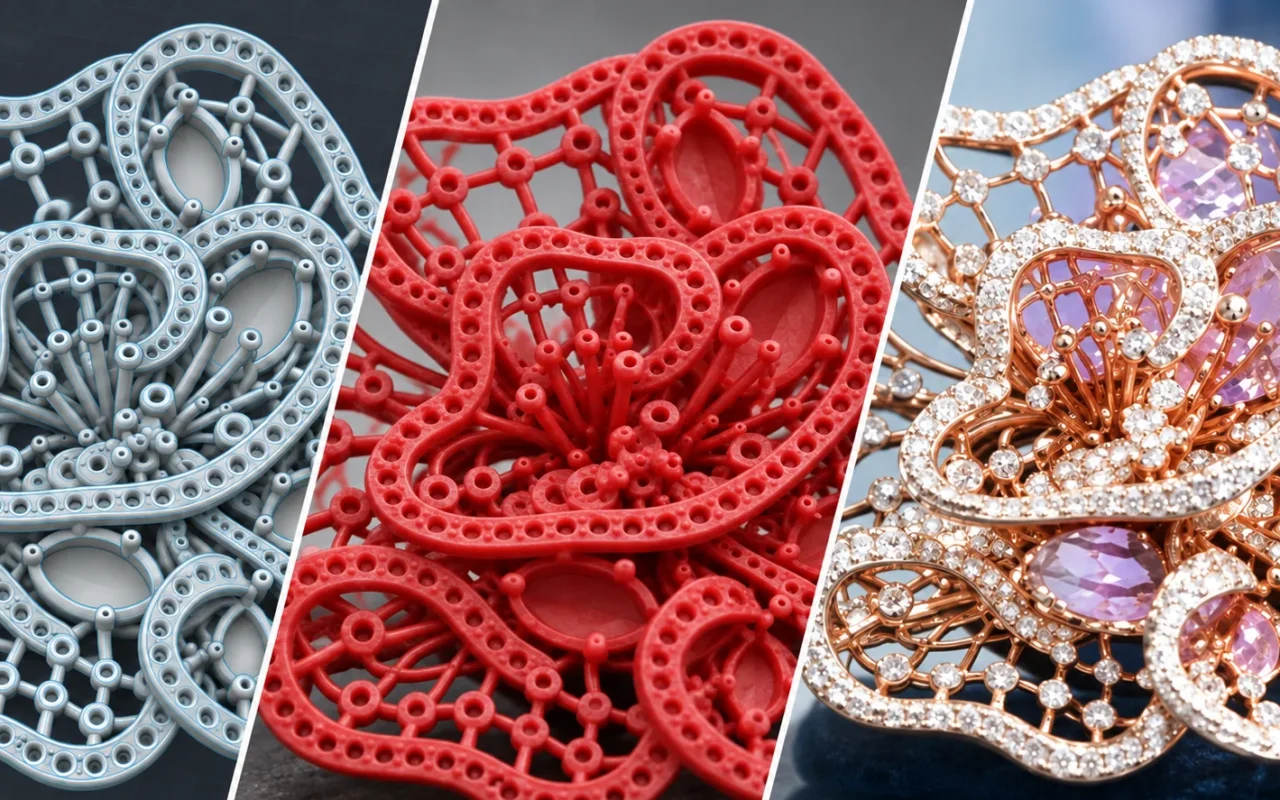
Como é realmente fabricada uma joia? Raramente por um único método. Normalmente existe uma sequência de desenho, conformação, união, fundição, acabamento e cravação.
Um anel simples pode começar numa barra metálica que é curvada, soldada e polida. Uma peça com recortes e vários alojamentos para pedras pode ser desenhada em CAD, produzida como modelo sacrificial, fundida em metal e acabada posteriormente. Para referências estáveis em volume, a estampagem, o conformado ou a injeção de cera num molde de borracha podem ser mais económicos.
É útil separar duas questões: como se forma a peça metálica final e como se produz o modelo de fundição. A impressão 3D de cera altera sobretudo a segunda etapa. Transforma geometria digital aprovada num modelo descartável, mas não substitui fundição, polimento, cravação nem conhecimento de fabrico. Veja a impressão 3D de cera no fabrico de joias.
Quais são os principais métodos de fabrico de joias?
Uma peça pode combinar conformação, união, fundição, maquinação, cravação e tratamento superficial. O guia do V&A sobre técnicas metalúrgicas também mostra que objetos metálicos recorrem frequentemente a vários processos.
| Método | Princípio | Aplicação adequada | Limitação principal |
|---|---|---|---|
| Fabrico manual | Serrar, forjar, dobrar, soldar, limar e polir. | Peças únicas, reparações e detalhes controlados na bancada. | Repetibilidade e produtividade dependem do tempo e da perícia. |
| Estampagem e conformação | Prensas e ferramentas dedicadas moldam o metal. | Desenhos estáveis, componentes em chapa e produção repetitiva. | O investimento em ferramentas é pouco flexível perante alterações frequentes. |
| Fundição por cera perdida | Um modelo sacrificial cria uma cavidade preenchida por metal líquido. | Anéis, pendentes, brincos, pulseiras, recortes e superfícies complexas. | O resultado depende do modelo, canais, revestimento, ciclo térmico, liga e vazamento. |
| Eletroformação | O metal é depositado eletroquimicamente sobre uma forma. | Peças leves, ocas ou com superfícies especiais. | Espessura, remoção da forma e acabamento exigem um processo próprio. |
| Maquinação CNC | Ferramentas removem material de cera ou metal. | Geometrias controladas, modelos-mestre e superfícies acessíveis. | Reentrâncias, cavidades profundas e zonas fechadas dependem do acesso da ferramenta. |
| Fabrico aditivo direto de metal | O metal é construído por camadas até uma forma quase final. | Geometrias especializadas e aplicações de elevado valor. | Máquinas, suportes, tratamento térmico e acabamento diferem da fundição com modelo. |
Nenhuma rota é sempre superior. A escolha depende de geometria, liga, volume, prazo, superfície, pós-processamento e custo.
Como transforma a cera perdida um modelo numa joia metálica?
Durante a desceragem e queima, o modelo desaparece e deixa uma cavidade no revestimento. O metal fundido preenche depois esse espaço.
- Produzir o modelo. Pode ser esculpido, injetado, maquinado por CNC ou impresso.
- Adicionar canais e montar a árvore. O sistema deve facilitar enchimento, ventilação, alimentação e corte.
- Revestir. Um material refratário envolve o conjunto.
- Descerar e queimar. Um ciclo térmico controlado remove o modelo e prepara o molde.
- Vazar, arrefecer e desmoldar. O metal preenche a cavidade e solidifica.
- Cortar e acabar. Removem-se canais antes de polir, revestir ou cravar.
Um modelo de cera impresso não é uma joia metálica impressa diretamente. É uma etapa numa cadeia mais longa. Consulte as aplicações de fundição de precisão.
Como se produzem modelos para fundição de joias?
Cera esculpida à mão
Oferece controlo direto do volume, textura e detalhe. Adequa-se a peças únicas e artísticas, mas repetições e mudanças de tamanho consomem mais tempo.
Modelo-mestre, molde de borracha e injeção
Um mestre validado pode originar um molde de borracha ou silicone para reproduzir modelos de cera. É eficiente em séries estáveis, mas cada variante requer preparação inicial.
Cera maquinada por CNC
O CNC corta um modelo ou mestre num bloco de cera. Controla superfícies acessíveis, enquanto cavidades profundas, reentrâncias e recortes delicados podem exigir redesenho.
Resina calcinável impressa
A fotopolimerização produz um modelo descartável a partir do CAD. Não é cera: lavagem, pós-cura, suportes, expansão, cinzas e ciclo de queima devem ser qualificados.
Impressão 3D com cera verdadeira
Produz diretamente um modelo de cera. Uma cera de suporte separada sustenta recortes e detalhes. Depois, o suporte é removido e o modelo é seco e inspecionado antes da montagem.
A Cprint 3D 3H-420, por exemplo, usa uma cera vermelha de construção, baseada em parafina e composta por 100% cera, com uma cera de suporte branca. Não é uma resina fotopolimérica. Limpeza, comportamento térmico, cinzas e queima não são intercambiáveis. Consulte as ceras de impressão para a 3H-420.
A visão geral do programa CAD/CAM para joalharia da GIA também integra CAM aditivo e subtrativo, impressão 3D e conceção para fabrico.
Porque estão os modelos de cera impressos em 3D a ganhar espaço?
Isto não significa que todas as fábricas devam substituir os processos existentes nem que imprimir seja sempre mais barato. O valor é mais claro em geometrias complexas, revisões frequentes, personalização e lotes mistos.
As revisões regressam ao ficheiro digital
Tamanho, assento de pedra, proporção ou textura podem ser alterados em CAD. Depois da aprovação, prepara-se e imprime-se um novo modelo sem criar necessariamente uma ferramenta física para cada variante.
A geometria complexa passa do CAD ao modelo físico
Recortes, filigrana, texturas finas e superfícies compostas podem exigir muita mão de obra. A construção por camadas e o suporte removível facilitam algumas destas formas.
Contudo, imprimível não significa automaticamente fundível. Espessura, acesso à limpeza, canais, fluxo de metal e acabamento têm de ser analisados.
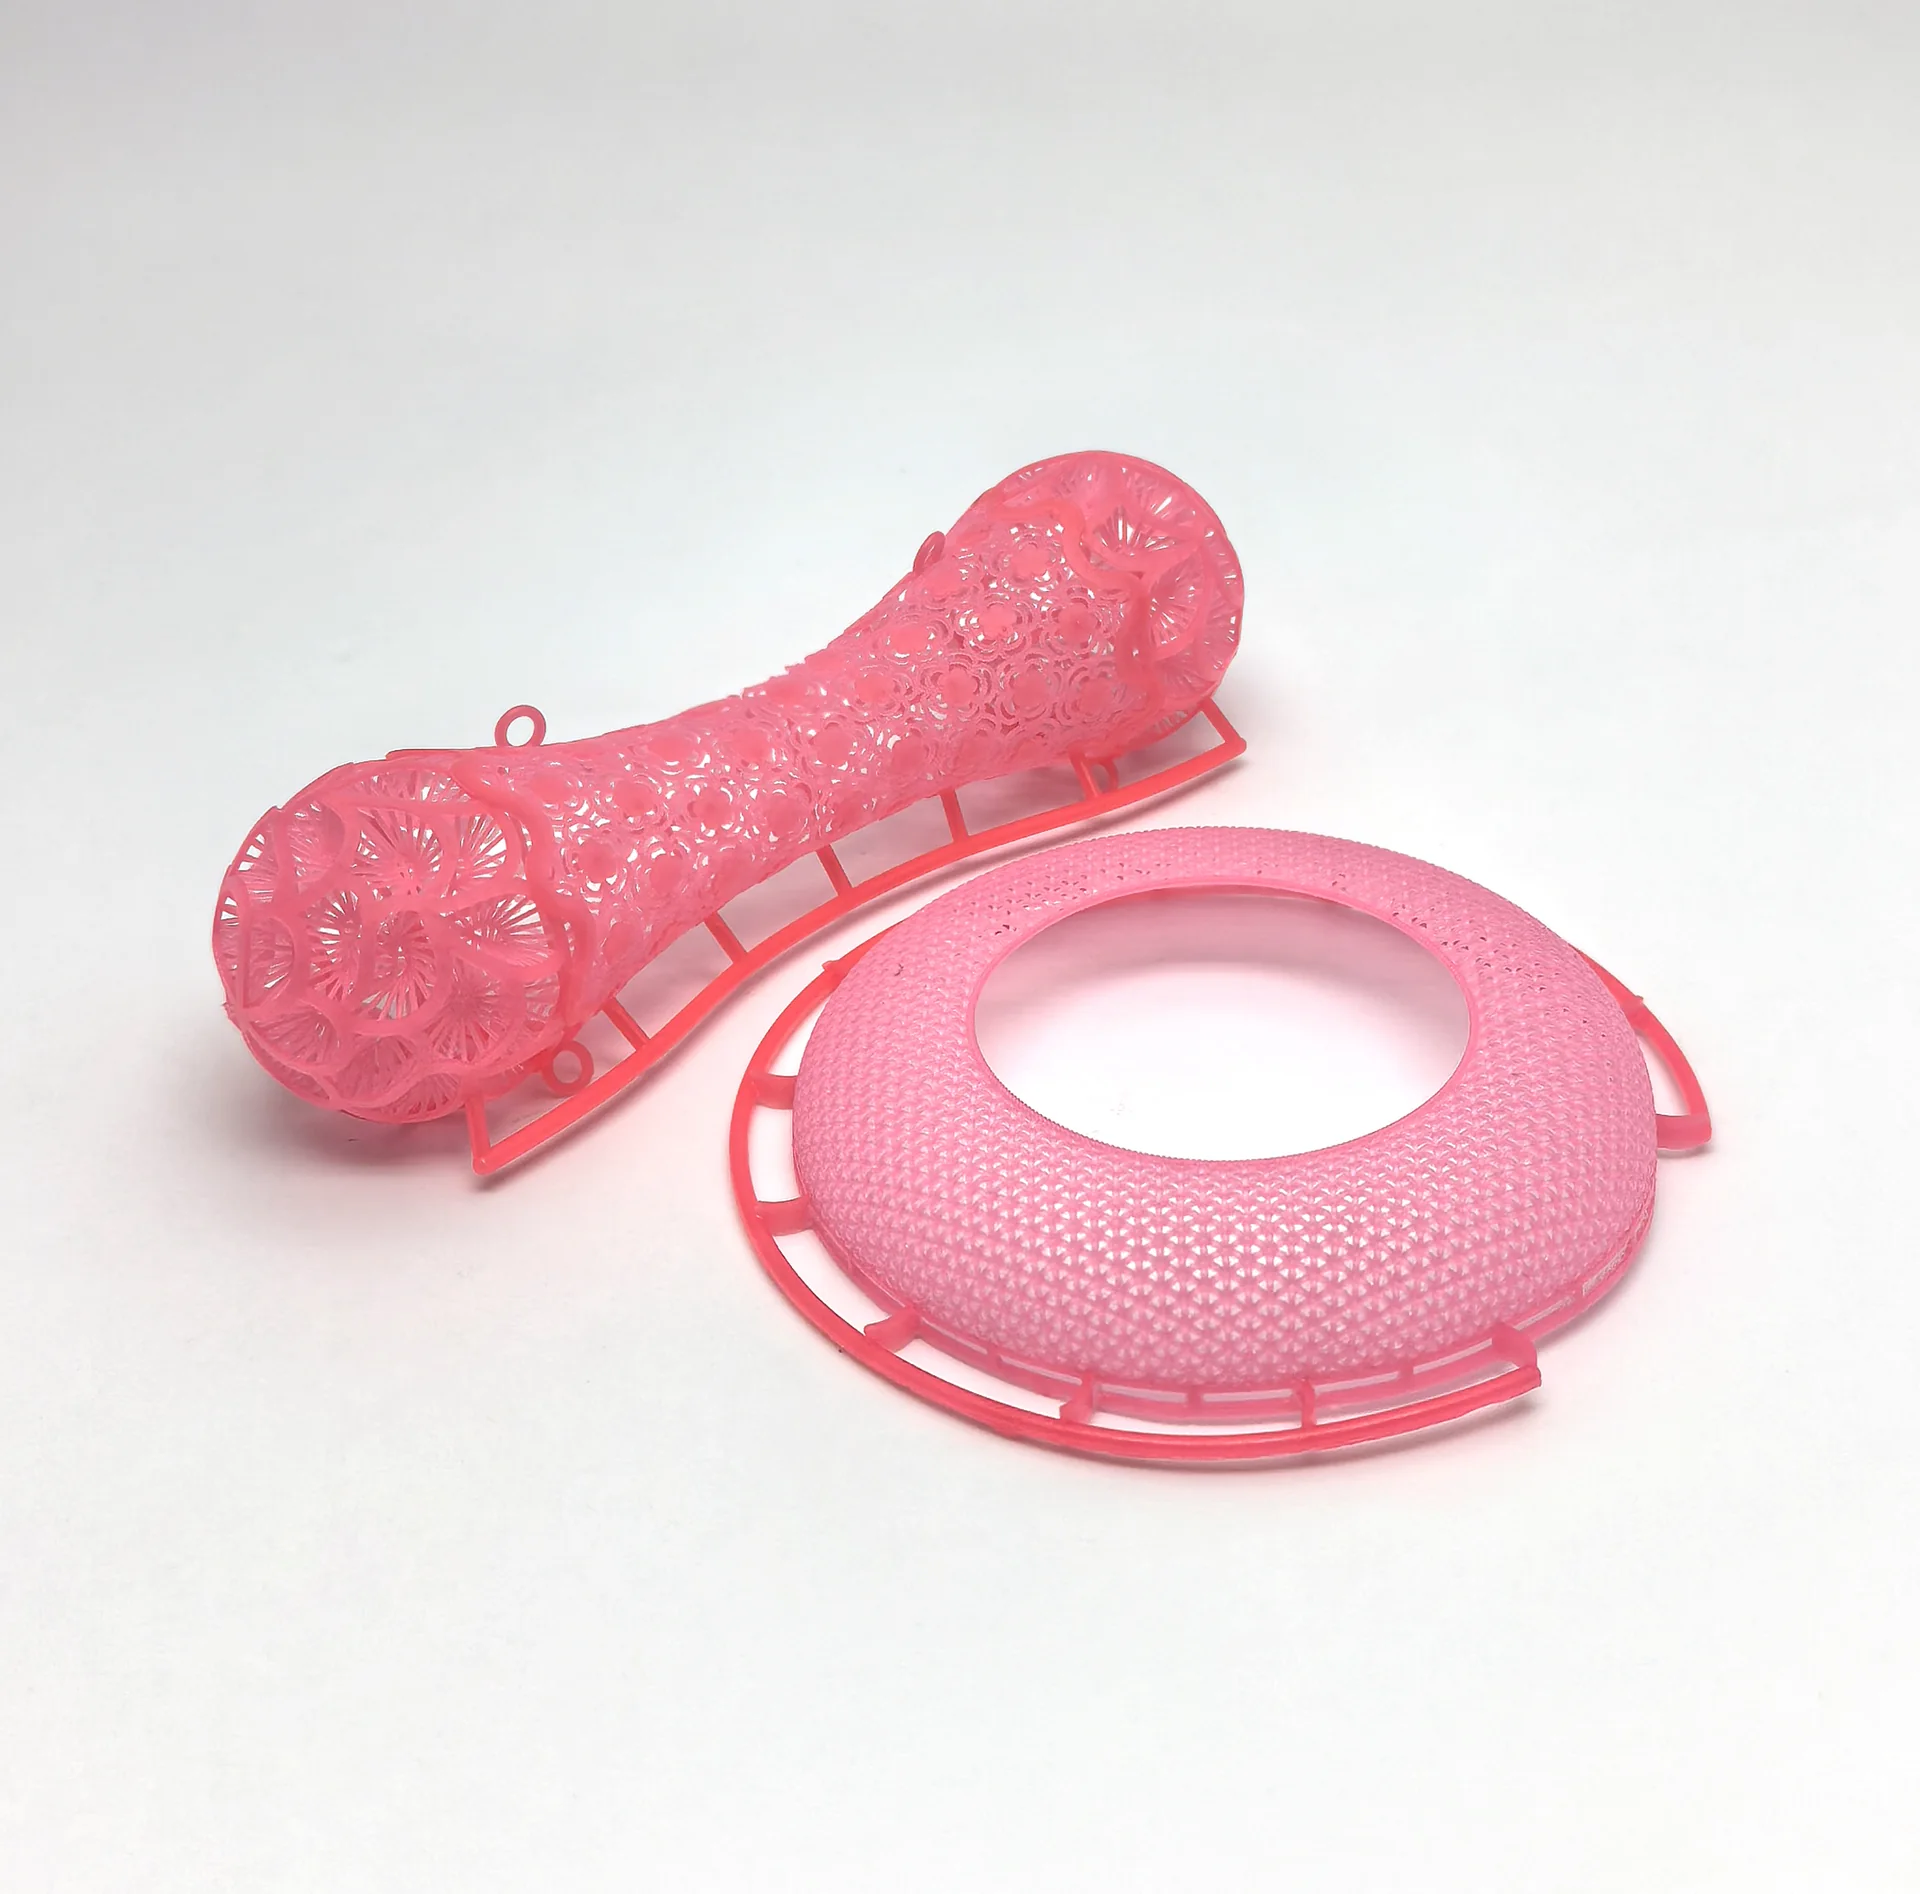
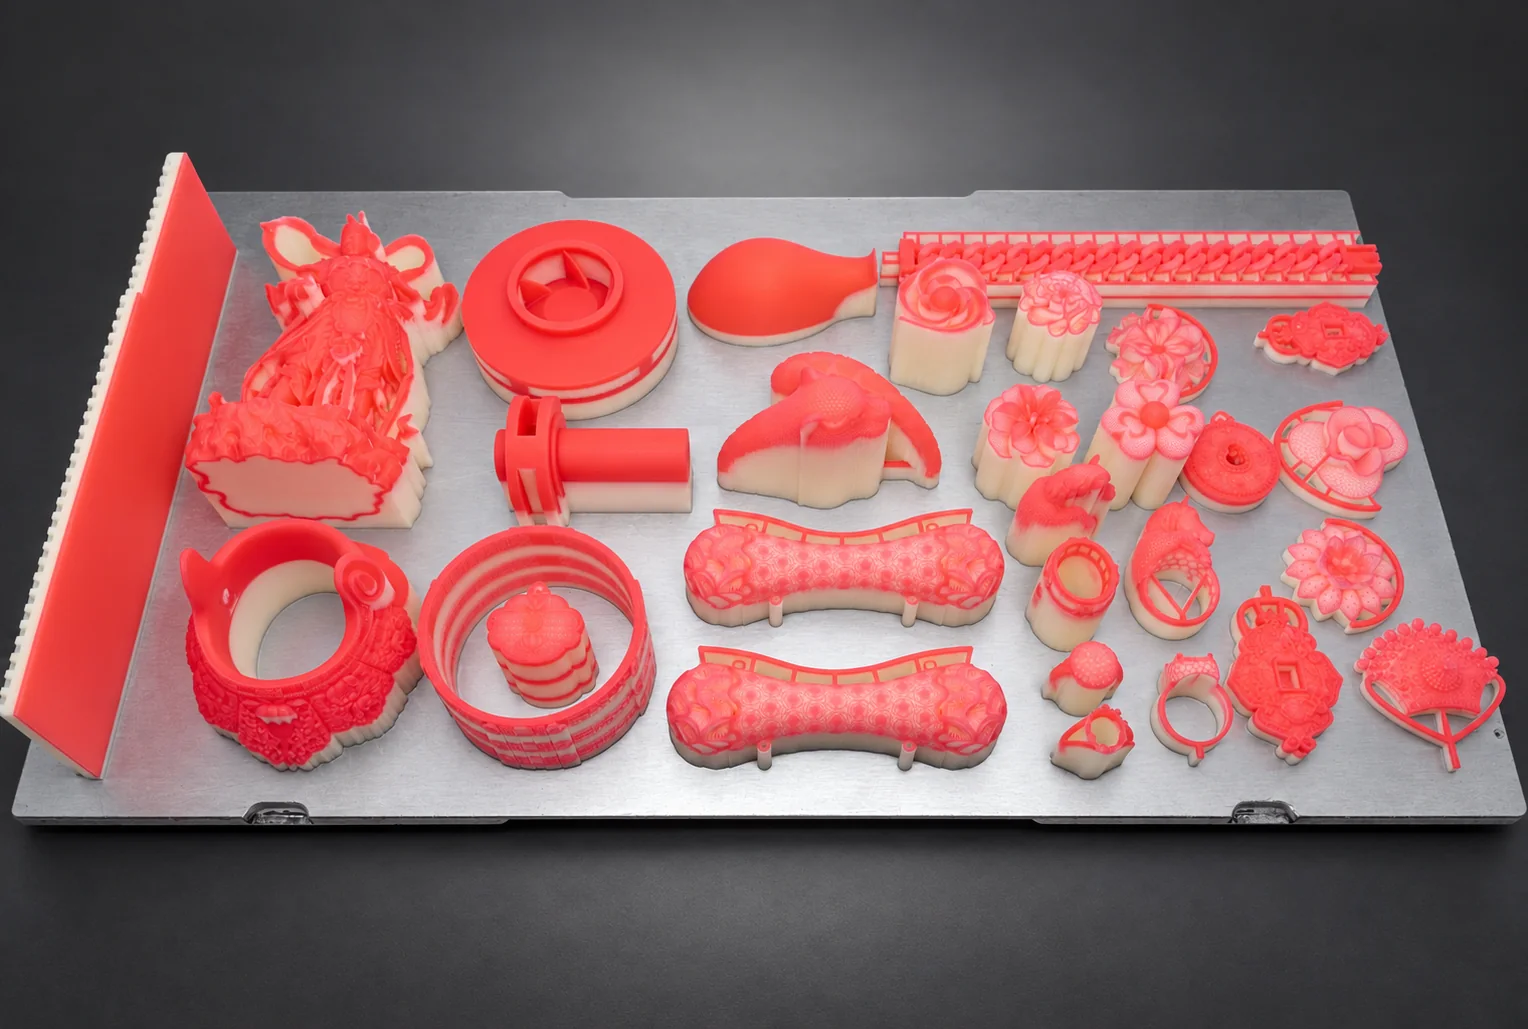
Desenhos diferentes podem partilhar a mesma plataforma
A disposição digital pode combinar desenhos e tamanhos distintos se espaçamento, orientação, suportes e identificação forem controlados. A capacidade real mede-se pelos modelos limpos, inspecionados e prontos a montar.
Os ficheiros facilitam repetição e controlo de versões
Geometrias e tamanhos aprovados podem ser guardados e reutilizados. A consistência continua a exigir controlo de máquina, material, orientação, suporte, limpeza e ambiente.
A cera impressa entra num fluxo de cera perdida existente
A impressão altera a produção do modelo, não a árvore, revestimento, desceragem, queima, vazamento e acabamento. Cera, revestimento, dimensão do molde, ciclo térmico, liga e método precisam de ser testados em conjunto.
Na Shenzhen International Jewelry Fair 2026, a Cprint 3D apresentou a 3H-420 Plus com exterior redesenhado em conversas de aplicação com profissionais. O balanço da Shenzhen International Jewelry Fair 2026 documenta a apresentação, mas não é utilizado como estatística de mercado.
A cera impressa em 3D não é a melhor opção para todos os trabalhos
Um desenho estável e repetitivo pode continuar mais económico com molde de borracha qualificado. Uma peça artística única pode favorecer trabalho manual.
A impressão também tem limites: espaços fechados podem reter suporte, paredes frágeis podem deformar-se, contactos de suporte aumentam o acabamento e canais inadequados podem comprometer a fundição. Compare material, remoção de suporte, volume útil, capacidade real, estabilidade, manutenção e resultado do modelo à peça.
Como escolher uma rota de fabrico?
| Tarefa | Rota a avaliar | Motivo |
|---|---|---|
| Peça única, reparação, caráter manual | Fabrico manual ou cera esculpida | Controlo direto da forma e superfície |
| Desenho estável, volume repetitivo | Estampagem, conformação ou injeção de cera | O custo da ferramenta distribui-se pela série |
| Personalização e alterações frequentes | CAD, modelo de cera/resina impresso e fundição | Menos variantes exigem novo mestre e molde |
| Recortes, filigrana, superfícies complexas | Modelo digital fabricável e cera perdida | A formação digital facilita modelos complexos |
| Peça metálica direta | Fabrico aditivo direto de metal | Usa sistema próprio de metal e pós-processamento |
As rotas podem combinar-se: um mestre digital pode servir para criar um molde, e uma pequena série de modelos impressos pode validar o desenho antes do investimento em ferramentas.
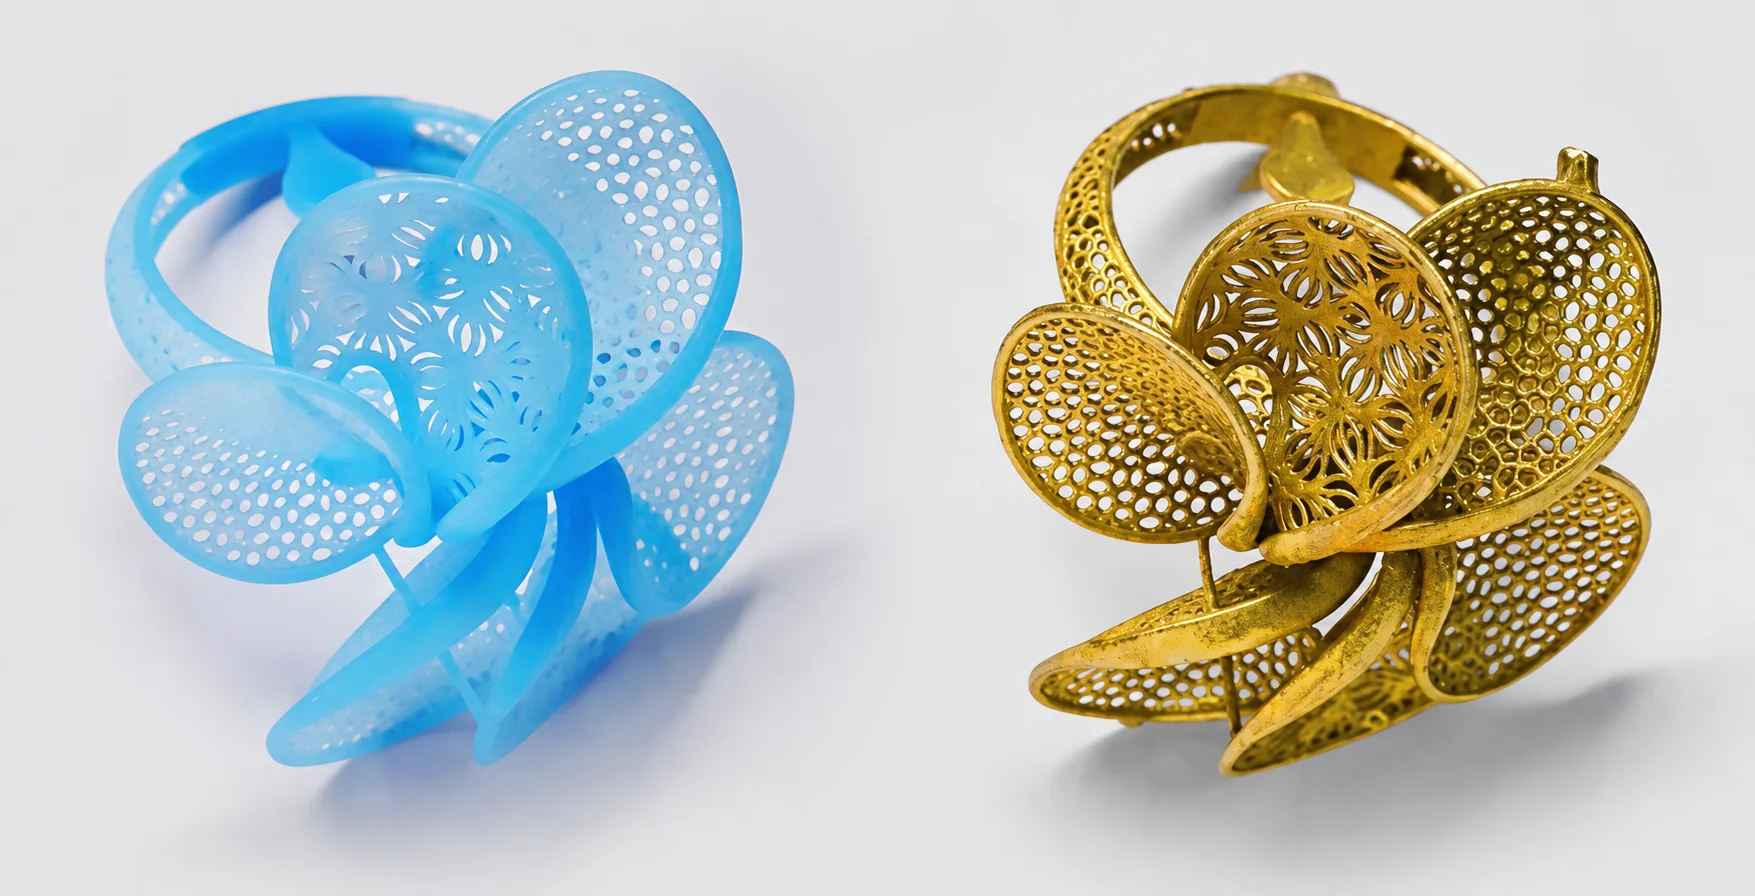
A impressão 3D muda a entrada para o modelo, não elimina o ofício
A impressão de cera liga o CAD a uma rota de fundição estabelecida: permite rever desenhos, produzir modelos complexos sem ferramenta dedicada a cada variante e misturar trabalhos numa plataforma.
Para avaliar peças complexas, personalização ou lotes variados, consulte a impressora 3D de cera 3H-420 para joalharia e pode enviar um ficheiro CAD representativo para avaliar uma amostra. Inclua liga, dimensões, quantidade e processo atual.
Perguntas frequentes
Joia impressa em 3D significa sempre metal impresso diretamente?
Não. Pode ser impressão direta de metal ou um modelo de cera/resina posteriormente fundido. A 3H-420 imprime modelos de cera, não joias metálicas acabadas.
Qual é a diferença entre cera impressa e resina calcinável?
A primeira usa cera; a segunda é um fotopolímero normalmente lavado e pós-curado. Expansão, cinzas, suportes e queima diferem.
Pode vazar-se metal imediatamente sobre um modelo impresso?
Não. É necessário limpar, secar, inspecionar, montar, revestir, descerar e queimar antes do vazamento.
A impressão de cera serve apenas para séries curtas?
Não. Também pode apoiar produção em lote. A economia depende da altura, ocupação, limpeza, taxa de aceitação, mão de obra e custo de ferramenta alternativa.
Porque continua a usar-se injeção de cera em grande volume?
Com desenho estável e molde qualificado, oferece um ciclo maduro e baixo custo unitário. As duas rotas são frequentemente complementares.
O que comparar numa impressora 3D de cera?
Material, remoção de suporte, volume útil, capacidade real, consistência, operação contínua, manutenção e validação do modelo à peça fundida.