
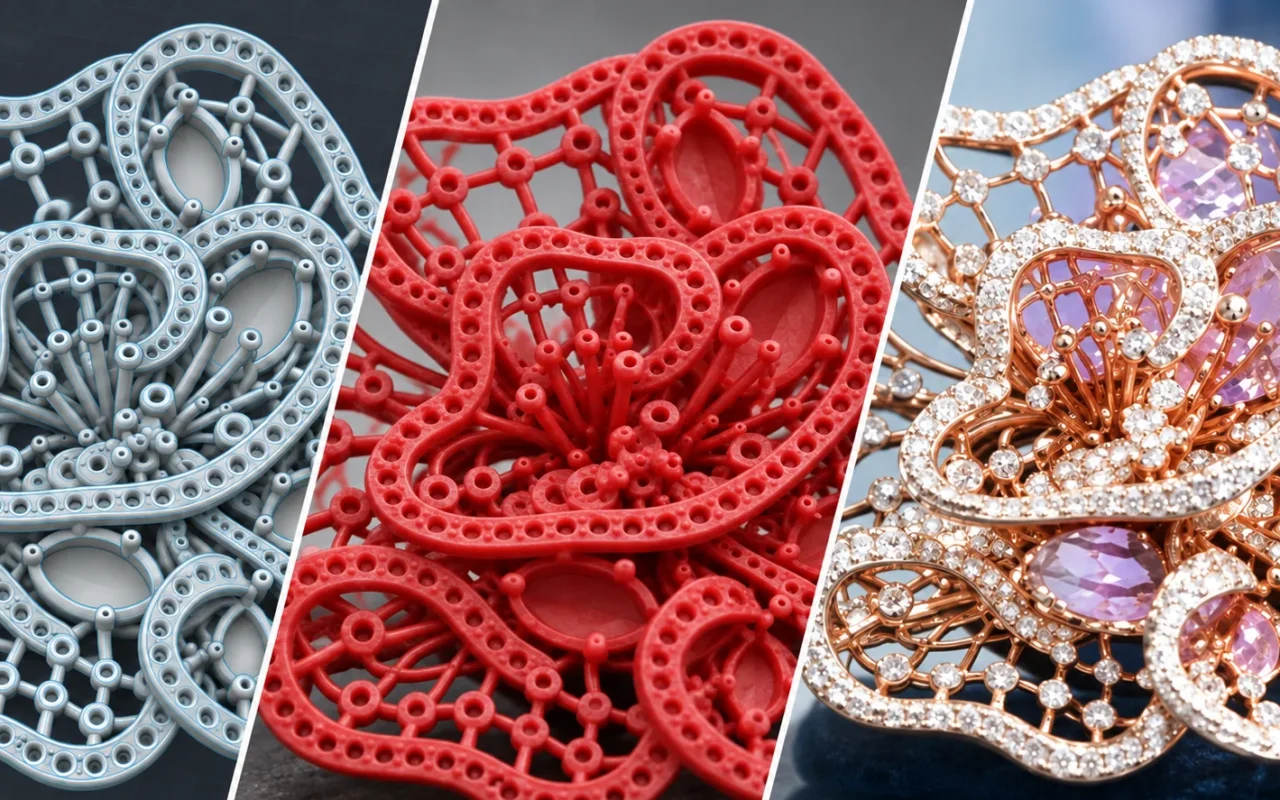
¿Cómo se fabrica realmente una joya? Casi nunca mediante una sola técnica. Lo habitual es combinar diseño, conformado, unión, fundición, acabado y engastado.
Un anillo sencillo puede partir de metal doblado, soldado y pulido. Una pieza con calados y numerosos alojamientos para piedras puede diseñarse en CAD, producirse como patrón desechable, fundirse en metal y terminarse después. Para diseños estables y repetitivos, el estampado, el conformado con dies o la inyección de cera en molde de caucho pueden resultar más económicos.
Conviene separar dos preguntas: cómo se forma la pieza metálica final y cómo se obtiene el patrón de fundición. La impresión 3D de cera transforma sobre todo la segunda etapa. Convierte un diseño digital aprobado en un patrón sacrificable, pero no sustituye la fundición, el pulido, el engastado ni el criterio de fabricación. Consulte la impresión 3D de cera para fabricar joyas.
¿Cuáles son los principales métodos para fabricar joyas?
Una misma pieza puede combinar conformado, unión, fundición, mecanizado, engastado y tratamiento superficial. La guía de técnicas metalúrgicas del V&A también muestra que los objetos metálicos suelen depender de varios procesos.
| Método | Principio | Aplicación adecuada | Límite principal |
|---|---|---|---|
| Fabricación manual | Serrado, forjado, doblado, soldadura, limado y pulido. | Piezas únicas, reparaciones y detalles controlados directamente en banco. | La repetibilidad y el rendimiento dependen del tiempo y la destreza. |
| Estampado y conformado | Prensas y utillajes específicos dan forma a chapas o preformas. | Diseños estables, componentes planos y producción repetitiva. | El utillaje inicial es poco flexible ante cambios frecuentes. |
| Fundición a la cera perdida | Un patrón sacrificable crea una cavidad que se llena con metal fundido. | Anillos, colgantes, pendientes, pulseras, calados y superficies complejas. | Influyen el patrón, los bebederos, el revestimiento, el quemado, la aleación y el vertido. |
| Electroformación | El metal se deposita electroquímicamente sobre una forma. | Diseños ligeros, huecos o con efectos superficiales especiales. | El espesor, la retirada del soporte y el acabado exigen un proceso específico. |
| Mecanizado CNC | Herramientas de corte eliminan material de cera o metal. | Geometrías controladas, modelos maestros y superficies accesibles. | Los socavados, cavidades profundas y detalles cerrados dependen del acceso de la herramienta. |
| Fabricación aditiva directa de metal | El metal se construye por capas hasta obtener una pieza casi final. | Geometrías especializadas y aplicaciones de alto valor. | Máquinas, soportes, tratamiento térmico y acabado son distintos de la fundición con patrón. |
Ninguna ruta es superior en todos los casos. La elección depende de la geometría, aleación, volumen, plazo, superficie, posprocesado y coste.
¿Cómo convierte la cera perdida un patrón en una joya metálica?
Durante el descerado y el quemado, el patrón desaparece y deja una cavidad en el revestimiento. Esa cavidad se llena después con metal fundido.
- Fabricar el patrón. Puede tallarse, inyectarse, mecanizarse por CNC o imprimirse en 3D.
- Añadir bebederos y montar el árbol. El sistema debe facilitar el llenado, la ventilación, la alimentación y el corte posterior.
- Revestir. Un material refractario rodea el conjunto.
- Descerar y quemar. Un ciclo térmico controlado elimina el patrón y prepara el molde.
- Colar, enfriar y desmoldear. El metal seleccionado llena la cavidad y solidifica.
- Cortar y acabar. Se eliminan bebederos antes del pulido, recubrimiento o engastado.
Un patrón de cera impreso no es una joya metálica impresa directamente. Es una etapa de una cadena que incluye diseño de bebederos, revestimiento, quemado, aleación, colada y acabado. Consulte las aplicaciones de fundición de precisión.
¿Cómo se fabrican los patrones para fundición de joyería?
Cera tallada a mano
Permite controlar directamente volumen, textura y detalle. Es adecuada para piezas únicas y artísticas, pero las copias y los cambios de talla consumen más tiempo de banco.
Modelo maestro, molde de caucho e inyección de cera
Un maestro validado puede convertirse en un molde de caucho o silicona para reproducir patrones. Es eficaz en series estables, aunque cada diseño o talla requiere maestro, molde y puesta a punto.
Cera mecanizada por CNC
El CNC puede cortar un patrón o un maestro en cera. Controla bien superficies accesibles, pero los socavados, huecos profundos y calados delicados pueden exigir rediseño.
Impresión con resina calcinable
La fotopolimerización produce patrones desechables desde CAD. No es cera: suele requerir lavado, poscurado y retirada de soportes. Su expansión, ceniza y ciclo de quemado deben validarse.
Impresión 3D con cera real
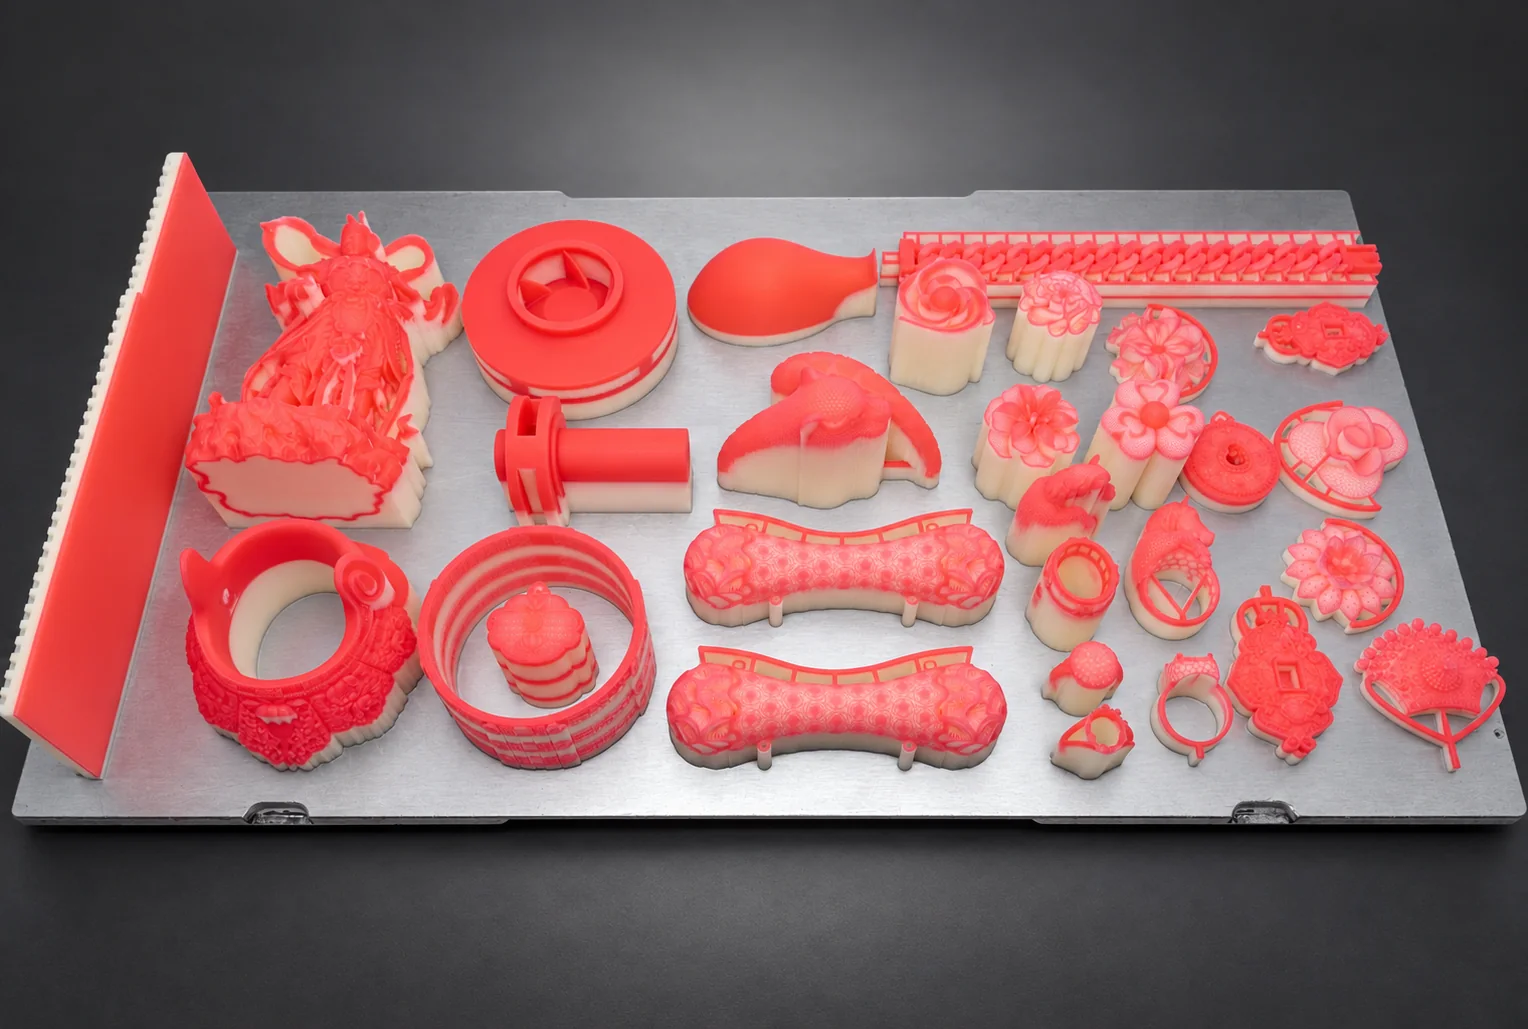
Genera directamente un patrón de cera desechable. Una cera de soporte independiente mantiene calados, voladizos y detalles. Después se elimina el soporte y se seca e inspecciona el patrón.
La Cprint 3D 3H-420, por ejemplo, utiliza una cera roja de construcción, 100% cera y basada en parafina, junto con un soporte blanco también basado en cera. No es una resina fotopolimérica. Ambos materiales pueden servir como patrón sacrificable, pero su limpieza, comportamiento térmico, ceniza y quemado son diferentes. Consulte las ceras de impresión para la 3H-420.
El programa de CAD/CAM para joyería de GIA integra CAM aditivo y sustractivo, impresión 3D y diseño fabricable en un mismo conjunto de competencias.
¿Por qué avanzan los patrones de cera impresos en 3D?
No significa que todas las fábricas deban sustituir sus procesos ni que imprimir sea siempre más barato. Su valor aparece sobre todo con geometrías complejas, cambios frecuentes, personalización y lotes mixtos.
Las revisiones vuelven al archivo digital
La talla, el asiento de una piedra, la proporción o la textura pueden modificarse en CAD. Tras la aprobación, se prepara e imprime un nuevo patrón sin crear necesariamente un útil físico para cada variante.
La geometría compleja pasa del CAD al patrón físico
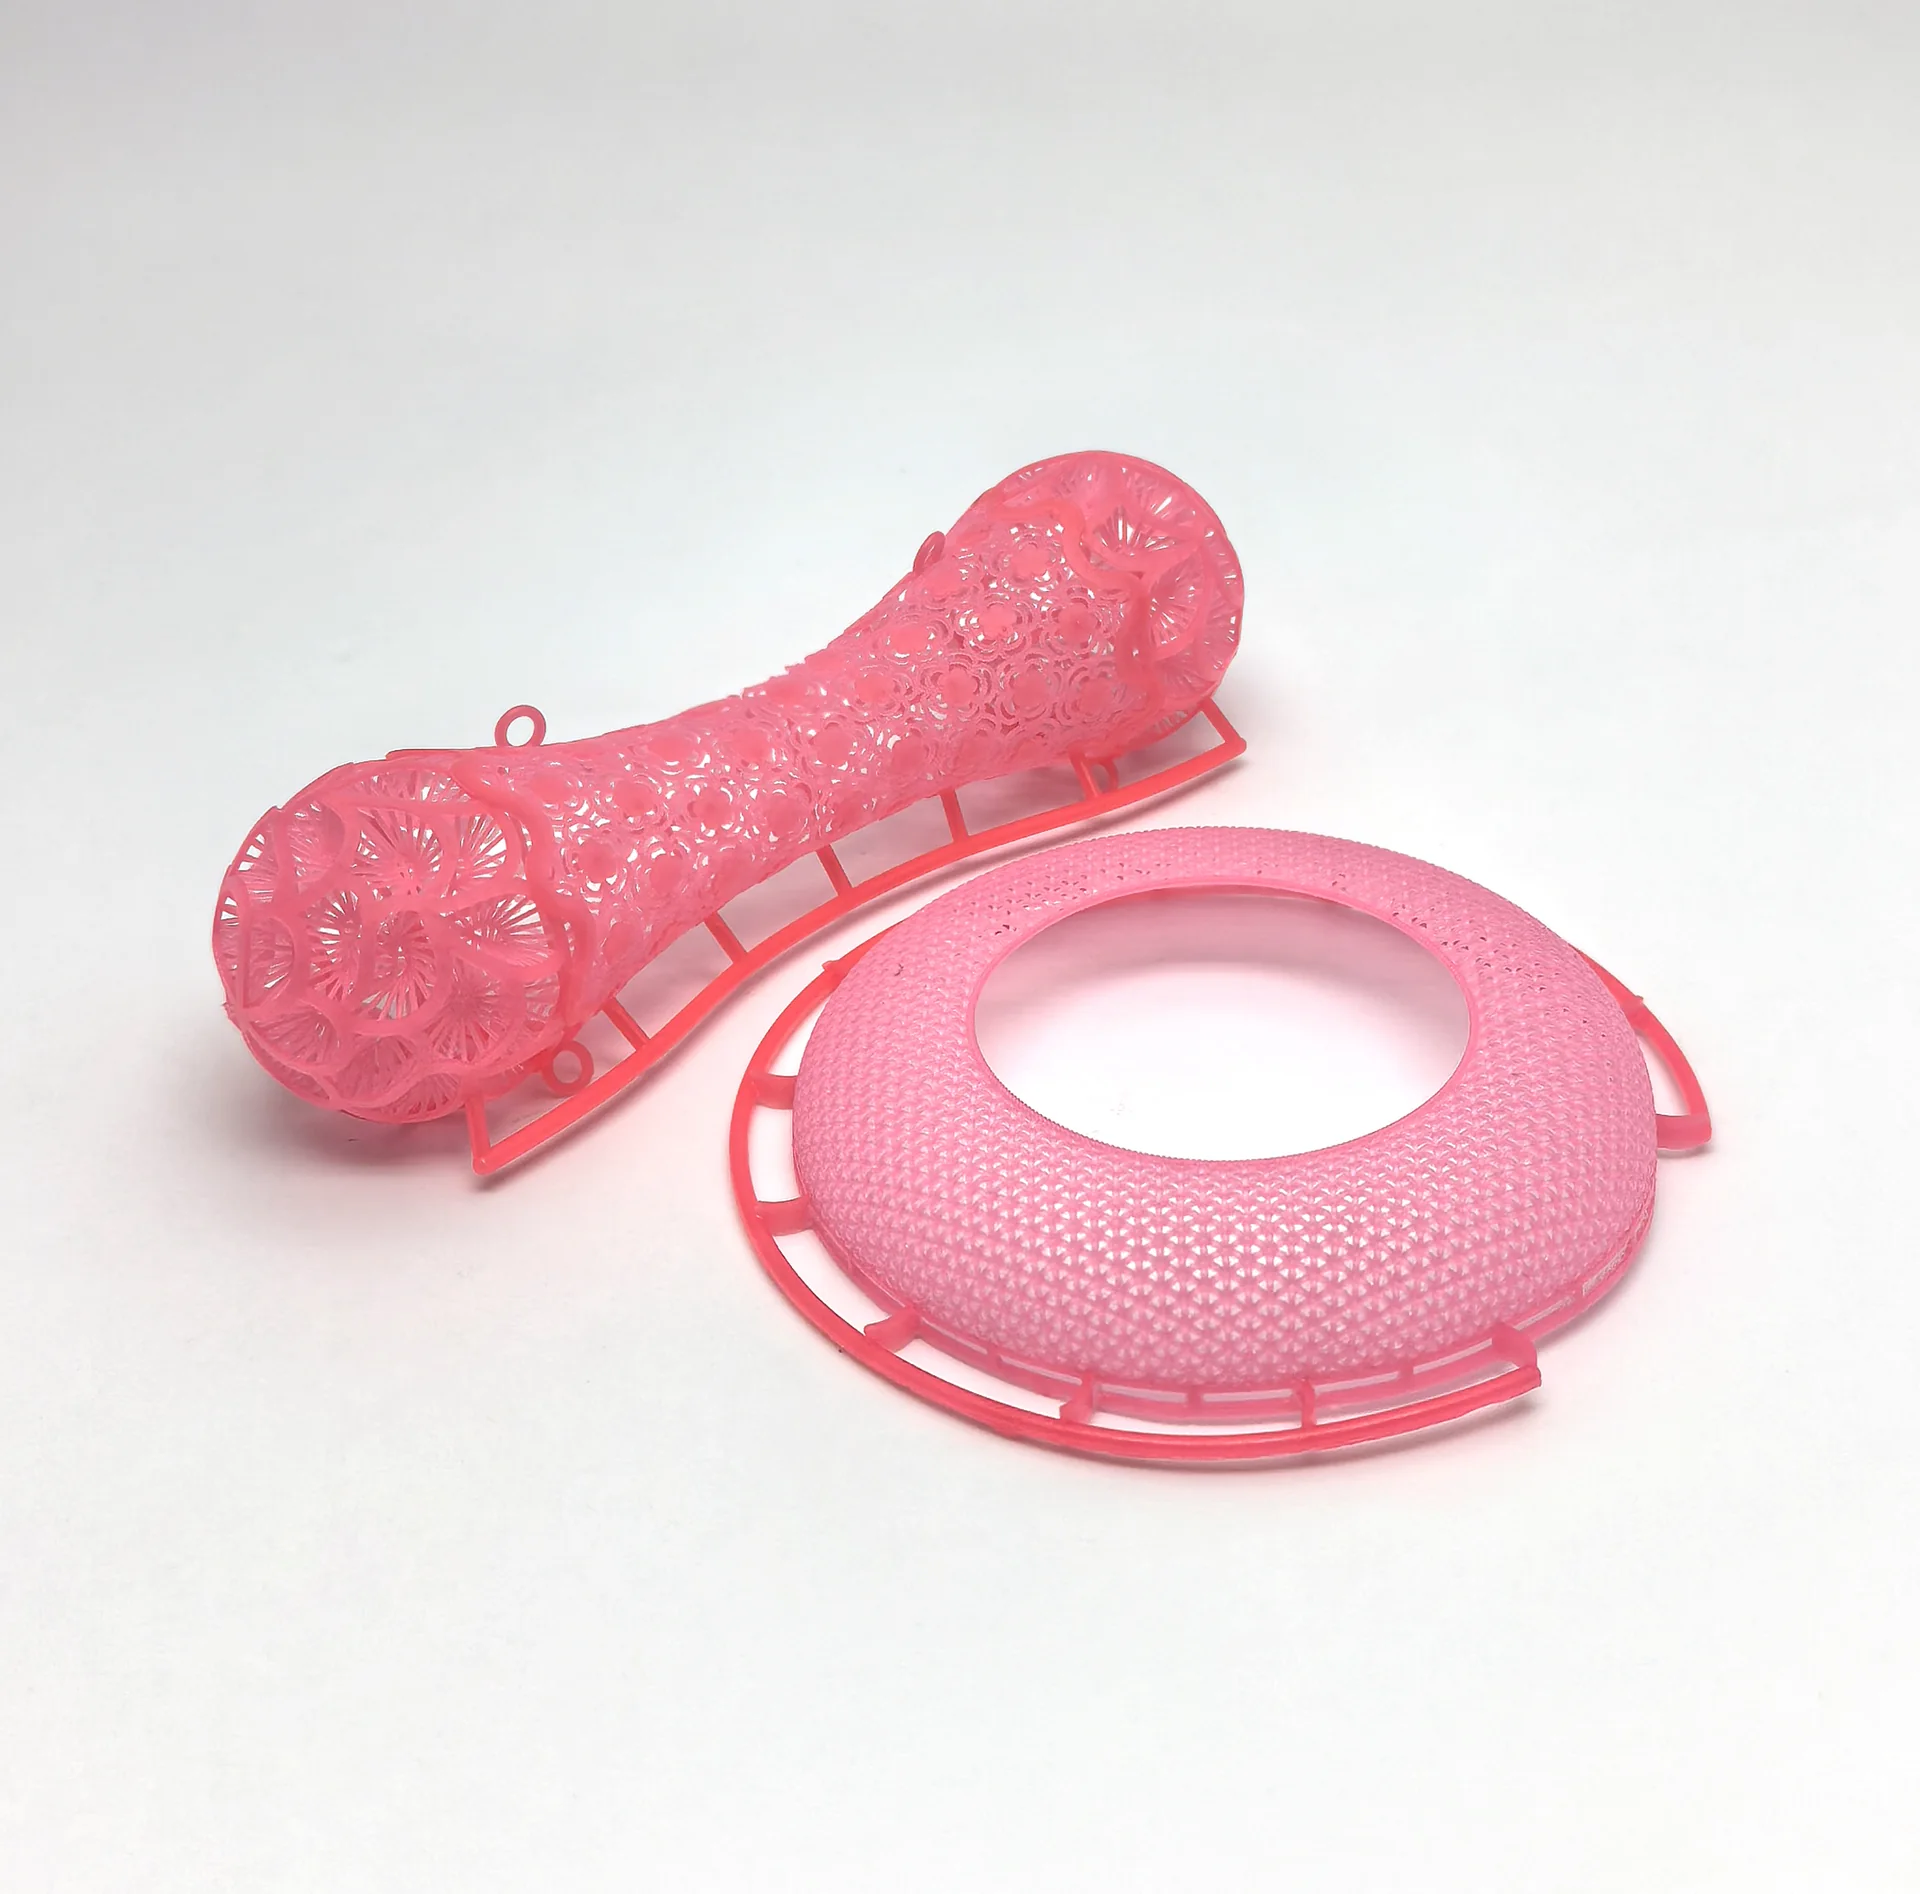
Calados, filigranas, texturas finas y superficies compuestas pueden requerir mucho trabajo manual o particiones de molde complejas. La fabricación por capas y el soporte eliminable facilitan algunas de estas formas.
Sin embargo, que un modelo sea imprimible no significa que sea colable. Deben revisarse espesor, acceso para limpiar, bebederos, flujo de metal y acabado.
Distintos diseños pueden compartir una plataforma
El anidado digital combina diseños o tallas diferentes si se controlan separación, orientación, soportes e identificación. La capacidad real no es el número colocado en la plataforma, sino los patrones limpios, inspeccionados y listos para montar.
Los archivos facilitan la repetición y el control de versiones
Geometrías, tallas y revisiones aprobadas pueden almacenarse y reutilizarse. La consistencia aún exige controlar máquina, material, orientación, soportes, limpieza y ambiente.
La cera impresa entra en un flujo de cera perdida conocido
La impresión cambia la producción del patrón, no el montaje del árbol, revestimiento, descerado, quemado, colada y acabado. Cera, revestimiento, tamaño de cilindro, ciclo térmico, aleación y método de colada deben validarse juntos.
En Shenzhen International Jewelry Fair 2026, Cprint 3D presentó la 3H-420 Plus con exterior renovado en conversaciones de aplicación con profesionales. El resumen de Shenzhen International Jewelry Fair 2026 documenta esa presentación, pero no se utiliza como estadística de mercado.
La cera impresa en 3D no es la mejor ruta para cada trabajo
Un diseño estable con demanda prolongada puede aprovechar un molde de caucho validado y un coste unitario bajo. Una pieza artística única puede favorecer el trabajo o tallado manual.
La impresión también tiene límites: una cavidad cerrada puede retener soporte; una pared frágil puede deformarse; los puntos de contacto añaden acabado; y un bebedero incorrecto puede arruinar la colada. Por eso se deben comparar material, retirada de soporte, volumen útil, capacidad real, estabilidad, mantenimiento y resultado desde patrón hasta pieza fundida.
¿Cómo elegir una ruta de fabricación?
| Tarea | Ruta a evaluar | Motivo |
|---|---|---|
| Pieza única, reparación o carácter manual | Fabricación manual o cera tallada | Control directo de forma y superficie |
| Diseño estable y volumen repetitivo | Estampado, conformado o inyección de cera | El coste del útil se reparte en la serie |
| Personalización y cambios frecuentes | CAD más patrón de cera/resina impreso y fundición | Menos variantes requieren un maestro y molde nuevos |
| Calado, filigrana y superficies complejas | Patrón digital fabricable más cera perdida | La conformación digital facilita patrones complejos |
| Pieza metálica directa | Fabricación aditiva directa de metal | Utiliza otro sistema de metal y posprocesado |
Las rutas pueden combinarse: un maestro digital puede servir para crear un molde, y una pequeña serie de patrones impresos puede validar el diseño antes del utillaje.
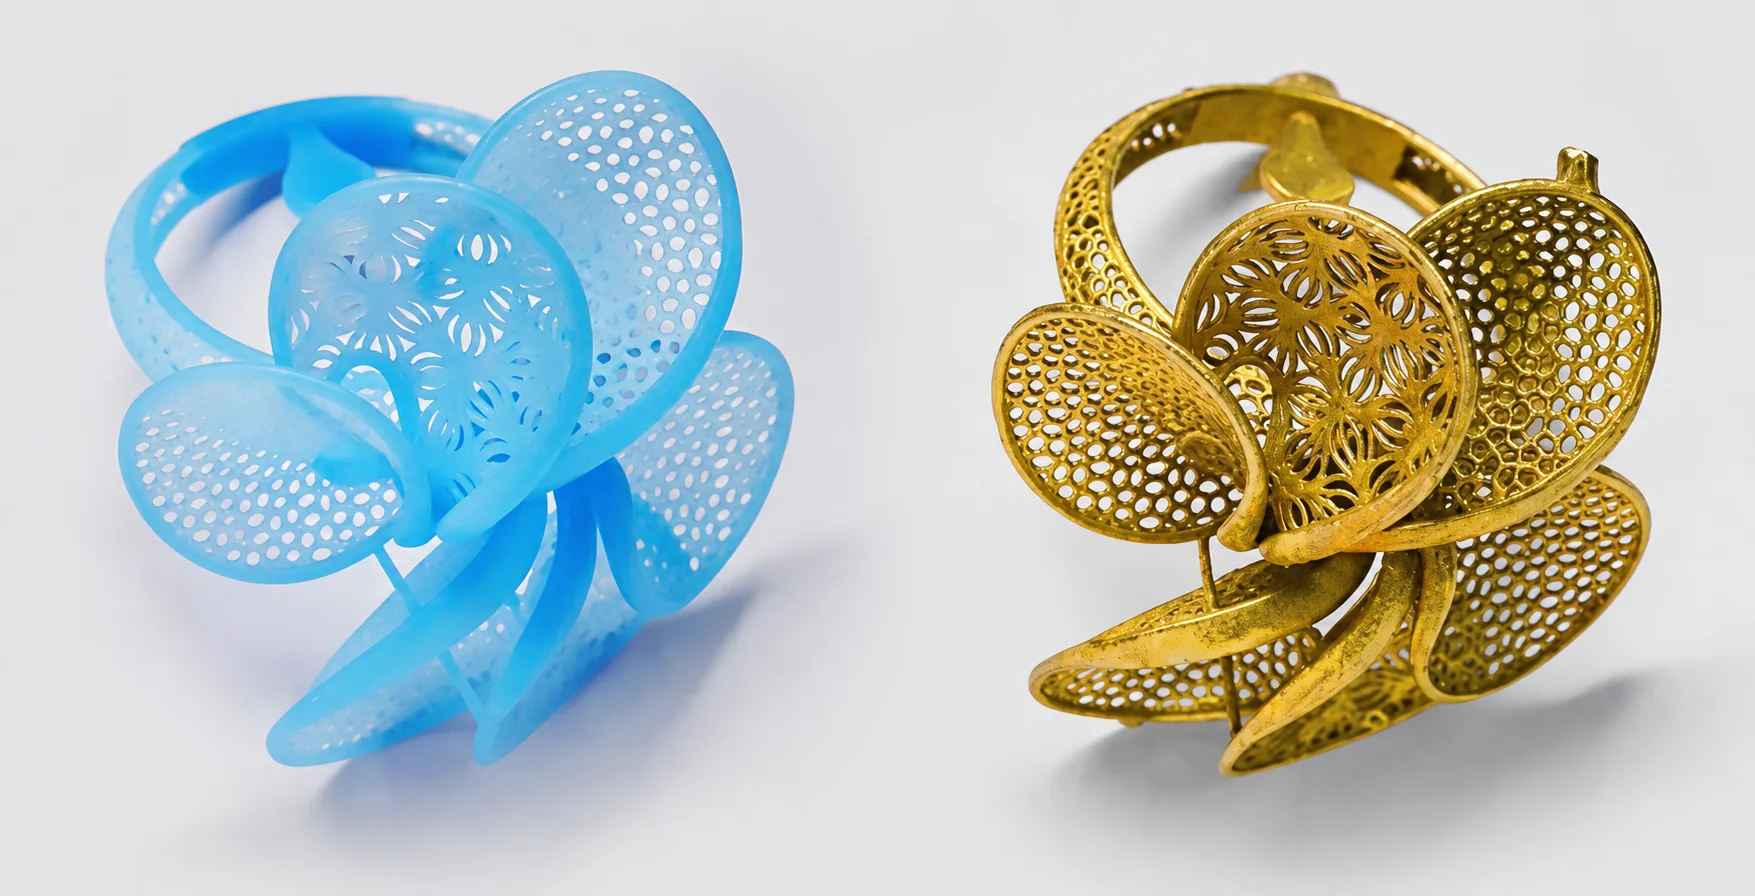
La impresión 3D cambia la entrada al patrón, no elimina el oficio joyero
La impresión de cera conecta el CAD con una ruta de fundición establecida: permite revisar diseños, producir patrones complejos sin un útil dedicado para cada variante y combinar trabajos en una plataforma.
Para evaluar joyería compleja, personalizada o de lotes mixtos, revise la impresora 3D de cera 3H-420 para joyería y puede enviar un archivo CAD representativo para evaluar una muestra. Incluya aleación, dimensiones, cantidad y proceso de fundición actual.
Preguntas frecuentes
¿Una joya impresa en 3D siempre se imprime directamente en metal?
No. Puede ser metal directo o un patrón de cera/resina que se funde después. La 3H-420 imprime patrones de cera, no joyas metálicas terminadas.
¿Qué diferencia hay entre cera impresa y resina calcinable?
La cera real usa material de cera; la resina es un fotopolímero y suele lavarse y poscurarse. Expansión, ceniza, soporte y quemado son distintos.
¿Puede colarse inmediatamente un patrón impreso?
No. Debe limpiarse, secarse, inspeccionarse, montarse, revestirse, descerarse y quemarse antes de verter metal.
¿La impresión de cera solo sirve para personalización y series cortas?
No. También puede producir lotes. La economía depende de altura, uso de plataforma, limpieza, aceptación, mano de obra y coste de utillaje alternativo.
¿Por qué la inyección de cera sigue usándose en gran volumen?
Con diseño estable y molde validado, ofrece un ciclo maduro y bajo coste unitario. Ambas rutas suelen complementarse.
¿Qué comparar al elegir una impresora de cera?
Material, retirada de soportes, volumen útil, capacidad real, consistencia, producción continua, mantenimiento y validación desde el patrón hasta la pieza fundida.