
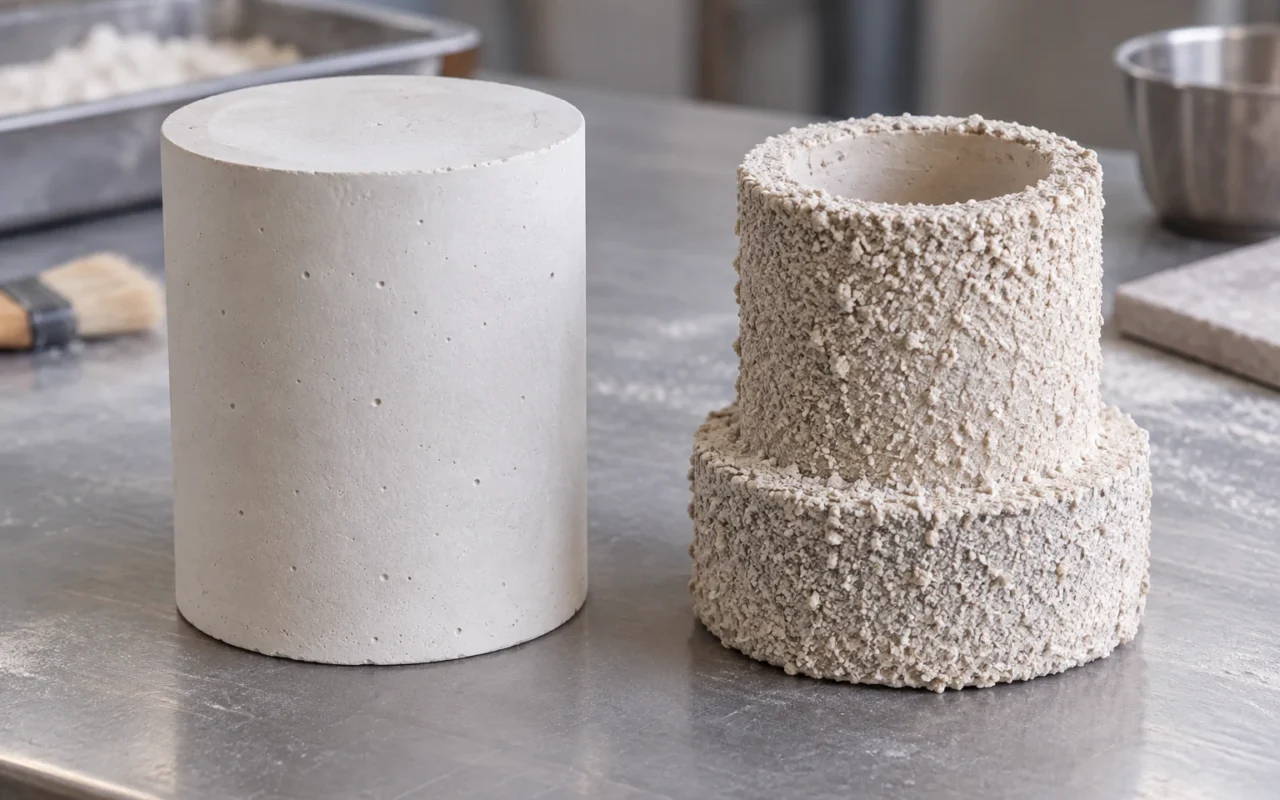
Al retirar el modelo de cera impreso debe quedar una cavidad en el molde donde el metal pueda adoptar su forma. El revestimiento de modelos de joyería y la fabricación industrial de cáscaras cerámicas cumplen esta función, pero difieren en la formación del molde, el montaje de los modelos y el control del proceso. La elección debe basarse en la pieza, la aleación y el sistema de materiales validado por la fundición, no solo en su clasificación como joyería o pieza industrial.
Para los diseñadores y equipos de impresión que entregan patrones de cera, las preguntas útiles son si el material del molde puede llegar a todas las superficies relevantes, si el patrón puede conservar su forma durante la fabricación del molde y si se puede retirar con éxito antes de verterlo. Responder estas preguntas con anticipación reduce el retrabajo de manera más efectiva que una solicitud general de impresión más fina.
Cómo los dos métodos crean la cavidad de fundición
Un proceso de revestimiento de joyería común implica colocar el árbol de cera ensamblado en un recipiente, rodear el modelo con la lechada de revestimiento preparada y luego ingresar al proceso de tratamiento térmico y fundición apropiado después de que el material se endurezca. Las instrucciones de Ransom & Randolph para la artesanía en joyería muestran la relación entre el montaje del árbol, el revestimiento, el tratamiento térmico, el vertido y la posterior limpieza. Para proporciones de materiales y condiciones de operación específicas, se deben utilizar las instrucciones de proceso de los productos correspondientes. Descripción del proceso de incrustación de joyas
La cáscara cerámica se forma por capas sobre el árbol de cera. El árbol se sumerge en lechada, se recubre con granulado refractario y se seca. La secuencia se repite hasta obtener la cáscara requerida por el proceso. Este recubrimiento de modelos de cera es distinto de imprimir directamente moldes de arena. Investment Casting Institute — Fabricación de cáscaras cerámicas
Ambos tienen una forma positiva que debe conservarse, que luego se retira y la cavidad restante se utiliza para verter el metal. Las diferencias también incluyen cómo se detalla el material, cómo gana resistencia el yeso y cómo el tratamiento térmico combina con la cera.
Cuando necesite volver a colocar la formación de molde en los procesos frontal y posterior, puede ver Postprocesamiento del patrón de cera y proceso completo de fundición a la cera perdida.
La joyería y la industria no definen un límite de proceso fijo
«Inversión en joyería» y «bombardeo industrial» son términos comunes utilizados para facilitar la comunicación y no pueden reemplazar el juicio sobre el proyecto. El casting artístico también podrá utilizar diferentes sistemas de casting. Por ejemplo, el departamento de cera perdida de Pangolin Editions introdujo procesos de revestimiento en bloque y de revestimiento cerámico, lo que indica que los nombres de las aplicaciones no pueden separar completamente los dos métodos. Introducción al proceso de cera perdida de Pangolin Editions
El hecho de que las piezas sean más pequeñas no significa que la pequeña cavidad interior sea necesariamente adecuada para un determinado material de revestimiento; El aspecto más grande no significa que todos los problemas puedan solucionarse simplemente engrosando la carcasa de cerámica. Las ranuras profundas, los pasajes estrechos, los espacios parcialmente cerrados y los cambios de espesor requieren una inspección separada de las vías de entrada, escape, secado y desparafinado del material de fundición.
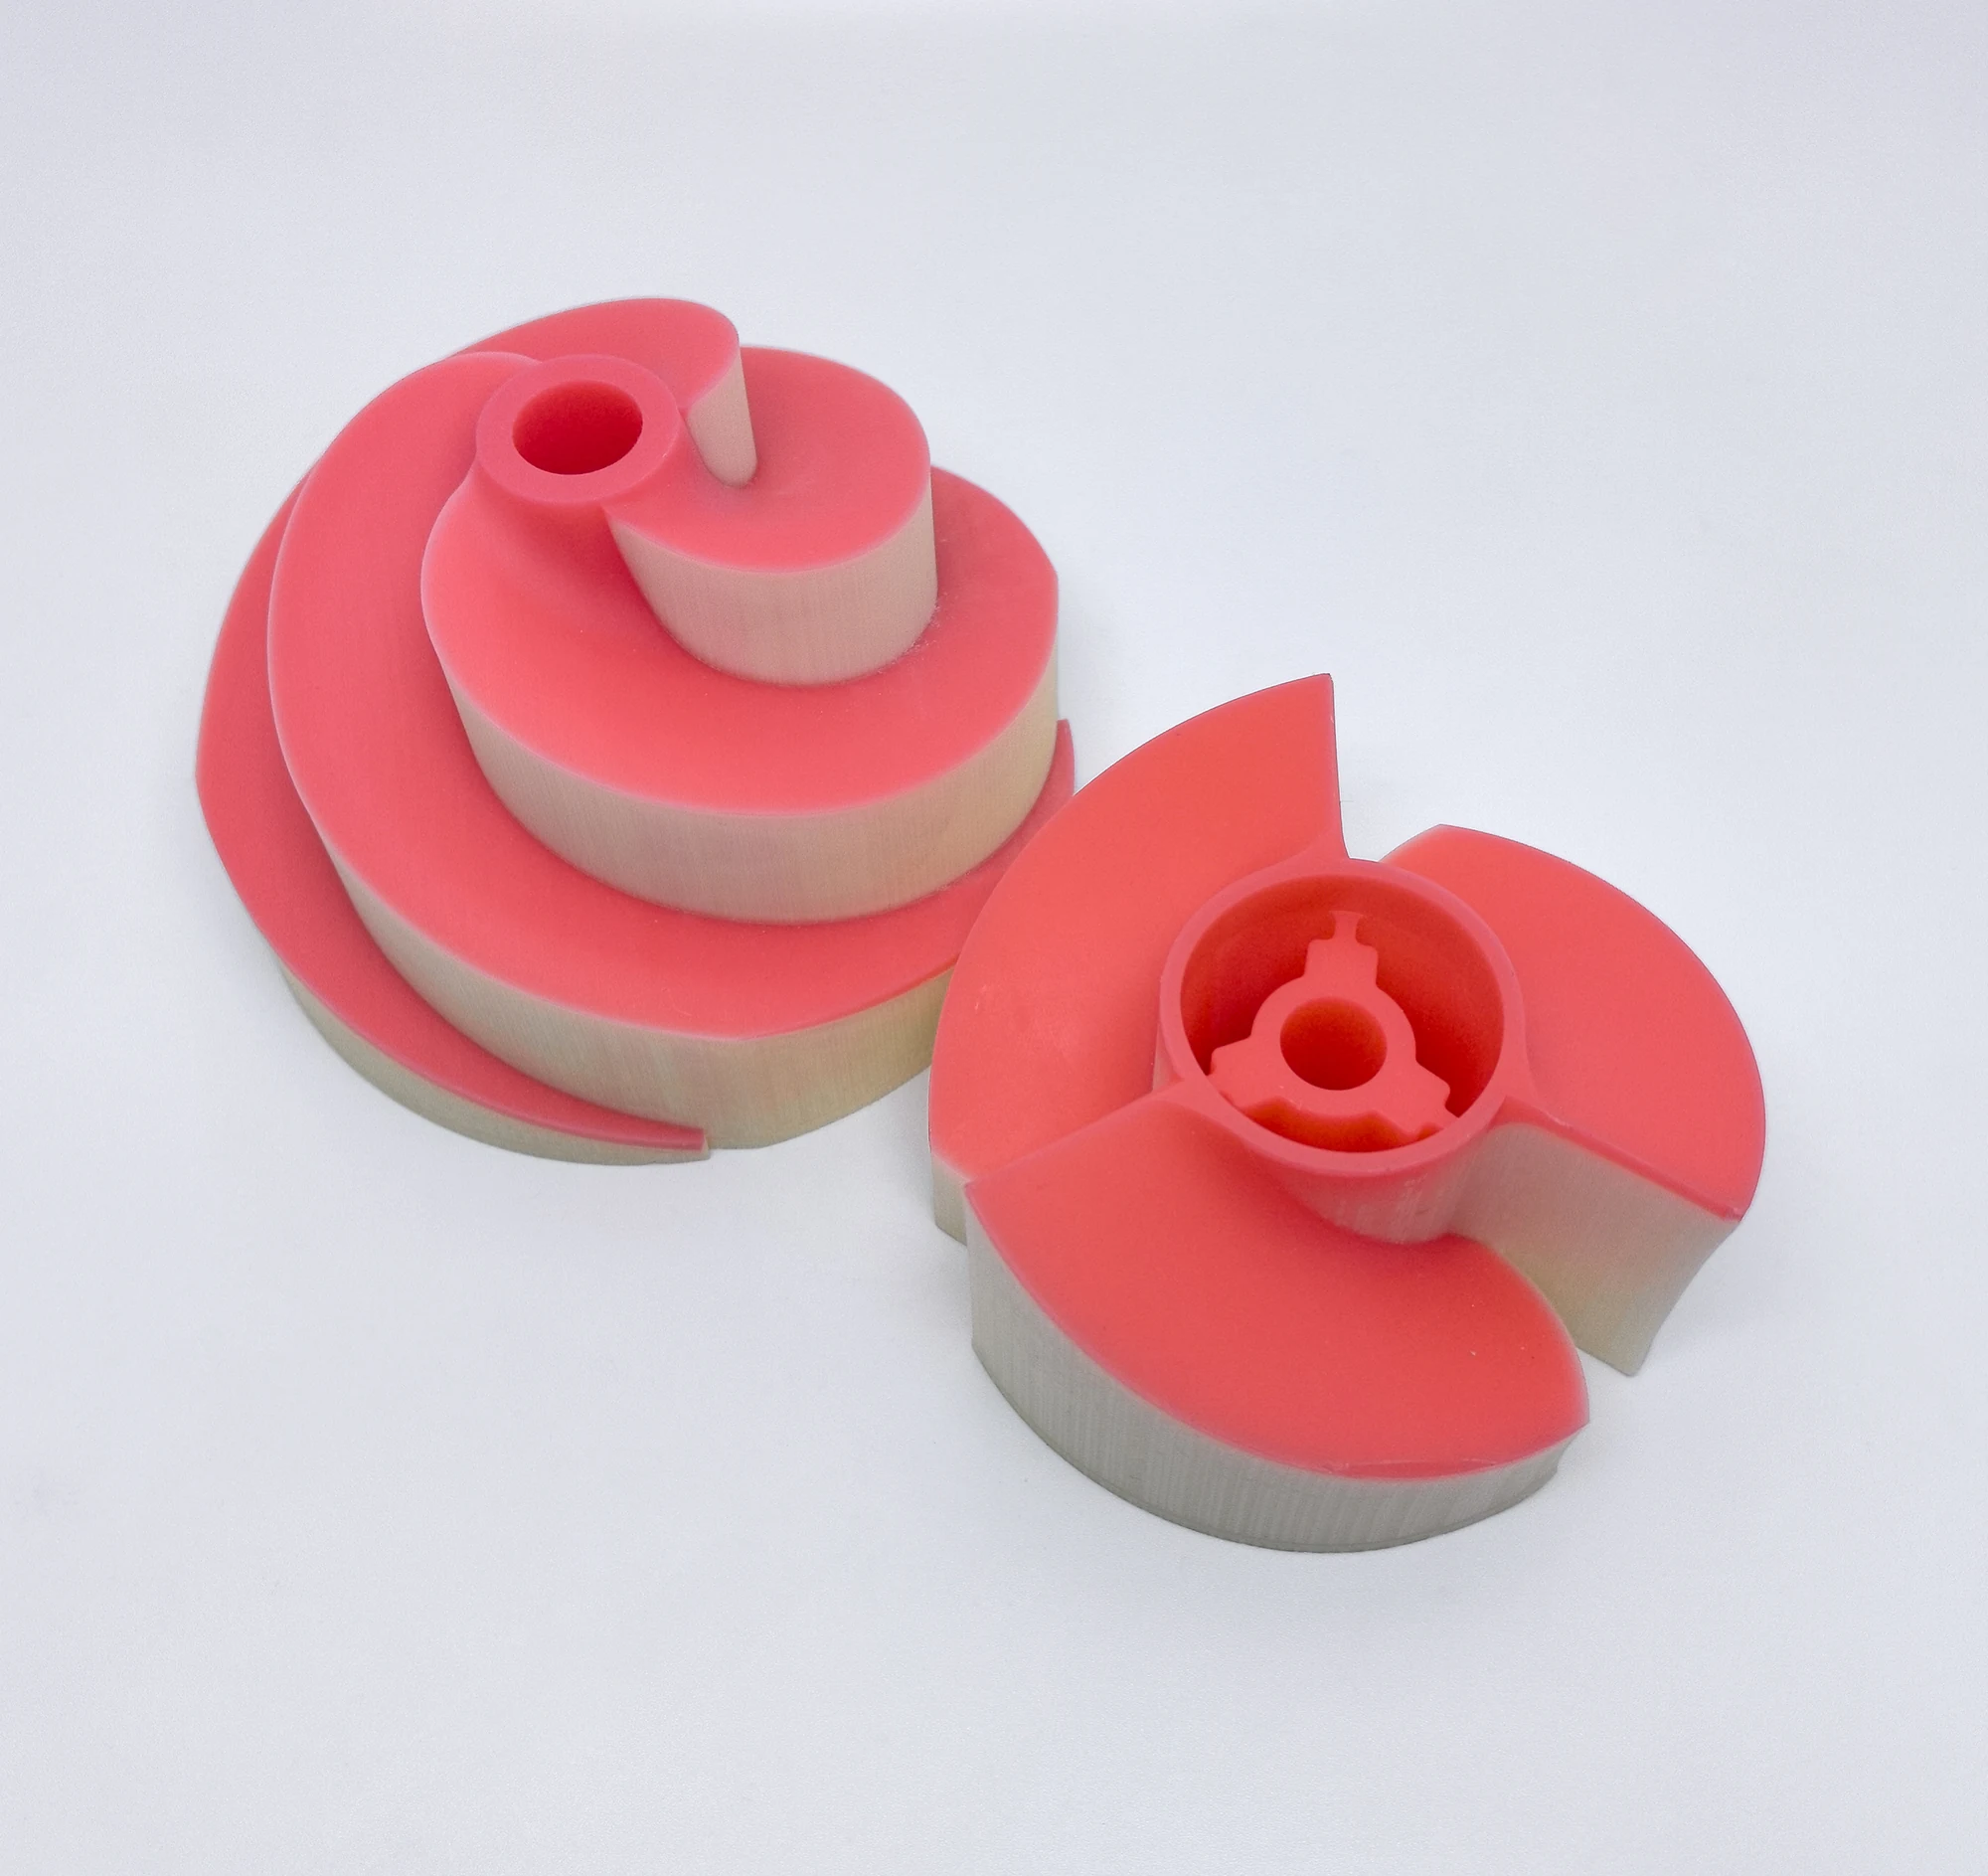
El equipo de impresión debe describir el modelo real a la fundición, no simplemente enviar la gama de productos. Un dibujo de una sección transversal con detalles clave suele ser más útil que «Aquí tienes una pieza de joyería». Si la cavidad interior requiere un núcleo, también se debe discutir el posicionamiento del núcleo y la limpieza posterior. La cavidad imprimible no puede considerarse directamente como la cavidad interior de la fundición resuelta.
Inversión: acceso y fraguado de lodos
Al incrustar en bloques, es necesario que haya suficiente espacio alrededor del modelo y entre modelos adyacentes para que entre la lechada. Vale la pena revisar con anticipación los recortes muy espaciados, las garras delgadas y los patrones cerca de la parte inferior. Lo que aquí es «suficiente» está determinado por el sistema de materiales, la forma del modelo y el funcionamiento de la fundición. No se puede utilizar un espacio uniforme para reemplazar todos los elementos.
La preparación, el método de mezcla, el tiempo de funcionamiento, el control de las burbujas y las condiciones de reposo del polvo y el líquido de revestimiento también afectarán los resultados. El equipo de impresión no debe cambiar la receta de la fundición basándose en los tutoriales de otras marcas, pero puede proporcionar las posiciones más difíciles de cubrir en el modelo para ayudar a la otra parte a organizar el foco de inspección.
Por ejemplo, si un colgante tiene un relieve profundo y una ranura estrecha en la parte posterior, se deben desplegar tanto el frente como la parte posterior para confirmar la apariencia. Si solo mira la representación frontal, la parte posterior puede convertirse en un punto ciego para la comunicación posterior. Después de ensamblar el árbol, también debe verificar si la ranura está bloqueada por las piezas de conexión o si los modelos adyacentes están demasiado cerca para ser incómodos de observar.
La inspección del encerado previa a la inclusión debe realizarse antes de cubrir el material. Una vez que las garras rotas originales, las deformaciones, las uniones superficiales o los residuos de soporte quedan cubiertos por el material de incrustación, se pierde la oportunidad de realizar una inspección y eliminación directa. Cuando se descubren problemas, se deben reprocesar y volver a inspeccionar según lo acordado, en lugar de esperar que un tratamiento térmico posterior elimine todos los problemas.
Construcción de carcasas: acceso al revestimiento y secado capa por capa
La fabricación de conchas cerámicas requiere un proceso de lechada y aplicación de granulado refractario que cubre la superficie donde se formará la cavidad. Por lo tanto, la disposición del árbol de cera requiere espacio para la inmersión, el drenaje, el aplicación de granulado refractario y la inspección. Los dos modelos se bloquean entre sí, lo que puede dificultar que el operador observe el recubrimiento profundo.
La orientación del modelo no puede determinarse únicamente por la conveniencia al imprimir. La postura en la impresión y la composición tipográfica sirve para dar forma y posprocesamiento; la postura de montaje del árbol sirve para hacer cáscaras, desparafinar y verter. Pueden ser diferentes, pero conviene conocer las zonas de conexión posteriores y los detalles frágiles antes de imprimir para evitar operaciones incómodas de montaje del árbol una vez completado el modelo.
El secado es parte de la elaboración de conchas. El número de capas de la carcasa, las combinaciones de materiales y las condiciones de secado pertenecen al sistema de proceso de la fundición y no se pueden deducir de las fotografías. Para el equipo de diseño e impresión es importante confirmar que el modelo puede soportar las operaciones de manipulación y procesamiento acordadas, y si existen áreas cubiertas que dificulten el secado o la inspección.
Suponiendo que existe un espacio visual entre los dos adornos, no se puede juzgar la usabilidad del diseño basándose únicamente en este espacio. La operación real también debe considerar las herramientas de sujeción, el movimiento durante la inyección, la dirección de dispersión de la arena y los cambios espaciales después de que se forma la carcasa. Este tipo de juicio debe hacerse en el plan de montaje del árbol y ser confirmado por la persona responsable de la fabricación de las cáscaras.
Confirme la desparafinación y el desgaste con el sistema de moldes
La finalización del revestimiento o del descascarado no significa que el molde pueda vaciarse inmediatamente. Quitar los patrones de cera, tratar los residuos y llevar el molde a un estado específico son pasos importantes en el proceso posterior. Diferentes sistemas pueden utilizar diferentes equipos y disposiciones, y una curva de temperatura del horno que se encuentra en línea no debe usarse para todos los materiales y moldes de cera.
El plan de tratamiento térmico también debe considerar el volumen de cera, las rutas de conexión y descarga, la estructura del molde y los requisitos del proveedor de materiales. El mismo nombre de material no significa que modelos de diferentes tamaños y estructuras puedan utilizar directamente todas las condiciones.
Cuando se producen grietas, residuos o anomalías en la superficie de la fundición, el registro del problema debe incluir el material de fundición utilizado, el material de cera, el estado del ensamblaje y el lote del proceso. Simplemente decir «sería mejor pasar a fabricar conchas» o «el polvo de inclusión no es bueno» no puede explicar el motivo. Primero se debe confirmar la etapa en la que ocurre la anomalía y luego el personal relevante propondrá métodos de verificación basados en los registros del proceso.
Compare ambas rutas en una tabla de traspaso
| Comparar artículos | Lo que hay que explicar sobre la incrustación de bloques | Lo que hay que explicar sobre las conchas cerámicas. |
|---|---|---|
| Formación de moho | Contenedores y dispositivos de llenado y endurecimiento de purines. | Disposiciones de inmersión, aplicación de granulado refractario y secado capa por capa. |
| Detalles del modelo | Inspección de llenado y burbujas de ranuras profundas, secciones delgadas y espacios adyacentes | Accesibilidad del revestimiento, áreas protegidas e inspección local de la carcasa. |
| diseño del árbol de cera | Coordina con el contenedor, la entrada de lodo y su posterior vertido. | Compatible con inmersión, escurrido, aplicación de granulado refractario, secado y vertido. |
| estado de encerado | Completar, limpiar, dimensiones y áreas de conexión según lo acordado. | Completo, limpio, capaz de soportar las operaciones acordadas y fácil de cubrir. |
| tratamiento térmico | Confirmar con materiales de revestimiento, materiales de cera y equipos. | Confirmar con materiales de concha, materiales de cera y equipo. |
| Resultados de la verificación | Consultar modelos, moldes y piezas fundidas correspondientes | Consulte los modelos, tipos de carcasa y piezas fundidas correspondientes. |
Este formulario es adecuado para hacer preguntas y no reemplaza la documentación del proceso. Si una de las partes no puede responder a un elemento, debe incluirse como un elemento a confirmar en el proyecto para evitar que el impresor sea el único responsable del juicio del proceso de emisión.
Información para prepararse antes de la entrega del patrón
Se recomienda enviar a la fundición archivos de geometría, dibujos dimensionales, aleaciones objetivo, requisitos de superficie del producto terminado e información sobre el material de cera. El plano dimensional debe distinguir entre los requisitos de fundición y los requisitos de procesamiento posterior, y el plano de apariencia debe marcar las ubicaciones donde se permite conectar los bebederos y donde se requiere protección de la llave.
También se debe indicar el estado de entrega: si el modelo está soportado, no soportado o si el árbol de cera está montado. Para los modelos que han sido ensamblados en árbol, se debe proporcionar la correspondencia entre las fotografías y los números del árbol completo; Para los modelos que no han sido ensamblados en árbol, se debe acordar antes de imprimir quién diseñará las ubicaciones de conexión y quién confirmará el plan final de ensamblaje del árbol.
Para la primera ronda de producción de prueba, se puede seleccionar un modelo que pueda representar surcos profundos, paredes delgadas y detalles de apariencia, pero las conclusiones deben corresponder a las características de la verificación real. Una muestra que pasa no puede cubrir automáticamente lúmenes no verificados o tamaños más grandes. Sólo utilizando esta verificación para revisar la siguiente ronda de requisitos del modelo se podrán formar gradualmente estándares de transferencia confiables.
La correspondencia entre la cantidad del modelo, el número de serie y el embalaje exterior también deberá confirmarse durante la entrega. Si un modelo es un prototipo de exploración de procesos, la estructura a verificar debe estar claramente definida para evitar mezclarla con piezas de producción aprobadas. Ambas partes pueden acordar el momento y el contenido de la primera ronda de comentarios, como fotografías de detalles clave, resultados dimensionales y ubicaciones anormales, en lugar de simplemente recibir una frase de «emitirlo».
Qué volver a comprobar cuando cambia la ruta del molde
Si un proyecto pasa de una revestimiento en bloques a un revestimiento cerámico, se deben reexaminar la disposición del árbol de cera, el espacio operativo y los requisitos de entrega del modelo. La disposición original que es conveniente para cargar en el contenedor puede no ser igualmente conveniente para remojar y secar. Implemente el nuevo plan en el diagrama de árbol de grupo y luego confirme si es necesario ajustar el modelo para evitar cambiar el nombre del proceso y seguir utilizando las condiciones anteriores para la disposición física.
Al convertir el proceso, la lista de transferencia se puede dividir en tres columnas: «permanece sin cambios», «necesita modificación» y «por verificar». Se conservan la identidad del modelo y los requisitos del producto terminado, el diagrama de árbol de ensamblaje, el estado de entrega y los acuerdos de inspección se revisan de acuerdo con la nueva ruta, y la primera ronda de producción de prueba se centra en responder preguntas no resueltas. Esto permite implementar cambios de ruta en documentos y objetos físicos.
Preguntas frecuentes
¿Una superficie impresa más fina siempre facilita la fabricación de moldes?
La apariencia superficial es sólo una condición. Incluso con un exterior delicado, las ranuras profundas y los espacios oscuros aún pueden impedir el acceso, la inspección o el procesamiento posterior del material. La accesibilidad geométrica y la disposición de los procesos deben revisarse simultáneamente.
¿Puede el equipo de impresión elegir solo la ruta del molde?
La impresora puede proporcionar características de patrones de cera, archivos de materiales e información del modelo. La selección final de la fundición debe ser confirmada por el diseñador del proyecto y la persona responsable de la fundición en función de la aleación, la estructura y las condiciones de verificación. Una vez determinada la ruta, los requisitos se implementan en el diseño del tipo de cera y la inspección de entrega.