
プリントしたワックスパターンを取り除いた後、鋳型には金属を流し込む空間が残ります。ジュエリーの埋没と工業用のセラミックシェル製作は、どちらもこの空間を作るための工程ですが、鋳型の形成方法、パターンの組み立て、工程管理が異なります。ジュエリーか工業部品かという分類だけで決めず、部品、合金、鋳造工場で検証された材料システムに基づいて選びます。
ワックスパターンを引き渡すデザイナーや印刷チームにとって有益な質問は、鋳型の材料が関連するすべての表面に到達できるかどうか、鋳型の作成中にパターンの形状を保持できるかどうか、後で注ぐ前にうまく除去できるかどうかです。これらの質問に事前に回答することで、より高精細な印刷を求める一般的な要求よりも効果的に手戻りを減らすことができます。
2 つの方法で鋳造キャビティを作成する方法
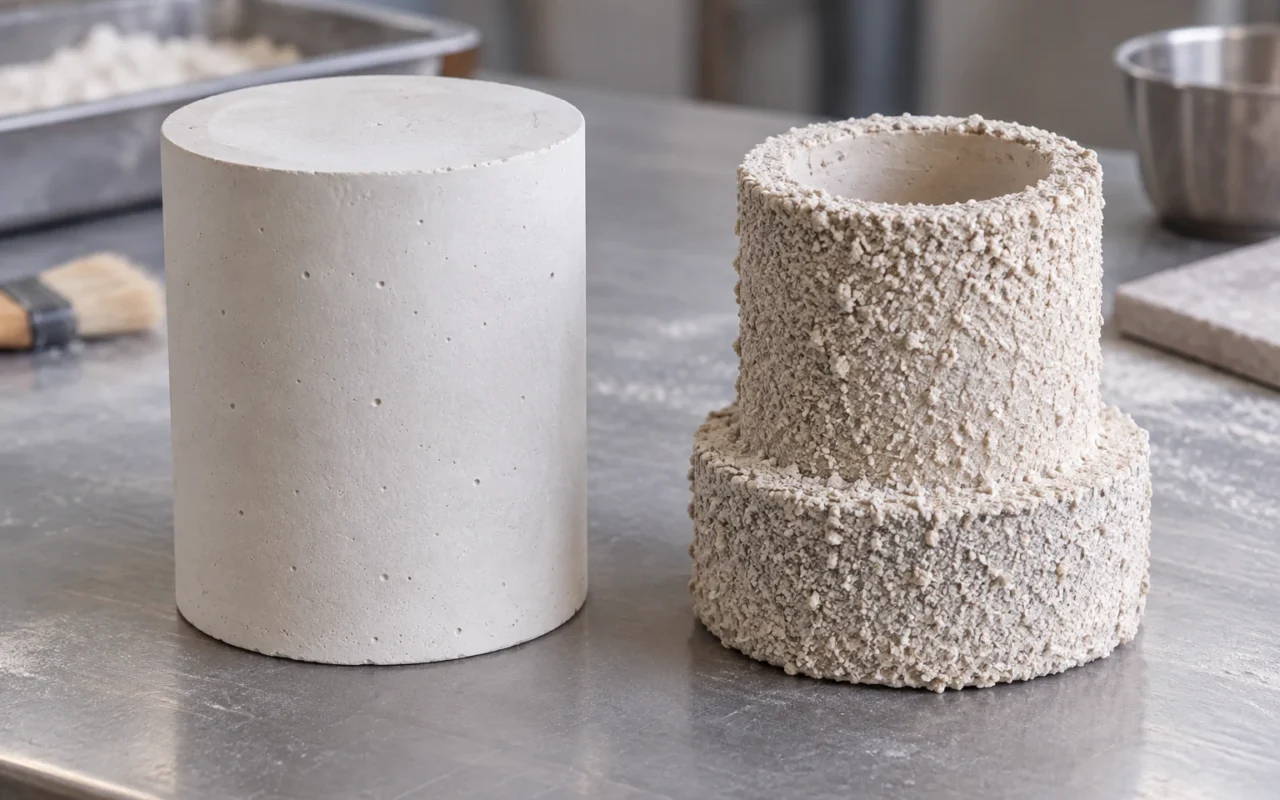
一般的なジュエリーのインベストメントプロセスには、組み立てたワックスツリーを容器に入れ、準備したインベストメントスラリーでモデルの周囲を囲み、材料が硬化した後に適切な熱処理と鋳造プロセスに入ることが含まれます。ランサム&ランドルフのジュエリー職人向けの説明書には、木の組み立て、埋没、熱処理、流し込み、その後の洗浄の関係が示されています。特定の材料比率および操作条件については、対応する製品のプロセス手順を使用する必要があります。 ジュエリー埋め込み工程説明
セラミックシェルはワックスツリーの表面に層を重ねて作ります。ツリーをスラリーに浸し、耐火粒子を散布して乾燥させる工程を繰り返し、必要なシェルを形成します。ワックスパターンを被覆する工程であり、砂型を直接プリントする製法とは異なります。 Investment Casting Institute — セラミックシェル製作
どちらも保持する必要のあるポジ型を備えており、その後、それを除去し、残ったキャビティを金属の流し込みに使用します。違いには、素材の細部へのこだわり、鋳造品の強度の向上、熱処理とワックスの適合性なども含まれます。
モールド形成を前後工程に戻す必要がある場合は、ワックスパターン後処理とロストワックス鋳造完了工程をご覧いただけます。
ジュエリーと業界は固定されたプロセスの境界を定義しない
「宝石への埋没」と「産業の砲撃」は、コミュニケーションを促進するために使用される一般的な用語であり、プロジェクトの判断に代わるものではありません。芸術的な鋳造では、異なる鋳造システムが使用される場合もあります。たとえば、Pangolin Editions のロストワックス部門では、ブロック埋没とセラミック シェル プロセスの両方を導入しており、アプリケーション名が 2 つの方法を完全に区別できないことを示しています。 Pangolin Editions ロストワックスプロセスの紹介
部品が小さいからといって、小さな内部空洞が特定の埋没材に必ずしも適しているとは限りません。外観が大きくなったからといって、セラミックシェルを厚くするだけですべての問題が解決できるわけではありません。深い溝、狭い通路、部分的に密閉された空間、および厚さの変化では、鋳造材料の入口、排気、乾燥および脱蝋の経路を個別に検査する必要があります。
印刷チームは、製品の品揃えを提出するだけでなく、実際のモデルを鋳造工場に説明する必要があります。多くの場合、重要な詳細が記載された断面図の方が、「これがジュエリーです」よりも役立ちます。内部キャビティにコアが必要な場合は、コアの位置決めとその後の洗浄についても議論する必要があります。印刷可能なキャビティは、解決された鋳造内部キャビティと直接見なすことはできません。
埋没: スラリーへのアクセスと設定
ブロックに埋め込む場合は、モデルの周囲および隣接するモデル間にスラリーが入るのに十分なスペースが必要です。密集したカットアウト、細い爪、底に近い模様など、事前にチェックしてみる価値があります。ここで何が「十分」であるかは、材料システム、モデルの形状、鋳造所の操作方法によって決まります。均一な間隔を使用してすべての項目を置換することはできません。
埋没粉末と液体の準備、混合方法、操作可能時間、気泡制御および休止条件も結果に影響します。印刷チームは、他のブランドのチュートリアルに基づいて鋳造工場のレシピを変更するべきではありませんが、他の当事者が検査の焦点を調整できるように、モデル内の最も難しい位置を埋めることができます。
例えば、ペンダントのレリーフが深く、裏側に細い溝がある場合は、表裏両面を広げて外観を確認する必要があります。正面のレンダリングだけを見ていると、その後のコミュニケーションにおいて背面が死角になる可能性があります。ツリーを組み立てた後は、スロットが接続パーツによってブロックされていないか、または隣接するモデルが近すぎて観察しにくいかどうかも確認する必要があります。
埋め込み前のワックスアップ検査は、材料をカバーする前に行う必要があります。元の折れた爪、変形、表面の付着物、またはサポートの残留物が埋め込み材で覆われると、直接検査して廃棄する機会が失われます。問題が発見された場合は、その後の熱処理によってすべての問題が解消されることを期待するのではなく、合意に従って再処理および再検査する必要があります。
シェルの構築: コーティングへのアクセスと層ごとの乾燥
セラミックシェルの製造には、キャビティが形成される表面を覆うスラリーと耐火粒子の散布のプロセスが必要です。したがって、ワックスツリーのレイアウトには、浸漬、水切り、耐火粒子の散布、検査のためのスペースが必要です。 2 つのモデルは相互に遮蔽するため、オペレーターが深いコーティングを観察することが困難になる場合があります。
モデルの向きは印刷時の都合だけで決めることはできません。印刷と植字の姿勢は、成形と後処理に役立ちます。木の組み立ての姿勢は、シェルの製造、脱脂、および注入に役立ちます。異なる場合がありますが、モデル完成後にツリーの組み立て作業が不便になるのを避けるために、印刷する前に後続の接続領域と壊れやすい詳細を知っておく必要があります。
乾燥はシェル作りの一部です。シェル層の数、材料の組み合わせ、乾燥条件は鋳造工場のプロセス システムに属しており、写真からは推測できません。設計および印刷チームにとって、モデルが合意された取り扱いおよび処理操作に耐えられるかどうか、また乾燥や検査を妨げる覆われた領域があるかどうかを確認することが重要です。
2 つの装飾の間に視覚的なギャップがあると仮定すると、このギャップだけでレイアウトの使いやすさを判断することはできません。実際の作業では、クランプツール、注入中の動き、砂の散布方向、シェル形成後の空間変化も考慮する必要があります。このような判断はツリー組立計画書で行い、シェル製作責任者に確認していただきます。
鋳型システムによる脱蝋とバーンアウトの確認
インベストメントまたはシェリングが完了しても、すぐに型に注ぐことができるわけではありません。ワックスパターンを除去し、残留物を処理し、鋳型を指定の状態にすることは、その後のプロセスの重要なステップです。システムが異なれば、使用する機器や配置も異なる場合があり、オンラインで見つけられる 1 つの炉温度曲線をすべてのワックス材料や型に使用する必要はありません。
熱処理計画では、ワックスの量、接続および排出経路、鋳型の構造、材料サプライヤーの要件も考慮する必要があります。同じ材質名であっても、サイズや構造が異なるモデルがすべての条件をそのまま使用できるわけではありません。
亀裂、残留物、または鋳造表面の異常が発生した場合、問題の記録には、使用した鋳造材料、ワックス材料、組立状態、およびプロセスバッチを含める必要があります。 「シェル作りに切り替えた方が良い」「包埋パウダーが良くない」だけでは理由は説明できません。異常がどの段階で発生しているのかを確認し、工程記録に基づいて関係者が検証方法を提案します。
1 つのハンドオーバー テーブルで両方のルートを比較する
| 項目を比較する | ブロック埋め込みについて説明する必要があること | セラミックシェルについて説明する必要があること |
|---|---|---|
| カビの形成 | 容器およびスラリーの充填および硬化の手配 | 浸漬、耐火粒子の散布、層ごとの乾燥の手配 |
| モデル詳細 | 深い溝、薄い部分、隣接する隙間の充填と気泡の検査 | 外装材へのアクセス、保護エリア、および現地のシェル検査 |
| ワックスツリーのレイアウト | 容器、スラリーの注入、その後の注入を調整します | 浸漬、水切り、耐火粒子の散布、乾燥、流し込みに対応 |
| ワックスの状態 | 完全で、きれいで、寸法と接続領域が合意どおりに完了している | 完全で清潔で、合意された操作に耐えることができ、カバーも簡単です |
| 熱処理 | 埋没材、ワックス材、設備と併せてご確認ください | シェル材質、ワックス材質、設備で確認 |
| 検証結果 | 対応機種・鋳型・鋳物を確認する | 対応機種、シェルタイプ、鋳物を確認する |
このフォームは質問するのに適しており、プロセス文書に代わるものではありません。一方の当事者が回答できない項目がある場合は、印刷者がプロセスの判断を単独で担当することを避けるために、その項目をプロジェクトの確認事項としてリストする必要があります。
パターン引き継ぎ前に準備する情報
形状ファイル、寸法図、ターゲット合金、完成品の表面要件、およびワックス材料情報を鋳造工場に提出することをお勧めします。寸法図では、鋳放しの要件とその後の加工要件を区別する必要があり、外観図では、スプルーの接続が許可される場所とキーの保護が必要な場所をマークする必要があります。
モデルがサポートされているかどうか、またはワックスツリーが組み立てられているかどうかなど、配送ステータスも記載する必要があります。ツリーで組み立てられたモデルの場合は、ツリー全体の写真と番号の対応を提供する必要があります。ツリーで組み立てられていないモデルの場合、誰が接続位置を設計し、誰が最終的なツリー組み立て計画を確認するかを印刷前に合意する必要があります。
初回の試作では、深溝や薄肉、外観の細部まで表現できるモデルを選択できますが、結論は実際の検証の特性に応じたものでなければなりません。合格したサンプルは、未検証のルーメンやより大きなサイズを自動的にカバーすることはできません。この検証を使用して次のモデル要件を改訂することによってのみ、信頼できるハンドオーバー標準を徐々に形成することができます。
引き渡し時には、型番、シリアル番号、外箱の対応も確認してください。モデルがプロセス探索プロトタイプの場合、承認された量産部品との混合を避けるために、検証する構造を明確に定義する必要があります。両当事者は、単に「キャストしてください」という文を受け取るのではなく、主要な詳細の写真、寸法結果、異常な場所などの最初のフィードバックの時間と内容について合意することができます。
鋳型ルート変更時の再確認事項
プロジェクトがブロック埋没からセラミックシェル化に移行する場合、ワックスツリーのレイアウト、操作スペース、モデルの納品要件を再検討する必要があります。コンテナに積み込むのに便利な元の配置は、浸漬や乾燥には同様に便利ではない可能性があります。新しい計画をグループ ツリー図に実装し、プロセス名を変更して物理配置に古い条件を引き続き使用することを避けるためにモデルを調整する必要があるかどうかを確認します。
プロセスを変換する場合、引き継ぎリストは「変更なし」、「修正が必要」、「検証中」の 3 つの列に分割できます。モデルのアイデンティティと完成品の要件を維持し、新しいルートに従って組立ツリー図、納品状況、検査の手配を見直し、最初の試作では未解決の質問に答えることに重点を置きます。これにより、ルート変更をドキュメントや物理オブジェクトに実装できるようになります。
よくある質問
印刷面が細かいと常に金型の製作が容易になりますか?
表面的な外観は単なる条件です。繊細な外観であっても、深い溝や隠れたスペースがあると、材料へのアクセス、検査、またはその後の処理が妨げられる可能性があります。幾何学的アクセシビリティとプロセスの配置を同時に検討する必要があります。
印刷チームは単独で鋳型ルートを選択できますか?
プリンターは、ワックスパターンの特性、材料ファイル、およびモデル情報を提供できます。最終的な鋳物の選択は、合金、構造、検証条件に基づいて、プロジェクト設計者と鋳造責任者によって確認される必要があります。ルートが決定したら、要件をワックスパターン設計と出荷検査に反映します。