
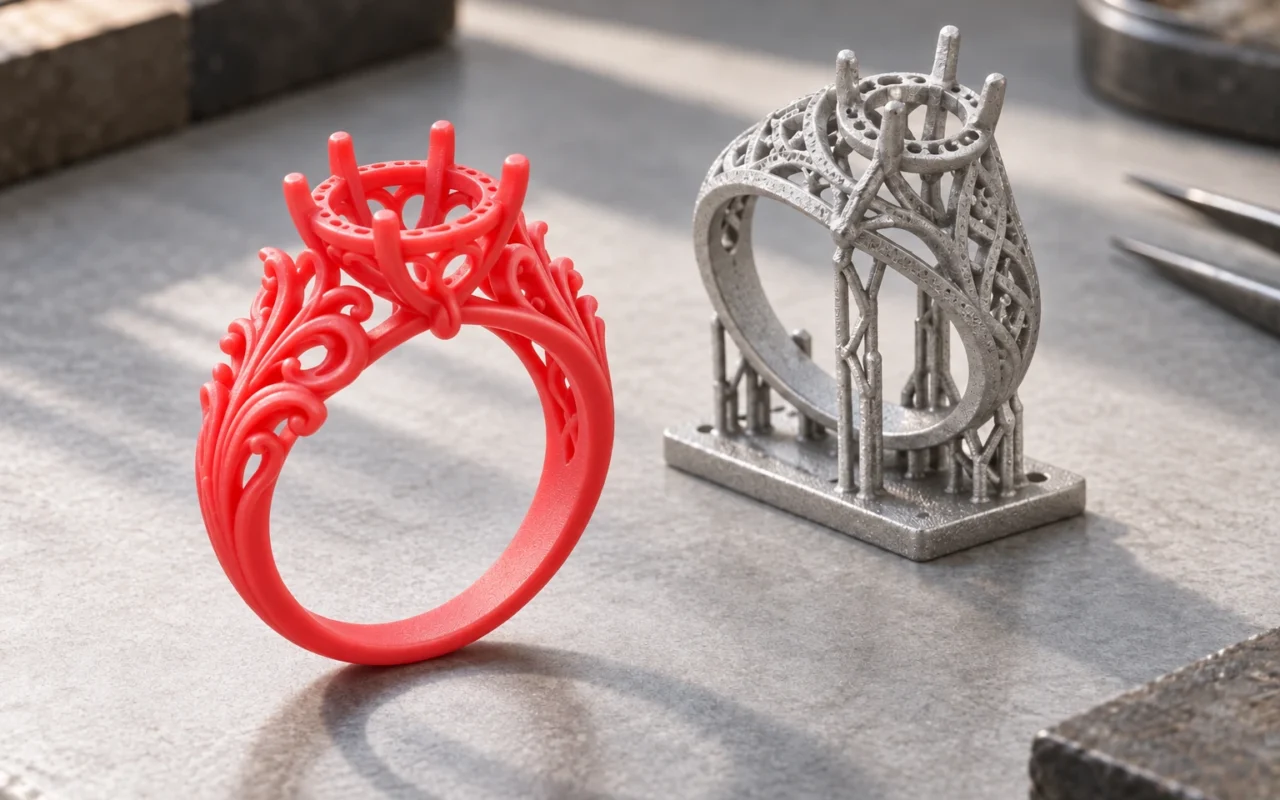
まず、プリンターから何が出てくるかを確認する
最終的に金属のジュエリーや部品を作るのに、なぜ先にワックス模型をプリントするのでしょうか。金属を直接プリントして鋳造を省くことはできるのでしょうか。まず、装置の出力物と、納品までに残る工程を明らかにする必要があります。
「3Dプリントジュエリー」「3Dプリント金属部品」という言葉は、異なる製造工程を指す場合があります。一方は装置内で金属を造形し、もう一方はワックス模型を作ってロストワックス鋳造で金属を得ます。完成形が似ていても、製造ルートは同じとは限りません。
本記事では、金属直接造形の主な例としてレーザー粉末床溶融結合(LPBF)を取り上げ、ワックスジェッティング後の鋳造と比較します。出力物、材料投入、後加工が異なるため、用途と受入基準に照らして適合性を判断します。
1. 出力物が次の製造工程を決める
LPBFではプラットフォームに金属粉末を敷き、準備したデータに従ってレーザーで必要な部分を溶融し、層を重ねて金属部品を作ります。EOSのDMLS工程解説は、この技術をLPBFに分類し、粉末敷設とレーザー造形の関係を説明しています。
ワックスジェッティングは、鋳造用模型を層ごとに作ります。Cprint 3Dの3H-420 Plusが出力するのはワックス模型であり、金、銀、その他の合金は後続の鋳造で形になります。リング形状の模型をプリントした後、鋳造と仕上げを経て金属ジュエリーになります。
二つのルートは次のように整理できます。
- 金属直接造形:デジタル設計と造形準備、金属造形、必要な後加工、最終検査。
- ワックス模型のプリント後鋳造:デジタル設計と造形準備、模型製作と検査、ツリー組み、埋没またはシェル製作、脱ろう・焼成、金属注湯、鋳造後の処理、最終検査。
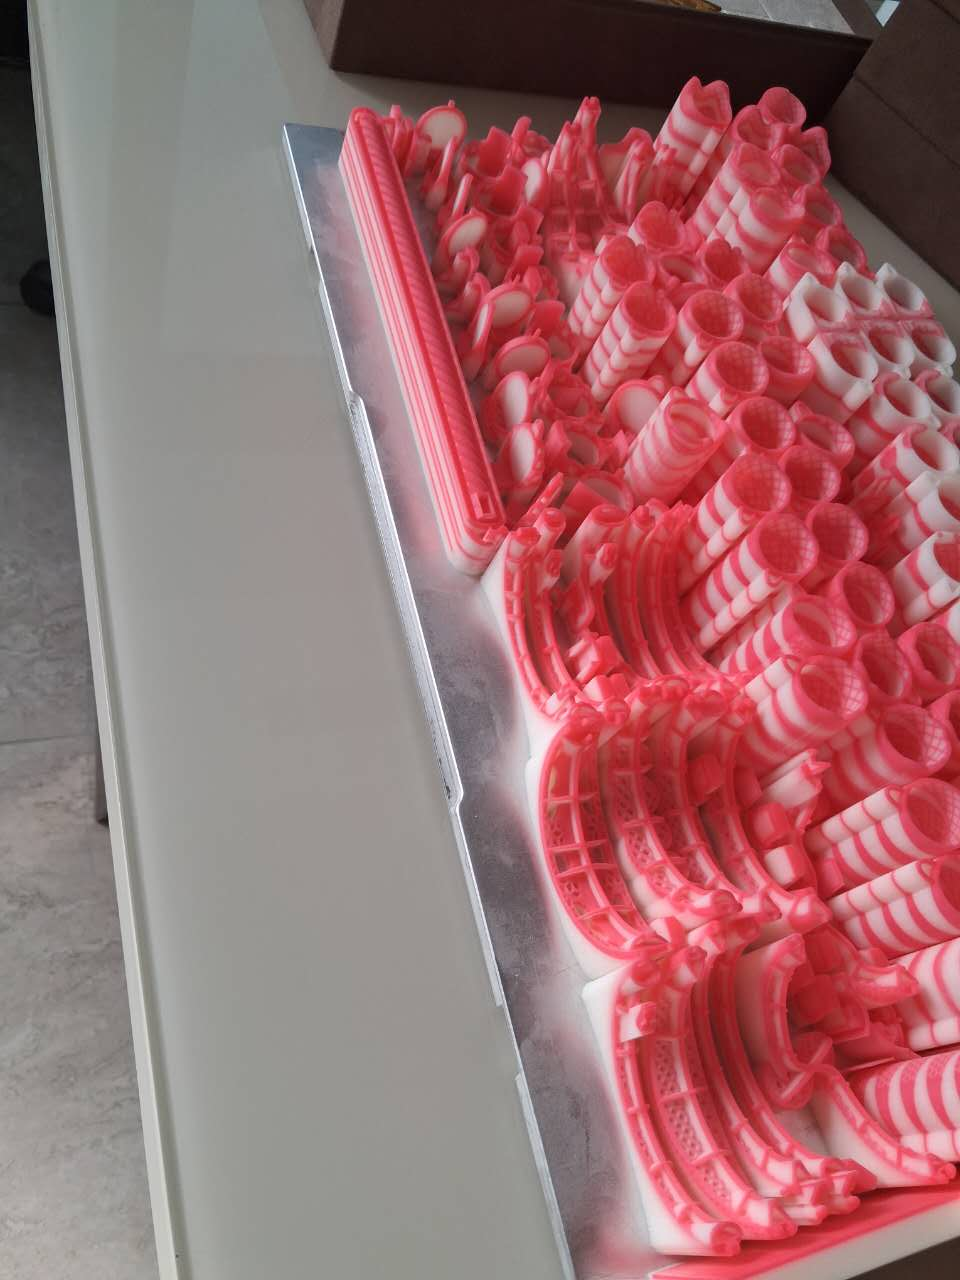
ここで「直接」とは、積層造形の段階で金属部品を得るという意味です。装置から出た時点で、表面、寸法、特性が最終要求に達しているという意味ではありません。他の金属積層造形は工程が異なることがあり、LPBFの例をすべての金属プリントに当てはめることはできません。
2. 金属材料を使う段階が異なる
金属直接造形には、装置に適合する粉末、パラメーター、工程条件が必要です。合金名が同じでも、原料仕様、製造後の材料状態、用途要求を確認します。金属をプリントできる装置が、すべての合金に対応するわけではありません。
ワックスルートではワックスで模型を作り、最終合金は鋳造段階で選びます。鋳造側では埋没材やシェル、溶解、注湯、後工程の適合性も確認します。模型に金属が含まれないからといって、どの合金も同じ条件で鋳造できるわけではありません。
Investment Casting Instituteの工程資料は、シェル製作、脱ろう、金属注湯、鋳造後処理を連続する工程として示しています。ワックスルートでは、これらの能力を実際の材料要求と合わせて確認します。
ジュエリーと産業部品では目的も異なります。リングでは装着、石留め、外観を重視し、産業部品では組立、荷重負担などの機能が求められる場合があります。材料証明や検査方法は用途に合わせます。外観の類似だけでは性能適合を示せません。
3. 同じCADでも製造性を別々に評価する
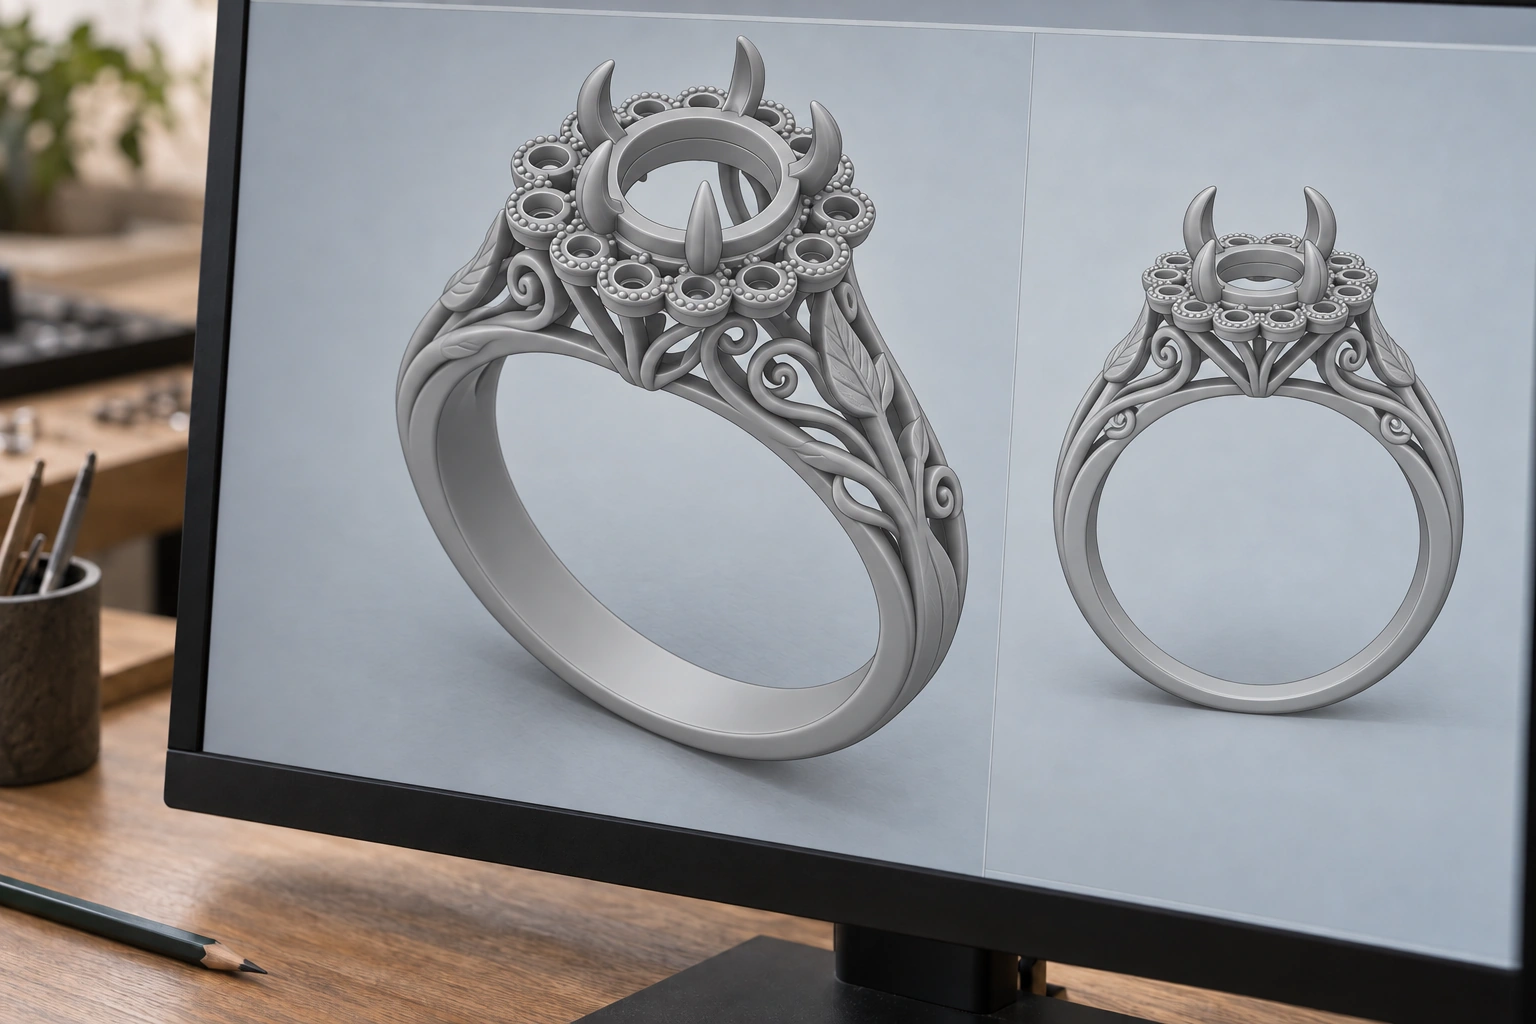
デジタルモデルは製品要求を表しますが、製造準備には方向、サポート、補正、加工代が必要になることがあります。準備が異なるため、未確認の同一ファイルを両者に渡して価格だけを比較しても十分ではありません。
LPBFでは、粉末の排出、サポートへのアクセス、プレートからの切離し、重要面の加工を検討します。密閉空間に取り出せない粉末が残る場合は、設計と工程計画の段階で解決します。
ワックスルートでは、サポート除去、模型の完全性、ツリー接続、金属供給を検討します。内部空間を鋳型でどう形成するか、中子や分割が必要かも評価します。どちらも、形状を作れることと、全体を清掃・処理・検査できることは別の課題です。
後加工の作業空間も先に確保します。石留めするリングでは工具が石座に届く必要があり、産業部品のシール面には加工代と保持条件が必要です。結果に影響するため、造形後や鋳造後に初めて考える事項ではありません。
透かし構造の石座下部を持つリングを仮の課題とします。金属直接造形の提案では、内部の粉末とサポートをどう除去し、接触部をどう仕上げるかを説明します。ワックス案では、サポート除去時に細い接続をどう保護するか、埋没材が必要な空間に入るか、湯口をどこに設けるかを示します。両者とも、後加工後の石座、石座下部、リング腕を、合意した寸法と外観にどう仕上げるかを明確にします。
あるルートでは容易な構造でも、別のルートでは変更や分割が必要になることがあります。供給者が変更を提案する際は、対象箇所、理由、機能や外観への影響を説明し、関係者の確認を得ます。
4. 後処理の内容が異なる
金属プリント後には、除粉、部品とサポートのプレートからの分離、熱処理、機械加工、表面処理などが必要になることがあります。材料、形状、用途から必要な組合せを決め、すべての部品に同じ一覧を当てはめません。
EOSの金属積層造形ワークフローは、データから完成部品までの工程に除粉と後加工を含め、材料、構造、用途によって組合せが変わると説明しています。
ワックス側はサポート除去と模型検査を終えてから鋳造へ引き渡します。金属素材を得た後も、湯口切断、清掃、修整、指定の加工や表面処理が必要です。模型のプリントで、これらの後工程が自動的になくなるわけではありません。
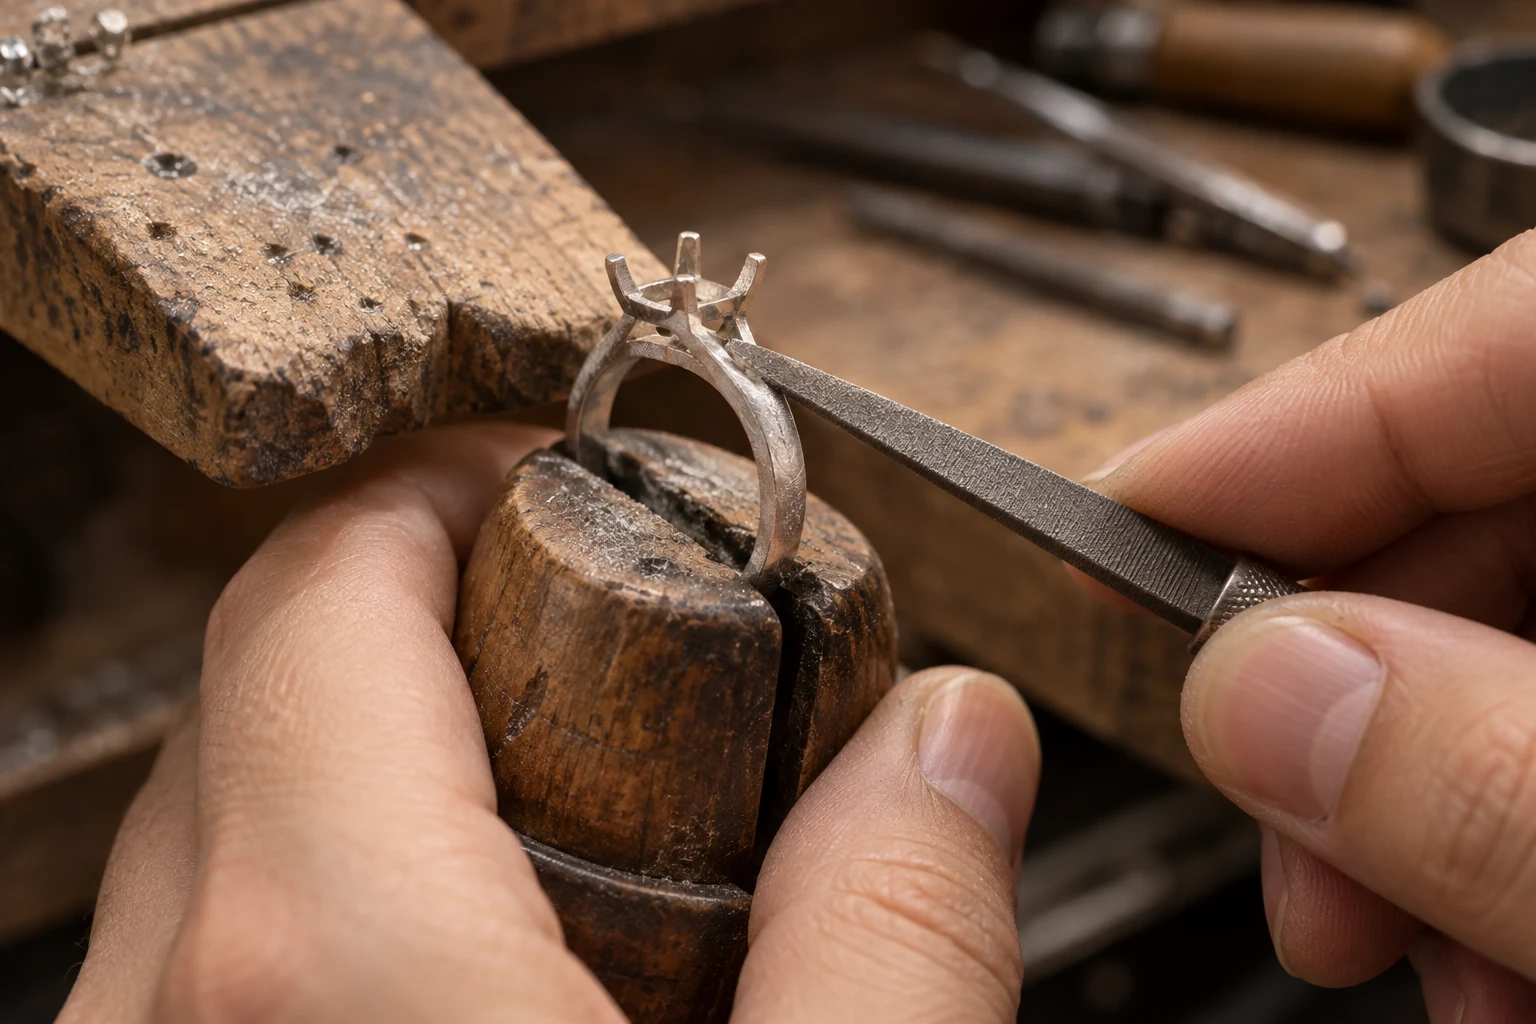
Ransom & Randolphのジュエリー鋳造工程は、ワックスツリーの埋没を例に、鋳型形成、脱ろう、注湯、仕上げのつながりを説明しています。ジュエリーの埋没と産業用セラミックシェルでは方法が異なり、それぞれの材料と鋳造体系に合わせて準備します。
二つの「除去」を分けて考えます。プリント後のサポート除去は、完全なワックス模型を残すための作業です。鋳型形成後の脱ろうでは模型自体を取り除き、金属用の空間を残します。実施段階も役割も異なります。
| 比較項目 | LPBFによる金属直接造形 | ワックス模型プリント後の鋳造 |
|---|---|---|
| プリント段階の出力 | 金属部品と関連サポート | ワックス模型とサポート材 |
| 材料管理 | 粉末、造形条件、後加工後の状態 | ワックス、後続の合金と鋳造条件 |
| 工程の接続 | 造形準備と金属後加工 | 模型引渡し、ツリー組み、鋳型形成、注湯 |
| 主な準備課題 | 方向、サポート、除粉、加工 | 清掃、湯口、中子、加工代 |
| 最終検査 | 用途に応じた寸法、材料、特性の確認 | 用途に応じた寸法、材料、特性の確認 |
この表は作業対象を整理したものです。同じ分類内でも装置、材料、供給者の能力が異なるため、普遍的な優劣順位は示していません。
5. 費用と納期は同じ受入状態までで比較する
一方の見積もりが金属完成品、もう一方がワックス模型だけなら、金額を直接比べてルートを選べません。まず金属素材までか、加工済み部品までかを決め、必要な作業を揃えます。
素材比較では、湯口やサポートの処理状態、未加工面、含まれる検査を明示します。完成品比較では、表面、重要寸法、石留めや機能要求に加え、梱包と納品範囲を明確にします。
納期も同じ入力状態から計算します。例えば、承認済みデータと材料要求が揃った時点から、準備、待ち時間、製造、後加工、検査、輸送を確認します。LPBFの造形時間とワックス装置の運転時間だけでは、異なる二つの作業を比較することになります。
初回検証と繰返し生産の費用は分けます。初回に材料試験や機能試験が必要なら別項目とし、再注文では再利用できる検証と改版によってやり直す検証を示します。
「鋳造が不要」「ワックスが安価」という理由だけでは最終費用は決まりません。既存工程の活用、後加工の難易度、品質要求、合格納品数が実費に関わります。
両者に同じ区分で、設計・工程準備、材料・製造、後加工、検査、納品の内訳を求めます。初回検証を別記し、合意範囲の総費用を合格納品数で割って、合格品一個当たりの費用を比較します。貴金属では材料所有権、回収、損失の精算方法も確認し、見積もり項目の漏れを防ぎます。
追加検証が必要なら、同じ承認版と同じ重要箇所を選び、各ルートの製造調整、完成状態、検査結果を記録します。形状や納品範囲が変わった場合は明示します。同じ名称でも要求が異なるサンプルではなく、実際に提供可能な提案を比較できます。
6. 同じ製品要求で両者に相談する
製品要求を統一し、製造方法は各供給者に提案してもらいます。同条件で比較しながら、必要な工程差も説明してもらえます。
評価を始める順序は、現在の条件から考えます。
- 対象合金に適した鋳造と仕上げ工程があり、主な目的がデザインや模型調達方法の変更なら、まずワックス模型プリントを既存工程へどう組み込むか評価します。
- 金属直接造形で特定構造を実現したい場合は、LPBF供給者に材料、除粉、サポート、加工アクセスを先に確認してもらい、その後で全体の納品提案を評価します。
- 双方に候補案があれば、同じ承認済み製品版でサンプルを比較します。製造調整と最終検査を記録してから生産ルートを選びます。
| 入力情報 | 明示する内容 |
|---|---|
| 最終用途 | 装着、組立、具体的機能と使用条件 |
| 材料要求 | 合金、材料証明、必要な納品状態 |
| 形状と版 | CADの版、重要寸法、穴・空洞、細い接続 |
| 後加工 | 表面、加工、石留め、組立の要求 |
| 検査 | 寸法、外観、材料、必要な機能確認 |
| 数量と変化 | 初回、再注文、サイズ、改版の可能性 |
| リソースと納期 | 既存の鋳造・加工能力、引渡し期限 |
供給者には、形状の適合性、必要な変更、担当工程、納品適合性の証明方法をそれぞれ回答してもらいます。機能検証が必要な案件では、試験と材料記録も計画します。
ルートを切り替える場合は、製品CADが同じでも製造調整と最終受入を再確認します。異なる成形工程の結果は、外観の一致だけでなく検査と検証で判断します。
ワックスルートを検討する際は、Cprint 3DへCAD、重要箇所、後続の鋳造条件を提供し、模型製作と引渡しを相談できます。最終金属、加工、検査の要求は、それぞれの工程を担当する供給者と確認します。
よくある質問
ジュエリー3Dプリントは必ず金属直接造形ですか?
金属を直接造形する場合も、鋳造用模型を先に作る場合もあります。出力材料と後続工程を確認すると、実際のルートが分かります。
金属プリント後、すぐに装着・取付けできますか?
納品要求に沿った検査と必要な後加工が必要です。プリント終了は製造の一段階であり、使用可否は材料、寸法、表面、用途に応じた検証で決まります。
ワックス模型をプリントすれば、どの金属でも鋳造できますか?
最終合金は後続の鋳造体系で決まります。埋没材やシェル、脱ろう・焼成、溶解、注湯条件が適合するか確認します。模型製作の能力だけでは、鋳造側による合金と品質要求の確認を代替できません。
プリント速度だけで比較できますか?
各プリント工程の時間は記録できますが、ルート選択では承認資料が揃ってから同じ納品状態までを測り、待ち時間、製造、後加工、検査を含めます。ワックス模型完成と金属完成品は異なる工程節目であり、注文全体の納期をそのまま比較することはできません。