
Zuerst klären, was aus dem Drucker kommt
Wenn am Ende ein Schmuckstück oder Bauteil aus Metall benötigt wird, warum zunächst ein Wachsmodell drucken? Lässt sich mit direktem Metalldruck der Guss einsparen? Dafür muss zunächst feststehen, was der Drucker liefert und welche Schritte bis zur Übergabe noch fehlen.
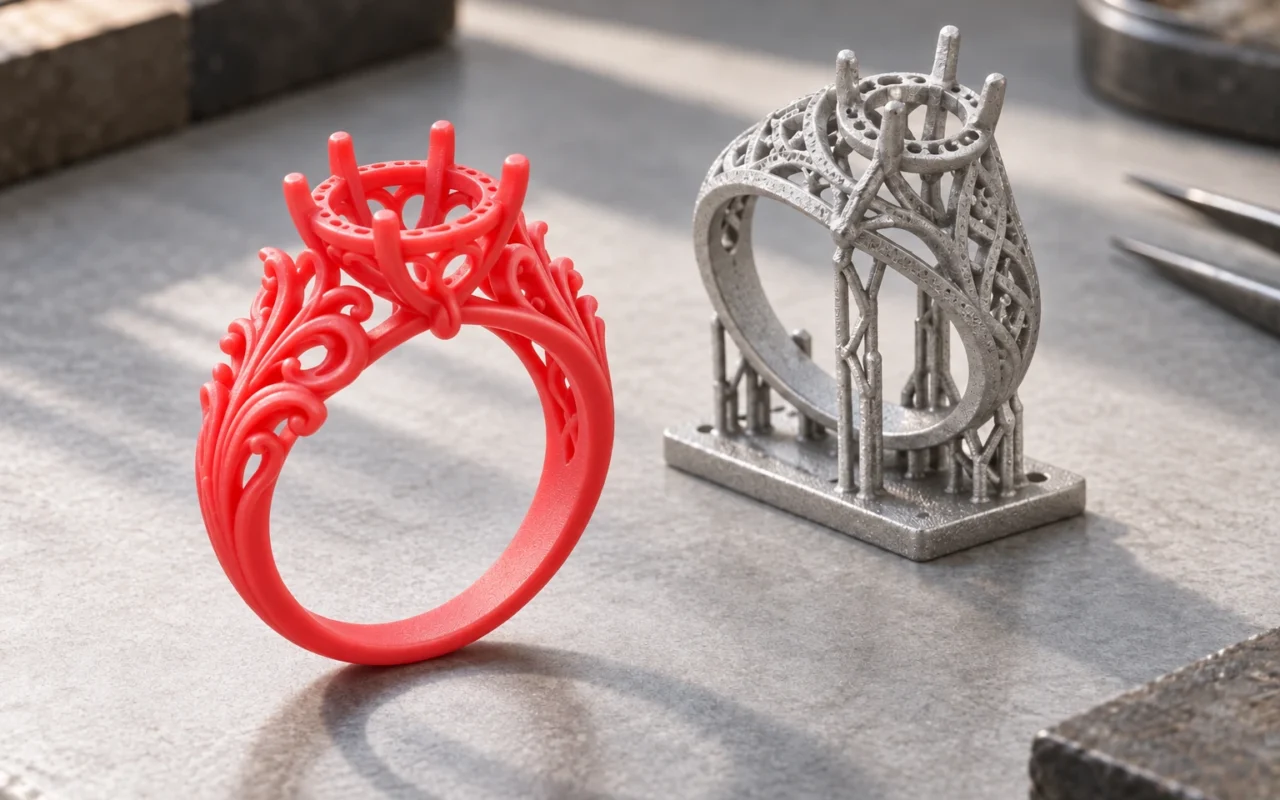
„3D-gedruckter Schmuck“ und „3D-gedruckte Metallteile“ können unterschiedliche Fertigungsabläufe bezeichnen. Ein Verfahren erzeugt Metall im Drucksystem, ein anderes zunächst ein Wachsmodell und anschließend durch Feinguss das Metallteil. Eine ähnliche Endform verrät den Herstellungsweg nicht.
Dieser Beitrag verwendet die Laser-Pulverbettfusion (LPBF) als Hauptbeispiel für direkten Metalldruck und vergleicht sie mit Wachsjetting und anschließendem Guss. Druckergebnisse, Materialeinsatz und Nachbearbeitung unterscheiden sich. Maßgeblich für die Eignung sind deshalb Verwendungszweck und Abnahmeanforderungen.
1. Das Druckergebnis bestimmt die nächsten Fertigungsschritte
Bei LPBF wird Metallpulver auf einer Bauplattform verteilt. Ein Laser schmilzt die anhand der aufbereiteten Daten festgelegten Bereiche auf und erzeugt das Bauteil schichtweise. Die DMLS-Verfahrensbeschreibung von EOS ordnet das Verfahren LPBF zu und erläutert das Zusammenspiel von Pulverauftrag und Laserbearbeitung.
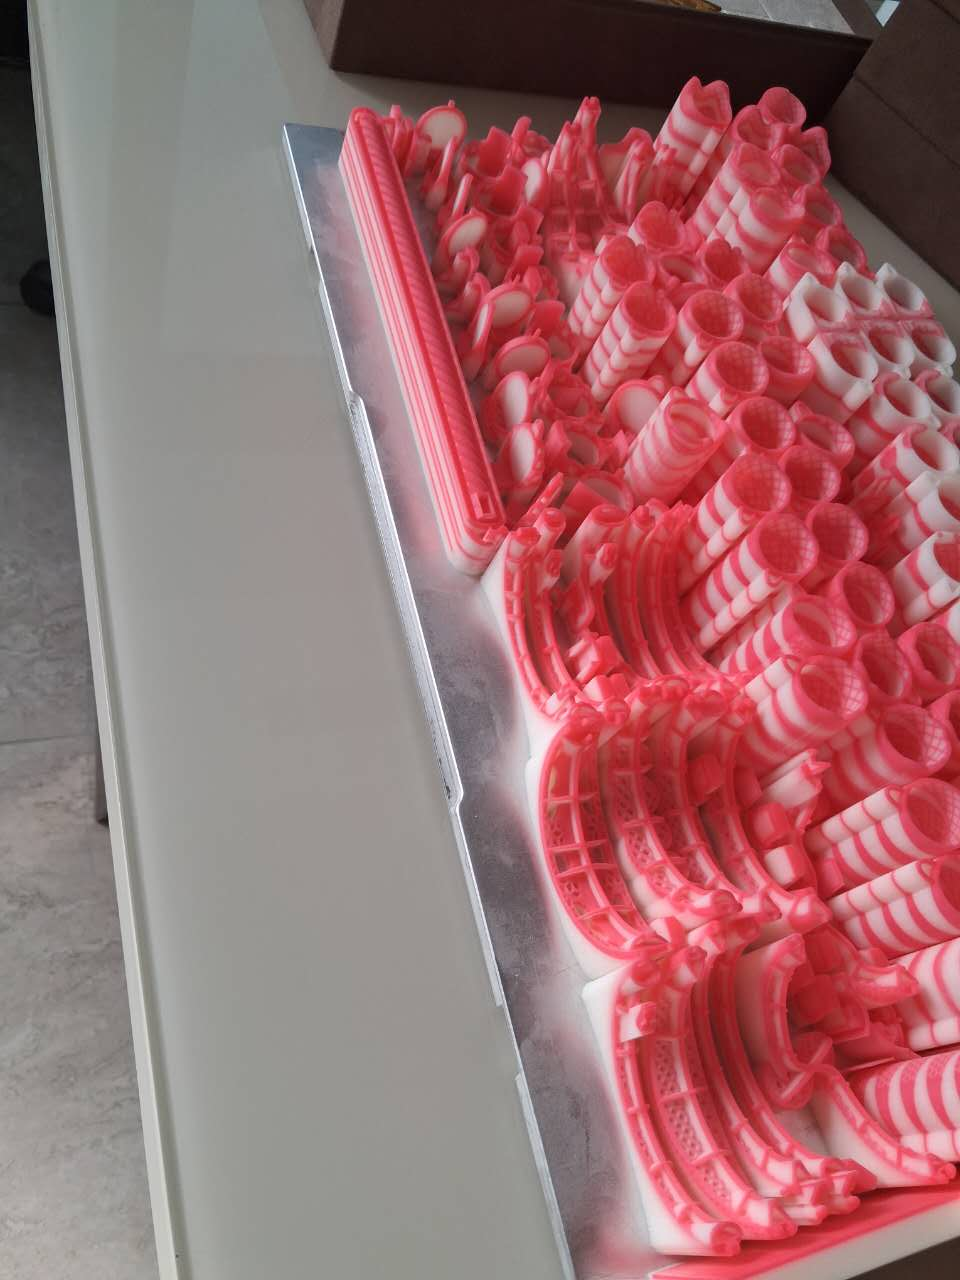
Wachsjetting erzeugt schichtweise Modelle für den Guss. Der 3H-420 Plus von Cprint 3D liefert Wachsmodelle; Gold, Silber oder andere Legierungen werden erst beim anschließenden Guss geformt. Ein gedrucktes Ringmodell wird durch Guss und Nachbearbeitung zum Metallschmuckstück.
Die beiden Abläufe lassen sich so darstellen:
- Direkter Metallweg: digitale Konstruktion und Druckvorbereitung, Metallaufbau, erforderliche Nachbearbeitung und Endprüfung.
- Wachsmodell mit anschließendem Guss: digitale Konstruktion und Druckvorbereitung, Modellherstellung und Prüfung, Traubenmontage, Einbetten oder Schalenaufbau, Entwachsen und Ausbrennen, Metallguss, Gussnachbearbeitung und Endprüfung.
„Direkt“ bedeutet hier, dass das Metallteil im additiven Prozess entsteht. Es bedeutet nicht, dass Oberfläche, Maße und Eigenschaften bereits beim Verlassen der Maschine den Endanforderungen entsprechen. Andere Metall-AM-Verfahren können anders ablaufen; LPBF steht hier nicht stellvertretend für sämtliche Metalldruckverfahren.
2. Metall kommt zu unterschiedlichen Zeitpunkten ins Spiel
Direkter Metalldruck benötigt zur Anlage passende Pulver, Parameter und Prozessbedingungen. Auch bei identischer Legierungsbezeichnung sind Lieferform des Ausgangsmaterials, Werkstoffzustand und Verwendungsanforderungen zu prüfen. Aus der Fähigkeit einer Maschine, Metall zu drucken, folgt keine Eignung für jede Legierung.
Beim Wachsweg entsteht zunächst ein Modell aus Wachs; die endgültige Legierung wird für den Guss gewählt. Die Gießerei muss außerdem Einbettmasse beziehungsweise Schale, Schmelzen, Gießen und Folgeprozesse abstimmen. Dass das Wachsmodell selbst kein Metall enthält, macht nicht jede Legierung unter denselben Bedingungen gießbar.
Die Prozessunterlagen des Investment Casting Institute beschreiben Schalenaufbau, Entwachsen, Metallguss und Gussnachbearbeitung als zusammenhängende Schritte. Bei der Beurteilung des Wachswegs sind diese Fähigkeiten mit den konkreten Werkstoffanforderungen abzugleichen.
Schmuck und Industriebauteile verfolgen unterschiedliche Ziele. Bei Ringen zählen Tragbarkeit, Steinbesatz und Erscheinungsbild; bei Industriebauteilen etwa Montage, Belastbarkeit oder andere Funktionen. Werkstoffnachweise und Prüfverfahren müssen zum Einsatz passen. Ähnliches Aussehen belegt keine gleichwertige Funktion.
3. Dasselbe CAD-Modell für jeden Fertigungsweg gesondert prüfen
Das digitale Modell beschreibt das Produkt. Für die Fertigung können Ausrichtung, Stützen, Kompensation oder Bearbeitungszugaben erforderlich sein. Weil sich die Vorbereitung unterscheidet, reicht es nicht, beiden Anbietern dieselbe ungeprüfte Datei zu senden und nur die Preise zu vergleichen.
Bei LPBF sind Entpulverbarkeit, Zugänglichkeit der Stützen, Trennung von der Bauplatte und Bearbeitung kritischer Flächen zu berücksichtigen. Würde Pulver in einem geschlossenen Raum eingeschlossen, muss dies bereits in Konstruktion und Prozessplanung gelöst werden.
Beim Wachsweg zählen Stützentfernung, Modellintegrität, Traubenanschlüsse und Metallspeisung. Zu prüfen ist außerdem, wie Innenräume in der Gussform entstehen und ob Kerne oder eine Aufteilung nötig sind. Eine Geometrie herzustellen und sie vollständig reinigen, bearbeiten und prüfen zu können, sind bei beiden Wegen unterschiedliche Aufgaben.
Auch die spätere Bearbeitung braucht frühzeitig Platz. Werkzeuge müssen die Steinaufnahme eines Rings erreichen können; industrielle Dichtflächen benötigen Bearbeitungszugabe und eine geeignete Spannung. Diese Entscheidungen beeinflussen das Ergebnis und gehören in die Planung vor Druck oder Guss.
Als hypothetisches Beispiel dient ein Ring mit durchbrochenem Ringkorb. Der Metalldruckanbieter soll erklären, wie Pulver und Stützen aus dem Korb entfernt und Kontaktstellen nachbearbeitet werden. Beim Wachsweg ist zu klären, wie feine Verbindungen beim Entstützen geschützt werden, ob die Einbettmasse die betreffenden Räume erreicht und wo Anschnitte liegen. Beide Vorschläge müssen zeigen, wie Fassung, Korb und Schiene nach der Bearbeitung die vereinbarten Maße und das Erscheinungsbild erreichen.
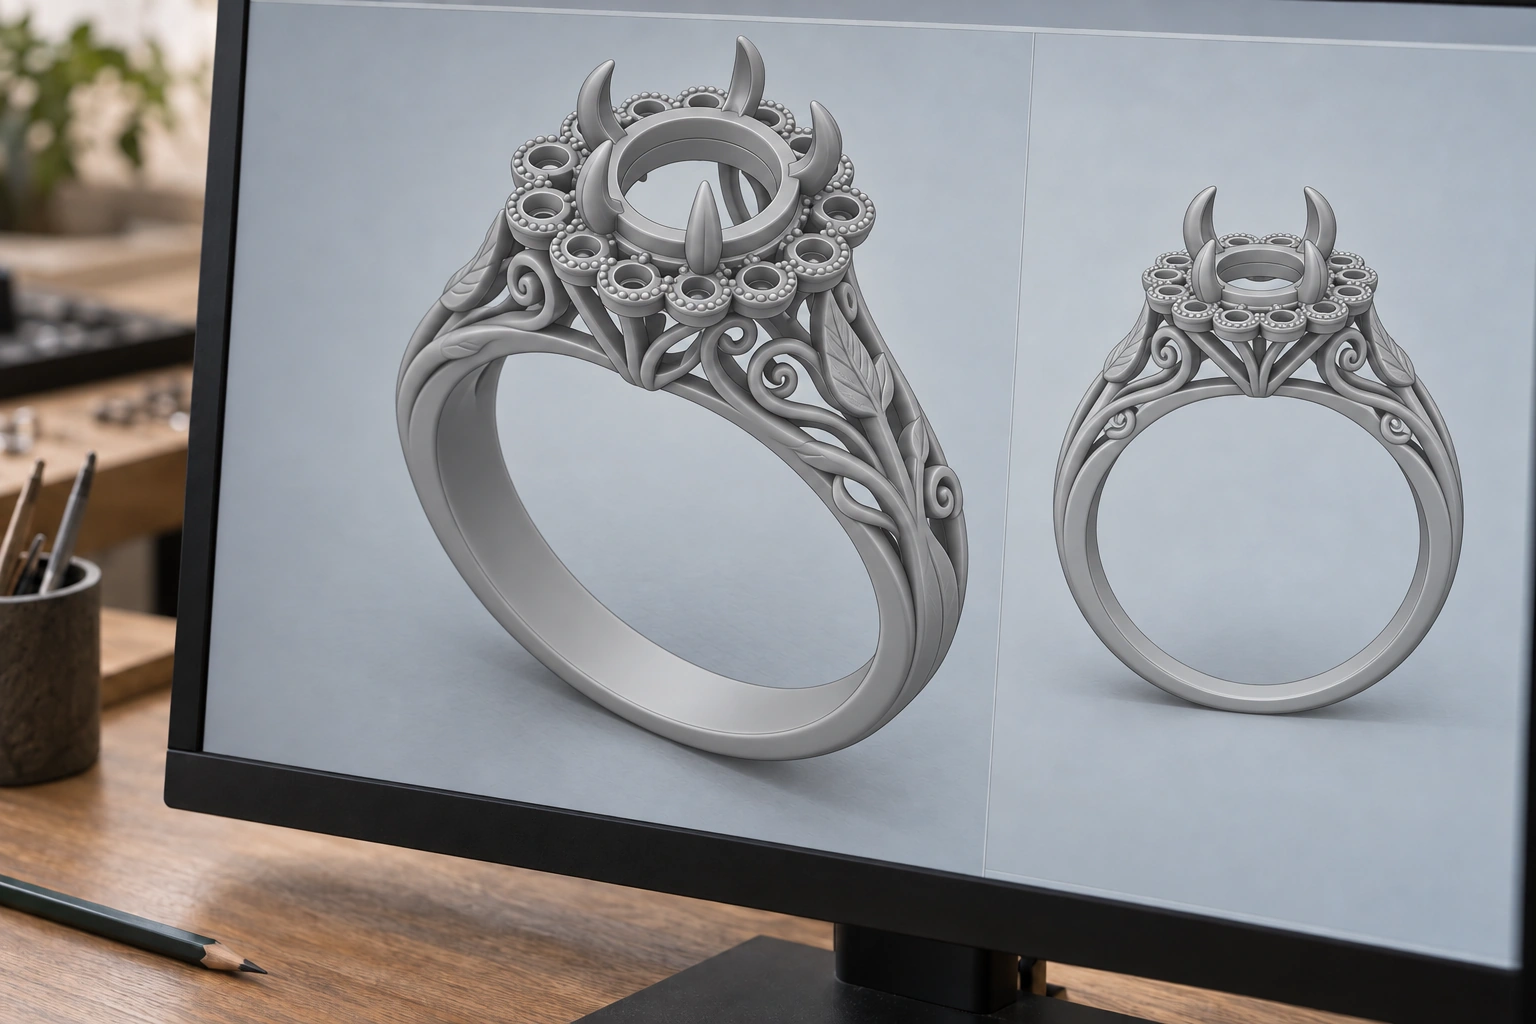
Eine Struktur kann bei einem Weg einfach herstellbar sein und beim anderen Änderungen oder eine Aufteilung verlangen. Vorgeschlagene Änderungen sollten betroffene Bereiche, Gründe sowie mögliche Auswirkungen auf Funktion und Optik benennen und von den zuständigen Personen bestätigt werden.
4. Die Nachbearbeitung unterscheidet sich
Nach dem Metalldruck können Entpulvern, Trennen von Teil und Stützen von der Platte, Wärmebehandlung, spanende Bearbeitung und Oberflächenbehandlung folgen. Welche Schritte nötig sind, bestimmen Werkstoff, Geometrie und Anwendung; eine feste Liste gilt nicht für jedes Teil.
Der Metall-AM-Prozessüberblick von EOS bezieht Entpulvern und Nachbearbeitung in die Kette von den Daten zum fertigen Bauteil ein. Die Kombination hängt von Werkstoff, Struktur und Anwendung ab.
Beim Wachsweg erfolgen Stützentfernung und Modellprüfung vor der Übergabe an die Gießerei. Am Metallrohling folgen weiterhin Anschnittentfernung, Reinigung, Putzen und die geforderte spanende oder Oberflächenbearbeitung. Gedruckte Modelle lassen diese Folgeaufgaben nicht automatisch entfallen.
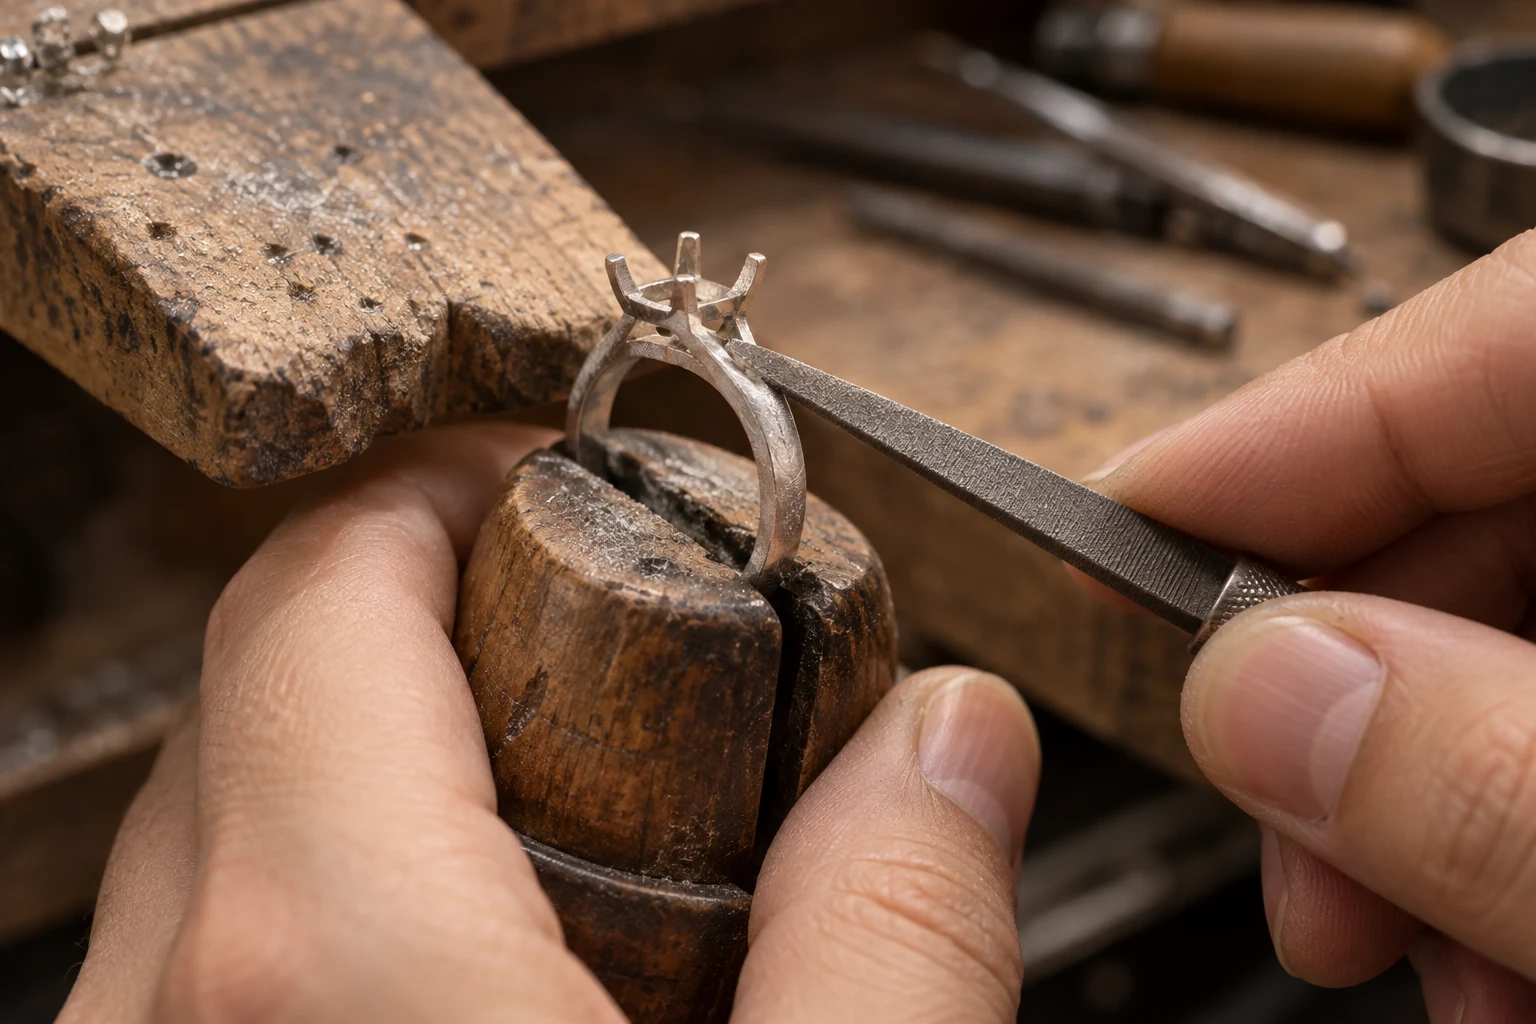
Der Schmuckgussprozess von Ransom & Randolph erläutert anhand einer eingebetteten Wachstraube Formherstellung, Entwachsen, Gießen und anschließende Bearbeitung. Das Einbetten im Schmuckguss und der industrielle keramische Schalenaufbau unterscheiden sich; maßgeblich sind die jeweiligen Materialien und das Gießsystem.
Zwei Entfernungsschritte sind auseinanderzuhalten: Nach dem Druck werden Stützen entfernt, um das vollständige Wachsmodell zu erhalten. Nach der Formherstellung entfernt das Entwachsen dagegen das Modell selbst und schafft den Hohlraum für das Metall. Die Schritte haben unterschiedliche Aufgaben und Zeitpunkte.
| Vergleichspunkt | Direkter Metallweg mit LPBF | Gedrucktes Wachsmodell und Guss |
|---|---|---|
| Druckergebnis | Metallteil und zugehörige Stützen | Wachsmodell mit Stützmaterial |
| Materialkontrolle | Pulver, Prozessparameter und Nachbearbeitungszustand | Wachs sowie spätere Legierung und Gießbedingungen |
| Prozessschnittstellen | Druckvorbereitung und Metallnachbearbeitung | Modellübergabe, Traubenmontage, Formherstellung und Guss |
| Typische Vorbereitungsfragen | Ausrichtung, Stützen, Entpulvern und Bearbeitung | Reinigung, Anschnitte, Kerne und Bearbeitungszugaben |
| Endprüfung | Maße, Werkstoff und Eigenschaften gemäß Verwendungszweck | Maße, Werkstoff und Eigenschaften gemäß Verwendungszweck |
Die Tabelle zeigt die jeweiligen Aufgaben. Eine allgemeine Rangfolge ergibt sich daraus nicht, da sich auch innerhalb einer Kategorie Anlagen, Werkstoffe und Anbieterfähigkeiten unterscheiden können.
5. Kosten und Lieferzeit bis zum gleichen Abnahmestand vergleichen
Umfasst ein Angebot ein fertiges Metallteil und das andere nur ein Wachsmodell, lassen die Beträge keinen direkten Verfahrensvergleich zu. Zuerst festlegen, ob bis zum Metallrohling oder fertig bearbeiteten Bauteil verglichen wird, und die dazugehörigen Leistungen ergänzen.
Bei Rohlingen sind Zustand von Anschnitten oder Stützen, noch zu bearbeitende Flächen und enthaltene Prüfungen anzugeben. Bei Fertigteilen kommen Oberflächen, kritische Maße, Steinbesatz oder Funktion sowie Verpackungs- und Lieferumfang hinzu.
Auch die Lieferzeit braucht denselben Startpunkt, beispielsweise freigegebene Dateien und vollständige Werkstoffanforderungen. Dann für beide Wege Vorbereitung, Warteschlange, Fertigung, Nachbearbeitung, Prüfung und Transport betrachten. LPBF-Bauzeit und Laufzeit des Wachsdruckers betreffen unterschiedliche Aufgaben.
Einmalige Validierung und Wiederholfertigung getrennt ausweisen. Benötigt die erste Charge Werkstoff- oder Funktionsprüfungen, gehören diese als eigene Position ins Angebot. Bei Folgeaufträgen klären, welche Nachweise weiter gelten und welche nach Versionsänderungen neu zu erbringen sind.
Weder der entfallende Guss noch preiswerteres Wachs allein bestimmen die Endkosten. Vorhandene Prozessketten, Bearbeitungsaufwand, Qualitätsanforderungen und abgenommene Liefermengen tragen zu den tatsächlichen Kosten bei.
Beide Anbieter sollten denselben Umfang aufschlüsseln: Konstruktions- und Prozessvorbereitung, Material und Fertigung, Nachbearbeitung, Prüfung und Lieferung. Einmalige Validierung separat ausweisen und die Gesamtkosten des vereinbarten Umfangs durch die abgenommene Stückzahl teilen. Bei Edelmetallen außerdem Materialeigentum, Rückgewinnung und Verlustabrechnung klären, damit keine Angebotsposition übersehen wird.
Für weitere Vergleiche denselben freigegebenen Produktstand und dieselben kritischen Bereiche wählen. Fertigungsanpassungen, Fertigstellungszustand und Prüfergebnisse beider Wege dokumentieren. Änderungen an Geometrie oder Lieferumfang ausdrücklich benennen. So werden tatsächlich lieferbare Lösungen verglichen statt gleich benannter Muster mit unterschiedlichen Anforderungen.
6. Beiden Anbietern dieselben Produktanforderungen geben
Einheitliche Produktanforderungen lassen sich mit getrennten Fertigungsvorschlägen verbinden. So bleibt der Vergleich konsistent, während jeder Anbieter notwendige Verfahrensunterschiede erläutern kann.
Die vorhandenen Voraussetzungen helfen bei der Reihenfolge:
- Sind Guss und Nachbearbeitung für die Ziellegierung bereits eingerichtet und geht es vor allem um neue Designs oder die Modellbeschaffung, zunächst die Einbindung gedruckter Wachsmodelle in diesen Ablauf prüfen.
- Soll direkter Metalldruck eine bestimmte Struktur ermöglichen, zunächst mit dem LPBF-Anbieter Werkstoff, Entpulvern, Stützen und Bearbeitungszugang prüfen, danach das vollständige Lieferangebot bewerten.
- Liegen für beide Wege geeignete Vorschläge vor, Muster auf Basis desselben freigegebenen Produktstands vergleichen. Fertigungsänderungen und Endprüfungen festhalten, bevor der Produktionsweg gewählt wird.
| Eingabe | Anzugebende Informationen |
|---|---|
| Verwendungszweck | Tragbarkeit, Montage oder Funktion sowie Einsatzbedingungen |
| Werkstoffanforderungen | Legierung, Werkstoffnachweise und gewünschter Lieferzustand |
| Geometrie und Version | CAD-Stand, kritische Maße, Bohrungen, Hohlräume und feine Verbindungen |
| Nachbearbeitung | Oberfläche, Bearbeitung, Steinbesatz oder Montage |
| Prüfung | Maße, Optik, Werkstoff und erforderliche Funktionstests |
| Mengen und Varianten | Erstchargen, Folgeaufträge, Größen und mögliche Änderungen |
| Ressourcen und Termine | Vorhandene Guss- oder Bearbeitungskapazitäten und späteste Übergabetermine |
Jeder Anbieter sollte geometrische Eignung, nötige Änderungen, übernommene Arbeitsschritte und den Konformitätsnachweis erläutern. Bei erforderlicher Funktionsvalidierung entsprechende Prüfungen und Werkstoffaufzeichnungen einplanen.
Beim Wechsel des Fertigungswegs sind Anpassungen und Endabnahme erneut abzustimmen, auch wenn das Produkt-CAD unverändert bleibt. Die Freigabe stützt sich auf Prüfung und Validierung, nicht allein auf gleiche äußere Form.
Für die Beurteilung des Wachswegs können Sie Cprint 3D CAD-Daten, kritische Merkmale und nachgelagerte Gießbedingungen übermitteln, um Modellherstellung und Übergabe zu besprechen. Metall-, Bearbeitungs- und Prüfanforderungen mit den jeweils verantwortlichen Lieferanten abstimmen.
Häufige Fragen
Bedeutet 3D-gedruckter Schmuck immer direkten Metalldruck?
Gemeint sein können direkter Metallaufbau oder zunächst hergestellte Gussmodelle. Fragen Sie nach dem ausgegebenen Material und den anschließenden Schritten, um den tatsächlichen Ablauf zu erkennen.
Kann ein gedrucktes Metallteil sofort getragen oder eingebaut werden?
Es muss anhand der Lieferanforderungen geprüft und erforderlichenfalls nachbearbeitet werden. Das Druckende ist ein Fertigungsmeilenstein; die Einsatzfähigkeit ergibt sich aus Werkstoff, Maßen, Oberfläche und anwendungsbezogener Validierung.
Lässt sich ein gedrucktes Wachsmodell in jedem Metall abgießen?
Das nachgelagerte Gießsystem bestimmt die endgültige Legierung. Einbettmasse oder Schale, Entwachsen und Ausbrennen sowie Schmelz- und Gießbedingungen müssen passen. Die Modellherstellung ersetzt nicht die Bestätigung der Gießerei zu Legierung und Qualität.
Reicht die Druckgeschwindigkeit für einen Vergleich?
Die einzelnen Druckzeiten lassen sich erfassen. Für die Verfahrenswahl ist jedoch die Zeit von vollständigen freigegebenen Unterlagen bis zum gleichen Lieferzustand einschließlich Warten, Fertigung, Nachbearbeitung und Prüfung maßgeblich. Ein fertiges Wachsmodell und ein fertiges Metallteil sind unterschiedliche Meilensteine und erlauben keinen direkten Vergleich der gesamten Auftragsdauer.