
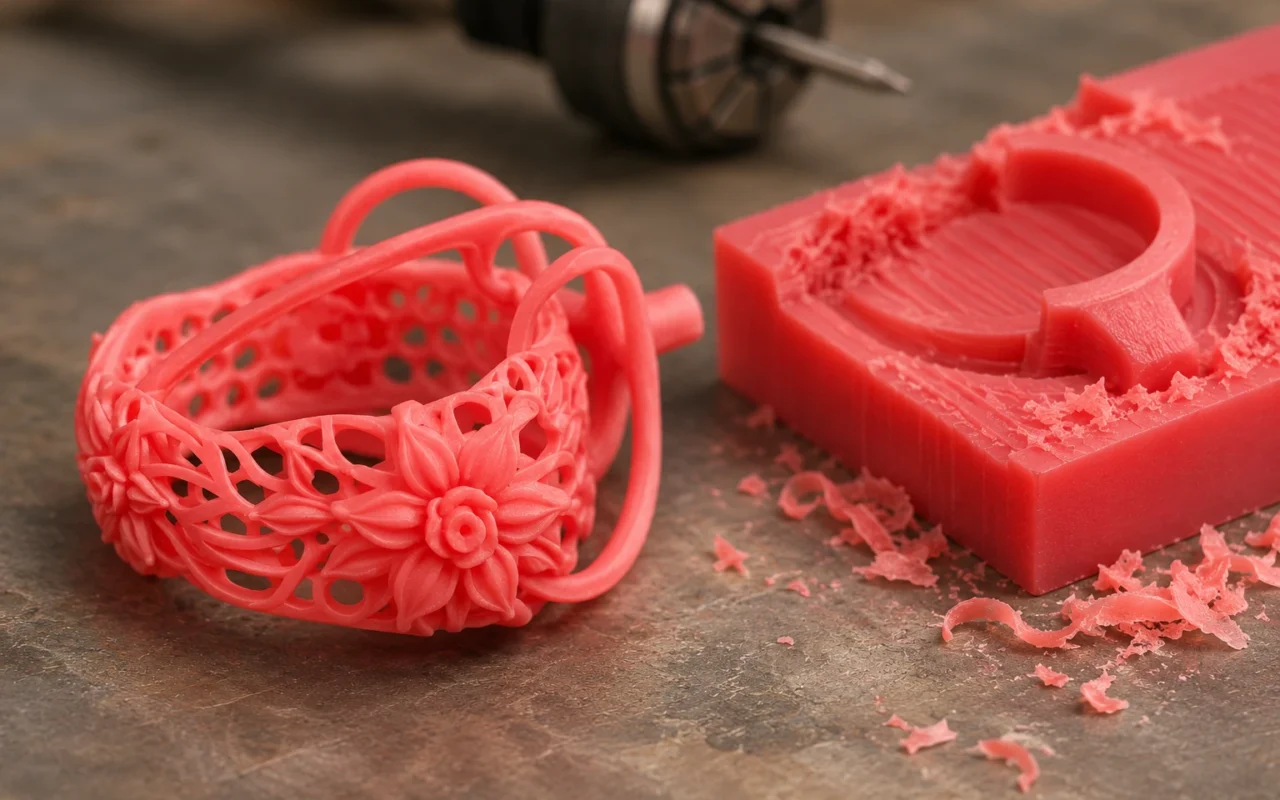
Die Arbeitsteilung zwischen zwei digitalen Verfahren für Wachsmodelle
Für Schmuck mit verschlungenem Filigran, tiefen Vertiefungen oder Hinterschneidungen sowie häufig wechselnde Kleinaufträge mit vielen Designs ist der Wachs-3D-Druck die erste Wahl. Er reduziert Einschränkungen durch die Werkzeugzugänglichkeit und das einzelne Einrichten jeder Variante. Für offene, gut zugängliche Wiederholteile mit bewährten Programmen und Vorrichtungen bleibt das CNC-Wachsfräsen eine praktische Lösung.
Beim CNC-Fräsen wird Material aus einem Wachsrohling entfernt. Der Wachsdruck baut das Modell schichtweise auf; nach dem Entfernen des Stützmaterials steht ein Gussmodell bereit. Beide Verfahren führen zum Wachsausschmelzguss, unterscheiden sich aber bei komplexer Geometrie und der Auftragsorganisation. Hier geht es um direktes Wachsjetting; Harz behandelt der Vergleich zwischen Wachsdruck und gießbarem Harz.
Bei komplexen Designs muss sich der Wachsdruck weniger nach dem Fräser richten
Ein Fräser muss die zu bearbeitende Fläche aus einer zugänglichen Richtung erreichen. Große Flächen, offene Nuten und regelmäßige Ringschienen lassen sich gut mit Werkzeugbahnen erschließen. Enge Vertiefungen, rückseitige Hinterschneidungen und verflochtene Linien verlangen zusätzliche Ausrichtungen, Werkzeugwechsel oder eine Aufteilung. Je stärker das Design davon geprägt ist, desto aufwendiger wird seine Zerlegung für die Bearbeitung.
Wachsjetting baut die Form schichtweise auf, ohne jede Vertiefung mit einem Schneidwerkzeug erreichen zu müssen. Komplexe Entwürfe lassen sich dadurch eher als zusammenhängendes Modell erhalten. Bei Filigran, Durchbrüchen und mehrlagiger Verzierung können sich Konstrukteure auf Verbindungen, Wandstärken und Gestaltung konzentrieren. Das Stützmaterial wird anschließend entfernt; diese Arbeit unterscheidet sich vom wiederholten Ändern der Fräsrichtung.
Auch CNC kann komplexe Designs durch Aufteilen herstellen. Im Hohlring-Beispiel von Roland DG werden einzelne Abschnitte gefräst, gegossen und anschließend verbunden. Die Aufteilung erweitert die Möglichkeiten des Fräsens. Wird sie zum Regelfall, zeigt sich der Nutzen eines zusammenhängend gedruckten Wachsmodells besonders deutlich.
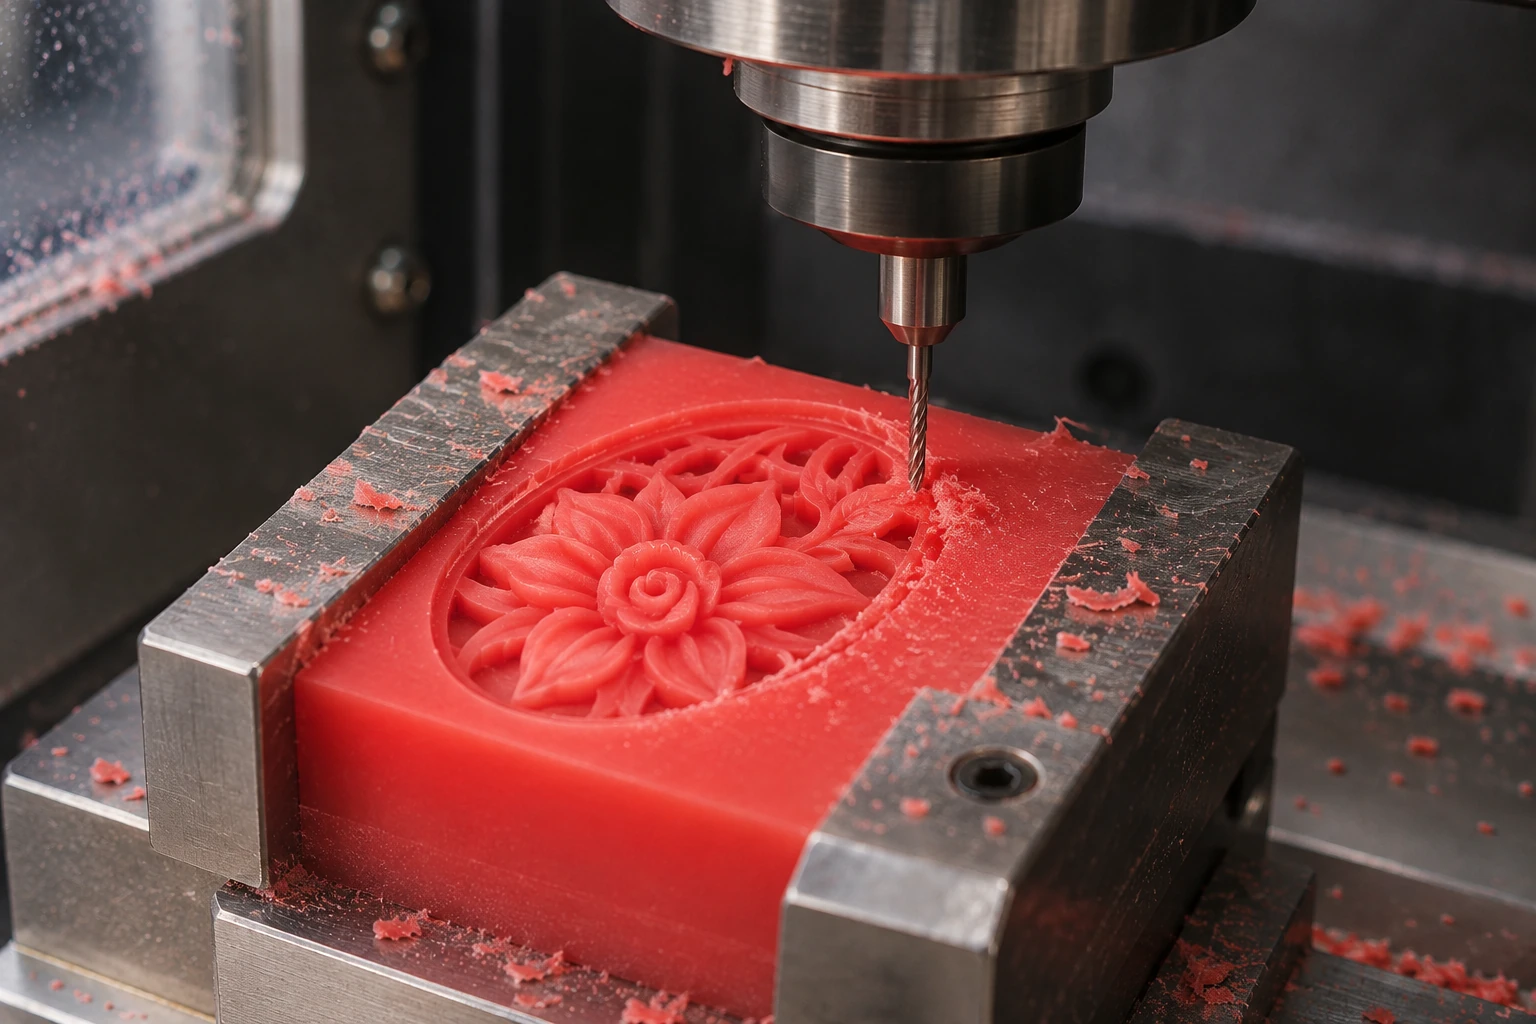
Für die Oberfläche zählt, wo Bearbeitungsspuren zurückbleiben
Frässpuren entstehen vor allem durch Werkzeuggeometrie, Werkzeugbahn und seitliche Zustellung. Zugängliche Freiformflächen können mit geeigneten Bahnen eine gleichmäßige Oberfläche erhalten. Nicht erreichbare Innenecken, schmale Nuten und rückseitige Details erfordern eher eine Aufteilung oder Handarbeit.
Beim Wachsdruck beeinflussen Schichtdicke, Ausrichtung und Materialaufbau die Oberfläche; einzelne Bereiche werden zusätzlich durch die Stützmaterialentfernung geprägt. Sein Vorteil liegt darin, komplexe Details als zusammenhängendes Modell auszugeben, statt die gestalterischen Beziehungen vieler Einzelteile wiederherstellen zu müssen. Beim Nacharbeiten sollten feine Linien, scharfe Kanten und Fassungen erhalten bleiben, anstatt Verzierungen für mehr Glanz abzurunden.
Das Polieren nach dem Guss bleibt ein eigener Arbeitsschritt. Das Jenny-Wu-Beispiel von Solidscape verbindet Wachsdruck, Gießen und Handpolitur. Größere zu glättende Flächen sollten gut erreichbar sein, während das Fertigungsverfahren feine Strukturen bewahrt. So sinkt der wiederholte Nacharbeitsaufwand an engen Stellen.
Viele Designs in kleinen Mengen lassen sich beim Drucken gemeinsam organisieren
Ein neues Fräsmodell verlangt Programmierung, Werkzeugauswahl, Bearbeitungsrichtungen und Aufspannung. Mit der Zahl der Designs wächst die Zahl einzelner Vorbereitungsaufgaben. Selbst wenn ein einfaches Modell schnell gefräst ist, kann der Gesamtauftrag viel Zeit durch Modellwechsel, Umspannen und lokale Nacharbeit verlieren.
Wachsjetting kann Modelle mit ähnlicher Höhe und ähnlichen Nachbearbeitungsanforderungen in einem Auftrag zusammenfassen. Druck, Stützmaterialentfernung und Kontrolle werden gemeinsam organisiert. Für individuelle Schmuckfertiger, Entwicklungsteams und Betriebe mit gemischten Aufträgen ist das aussagekräftiger als die reine Maschinenzeit eines Einzelmodells.
Variieren Ringe beispielsweise nur bei Ringgröße, Ornament oder Fassung, können nach der Freigabe der digitalen Modelle mehrere Varianten ausgegeben werden. Auch eigenständige neue Designs lassen sich gemeinsam drucken. Die Übersicht zur Herstellung von Gusswachsmodellen erläutert die Unterschiede zwischen direkten Modellen, Urmodellen und Wachsinjektion.
Bewährte einfache Wiederholteile können beim Fräsen bleiben
Für CNC spricht besonders ein offenes Design mit stabilen Programmen und Vorrichtungen sowie regelmäßig wiederkehrenden Aufträgen. Die Datenvorbereitung ist abgeschlossen, die Bediener kennen den Ablauf und vorhandene Anlagen und Erfahrung lassen sich weiter nutzen. Der Programmieraufwand eines neuen Designs fällt nicht bei jeder Wiederholung erneut an.
Das ist die wichtigste Ergänzung zur Empfehlung: Wachsdruck eignet sich für komplexe Entwürfe und häufige Wechsel, eingespieltes Fräsen für stabile, gut zugängliche Wiederholteile. Ein Betrieb kann die Aufträge auf beide Verfahren verteilen, ohne für eine einheitliche Geräteausstattung jedes Produkt zu verändern.
| Design oder Auftrag | Bevorzugtes Verfahren | Praktischer Nutzen |
|---|---|---|
| Verflochtenes Filigran, Hinterschneidungen, tiefe enge Details | Wachs-3D-Druck | Weniger Einschränkungen durch Werkzeugzugang und Aufteilung |
| Viele Designs in kleinen Mengen, häufige Größen- oder Ornamentänderungen | Wachs-3D-Druck | Gemeinsame Anordnung, weniger Einzelprogrammierung und Rüstwechsel |
| Zugängliche Freiformflächen und einfache regelmäßige Formen | CNC-Wachsfräsen als direkte Möglichkeit | Klare Werkzeugbahnen und zugängliche Nacharbeitsstellen |
| Wiederholteile mit bewährten Programmen und Vorrichtungen | CNC-Wachsfräsen weiter nutzen | Vorhandene Prozesse und Anlagen wiederverwenden |
Die Ausstattung auf alltägliche Aufträge ausrichten
Der Wachs-3D-Drucker 3H-420 Plus überführt digitale Modelle in Gusswachsmodelle und erweitert die Kapazität für komplexe Designs und mehrere gleichzeitig gefertigte Varianten. Entscheidend sind die tatsächlich häufigen Designs, die Anordnung kompletter Aufträge und die Nachbearbeitung, nicht nur ein leicht herzustellendes Vorführmodell.
Mit repräsentativen Designs und typischen Auftragskombinationen können Sie beim Cprint-3D-Team die Druckerkonfiguration besprechen. Maßstab ist eine vollständige, gussbereite Modellcharge: Das Verfahren, das Aufteilung, Umspannen und das Wiederherstellen feiner Details reduziert, passt besser zu diesem Auftrag.