
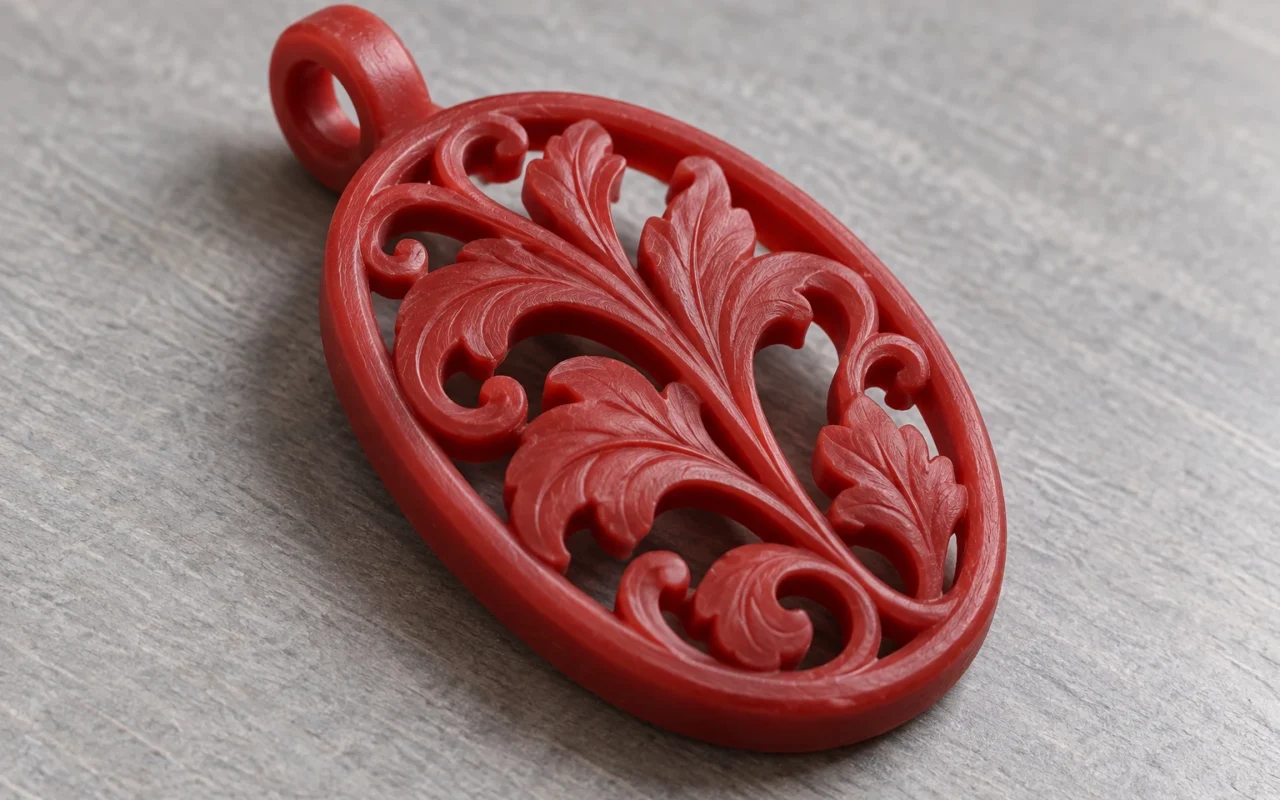
Das Wachsmodell für einen gegossenen Ring lässt sich aus einem Wachsblock schnitzen, nach einem digitalen Modell fräsen, in einer Form spritzen oder direkt drucken. Alle Wege liefern Modelle, unterscheiden sich aber in Vorbereitung, Änderungen und Organisation der Wiederholfertigung.
Für die Verfahrenswahl zählen zunächst der Reifegrad des Designs, die Wiederholmenge desselben Entwurfs, die Herstellung der Geometrie sowie verfügbare Fachkräfte und Werkzeuge. Handschnitzen ermöglicht unmittelbares Formen; CNC-Fräsen bearbeitet digitale Geometrie mit Schneidwerkzeugen; Wachsspritzen organisiert die Fertigung um wiederverwendbare Formen; direkter Wachsdruck baut Modelle schichtweise aus Dateien auf.
1 Erstmuster und Wiederholfertigung unterscheiden
Ein Erstmuster dient dazu, Form und Herstellbarkeit eines Entwurfs zu prüfen. Das Urmodell dient der späteren Vervielfältigung, die Wachsspritzform der wiederholten Herstellung von Wachsmodellen. Das im Feinguss eingesetzte Wachsmodell wird beim Entwachsen verbraucht. Erst die Einbettform oder keramische Schale nimmt anschließend das Metall auf.
Der Druck eines Urmodells und der direkte Druck eines Gusswachsmodells führen deshalb zu verschiedenen Folgeschritten. Beim Urmodell folgen Formenbau, Vervielfältigung und Prüfung der kopierten Wachsmodelle. Direkt gedruckte Modelle gehen nach Reinigung und Prüfung zur Baumontage und weiteren Gussvorbereitung.
Zwei gedachte Aufträge verdeutlichen dies: zehn Entwürfe mit je einem Stück und zehn Stück eines Entwurfs. Die Gesamtmenge ist gleich; der erste Auftrag umfasst mehrere Designs, der zweite kann möglicherweise ein bereits validiertes Werkzeug nutzen. Ändern sich Ringweite, Steinfassung oder Textur noch, gehört auch die Zahl der Versionen zur Vorbereitung.
Sichten Sie vor der Entscheidung vorhandene CAD-Dateien, körperliche Muster, Urmodelle und Formen. Ein noch nicht bestätigtes Erstmuster braucht eine andere Fertigungsplanung als ein Wiederholauftrag mit qualifizierter Form.
2 Wachs von Hand unmittelbar formen
Handarbeit beginnt häufig mit Wachsrohren, -stäben oder -blöcken. Durch Schneiden, Schnitzen und Nacharbeiten entsteht die gewünschte Form. Freemans Informationen zu Schmuck-Schnitzwachsen führen diese Ausgangsformen für verschiedene Gestaltungen auf.
Während der Arbeit kann die Fachkraft das Objekt unmittelbar betrachten und Kurven, Volumen und Textur anpassen. Das unterstützt Entwürfe, deren Form beim Bearbeiten weiterentwickelt wird. Ob eine komplexe Geometrie von Hand umsetzbar ist, hängt von ihrer konkreten Struktur und der Erfahrung ab.
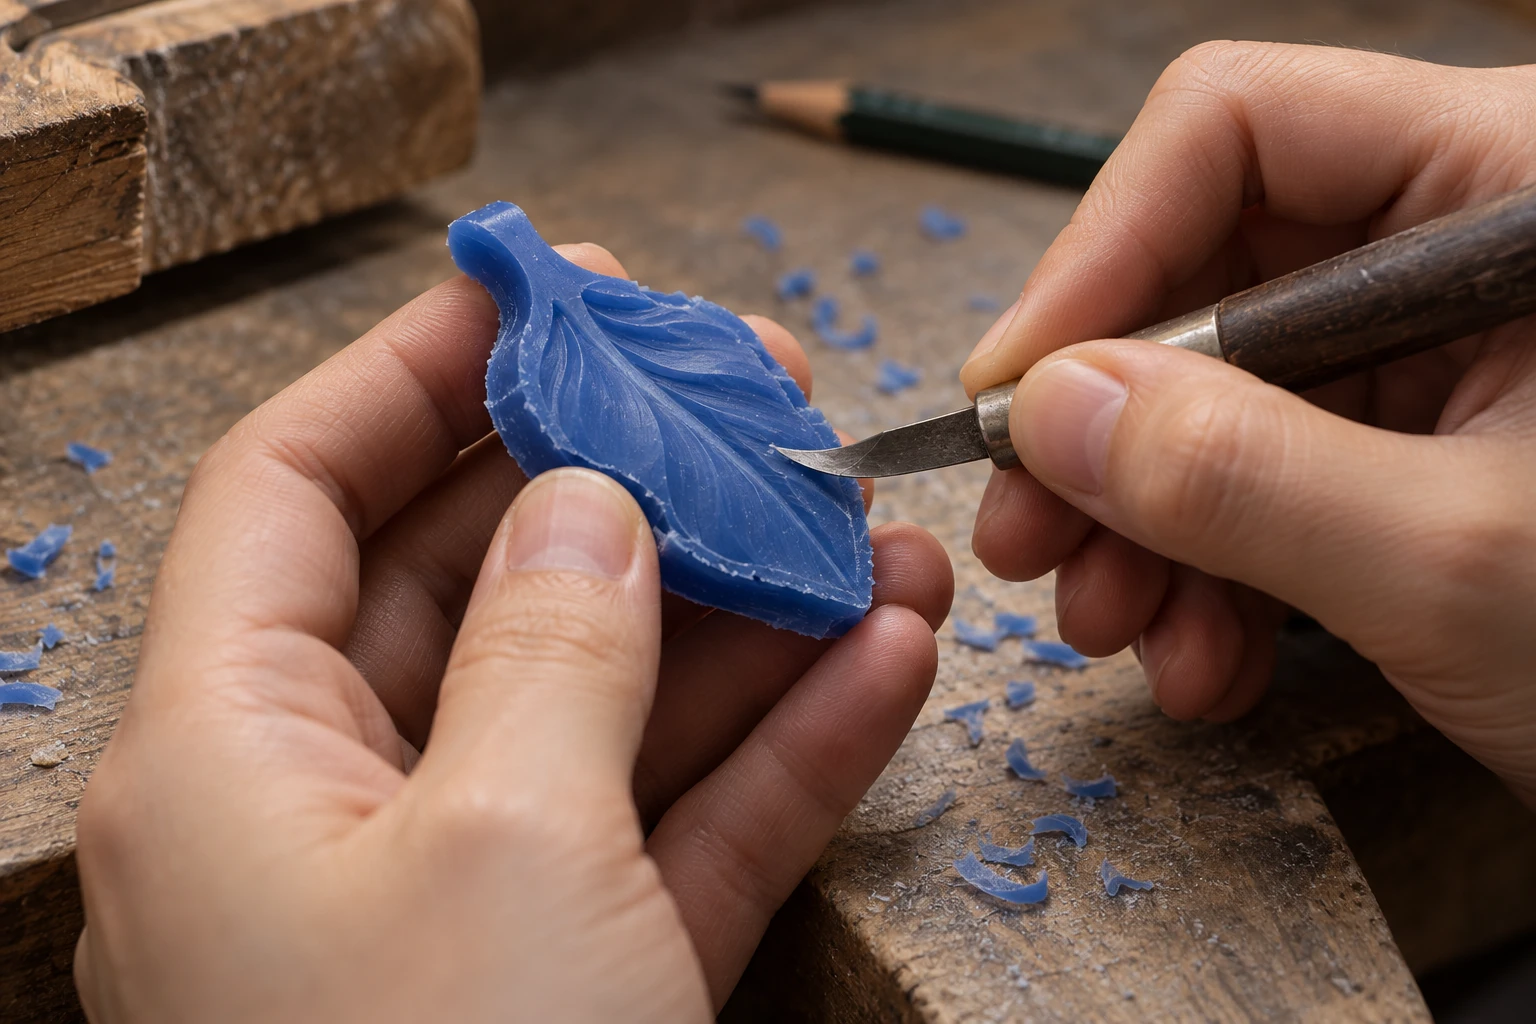
Bei einem Anhänger mit freier Oberflächentextur lässt sich beispielsweise das Relief zunächst am körperlichen Objekt ausarbeiten. Werden später maßlich einheitliche Kopien benötigt, ist die Bewahrung der ersten Form zu planen. Ein Urmodell aufbewahren, eine Form herstellen oder ein digitales Modell erstellen sind mögliche Ansätze.
Nach Fertigstellung des ersten handgeschnitzten Stücks muss die Wiederholfertigung weiter geplant werden. Fotos allein erfassen meist weder Rückseite und innere Strukturen noch sämtliche Fertigungsmaße. Bewahren Sie Maße, Bearbeitungsaufzeichnungen und körperliche Referenzen für Folgeaufträge auf.
3 CNC-Fräsen setzt digitale Geometrie durch Materialabtrag um
CNC-Wachsfräsen entfernt überschüssiges Material aus einem Rohling. Nach der Bearbeitungsvorbereitung wird das digitale Modell in Werkzeugbahnen umgesetzt, die die Fräswerkzeuge führen. Rolands offizielle JWX-30-Supportinformationen liefern technischen Hintergrund zu Schmuck-Wachsfräsen, Bearbeitungssoftware und Werkzeugbahnen.
Beurteilen Sie das Modell unter tatsächlichen Bearbeitungsbedingungen: Erreicht das Werkzeug tiefe Taschen, passt es in die Innenradien und lässt sich der Rohling sicher spannen? Ein äußerlich vollständiges CAD-Modell beantwortet diese Fragen noch nicht.
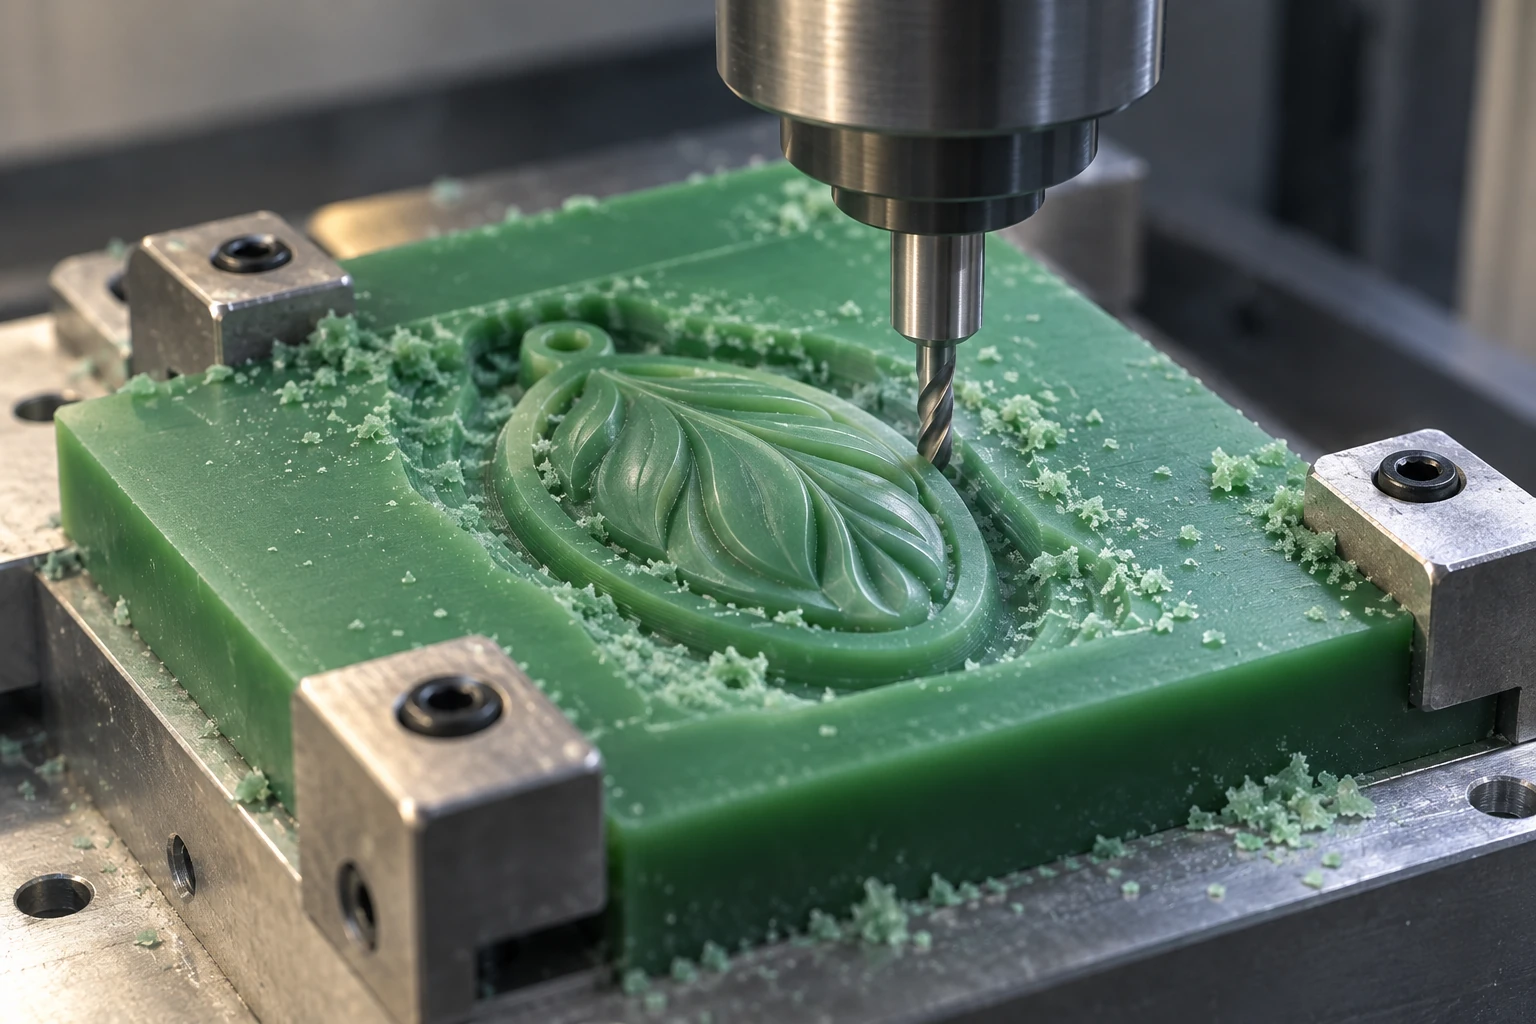
Außen- und Innenseite eines Rings können unterschiedliche Bearbeitungsrichtungen erfordern. Bei Wendungen oder mehreren Aufspannungen sind Positionierung und Übergänge der bearbeiteten Bereiche zu prüfen. Hinterschneidungen hängen von Maschinenachsen, Werkzeugen, Spannung und Strategie ab; die Komplexität der Form allein entscheidet nicht.
Nach einer Designänderung müssen Bearbeitungsdateien aktualisiert und Werkzeugbahnen erneut geprüft werden. Bearbeitungsvorbereitung, Aufspannen, gegebenenfalls Fügen und Nacharbeiten gehören gemeinsam zum vollständigen Lieferprozess dieses Wegs.
4 Wachsspritzen nutzt wiederverwendbare Werkzeuge
Beim Wachsspritzen wird zunächst eine wiederverwendbare Form bereitgestellt. Geeignetes Wachs wird in die Kavität eingespritzt, geformt und zur Prüfung sowie gegebenenfalls Nacharbeit entnommen. Im Schmuckbereich können Formen von einem Urmodell abgeformt werden; die Werkzeugausführung richtet sich nach dem Projekt.
Entscheidend ist, ob Modelle wiederholt vollständig entstehen und unbeschädigt entnommen werden können. Freemans Informationen zu Ferris-Spritzwachsen unterscheiden Rezepturen für Detailwiedergabe, Flexibilität und Entformung. Die Wachsauswahl muss daher zu Form und Geometrie passen.
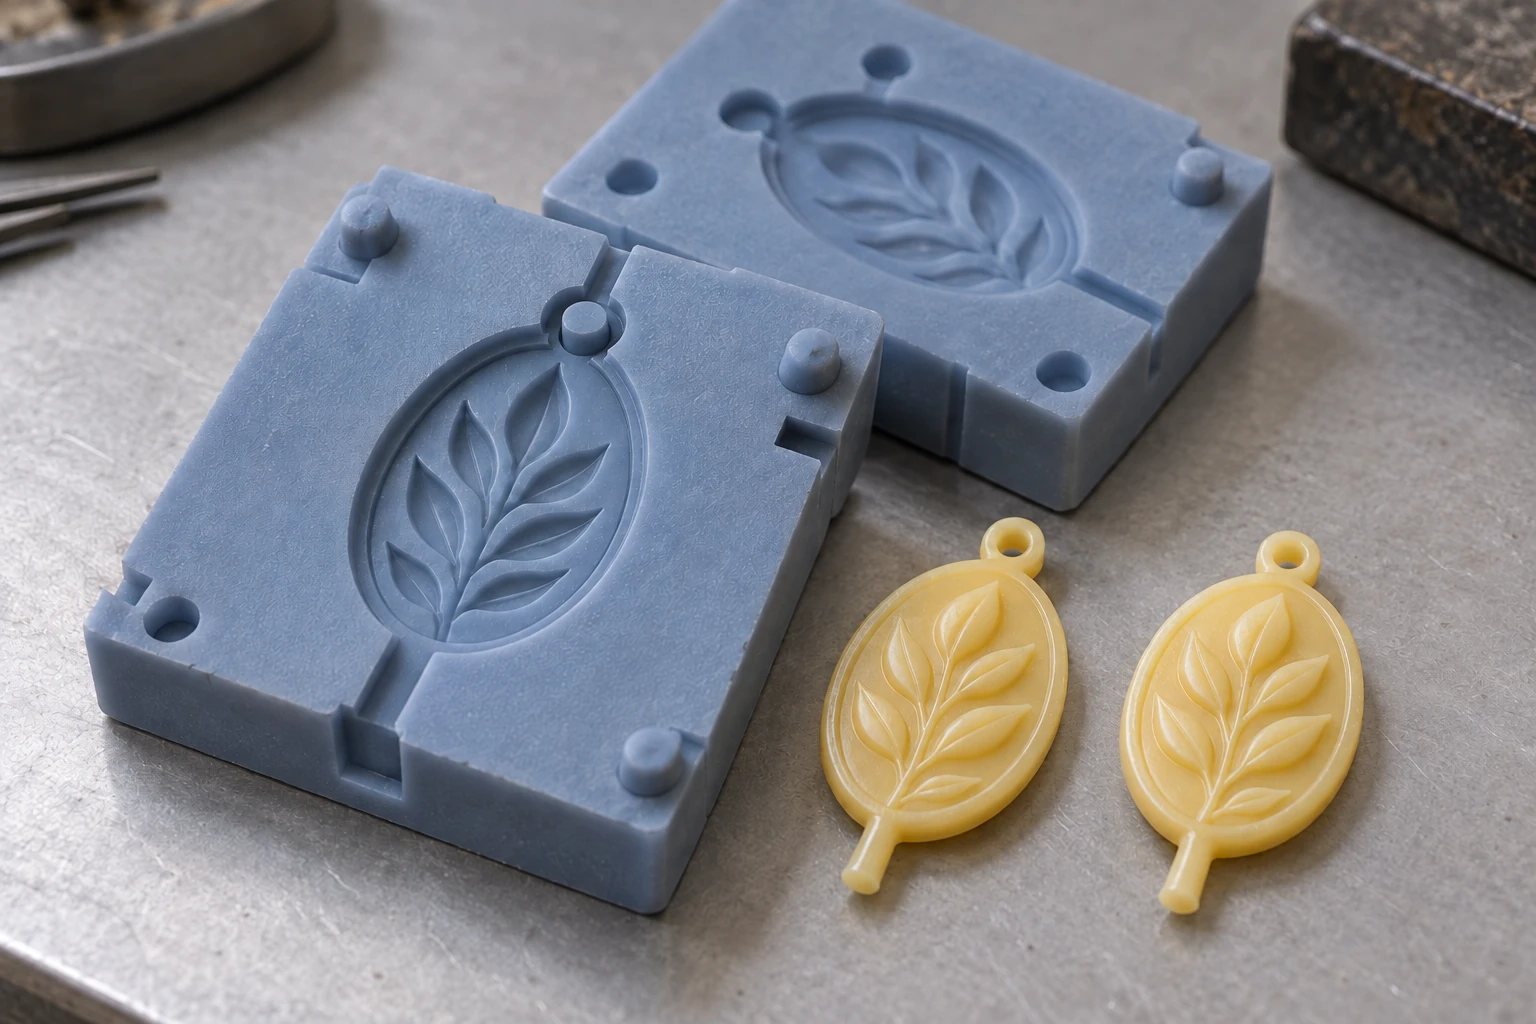
Formteilung und Entnahme sind bei feinen Verbindungen, tiefen Vertiefungen und Hinterschneidungen frühzeitig zu planen. Selbst in der Kavität sauber geformte Details können beim Entnehmen belastet werden. Prüfen Sie deshalb das vollständig entformte Wachsmodell, nicht nur die fertiggestellte Form.
Bei stabilen Entwürfen, laufenden Wiederholaufträgen und qualifizierter Form sollten zunächst vorhandenes Werkzeug und Spritzprozess bewertet werden. Änderungen können eine Überarbeitung des Urmodells, eine Formanpassung oder eine neue Form verlangen. Auch Ringweitenänderungen sind geometriebezogen zu prüfen; eine Form deckt nicht automatisch alle Größen ab.
Spritzwachse und Druckmaterialien haben unterschiedliche Systemanforderungen. Eignung zum Einspritzen in eine Form bedeutet nicht zugleich Eignung für einen Wachsstrahldrucker.
5 Direkter Wachsdruck baut Modelle aus Dateien auf
Direkter Wachsdruck beginnt mit einem digitalen Modell. Nach Bestätigung von Maßen und Version werden Orientierung, Stützen, Schichten und Anordnung vorbereitet. Beim Wachsstrahldruck werden Modell und benötigte Druckstützen schichtweise aufgebaut. Die MultiJet-Printing-Übersicht von 3D Systems nennt Gusswachs als eines der dabei schichtweise aufgetragenen Materialien.
Dieser Weg erspart die vorgelagerte Herstellung einer speziellen Wachsspritzform für jede neue Geometrie. Bei vielen Entwürfen in kleinen Mengen oder häufigen Änderungen sind besonders Dateianpassung und erneute Fertigung zu bewerten. Auch Wiederholserien eines Designs lassen sich anhand der tatsächlichen Chargenbedingungen vergleichen.
Nach dem Druck folgen Entnahme, Stützentfernung und Prüfung. Reinigungszugänge in durchbrochenen Strukturen, der Erhalt feiner Verbindungen und die Abstützung beim Handhaben sollten vorher geklärt sein. Druckbare Geometrie muss auch in abnahmefähigem Zustand an die Gießerei übergeben werden können.
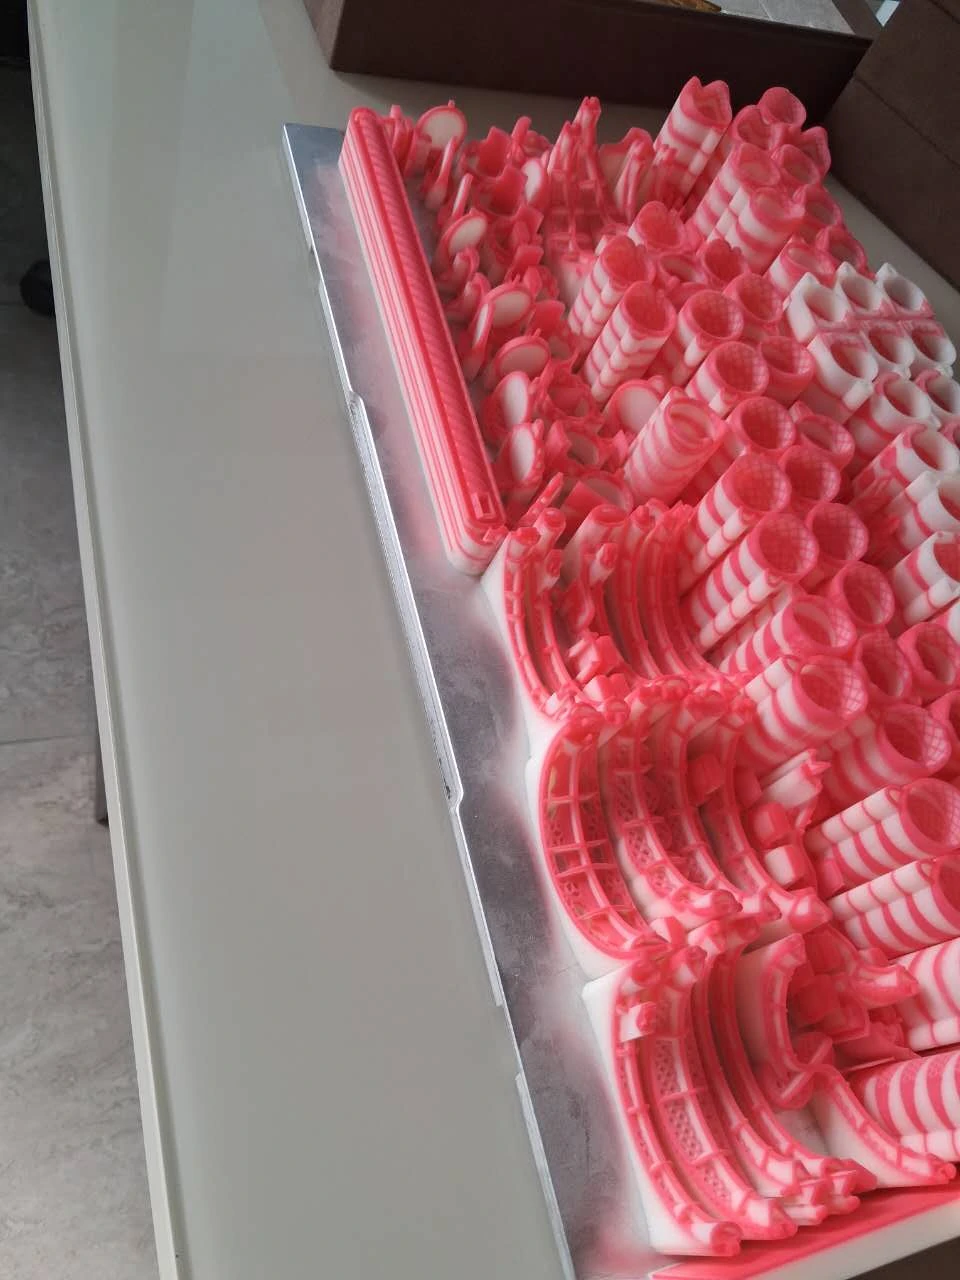
Der 3H-420 Plus von Cprint 3D verwendet Mehrdüsen-Wachsstrahltechnologie, um Modelle für den anschließenden Guss herzustellen. Der Drucker erzeugt Zwischenmodelle; Metallteile entstehen durch Gießen und die zugehörige nachfolgende Bearbeitung.
Gießharz als eigenes Werkstoffsystem beurteilen
Gießharz kann ebenfalls verlorene Modelle liefern, unterscheidet sich jedoch in Werkstoff und Verarbeitung von direkt aufgetragenem Wachs. Für das jeweilige Harz sind Formgebung, Reinigung, gegebenenfalls Nachhärtung und thermische Entfernung sowie die Verträglichkeit mit Einbett- oder Schalensystem zu klären.
Die Bezeichnung „gießbar“ beschreibt die vorgesehene Verwendung. Auch ein wachshaltiges Harz übernimmt nicht einfach die Verarbeitungsbedingungen von Modellwachs. Beim Vergleich sollten Material und Verfahren konkret genannt werden, statt alles als „3D-gedruckte Wachsmodelle“ zusammenzufassen.
6 Fertigungswege passend zum Auftrag wählen und kombinieren
Vergleichen Sie zunächst alle Verfahren auf demselben Auftragsblatt: Eingaben, Werkzeuge und die Stelle, an der Änderungen umgesetzt werden.
| Verfahren | Wesentliche Eingaben | Vorbereitung | Bei Designänderungen | Wichtige Prüfungen |
|---|---|---|---|---|
| Handschnitzen | Maße, Referenzen, Schnitzwachs | Werkzeuge und Personaleinsatz | Körperlich nachformen oder neu herstellen | Formaufzeichnungen und Reproduktion |
| CNC-Wachsfräsen | Digitalmodell und Wachsrohling | Werkzeugbahnen, Spannung, Positionierung | Modell und Bearbeitungsvorbereitung ändern | Werkzeugzugang und Aufspannübergänge |
| Wachsspritzen | Nutzbare Form und passendes Wachs | Formenbau und Erprobung oder Bestandsprüfung | Urmodell, Form und Prozess anpassen | Vollständige Entformung und Wiederholqualität |
| Direkter Wachsdruck | Freigegebenes Digitalmodell | Orientierung, Stützen, Schichten, Anordnung | Datei und Druckauftrag aktualisieren | Reinigungszugang und Übergabezustand |
In unterschiedlichen Projektphasen lassen sich Wege kombinieren. In der Entwurfsphase bestätigen körperliche Muster das Erscheinungsbild; nach Festlegung des Designs kann Reproduktionswerkzeug bewertet werden. Validierte Werkzeuge bleiben für stabile Folgeaufträge nutzbar, während neue Designs separat digital vorbereitet werden. Fachkenntnisse und Annahmebedingungen nachfolgender Prozesse gehören zur Entscheidung.
Soll ein Druckteil als Urmodell dienen, prüfen Sie zuerst seine Verträglichkeit mit Temperatur, Druck und Entformung beim Formenbau. Gewöhnliches gedrucktes Modellwachs ist nicht pauschal für jede Heißvulkanisation geeignet; Urmodellmaterial und Abformverfahren müssen zusammenpassen.
Nach dem Wechsel vom Direktdruck zur Formreproduktion sind kopierte Wachsmodelle und zugehörige Gussversuche erneut zu prüfen. Identische CAD-Daten validieren kein neues Formgebungsverfahren; auch vorhandene Kompensationseinstellungen sind zu überprüfen.
7 Ergebnisse nach denselben Abnahmekriterien vergleichen
Halten Sie vor dem Vergleich fünf Punkte fest: Designstatus, Wiederholungen desselben Entwurfs, kritische Geometrie, verfügbare Fachkräfte und Anlagen sowie Übergabekriterien für ein geeignetes Modell. Neben der Gesamtmenge ist die Verteilung nach Designs und Größen anzugeben.
Abnahmekriterien sollten kritische Maße, wichtige Oberflächen, zu erhaltende Öffnungen und Verbindungen sowie zulässige Nacharbeit benennen. Bei direkt zum Guss bestimmten Modellen ist die Werkstoffeignung für den Folgeprozess zu bestätigen. Für Urmodelle kommen Formenbau und Reproduktionsergebnis hinzu.
Nutzen Sie denselben Endpunkt für Lieferzeitvergleiche: geeignete Modelle nach abgeschlossener Reinigung, Nacharbeit und Prüfung. So werden Schnitzen, Spannen, Formenbau, Druck und Nachbearbeitung als vollständige Abläufe verglichen. Für quantitative Entscheidungen sind Arbeitszeiten, Werkzeuginvestitionen und akzeptierte Stückzahlen desselben Projekts zu erfassen.
Zur Bewertung des Wachsdrucks können Sie Cprint 3D Modelldateien, Designs und Stückzahlen, wichtige Merkmale und den vorgesehenen Gussprozess senden. Die Musterbewertung kann sich dann auf die tatsächliche Geometrie konzentrieren.
Häufige Fragen
Brauchen direkt gedruckte Wachsmodelle noch eine Form?
Die spezielle Wachsspritzform zur Reproduktion dieses Modells kann entfallen. Für den Feinguss bleibt jedoch eine Einbettform oder Schale erforderlich, die das flüssige Metall aufnimmt.
Lässt sich ein handgeschnitztes Wachsmodell digitalisieren?
Vermessung, Scannen oder Neumodellierung des körperlichen Stücks können geprüft werden. Außenkonturdaten müssen mit verborgenen Strukturen, kritischen Maßen und Gestaltungsabsicht abgeglichen werden, bevor ein fertigbares digitales Modell entsteht.
Ist direkter Druck für kleine Aufträge immer die beste Wahl?
Zu berücksichtigen sind eine vorhandene qualifizierte Form, die Designstabilität sowie Vorbereitung und Nachbearbeitung. Kleine Mengen sprechen für eine Prüfung des Druckwegs, bestimmen aber allein nicht die Gesamtkosten.
Was unterscheidet den Druck eines Urmodells vom direkten Gusswachsmodell?
Beim gedruckten Urmodell folgen Formenbau und Vervielfältigung; sein Material muss dafür geeignet sein. Direkt gedruckte Wachsmodelle gehen zur Reinigung, Prüfung und Gussvorbereitung. Da die Übergabekriterien verschieden sind, sollte der Verwendungszweck vor der Fertigung feststehen.