
制作一枚戒指的铸造蜡型,可以从蜡块上雕刻,也可以按数字模型铣削、用模具注蜡,或直接打印。几种方法都能获得型样,但制作准备、修改方式和重复生产的组织不同。
选择铸造蜡型制作方法,先看设计是否定型、同款需要重复多少次、结构怎样制造,以及已有人员和工具能否配合。手工雕蜡保留直接塑形的空间;数控铣蜡通过刀具加工数字几何;模具注蜡围绕可重复使用的工具组织生产;直接蜡型打印则从文件逐层构建型样。
一 先分清首件型样与重复生产需要什么
首件型样用于确认某次设计的形状和制造可行性。母版用于后续复制,注蜡模具用来反复制造蜡型,而实际进入失蜡铸造的蜡型会在去蜡过程中消耗。包埋或制壳形成的铸型,才承担后续容纳金属的任务。
因此,打印母版与直接打印铸造蜡型,后面接着不同的工序。打印母版需要继续制模、复制并检验蜡型;直接打印蜡型则在清理和检查合格后,进入组树等铸造准备。
假设两张订单分别是十款各一件和同款十件。总件数相同,前者要处理多个设计,后者可能共享一套已经验证的工具。若戒围、镶口或纹理还在变化,版本数量也应计入准备工作。
判断路线前,先整理已有的CAD文件、实体样件、母版和模具。设计还未确认的首样,与已有合格模具的返单,应分别考虑制作安排。
二 手工雕蜡通过直接修形表达设计
手工雕蜡通常从蜡管、蜡棒或蜡块开始,工艺师通过切削、雕刻和修整形成目标形状。Freeman的珠宝雕刻蜡产品资料列出了管、棒、块等材料形态,为不同造型提供制作起点。
制作时,工艺师可以直接观察实体,调整曲面、体量和纹理。对于需要边做边推敲形态的设计,这种方式保留了直观的修改过程。手工能否完成某种复杂造型,要结合人员经验和具体结构判断。
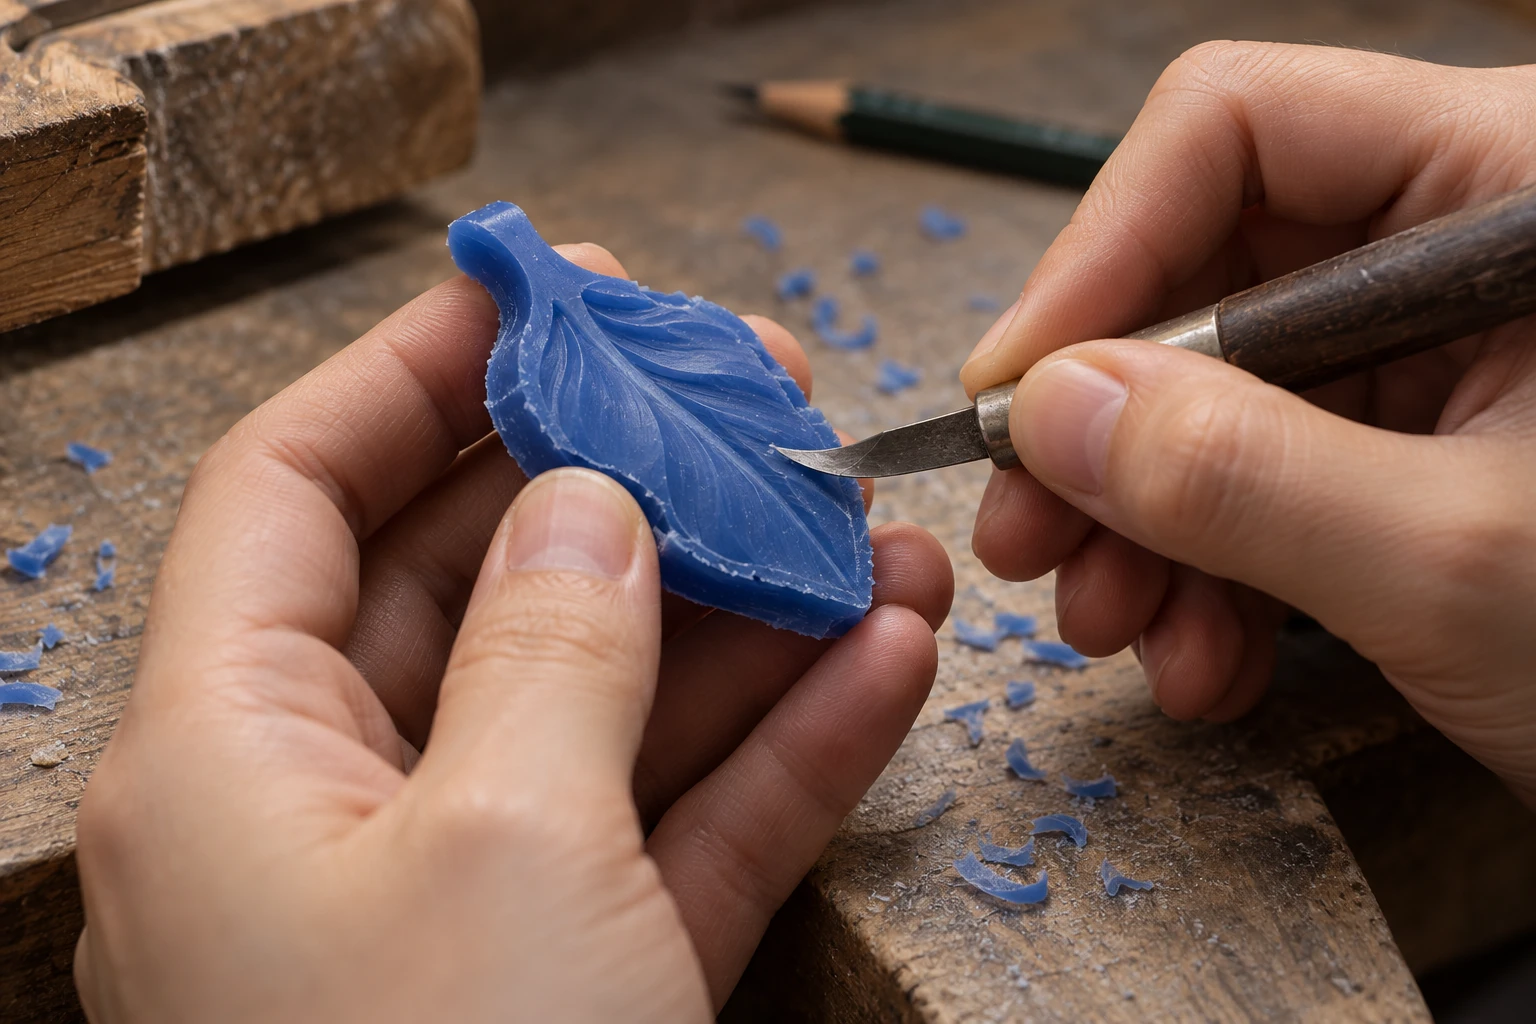
例如,制作带有自由纹理的吊坠,可以先在实体上修整起伏;如果后续需要整组尺寸一致的复制件,就要考虑怎样保存首件形状。保留母版、建立模具或转成数字模型,都是后续可以评估的方向。
手工路线的重复生产安排,需要在首件完成后继续规划。仅有照片通常不足以还原背面、内部结构和全部制造尺寸;需要返单时,应同步保存尺寸、修形记录及实物依据。
三 数控铣蜡用数字模型控制材料去除
数控铣蜡从蜡坯上去除多余材料。数字模型经过加工准备,转成刀具路径,由机床控制刀具形成目标几何。Roland官方JWX-30支持资料提供了珠宝蜡型铣削、加工软件和刀具路径的技术背景。
选择铣蜡时,要把模型放到实际加工条件下检查。刀具能否伸入深腔,内角是否容得下所选刀具,工件能否可靠装夹,都是影响方案的问题。一个外观完整的CAD模型,并没有自动回答这些问题。
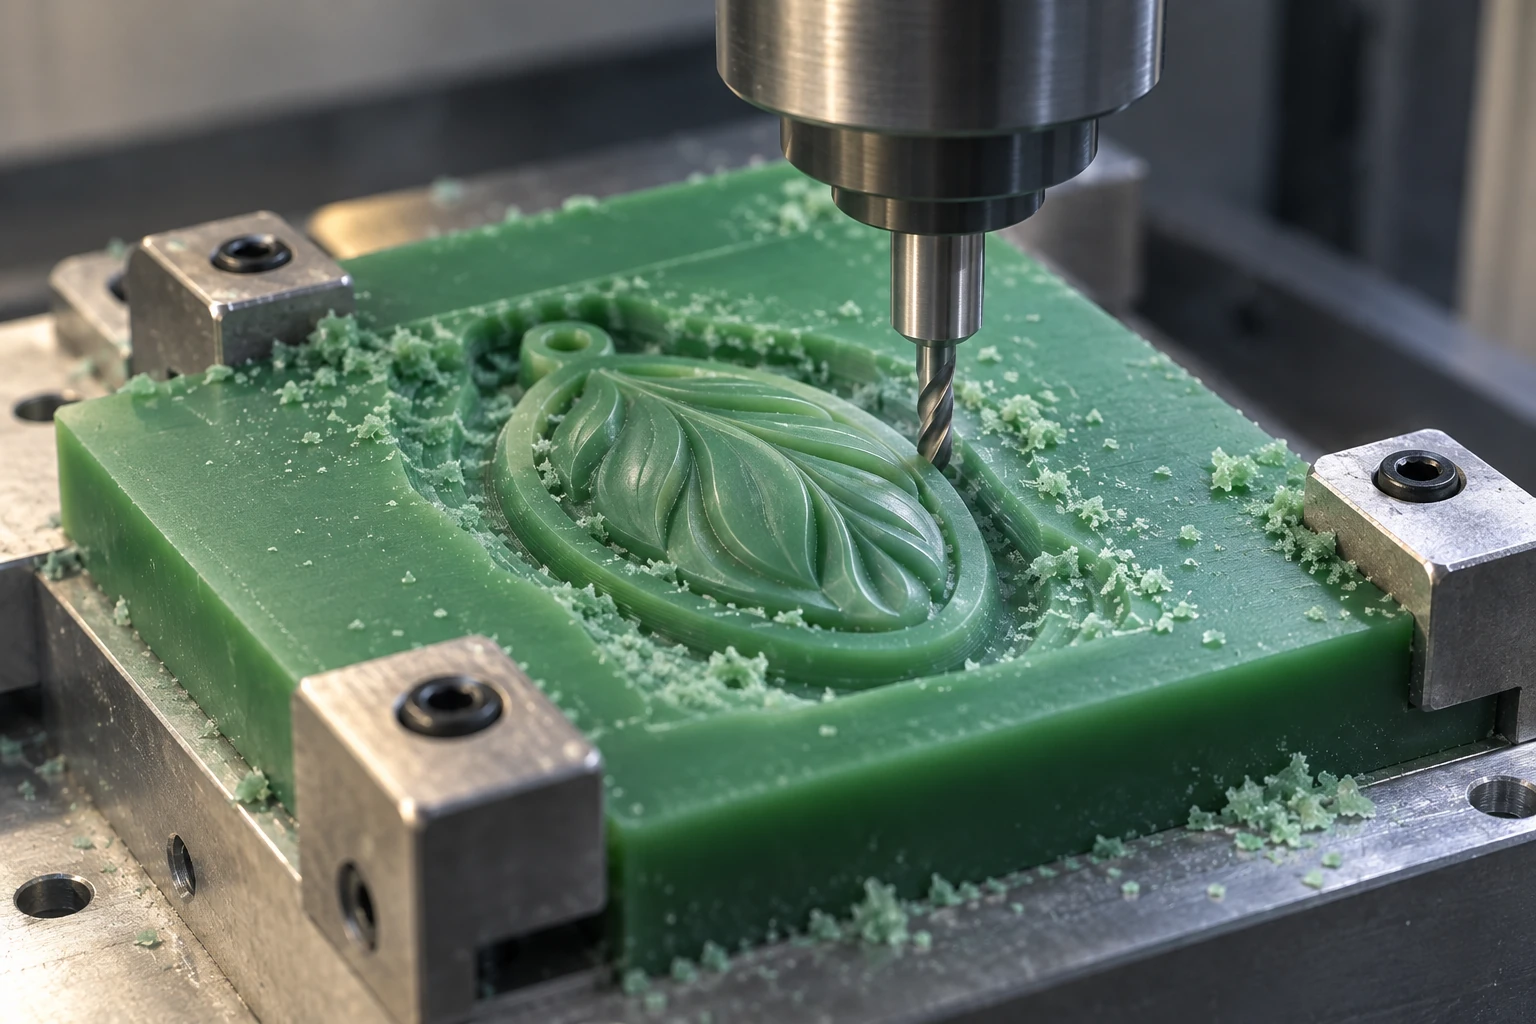
戒圈外侧与内侧可能需要不同的加工方向。若任务涉及转面或多次装夹,还应检查定位和加工区域之间的衔接。倒扣是否可做,取决于机床轴数、刀具、装夹及加工策略,不能只凭造型复杂就直接判定。
设计修改之后,需要同步更新加工文件并重新核对刀路。选择这条路线的项目,应把加工准备、装夹、必要的拼合和修整一起列入交付流程。
四 模具注蜡利用工具重复形成蜡型
模具注蜡先准备可重复使用的模具,将适用蜡材注入型腔,待其成形后取出蜡型,再进行检查和必要修整。珠宝制作可使用由母版翻制的模具,具体工具形式取决于项目。
这条路线的重点,是型样能否反复完整形成并顺利取出。Freeman的Ferris注蜡材料资料区分了面向细节、柔韧性和脱模等需求的配方,说明蜡材选择需要结合模具及几何条件。
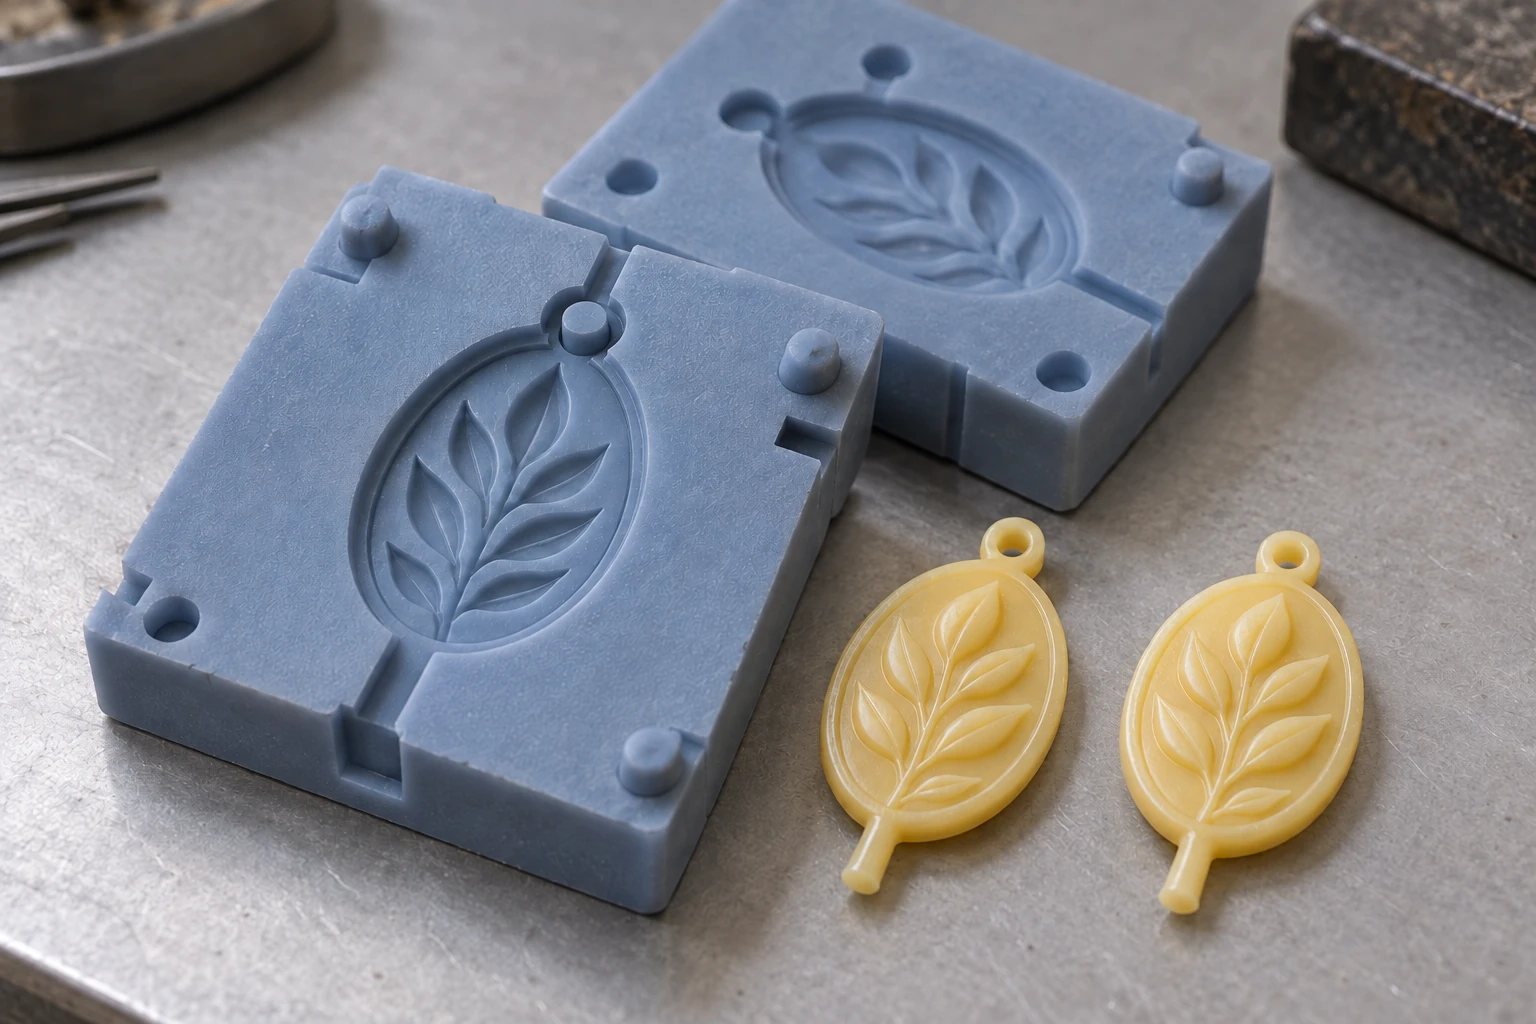
对于细连接、深凹位或倒扣结构,应提前考虑分模与取出方式。即使型腔里能够形成细节,取件时也可能对局部施力,因此需要观察完整取出的蜡型,而不只看模具是否做成。
已有合格模具、款式稳定且需要持续返单时,可以先评估原模具的状态和现有注蜡流程。设计更改后,则要确认是否修改母版、调整模具或重新制模。戒围变化也应结合结构判断,不能默认一套模具适用全部尺码。
注蜡材料与打印材料各有配套要求。某种蜡适合注入模具,并不意味着它也适合装入喷蜡设备。
五 直接蜡型打印从文件逐层制造型样
直接蜡型打印先准备数字模型,确认尺寸和版本,再安排朝向、支撑、切片与排版。采用喷蜡工艺时,设备逐层沉积蜡材,形成主体及打印过程中需要的支撑。3D Systems的MultiJet Printing技术介绍将铸造蜡列为逐层喷射的材料类型之一。
这条路线省去了为每个新几何先制作专用注蜡模具的环节。对于多款少件或经常改版的任务,可以重点评估数字文件更新与重新制造的安排;同款重复任务也可按实际批次条件比较。
打印完成后,还要取件、去支撑并检查蜡型。镂空内部是否便于清理、细连接能否完整保留、搬运时怎样承托,都应在制作前考虑。可打印的形状,也需要能够以合格状态交给铸造工序。
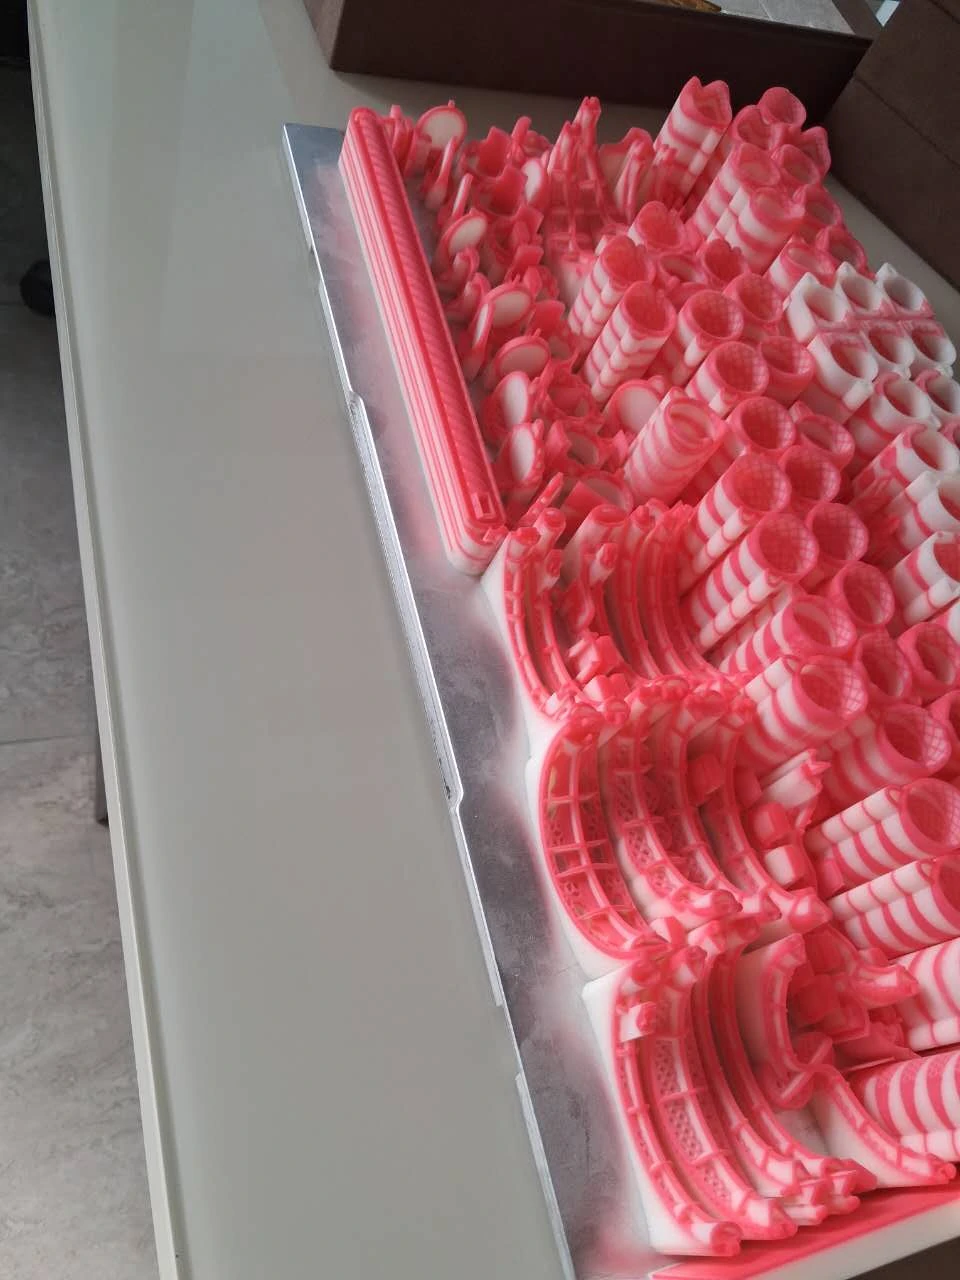
Cprint 3D的3H-420 Plus采用多喷嘴喷蜡技术,制造用于后续铸造的蜡型。设备输出的是中间型样,金属件仍由后续铸造及相应加工获得。
可铸树脂需要按另一套材料条件评估
可铸树脂同样可以用于制造牺牲型样,但它与直接喷射蜡材的路线有材料及处理差异。应根据具体树脂确认成形、清理、必要的后固化和热去除要求,并核对铸型体系的适配。
“可铸”说明预定用途;树脂配方即使含蜡,也不能直接沿用主体蜡的处理条件。比较时应写清材料名称和工艺,而不只使用“3D打印蜡模”这一笼统称呼。
六 根据订单选择路线并安排工艺组合
几种方法可以先按同一张任务表比较,确认输入、工具与修改发生在哪里。
| 制作方法 | 主要输入 | 前期准备 | 设计改变后的处理 | 需要重点确认 |
|---|---|---|---|---|
| 手工雕蜡 | 尺寸、参考及雕刻蜡 | 工具与工艺师制作安排 | 实体修形或重新制作 | 形状记录及重复复制方法 |
| 数控铣蜡 | 数字模型及蜡坯 | 刀路、装夹和定位 | 更新模型及加工准备 | 刀具可达与转面衔接 |
| 模具注蜡 | 可用模具及配套蜡材 | 首次制模、试模或旧模检查 | 评估母版、模具及工艺调整 | 脱模完整性及重复质量 |
| 直接蜡型打印 | 确认后的数字模型 | 朝向、支撑、切片与排版 | 更新文件及打印任务 | 清理路径与型样交接状态 |
不同阶段也可以组合使用。设计探索期先制作实体确认外观,定型后再评估是否建立复制模具;稳定返单沿用已经验证的工具,新款则单独安排数字制型。选择时还应考虑现有人员能力和后工序接收条件。
若计划把打印件用作母版,应先确认材料与制模条件是否相容,包括温度、压力及脱模方式。普通打印主体蜡不能默认承受任意热硫化过程,需要选择适用的母版材料和制模方案。
从直接打印切换到模具复制后,还应重新检查复制蜡型及相应试铸结果。相同CAD并不能代替对新成形过程的验证,原有补偿设置也应核对。
七 用同一份验收要求比较制作结果
比较路线时,可以先在任务单写清五项内容:设计是否定型、同款重复次数、关键几何、可用人员设备,以及合格型样的交接要求。总件数之外,还要注明款式和尺码分布。
验收要求应指出关键尺寸、重点表面、需要保持的孔隙与连接,并约定允许怎样修整。用于直接铸造的蜡型,应按后续工艺确认材料适配;用作母版的型样,还需检查制模与复制结果。
交期比较的终点,也应统一到清理、修整和检查完成的合格型样。这样才能把雕刻、装夹、制模、打印和后处理放在各自完整流程中比较。需要定量选择时,再收集同项目的工时、工具投入和合格数量。
准备评估蜡型打印时,可向Cprint 3D提供模型文件、款式及数量、重点部位和拟采用的铸造流程,围绕实际结构讨论样件评估。
常见问题
直接打印蜡型之后还需要模具吗
可以省去用于复制该蜡型的专用注蜡模具。进入失蜡铸造后,仍需要通过包埋或制壳等方式形成铸型,供后续金属浇注使用。
手工雕蜡能否转成数字模型
可以评估实物测量、扫描或重新建模。外形数据需要结合隐藏结构、关键尺寸和设计意图核对,才能形成后续可制造的模型。
少量订单一定适合直接打印吗
还要看是否已有合格模具、设计是否稳定,以及准备和后处理工作。少量订单可以评估打印,但仅凭件数无法判断总成本。
打印母版与直接打印蜡型有什么区别
打印母版的下一步是制模与复制,材料要适合相应制模条件;直接打印蜡型的下一步是清理检查及铸造准备。两者的交接要求不同,应在制作前说明用途。