
El modelo de cera de un anillo fundido puede tallarse a partir de un bloque, fresarse según un modelo digital, inyectarse en un molde o imprimirse directamente. Los cuatro métodos producen modelos, pero cambian la preparación, las revisiones y la organización de la producción repetitiva.
Para elegir, considere primero si el diseño está definido, cuántas veces se repetirá, cómo se fabricará su geometría y qué personas y herramientas hay disponibles. El tallado permite modelar directamente; el fresado CNC mecaniza geometrías digitales con herramientas de corte; la inyección organiza la fabricación alrededor de moldes reutilizables; la impresión directa construye modelos por capas desde un archivo.
1 Distinga el primer modelo de la producción repetitiva
El primer modelo ayuda a confirmar la forma y la viabilidad de fabricación del diseño. El modelo maestro sirve para reproducirlo, y el molde de inyección genera modelos de cera repetidamente. El modelo que entra en la fundición a la cera perdida se consume durante el descerado. El molde de revestimiento o la cáscara cerámica recibe después el metal.
Imprimir un maestro e imprimir directamente un modelo para fundición conducen, por tanto, a etapas diferentes. Al maestro le siguen la fabricación del molde, la reproducción y la inspección de las copias de cera. El modelo impreso directamente pasa, tras su limpieza e inspección, al montaje del árbol y a otros preparativos de fundición.
Imagine dos pedidos: diez diseños con una unidad de cada uno y diez unidades de un solo diseño. El total coincide, pero el primero exige gestionar varios diseños y el segundo puede compartir un utillaje validado. Si siguen cambiando la talla, el asiento de la piedra o la textura, incluya el número de versiones en la preparación.
Antes de decidir, reúna los archivos CAD, muestras físicas, maestros y moldes disponibles. Planifique por separado una primera muestra aún sin confirmar y un pedido repetido con un molde ya cualificado.
2 El tallado manual da forma directa al diseño
El tallado manual suele partir de tubos, barras o bloques de cera que el artesano corta, talla y retoca hasta obtener la forma. La información de Freeman sobre ceras para tallado de joyería enumera estas presentaciones como punto de partida para distintas geometrías.
El artesano observa la pieza y ajusta curvas, volumen y textura durante el trabajo. Esto permite desarrollar la forma mientras se fabrica. La posibilidad de tallar una geometría compleja depende de su estructura concreta y de la experiencia de la persona.
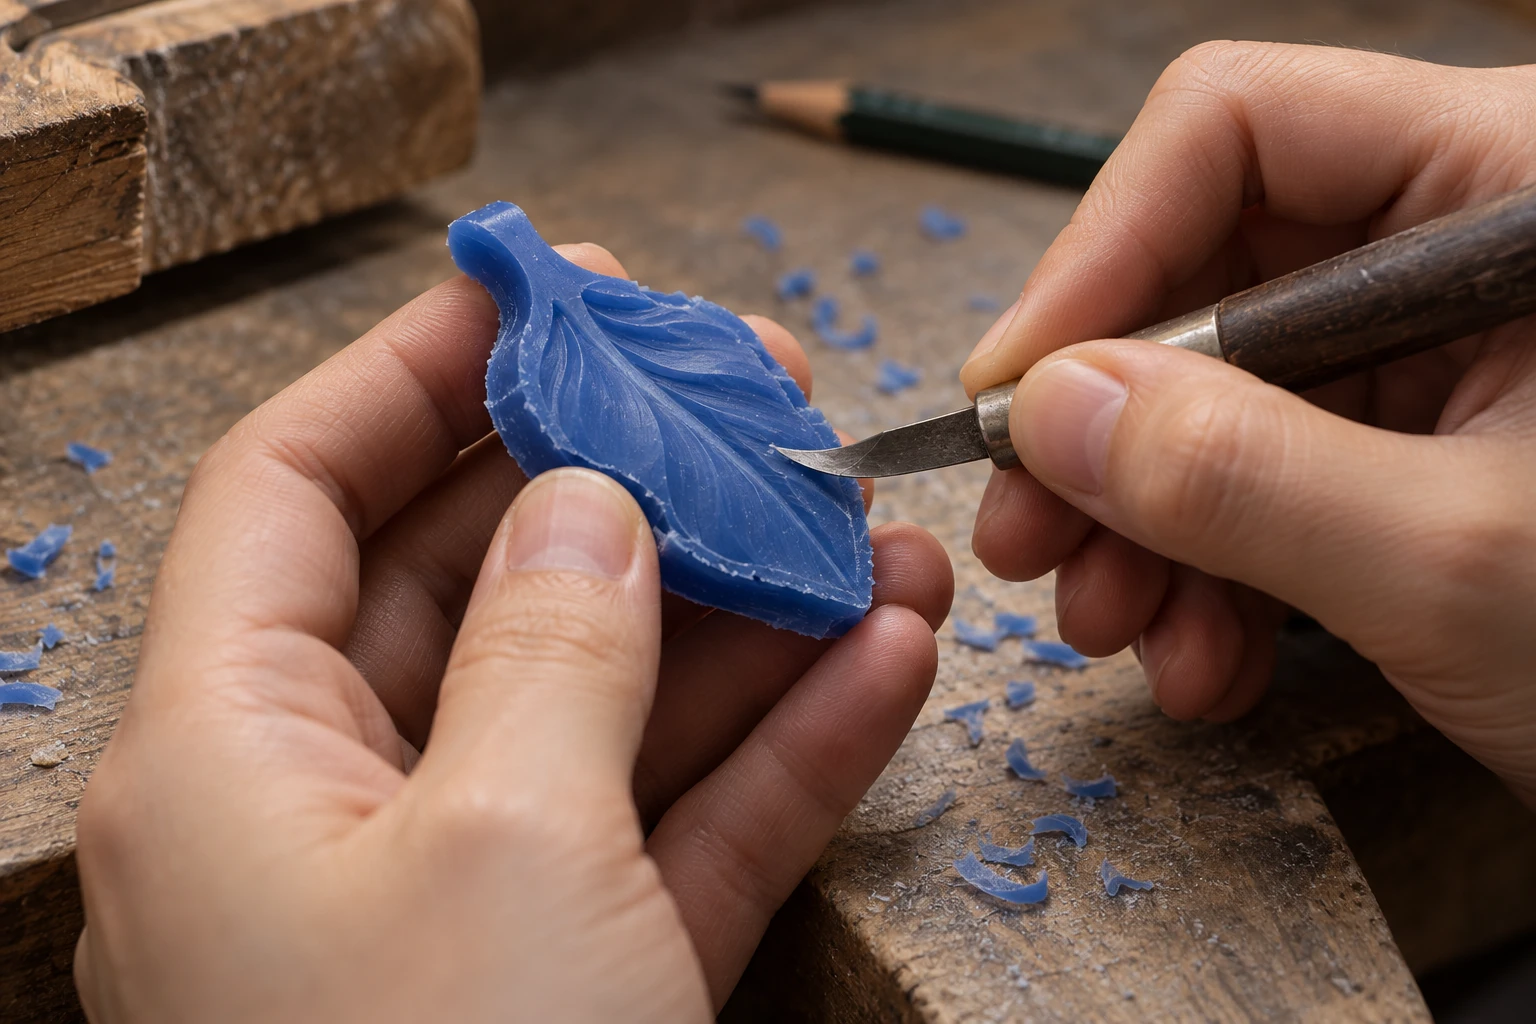
Por ejemplo, el relieve libre de un colgante puede perfeccionarse primero en la pieza física. Si después se necesitan copias dimensionalmente uniformes, habrá que conservar la forma inicial. Guardar un maestro, hacer un molde o crear un modelo digital son alternativas que pueden evaluarse.
La producción repetitiva requiere más planificación una vez terminada la primera talla. Las fotos normalmente no bastan para reconstruir el reverso, las estructuras internas y todas las dimensiones de fabricación. Conserve medidas, registros de los retoques y referencias físicas para pedidos posteriores.
3 El fresado CNC elimina material con control digital
El fresado CNC elimina material sobrante de un bloque de cera. Tras preparar el mecanizado, el modelo digital se convierte en trayectorias que guían las herramientas de la máquina. La documentación oficial de soporte de Roland JWX-30 aporta contexto técnico sobre fresado de cera para joyería, software de mecanizado y trayectorias.
Examine el modelo bajo condiciones reales de mecanizado: ¿puede la herramienta alcanzar cavidades profundas, formar las esquinas interiores y trabajar con una sujeción segura? Un CAD de aspecto completo no responde automáticamente a estas preguntas.
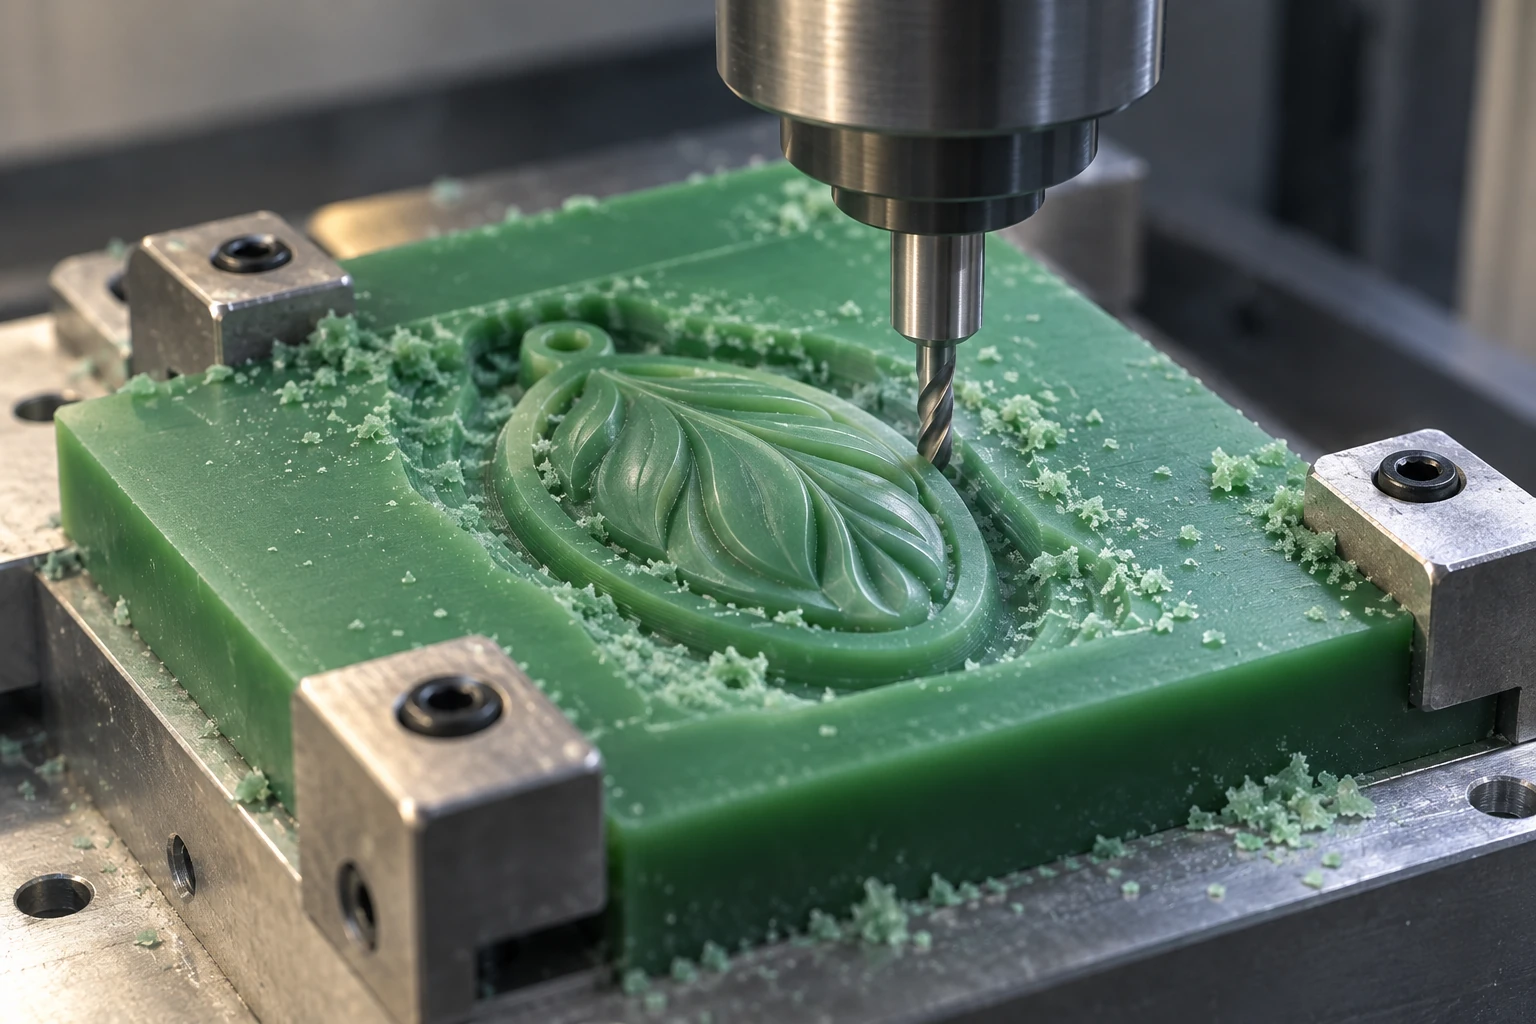
El exterior y el interior de un anillo pueden requerir direcciones distintas. Si hay volteos o varias sujeciones, compruebe el posicionamiento y la unión entre zonas mecanizadas. La posibilidad de hacer contrasalidas depende de los ejes, herramientas, sujeción y estrategia; la complejidad por sí sola no decide.
Tras modificar el diseño, actualice los archivos de mecanizado y revise las trayectorias. Incluya preparación, sujeción, uniones necesarias y retoques dentro del proceso completo de entrega de esta ruta.
4 La inyección reproduce formas mediante utillajes
La inyección empieza con un molde reutilizable. La cera adecuada se inyecta en la cavidad, adquiere la forma y se extrae para inspeccionarla y retocarla cuando sea necesario. En joyería pueden emplearse moldes obtenidos de un maestro; el utillaje específico depende del proyecto.
Lo esencial es obtener modelos completos repetidamente y extraerlos bien. La información de Freeman sobre ceras de inyección Ferris distingue formulaciones para detalle, flexibilidad y desmoldeo, por lo que la cera debe adaptarse al molde y a la geometría.
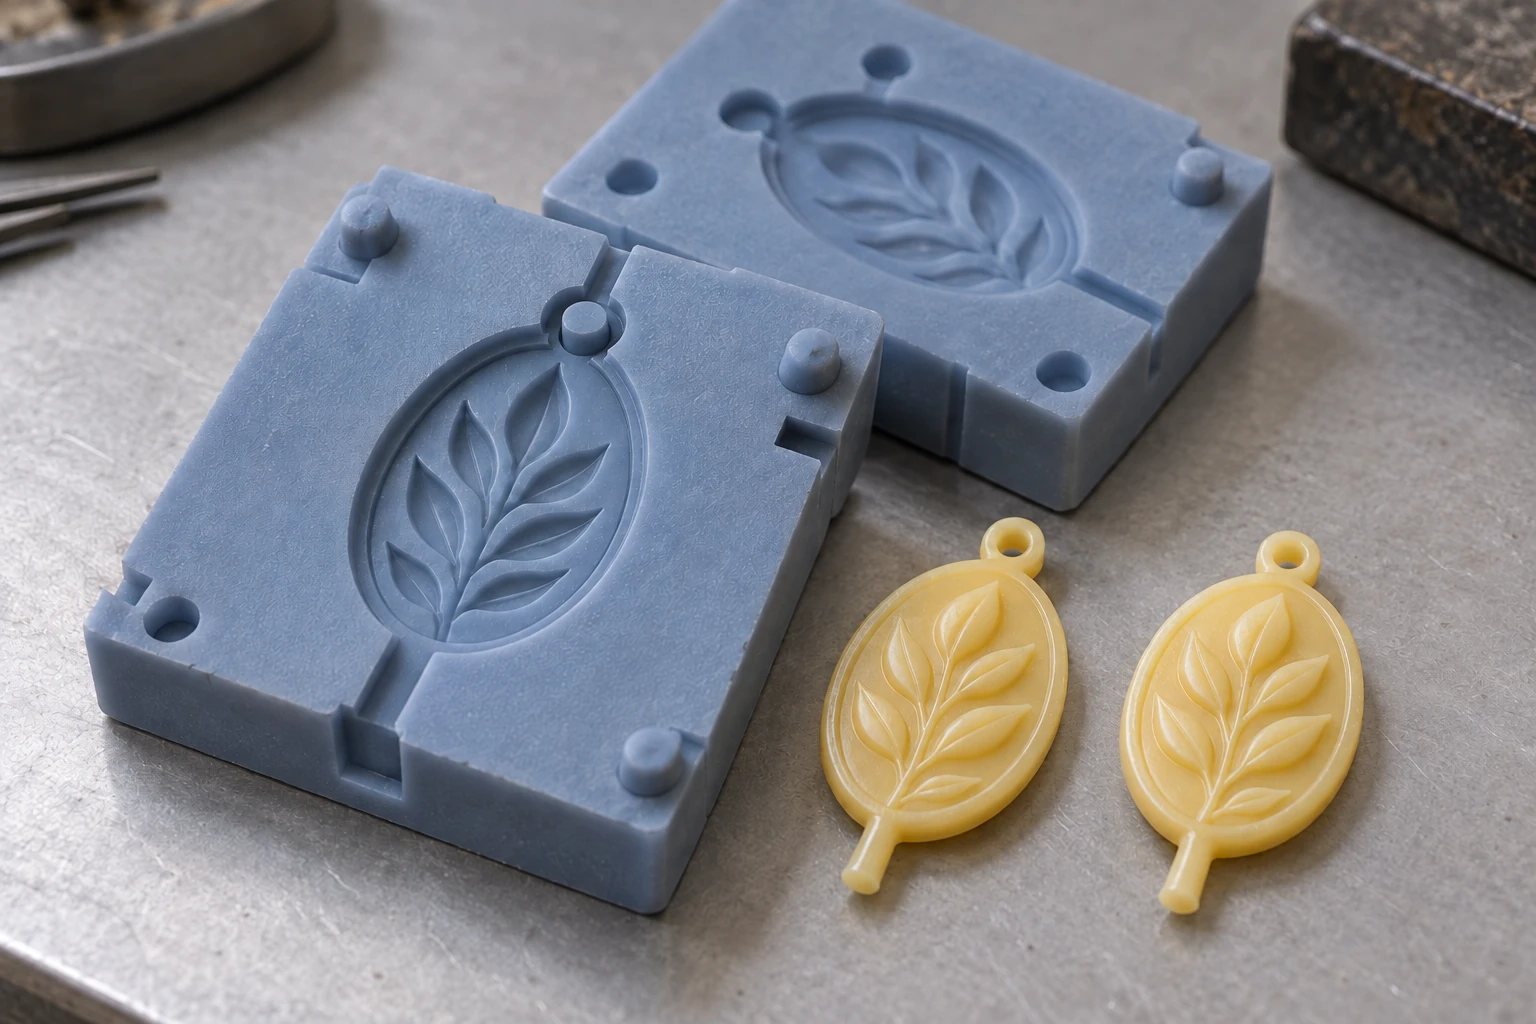
Prevea la separación del molde y la extracción en conexiones finas, entrantes profundos y contrasalidas. Aunque un detalle se forme dentro de la cavidad, puede recibir esfuerzos al salir. Inspeccione el modelo completamente extraído, no solo la fabricación satisfactoria del molde.
Con diseños estables, pedidos recurrentes y un molde cualificado, evalúe primero el utillaje y la inyección existentes. Un cambio puede exigir modificar el maestro, ajustar el molde o fabricar otro. Las variaciones de talla también deben valorarse según la geometría: un molde no cubre automáticamente todas las tallas.
Las ceras de inyección y los materiales de impresión tienen requisitos de sistema diferentes. Que una cera pueda inyectarse en un molde no significa que sirva para una impresora de chorro de cera.
5 La impresión directa construye modelos desde archivos
La impresión directa comienza con el modelo digital. Confirme dimensiones y versión, y prepare orientación, soportes, laminado y distribución. El chorro deposita cera por capas para formar el modelo y los soportes necesarios durante la impresión. La introducción a MultiJet Printing de 3D Systems incluye la cera para fundición entre los materiales depositados con este proceso.
Esta ruta evita fabricar primero un molde de inyección específico para cada geometría nueva. Para muchos diseños con pocas unidades o revisiones frecuentes, evalúe especialmente la actualización digital y la nueva fabricación. Las repeticiones de un solo diseño también pueden compararse según las condiciones reales del lote.
Después de imprimir, todavía hay que retirar las piezas, eliminar soportes e inspeccionarlas. Prevea el acceso para limpiar calados interiores, conservar conexiones finas y sostener las piezas durante su manipulación. Una geometría imprimible también debe entregarse a fundición en condiciones aceptables.
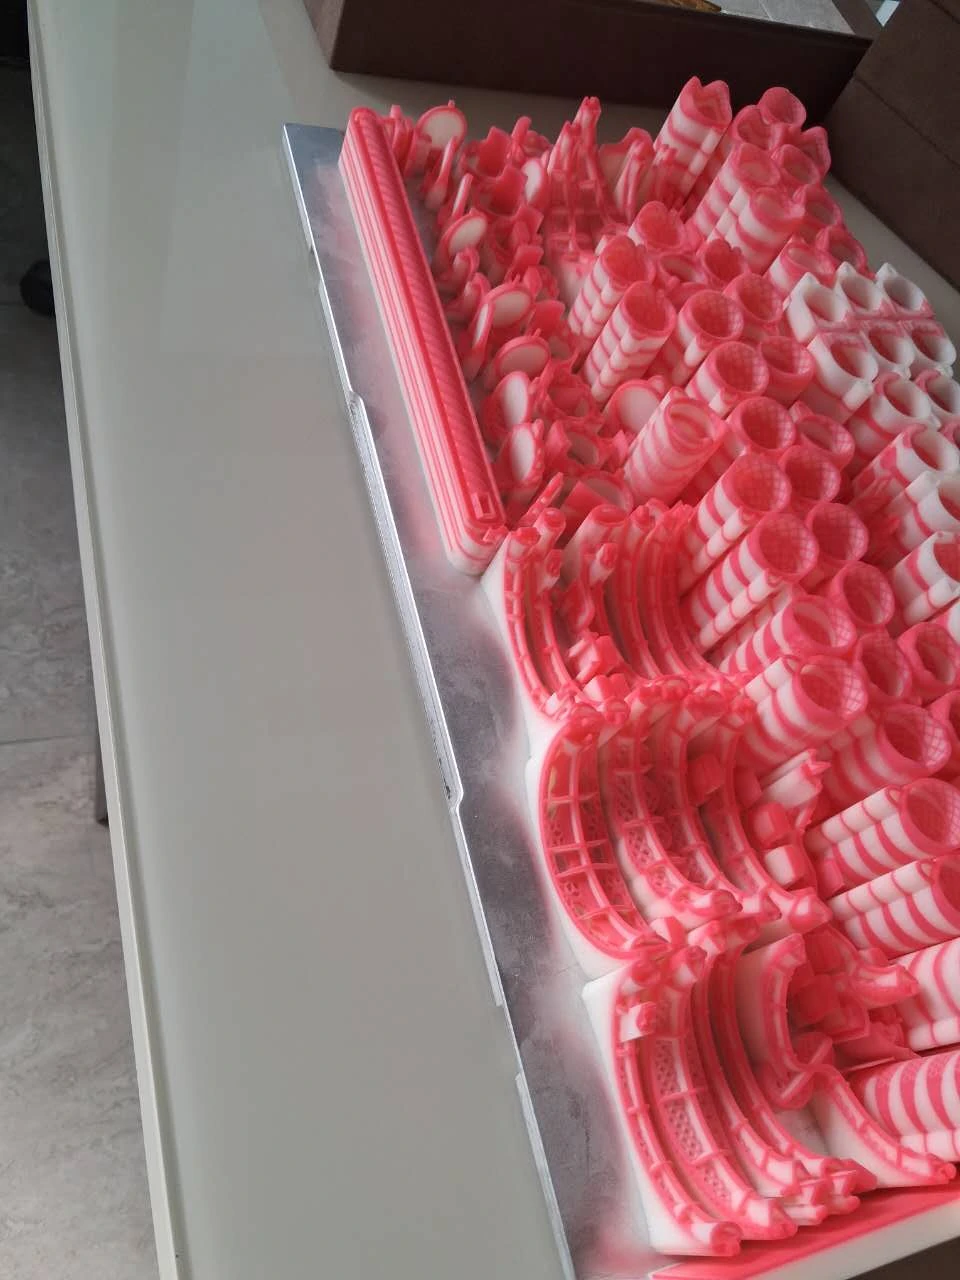
La 3H-420 Plus de Cprint 3D utiliza chorro de cera con múltiples boquillas para fabricar modelos destinados a la fundición posterior. Produce modelos intermedios; las piezas metálicas se obtienen mediante fundición y el mecanizado o acabado correspondiente.
Evalúe la resina calcinable como otro sistema de material
La resina calcinable también permite fabricar modelos sacrificables, pero su material y procesamiento difieren de la cera depositada directamente. Confirme conformado, limpieza, poscurado necesario y eliminación térmica para esa resina, además de su compatibilidad con el revestimiento o la cáscara.
La denominación «calcinable» indica el uso previsto. Incluso una resina con cera no adopta sin más las condiciones de procesamiento de la cera de construcción. Identifique material y proceso al comparar, en lugar de agruparlos todos como «modelos de cera impresos en 3D».
6 Elija y combine procesos según el pedido
Compare primero los métodos en una misma ficha de trabajo, indicando entradas, herramientas y dónde se gestionan los cambios.
| Método | Entradas principales | Preparación | Tras cambiar el diseño | Controles clave |
|---|---|---|---|---|
| Tallado manual | Dimensiones, referencias y cera de tallado | Herramientas y programación del artesano | Retocar o rehacer la pieza | Registro de forma y reproducción |
| Fresado CNC | Modelo digital y bloque de cera | Trayectorias, sujeción y posición | Actualizar modelo y mecanizado | Acceso y transiciones entre sujeciones |
| Inyección de cera | Molde utilizable y cera compatible | Moldeo y ensayos o revisión del molde existente | Valorar maestro, molde y ajustes | Desmoldeo íntegro y calidad repetitiva |
| Impresión directa | Modelo digital aprobado | Orientación, soportes, laminado y distribución | Actualizar archivo y trabajo de impresión | Acceso de limpieza y estado de entrega |
Las rutas pueden combinarse por etapas. Durante la exploración, las muestras físicas confirman el aspecto; una vez definido el diseño, se evalúan moldes para reproducirlo. Mantenga utillajes validados para pedidos estables y prepare diseños nuevos por vía digital. Considere también las capacidades del personal y las condiciones de recepción del proceso siguiente.
Si la pieza impresa será un maestro, compruebe antes la compatibilidad del material con temperatura, presión y desmoldeo. La cera de construcción impresa corriente no debe suponerse apta para cualquier vulcanización en caliente; seleccione material de maestro y técnica de moldeo compatibles.
Al pasar de impresión directa a reproducción mediante molde, vuelva a comprobar las copias de cera y los ensayos de fundición correspondientes. El mismo CAD no valida otro proceso de conformado; también deben revisarse las compensaciones previas.
7 Compare los resultados con los mismos criterios de aceptación
Anote cinco puntos antes de comparar: estado del diseño, repeticiones de la misma referencia, geometría crítica, personal y equipos disponibles, y requisitos de entrega del modelo aceptable. Además del total, detalle la distribución por diseños y tallas.
La aceptación debe definir dimensiones críticas, superficies importantes, aberturas y conexiones que se conservarán, y retoques permitidos. Para modelos que van directamente a fundición, confirme el material para el proceso posterior. En maestros, compruebe además el moldeo y las reproducciones.
Use un mismo punto final al comparar plazos: modelos aceptables con limpieza, retoques e inspección terminados. Así se comparan tallado, sujeción, fabricación de moldes, impresión y posprocesado como flujos completos. Para decidir cuantitativamente, recoja horas, inversión en utillajes y unidades aceptadas del mismo proyecto.
Para evaluar la impresión de cera, envíe a Cprint 3D archivos, diseños y cantidades, características importantes y el proceso de fundición previsto, y centre la evaluación de muestras en la geometría real.
Preguntas frecuentes
¿La impresión directa de cera sigue necesitando un molde?
Puede prescindirse del molde de inyección específico que reproduce ese modelo de cera. La fundición a la cera perdida sigue necesitando un molde de revestimiento o una cáscara que reciba el metal líquido.
¿Se puede digitalizar un modelo de cera tallado a mano?
Pueden evaluarse la medición, el escaneo o el remodelado de la pieza física. Contraste la superficie capturada con estructuras ocultas, dimensiones críticas e intención del diseño antes de obtener un modelo digital fabricable.
¿La impresión directa siempre conviene para pedidos pequeños?
Considere el molde cualificado existente, la estabilidad del diseño y las tareas de preparación y posprocesado. Las pocas unidades justifican evaluar la impresión, pero no determinan por sí solas el coste total.
¿Qué diferencia hay entre imprimir un modelo maestro y un modelo para fundir?
El maestro impreso continúa hacia la fabricación del molde y la reproducción, por lo que su material debe ser compatible. El modelo de cera impreso directamente pasa a limpieza, inspección y preparación de fundición. Indique el uso antes de fabricar, porque las condiciones de entrega difieren.