
Le modèle en cire d’une bague coulée peut être sculpté dans un bloc, fraisé selon un modèle numérique, injecté dans un moule ou imprimé directement. Chaque méthode fournit un modèle, mais la préparation, les modifications et l’organisation des répétitions diffèrent.
Pour choisir, examinez d’abord la maturité du dessin, le nombre de répétitions du même modèle, la réalisation de la géométrie et les personnes et outils disponibles. La sculpture permet un façonnage direct ; le fraisage CNC usine la géométrie numérique ; l’injection s’organise autour de moules réutilisables ; l’impression directe construit la cire couche par couche à partir d’un fichier.
1 Distinguer le premier modèle de la production répétitive
Un premier modèle sert à confirmer la forme et la faisabilité du dessin. Le maître-modèle permet sa reproduction, tandis que le moule d’injection fabrique des cires à répétition. Le modèle introduit en fonderie à cire perdue est consommé lors du décirage. C’est le moule en revêtement ou la carapace céramique qui reçoit ensuite le métal.
Imprimer un maître-modèle et imprimer directement une cire de fonderie conduisent donc à des étapes différentes. Le maître exige encore moulage, reproduction et contrôle des copies en cire. Après nettoyage et contrôle, une cire imprimée directement passe au montage en grappe et aux autres préparations de fonderie.
Considérons deux commandes fictives : dix dessins à une pièce chacun et dix pièces d’un seul dessin. Le total est identique, mais la première implique plusieurs conceptions ; la seconde peut partager un outillage validé. Si le tour de doigt, les logements de pierres ou la texture changent encore, intégrez le nombre de versions à la préparation.
Avant de décider, rassemblez les fichiers CAO, échantillons physiques, maîtres et moules disponibles. Un premier échantillon non confirmé et une nouvelle commande utilisant un moule qualifié appellent des organisations différentes.
2 La sculpture manuelle façonne directement le dessin
La sculpture manuelle part souvent de tubes, barres ou blocs de cire. L’artisan les coupe, les sculpte et les reprend jusqu’à obtenir la forme souhaitée. Les informations de Freeman sur les cires à sculpter pour la bijouterie présentent ces formats de départ.
L’artisan observe directement l’objet et ajuste courbes, volumes et texture pendant le travail. Cette approche accompagne les formes qui se précisent au fil de la réalisation. La possibilité de sculpter une géométrie complexe dépend de sa structure et de l’expérience de l’artisan.
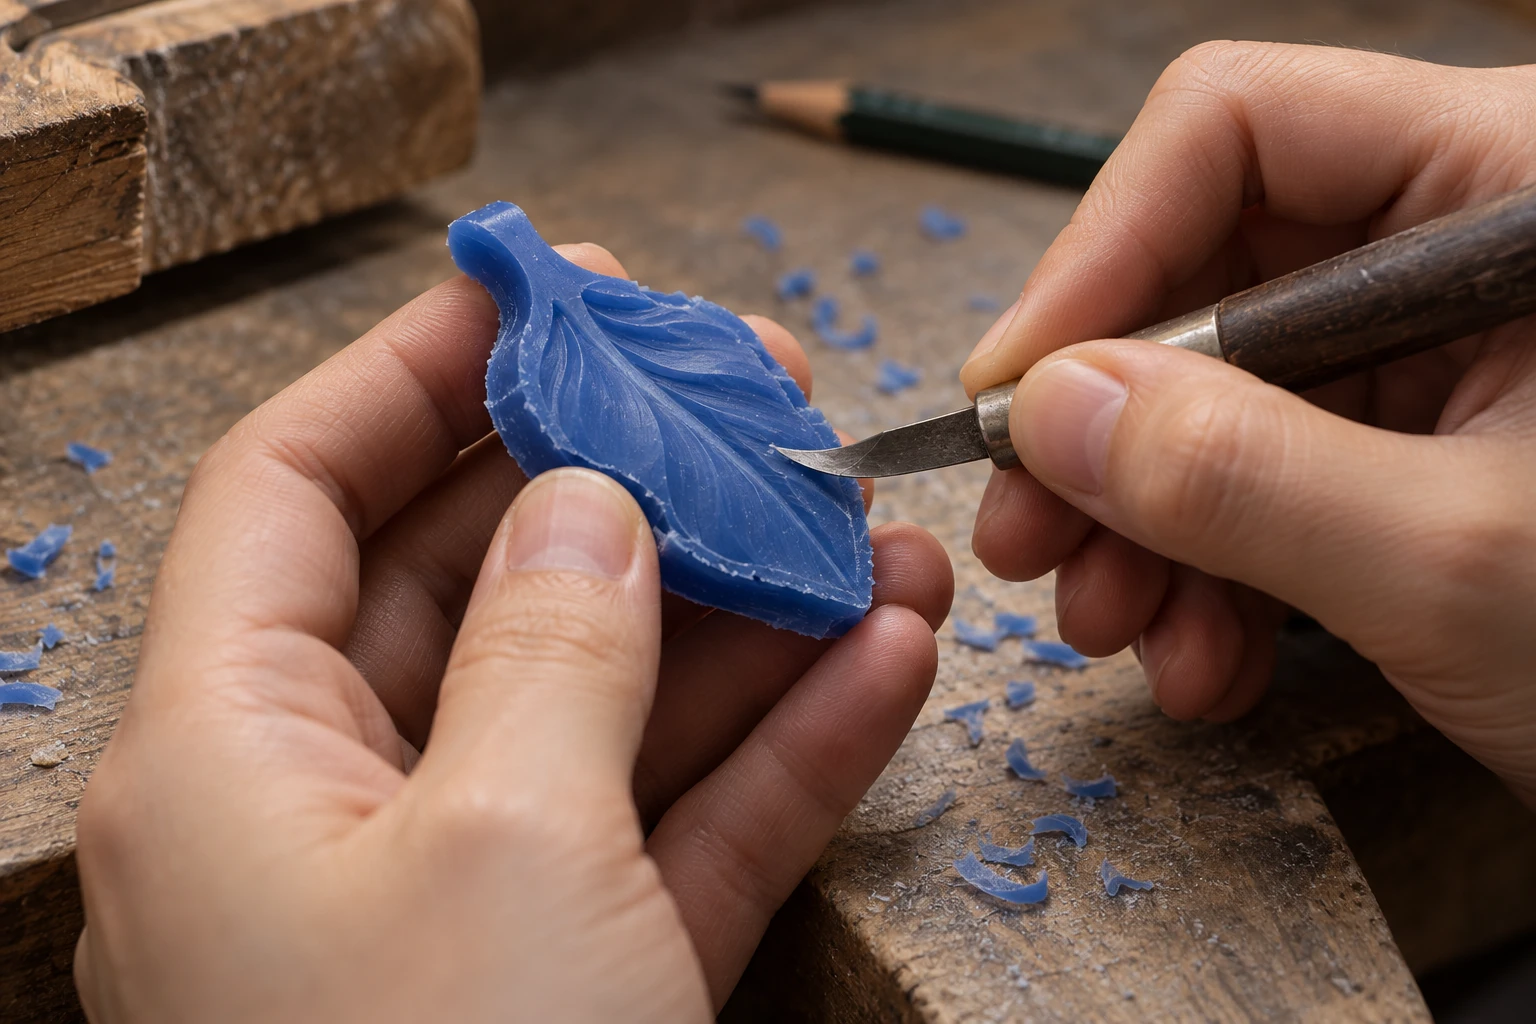
Pour un pendentif à texture libre, par exemple, le relief peut d’abord être affiné sur la pièce physique. Si des copies de dimensions régulières sont ensuite nécessaires, il faut préserver cette première forme. Conserver un maître, réaliser un moule ou créer un modèle numérique sont des options à examiner.
La répétition nécessite une organisation supplémentaire après la première sculpture. Les photos ne suffisent généralement pas à restituer le dos, les structures internes et toutes les cotes de fabrication. Conservez mesures, relevés de retouche et références physiques pour les commandes ultérieures.
3 Le fraisage CNC enlève de la matière à partir du modèle numérique
Le fraisage CNC enlève l’excédent d’un brut de cire. Après préparation de l’usinage, le modèle numérique devient des parcours d’outil que suit la machine. La documentation officielle d’assistance Roland JWX-30 fournit un contexte technique sur le fraisage de cire en bijouterie, les logiciels et les parcours d’outil.
Évaluez le modèle dans les conditions réelles d’usinage : l’outil atteint-il les cavités profondes, peut-il former les angles intérieurs et le brut peut-il être maintenu correctement ? Un modèle CAO visuellement complet ne répond pas automatiquement à ces questions.
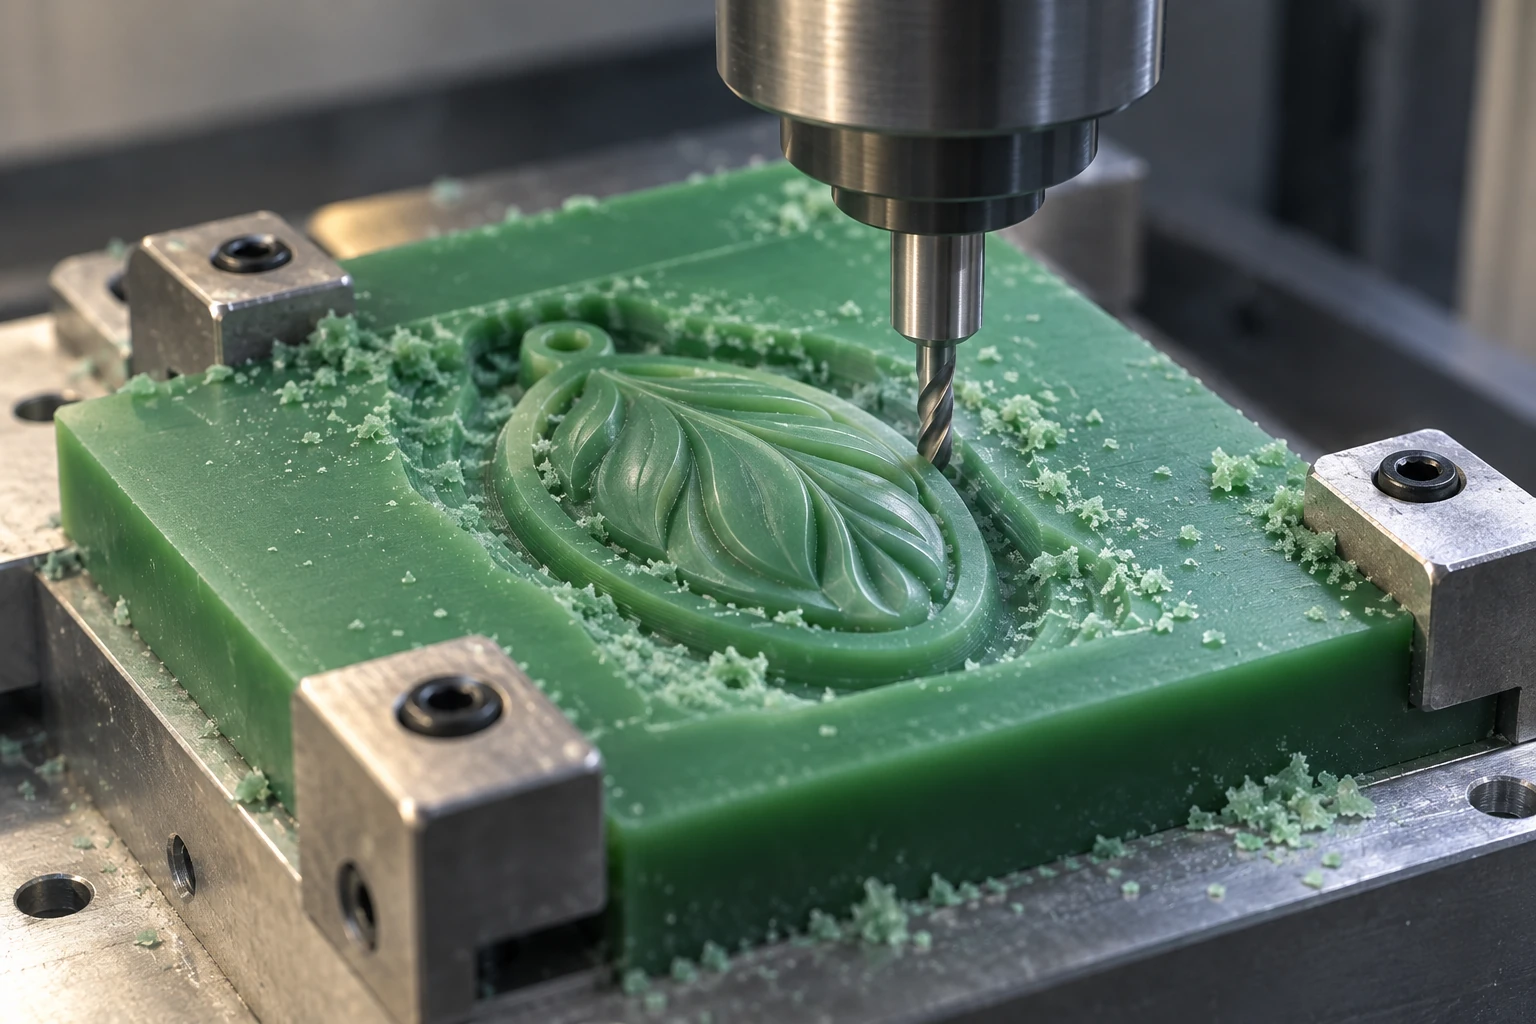
L’extérieur et l’intérieur d’une bague peuvent demander des directions d’usinage différentes. En cas de retournement ou de reprises de montage, vérifiez le positionnement et le raccordement des zones usinées. Les contre-dépouilles dépendent des axes, outils, bridages et stratégies, pas de la seule complexité visuelle.
Après modification du dessin, mettez à jour les fichiers d’usinage et revérifiez les parcours. Préparation, bridage, assemblages éventuels et retouches doivent tous être inclus dans le processus complet de livraison.
4 L’injection reproduit la forme avec un outillage
L’injection utilise d’abord un moule réutilisable. Une cire adaptée est injectée dans la cavité, prend forme, puis est extraite pour contrôle et retouches éventuelles. En bijouterie, les moules peuvent être réalisés à partir d’un maître ; l’outillage précis dépend du projet.
L’essentiel est de former à répétition des modèles complets et de les démouler correctement. Les informations de Freeman sur les cires d’injection Ferris distinguent des formulations adaptées au détail, à la souplesse et au démoulage : la cire doit correspondre au moule et à la géométrie.
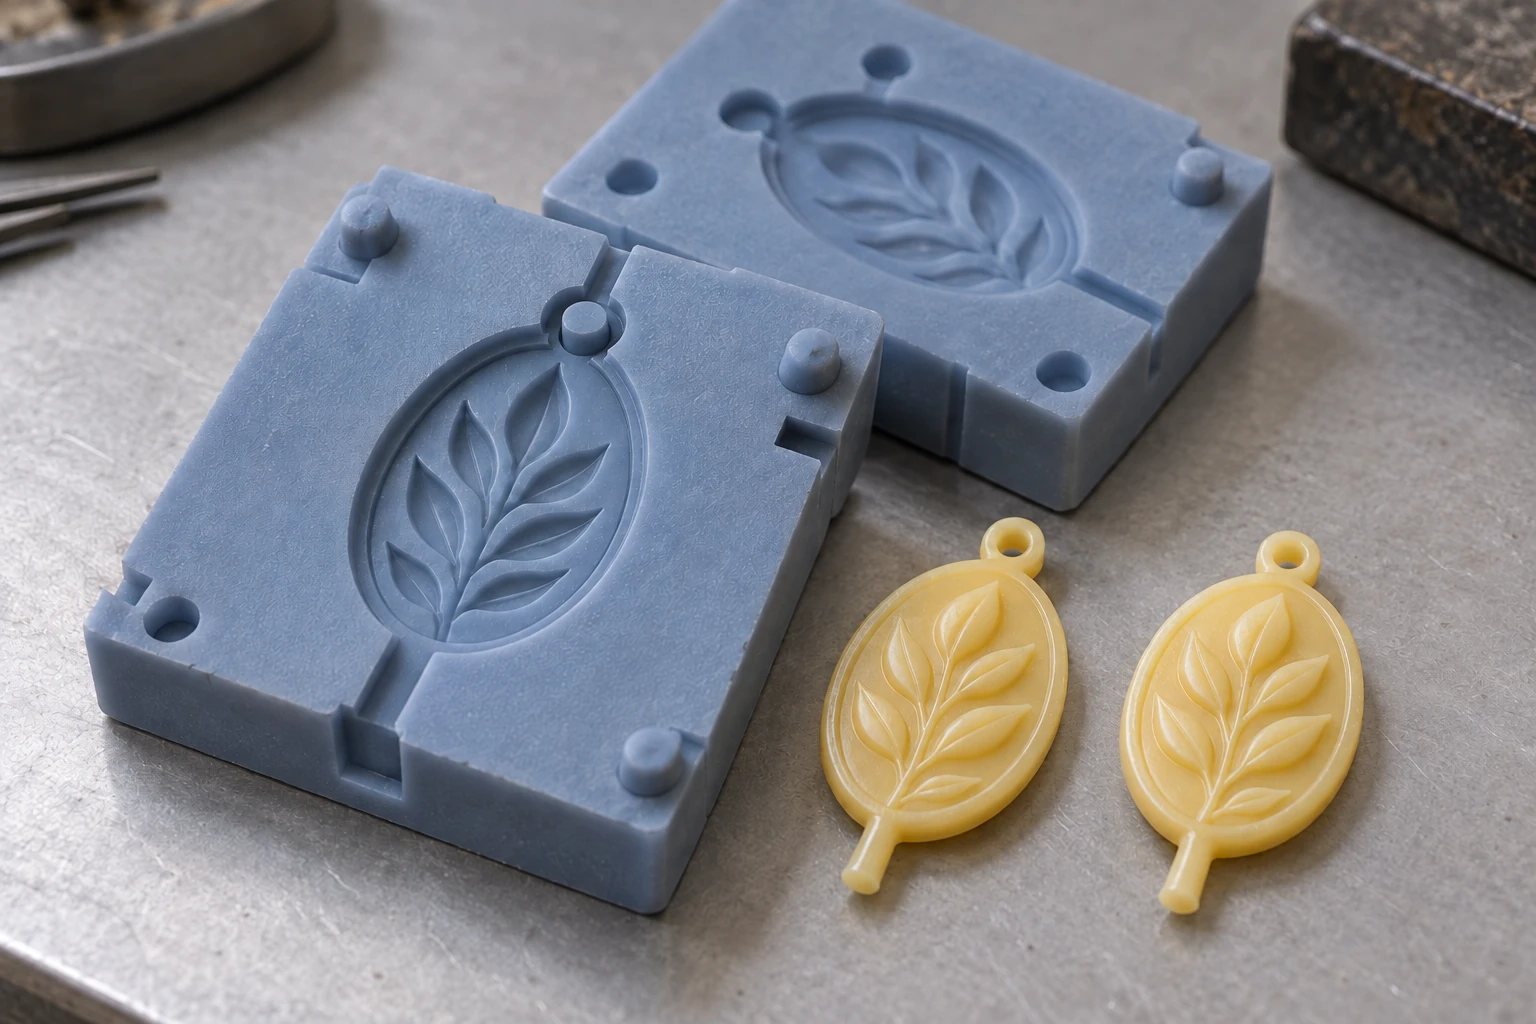
Prévoyez la séparation du moule et l’extraction pour les liaisons fines, creux profonds et contre-dépouilles. Même un détail bien formé dans la cavité peut être sollicité lors du démoulage. Contrôlez donc la cire entièrement extraite, au-delà de la simple réussite du moule.
Avec un dessin stable, des commandes régulières et un moule qualifié, évaluez d’abord l’outillage et le procédé d’injection existants. Une évolution peut exiger de reprendre le maître, d’adapter le moule ou d’en refaire un. Un changement de taille de bague doit aussi être étudié selon la géométrie : un seul moule ne couvre pas nécessairement toutes les tailles.
Cires d’injection et matériaux d’impression ont des exigences de système distinctes. L’aptitude d’une cire à être injectée dans un moule n’établit pas son aptitude à une imprimante à jet de cire.
5 L’impression directe construit les modèles à partir de fichiers
L’impression directe commence par le modèle numérique. Confirmez dimensions et version, puis préparez orientation, supports, découpage en couches et disposition. Le jet dépose la cire couche par couche pour former le modèle et les supports nécessaires à l’impression. La présentation MultiJet Printing de 3D Systems cite la cire de fonderie parmi les matériaux déposés par ce procédé.
Cette voie supprime la fabrication préalable d’un moule d’injection dédié à chaque nouvelle géométrie. Pour de nombreux dessins en petites quantités ou des modifications fréquentes, examinez particulièrement la mise à jour des fichiers et la nouvelle fabrication. Les répétitions d’un même dessin peuvent aussi être comparées selon les conditions réelles du lot.
Après impression, il reste à retirer les pièces, éliminer les supports et contrôler les cires. Anticipez l’accès aux ajours internes pour le nettoyage, la préservation des liaisons fines et le soutien pendant les manipulations. Une forme imprimable doit aussi pouvoir être remise à la fonderie dans un état acceptable.
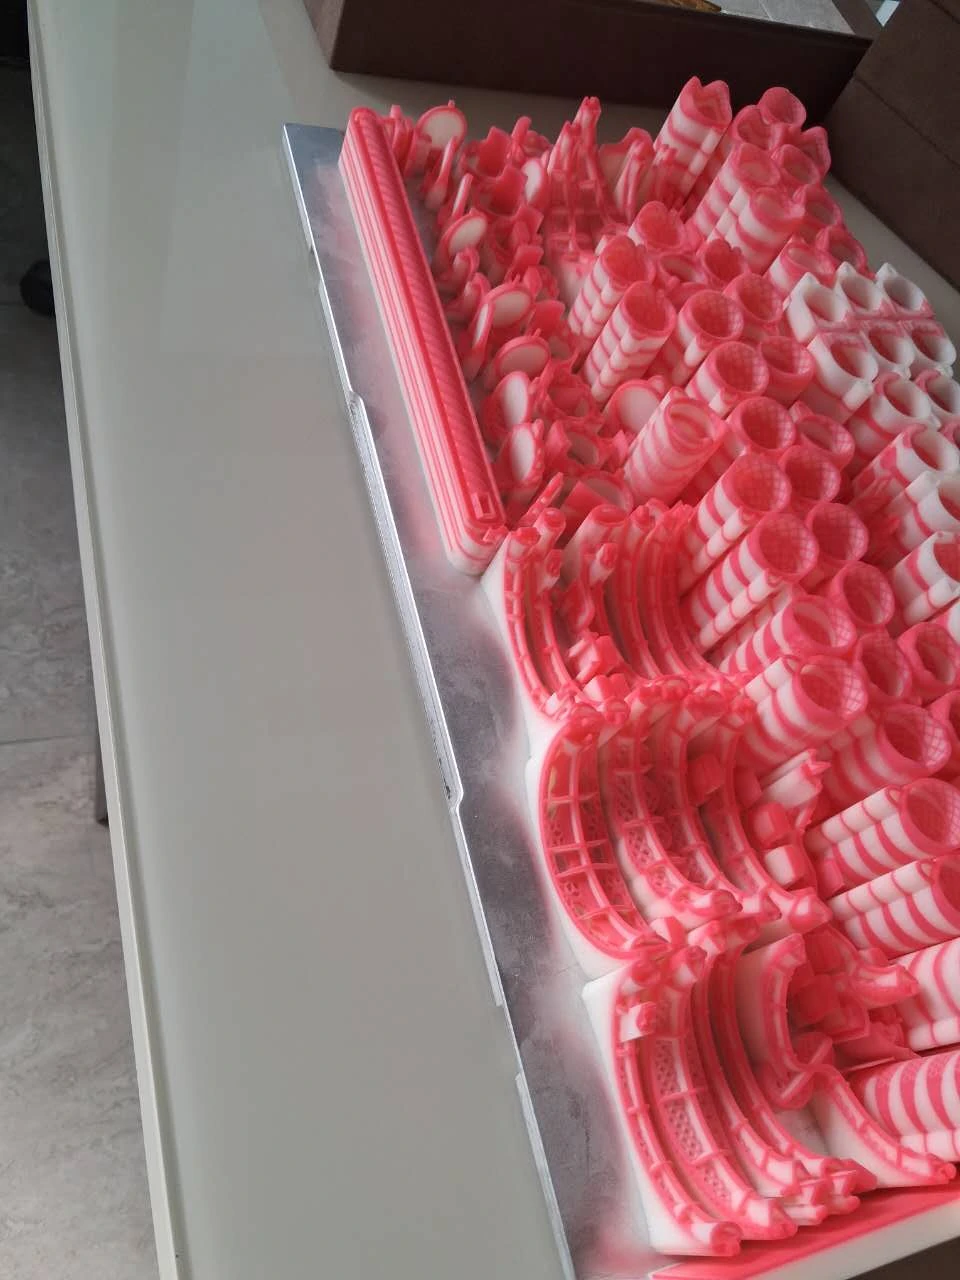
La 3H-420 Plus de Cprint 3D utilise le jet de cire multibuse pour fabriquer des modèles destinés à la coulée ultérieure. L’imprimante produit des modèles intermédiaires ; les pièces métalliques résultent de la fonderie et des opérations d’usinage ou de finition associées.
Évaluer la résine calcinable comme un autre système de matériau
Une résine calcinable peut également former des modèles sacrificiels, mais son matériau et sa transformation diffèrent de la cire directement déposée. Vérifiez pour la résine concernée la mise en forme, le nettoyage, la post-polymérisation éventuellement requise, l’élimination thermique et la compatibilité avec le revêtement ou la carapace.
Le terme « calcinable » décrit la destination du matériau. Même une résine contenant de la cire ne reprend pas automatiquement les conditions de traitement de la cire de construction. Précisez matériau et procédé lors de la comparaison plutôt que de tout appeler « modèles en cire imprimés en 3D ».
6 Choisir et combiner les procédés selon la commande
Comparez d’abord les procédés sur une même fiche de travail : données d’entrée, outils et endroit où les modifications sont prises en charge.
| Méthode | Entrées principales | Préparation | Après modification | Contrôles essentiels |
|---|---|---|---|---|
| Sculpture manuelle | Cotes, références et cire à sculpter | Outils et disponibilité de l’artisan | Reprendre ou refaire la pièce | Relevé de forme et reproduction |
| Fraisage CNC | Modèle numérique et brut de cire | Parcours, bridage et positionnement | Actualiser modèle et préparation | Accès outil et raccords de reprises |
| Injection de cire | Moule utilisable et cire adaptée | Moulage et essais ou contrôle du moule existant | Évaluer maître, moule et réglages | Démoulage intact et qualité répétée |
| Impression directe | Modèle numérique approuvé | Orientation, supports, couches et disposition | Actualiser fichier et travail d’impression | Accès de nettoyage et état de remise |
Les voies peuvent se combiner selon les phases du projet. Lors de l’exploration, les échantillons physiques confirment l’apparence ; une fois le dessin arrêté, on peut évaluer un moule de reproduction. Gardez les outillages validés pour les commandes stables et préparez séparément les nouveaux dessins par voie numérique. Compétences disponibles et conditions de réception des opérations suivantes comptent aussi.
Si la pièce imprimée doit servir de maître, vérifiez d’abord la compatibilité du matériau avec température, pression et démoulage. Une cire de construction imprimée courante ne peut être présumée compatible avec toute vulcanisation à chaud ; choisissez ensemble le matériau du maître et le procédé de moulage.
Après passage de l’impression directe à la reproduction par moule, contrôlez de nouveau les copies en cire et les essais de coulée correspondants. Une CAO identique ne valide pas une nouvelle mise en forme ; les réglages de compensation antérieurs doivent aussi être revus.
7 Comparer les résultats avec les mêmes critères de réception
Avant de comparer, consignez cinq points : état du dessin, répétitions de la même référence, géométrie critique, personnel et équipements disponibles, et conditions de remise d’un modèle acceptable. Précisez la répartition par dessins et tailles en plus de la quantité totale.
La réception doit définir cotes critiques, surfaces importantes, ouvertures et liaisons à conserver, ainsi que retouches permises. Pour les cires destinées directement à la coulée, confirmez l’adéquation du matériau au procédé aval. Pour les maîtres, vérifiez aussi le moulage et les reproductions obtenues.
Comparez les délais jusqu’au même point : modèles acceptables, nettoyés, retouchés et contrôlés. Sculpture, bridage, réalisation des moules, impression et post-traitement sont alors comparés comme des flux complets. Pour une décision chiffrée, recueillez temps de travail, investissement d’outillage et quantités acceptées du même projet.
Pour évaluer l’impression de cire, transmettez à Cprint 3D fichiers, dessins et quantités, caractéristiques importantes et procédé de fonderie prévu afin de centrer les essais sur la géométrie réelle.
Questions fréquentes
L’impression directe de cire nécessite-t-elle encore un moule ?
Le moule d’injection dédié à la reproduction de cette cire peut être évité. La fonderie à cire perdue nécessite toujours un moule en revêtement ou une carapace pour recevoir le métal liquide.
Peut-on numériser un modèle sculpté à la main ?
On peut évaluer la mesure, la numérisation ou la reconstruction de la pièce physique. Confrontez les données extérieures aux structures cachées, cotes critiques et intentions du dessin avant de produire un modèle numérique fabricable.
L’impression directe convient-elle toujours aux petites commandes ?
Tenez compte du moule qualifié déjà disponible, de la stabilité du dessin, de la préparation et du post-traitement. Une petite quantité justifie l’évaluation de l’impression, mais ne détermine pas à elle seule le coût total.
Quelle différence entre imprimer un maître-modèle et un modèle à couler ?
Un maître imprimé passe au moulage et à la reproduction ; son matériau doit convenir à ces opérations. Une cire imprimée directement passe au nettoyage, au contrôle et à la préparation de coulée. Indiquez l’usage avant fabrication, car les critères de remise diffèrent.