
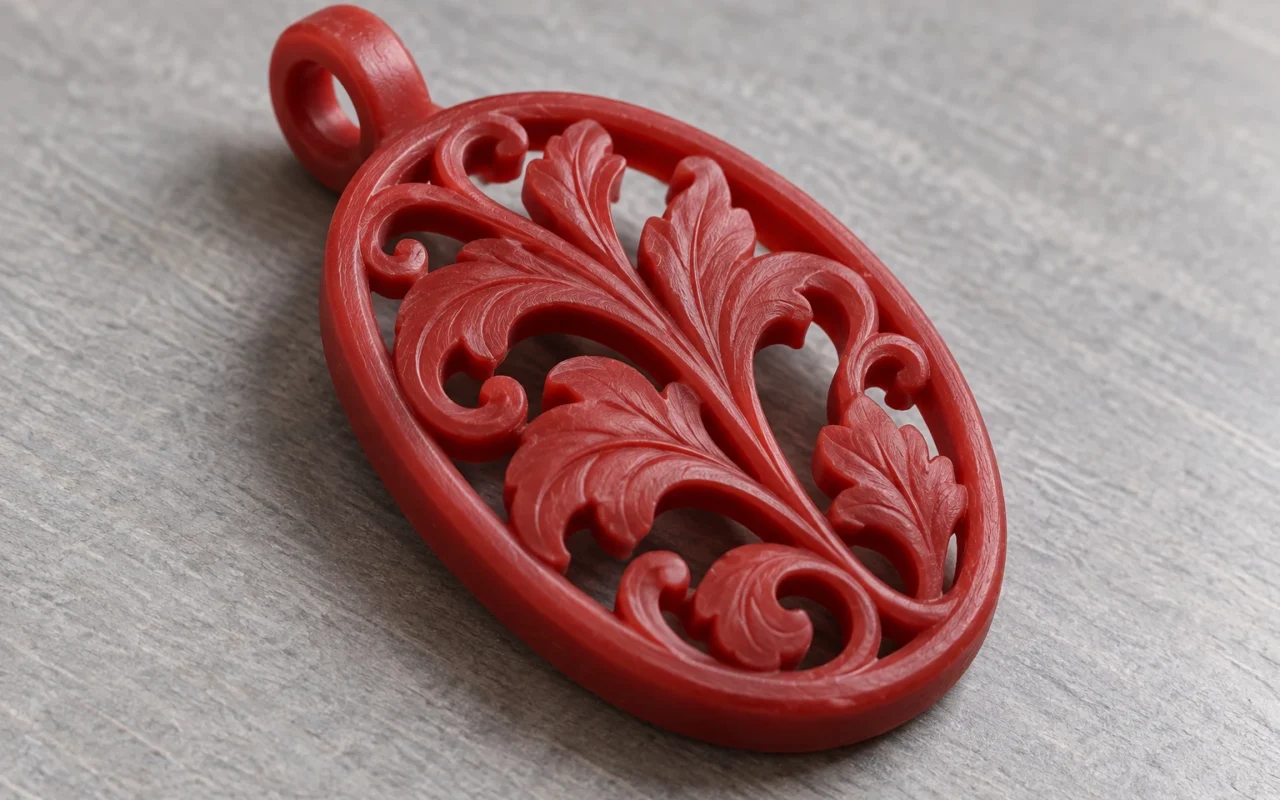
指輪の鋳造用ワックス模型は、ワックス塊から手彫りする、デジタルモデルに沿って切削する、型にワックスを射出する、直接プリントする、といった方法で作れます。いずれも模型を得られますが、準備、変更の仕方、繰り返し生産の組み立て方が異なります。
選択の出発点は、設計が確定しているか、同じ形を何回作るか、形状をどう製作するか、既存の人員や工具で対応できるかです。手彫りは直接造形、CNC切削は工具によるデジタル形状の加工、射出は繰り返し使う型を中心とした生産、直接プリントはファイルからの積層造形という違いがあります。
1 初回模型と繰り返し生産の目的を分ける
初回模型は、設計の形と製作可能性を確認するために使います。原型は後の複製に用い、ワックス射出用の型は模型を繰り返し作ります。ロストワックス鋳造に入るワックス模型自体は脱蝋時に失われます。その後の金属を受けるのは、埋没やセラミックシェルで作る鋳型です。
したがって、原型をプリントする場合と、鋳造用ワックス模型を直接プリントする場合では後工程が異なります。原型では型取り、複製、複製ワックスの検査が続きます。直接プリントした模型は清掃と検査の後、ツリー組みなどの鋳造準備へ進みます。
仮に、10種類を各1個作る注文と、1種類を10個作る注文を考えます。合計数は同じでも、前者は複数設計への対応が必要で、後者は検証済みの型を共用できる場合があります。指輪サイズ、石座、模様が変更中なら、準備に版数も含めて考えます。
方法を決める前に、手元のCADファイル、実物見本、原型、型を整理します。設計未確認の初回試作と、適格な既存型を使う再注文では、製作の段取りを分けます。
2 手彫りは実物を直接削って形を整える
手彫りでは、ワックスチューブ、棒、ブロックなどを切り、彫り、整えて目的の形に近づけます。Freemanのジュエリー用彫刻ワックス資料にも、さまざまな形状の出発材料が掲載されています。
作業者は実物を見ながら曲面、量感、模様を直接調整できます。作りながら形を詰めるデザインでは、この直感的な修正過程を保てます。複雑な形を手彫りできるかは、具体的な構造と作業者の経験で判断します。
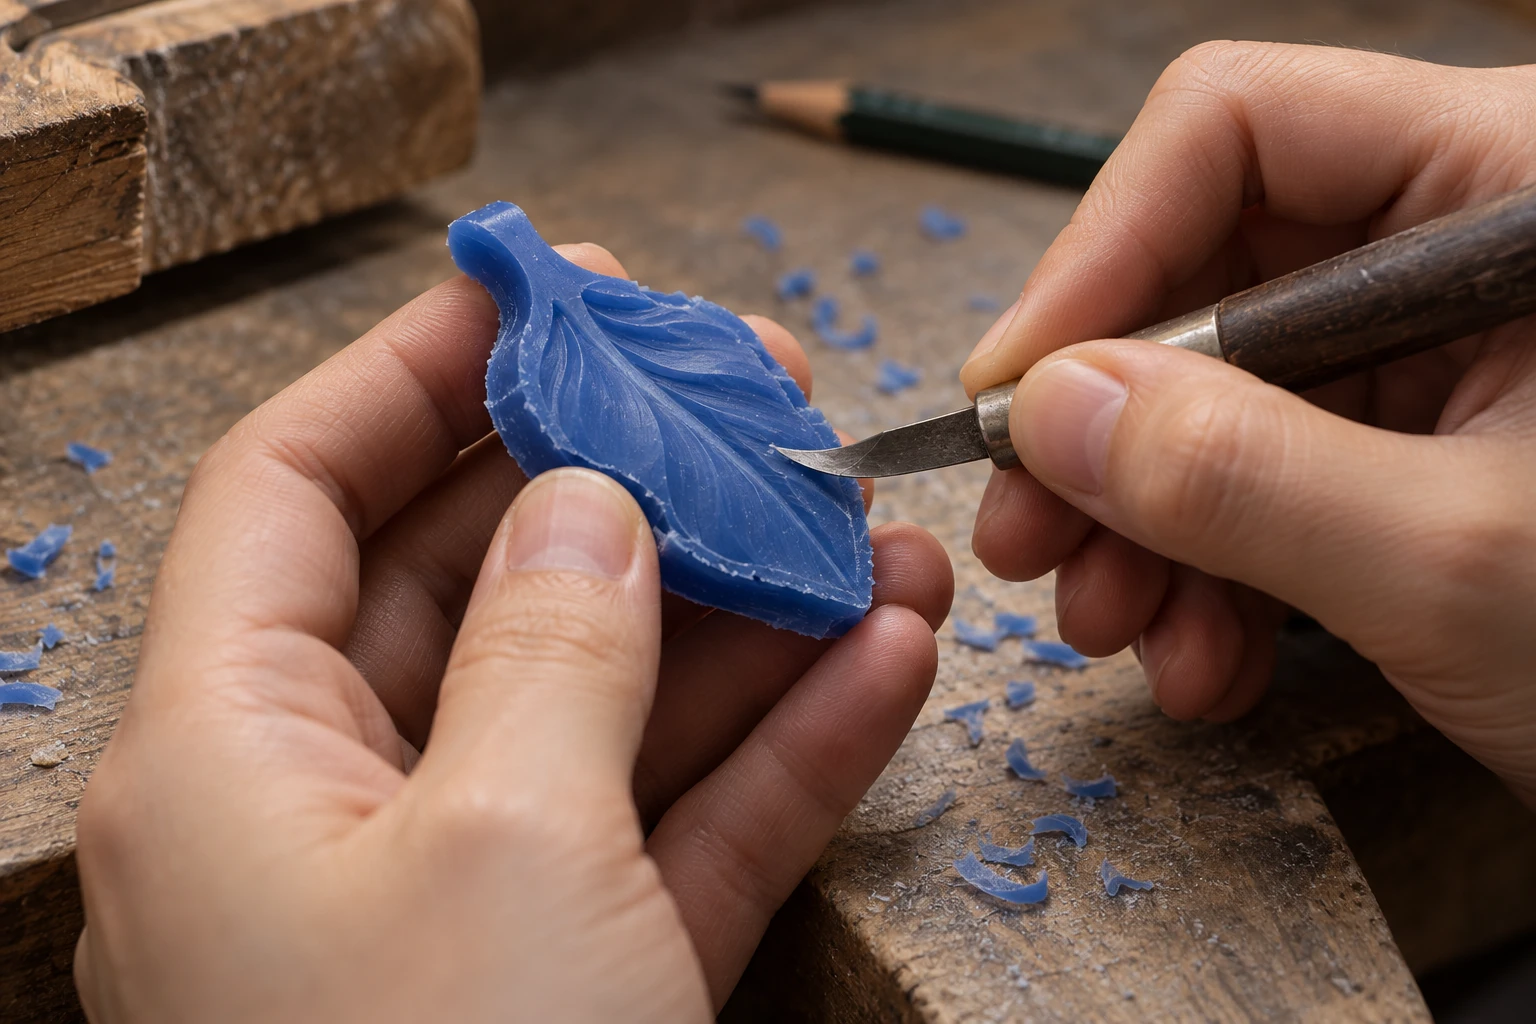
例えば自由な質感のペンダントなら、まず実物上で凹凸を整えられます。その後、寸法をそろえた複製が必要になれば、最初の形をどう保存するかを決めます。原型の保管、型取り、デジタルモデル化などが検討対象になります。
手彫りの初品が完成した後も、繰り返し生産の準備は必要です。写真だけでは裏面、内部構造、すべての製作寸法を復元しにくいため、再注文に備えて寸法、修正記録、実物資料を残します。
3 CNC切削はデジタル形状に沿って材料を除去する
CNCワックス切削は、ワックス素材から余分な材料を除く方法です。デジタルモデルを加工準備し、工具経路へ変換して機械を動かします。Roland JWX-30の公式サポート資料には、ジュエリー用ワックス切削、加工ソフト、工具経路の技術的背景が示されています。
切削を選ぶ際は、実際の加工条件でモデルを確認します。深い凹部に工具が届くか、内側の角を選んだ工具で作れるか、素材を確実に保持できるかが重要です。CADの外観が完成していても、これらが解決済みとは限りません。
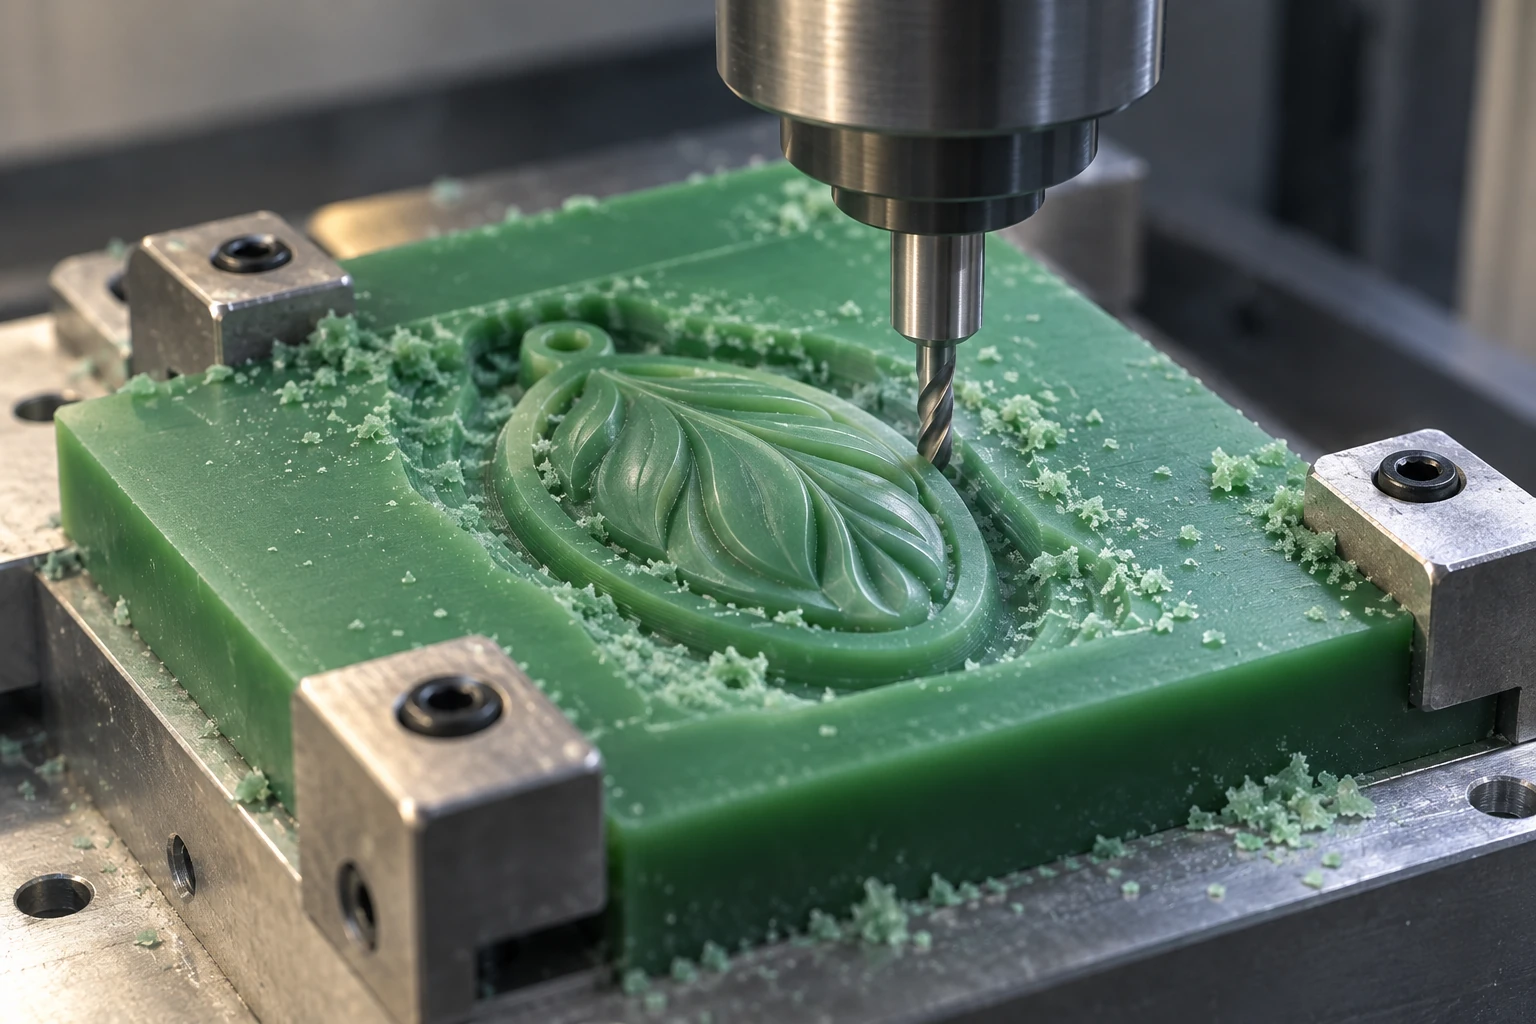
指輪の外側と内側では、加工方向が異なる場合があります。反転や複数回の段取りが必要なら、位置決めと加工領域のつながりを確認します。アンダーカット加工の可否は機械の軸数、工具、固定、加工戦略によって決まり、形の複雑さだけでは判断できません。
設計変更後は加工ファイルを更新し、工具経路を再確認します。この方法の納品工程には、加工準備、固定、必要な接合、仕上げ修正も含めます。
4 ワックス射出は型を使って同じ形を繰り返し作る
ワックス射出では、繰り返し使う型に適したワックスを注入し、成形後に取り出して検査・修正します。ジュエリーでは原型から型取りした型を使うこともあり、具体的な型の構成は案件に応じて決まります。
重要なのは、完全な模型を繰り返し成形し、無理なく取り出せることです。FreemanのFerris射出用ワックス資料は、細部、柔軟性、離型性などに応じた配合を区別しており、型と形状に合わせた材料選択が必要だと分かります。
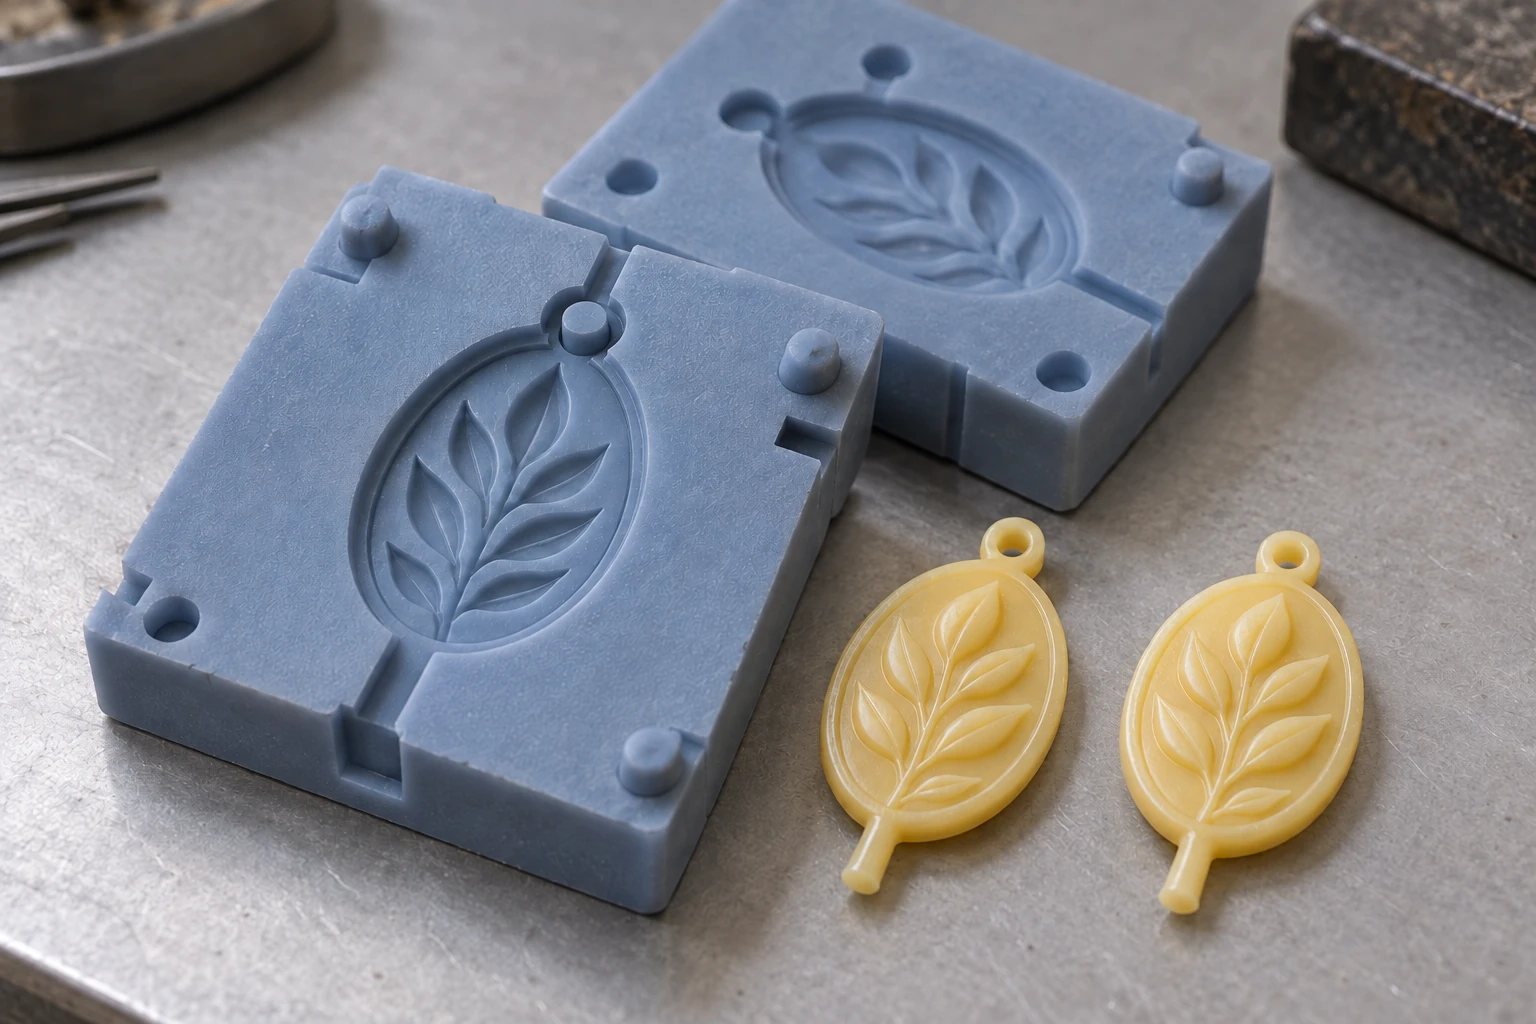
細い接続部、深いくぼみ、アンダーカットでは、型の分割と取り出し方を先に考えます。型内で細部ができても、取り出す際に局所へ力がかかることがあります。型が完成したかだけでなく、完全に取り出したワックス模型を確認します。
形が安定し、再注文が続き、適格な型がある場合は、既存の型と射出工程をまず評価します。設計変更時には原型の変更、型の調整、再製作の要否を確認します。リングサイズの変更も構造を踏まえて判断し、1つの型ですべてのサイズに対応できると決めつけません。
射出用ワックスとプリント材料では、対応する装置や工程の条件が異なります。型への射出に適するワックスが、そのままワックスジェット装置に使えるわけではありません。
5 直接プリントはデータからワックス模型を積層する
直接プリントでは、デジタルモデルの寸法と版を確定し、向き、サポート、スライス、配置を準備します。ワックスジェットは材料を層ごとに堆積して、模型と造形中に必要なサポートを作ります。3D SystemsのMultiJet Printing解説も、積層して噴射する材料の一つとして鋳造用ワックスを挙げています。
この方法では、新しい形ごとに専用のワックス射出型を先に作る工程を省けます。多品種少量や変更の多い案件では、データ更新と再製作の段取りを重点的に評価できます。同一形状の繰り返し生産も、実際のバッチ条件で比較できます。
造形後には取り出し、サポート除去、模型検査が必要です。透かし内部を清掃できるか、細い接続を保てるか、搬送時にどう支えるかを製作前に検討します。プリントできる形でも、鋳造工程へ適切な状態で引き渡せなければなりません。
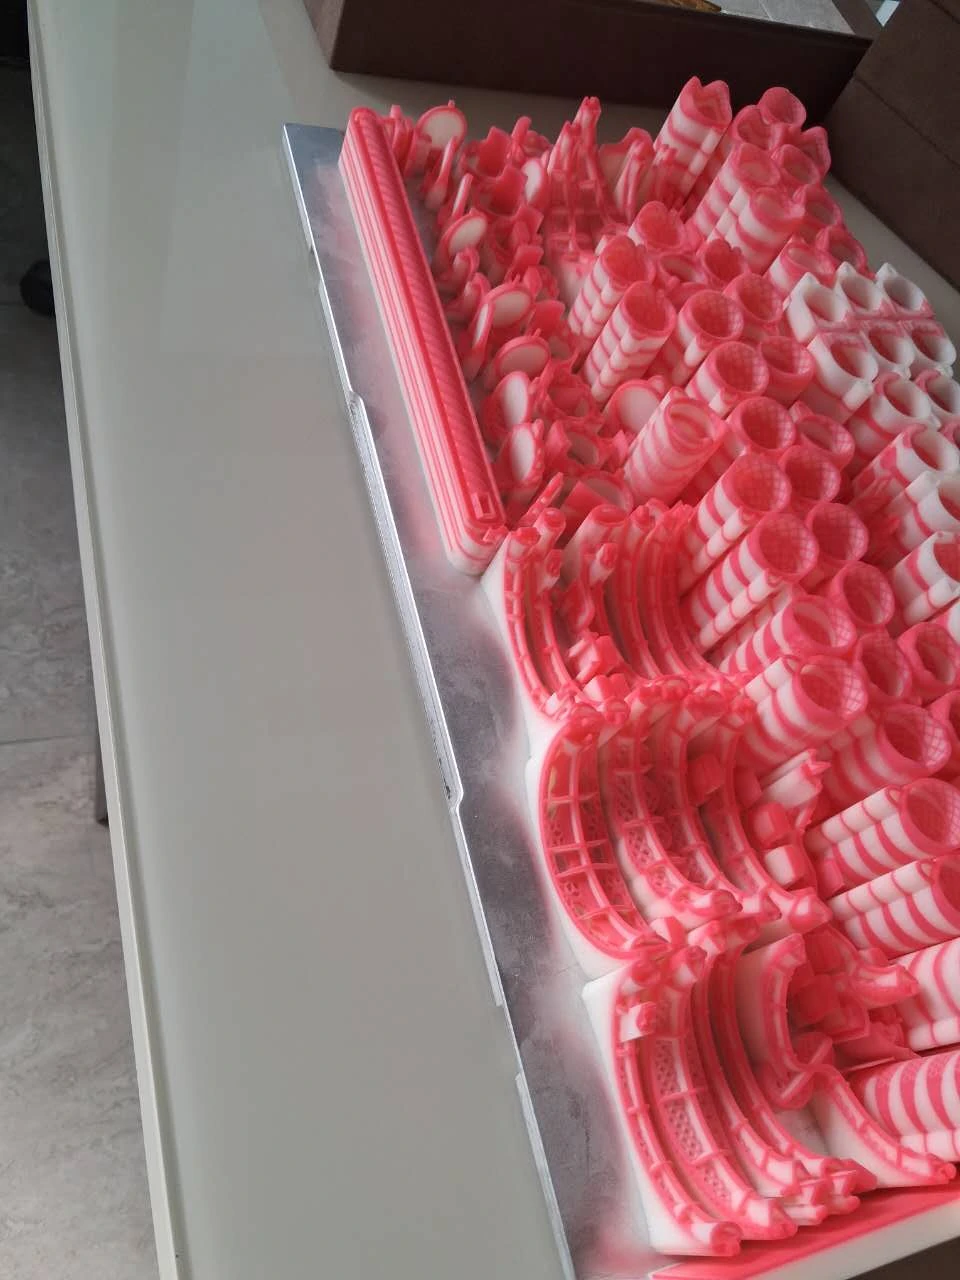
Cprint 3Dの3H-420 Plusは、マルチノズル・ワックスジェット技術で後工程の鋳造に使う模型を作ります。装置の出力は中間模型であり、金属部品は鋳造と必要な後加工によって得られます。
鋳造用レジンは別の材料体系として評価する
鋳造用レジンも消失模型の製作に使えますが、直接噴射するワックスとは材料と処理が異なります。レジンごとに成形、洗浄、必要な二次硬化、熱除去の条件と、埋没材やシェルとの適合性を確認します。
「鋳造用」は用途を示す言葉です。ワックスを含むレジンでも、造形用ワックスの処理条件をそのまま適用できません。比較時は材料名と工程を明確にし、すべてを単に「3Dプリントワックス模型」とまとめないようにします。
6 注文に合わせて方法を選び組み合わせる
まず共通の作業票で、各方法の入力資料、型や工具、変更を反映する箇所を整理します。
| 製作方法 | 主な入力 | 事前準備 | 設計変更後の対応 | 重点確認事項 |
|---|---|---|---|---|
| 手彫り | 寸法、参考、彫刻用ワックス | 工具と作業者の手配 | 実物修正または再製作 | 形状記録と複製方法 |
| CNC切削 | デジタルモデルとワックス素材 | 工具経路、固定、位置決め | モデルと加工準備を更新 | 工具到達性と反転加工のつながり |
| ワックス射出 | 使用可能な型と対応ワックス | 型製作・試作または既存型確認 | 原型、型、工程調整を評価 | 離型後の完全性と繰り返し品質 |
| 直接プリント | 確定したデジタルモデル | 向き、サポート、スライス、配置 | ファイルと造形ジョブを更新 | 清掃経路と引渡状態 |
案件の段階に応じた組み合わせも可能です。設計探索中は実物で外観を確認し、確定後に複製型を作るか検討します。安定した再注文には検証済みの型を使い、新規品は別にデジタル製作を準備できます。既存の人員の技能と後工程の受入条件も判断に含めます。
プリント品を原型に使う場合は、型製作時の温度、圧力、離型方法と材料が適合するかを確認します。通常の造形用ワックスがあらゆる加熱加硫に耐えると想定せず、適した原型材料と型取り方法を選びます。
直接プリントから型による複製へ切り替えたら、複製ワックスと対応する試鋳結果を再確認します。同じCADでも新しい成形工程の検証は必要で、従来の補正値も見直します。
7 共通の受入基準で製作結果を比較する
比較前に、設計の確定状況、同一形状の繰り返し数、重要形状、利用できる人員・設備、合格模型の引渡条件の5項目を書きます。総数だけでなく、種類とサイズ別の内訳も示します。
受入条件には重要寸法、重点表面、残すべき穴や接続、許容する修正を定めます。直接鋳造する模型では後工程への材料適合性を確認し、原型では型製作と複製結果も検査します。
納期比較の終点も、清掃・修正・検査が終わった合格模型にそろえます。そうすれば、彫刻、固定、型製作、プリント、後処理を含む工程全体で比較できます。定量判断には同じ案件の作業時間、型・工具への投資、合格数量を集めます。
ワックスプリントを評価する際は、モデルファイル、種類と数量、重要部位、予定する鋳造工程をCprint 3Dへ伝え、実際の形状に沿ってサンプル評価を相談できます。
よくある質問
直接プリントなら型は一切不要ですか
模型を複製する専用ワックス射出型は省けます。ただしロストワックス鋳造では、金属を注ぐために埋没やシェル形成による鋳型が必要です。
手彫りのワックス模型をデジタル化できますか
実物の測定、スキャン、再モデリングを検討できます。外形データだけでなく隠れた構造、重要寸法、設計意図を照合し、製作可能なモデルに整えます。
少量なら必ず直接プリントが適していますか
適格な既存型の有無、設計の安定性、準備と後処理を考慮します。少量はプリントを検討する条件の一つですが、数量だけでは総費用を決められません。
原型のプリントと鋳造用模型の直接プリントはどう違いますか
原型プリントの後は型製作と複製が続くため、材料を型取り条件に合わせます。鋳造用ワックス模型の直接プリント後は清掃・検査と鋳造準備へ進みます。引渡条件が異なるので、用途を製作前に明示します。