
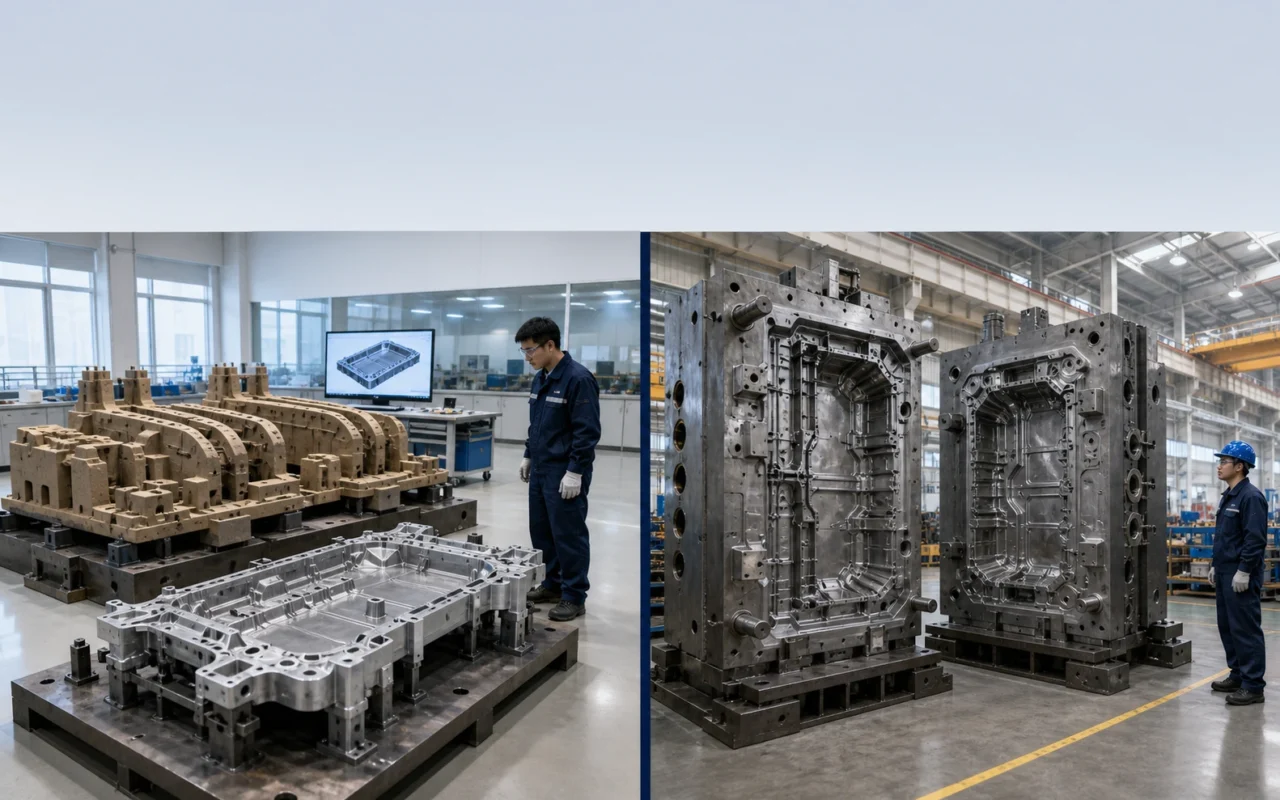
Gigacasting перепроектирует множество штампованных, сварных или собранных деталей в одну большую отливку. Меньшее количество деталей и соединений также концентрирует производственный риск в одном компоненте: изменения конструкции, изготовление инструментов, согласование прессов, заполнение, затвердевание, деформация, ремонт и брак — все это становится более значимым.
Задняя часть кузова Tesla Model Y является хорошо известным примером, объединяющим конструкцию из более чем 70 штампованных и сварных деталей в одну большую отливку. Именно такая концентрация риска является причиной того, что геометрия, механическая обработка и сборка требуют быстрой проверки на ранних этапах разработки.
Печатные песчаные формы могут обеспечить гибкий маршрут литья во время этой разработки, но они не создают металлические матрицы, используемые для литья под высоким давлением в больших объемах. Давление, скорость охлаждения, поверхность, микроструктура, размерные возможности и время цикла различны.
Три концепции, которые должны оставаться отдельными
Песчаная форма, напечатанная на 3D-принтере
3D-печать путем выборочной подачи связующего вещества на порошковую машину распределяет песок и выборочно наносит связующее для изготовления одноразовой песчаной формы или стержня. Он подходит для мелкообъемной и сложной работы без инструментов.
Литье в песок
Расплавленный металл заполняет песчаную форму под действием силы тяжести или с посторонней помощью. После охлаждения форма разрушается. Возможны большие сложные детали, но поверхность, допуск, толщина стенок и микроструктура отличаются от литья под высоким давлением.
Гигакастинг под высоким давлением
Очень большая машина для литья под давлением впрыскивает металл в прецизионную металлическую матрицу с высокой скоростью и давлением для быстрого повторного производства. Охлаждение, выброс и срок службы инструмента заложены в матрице. Печатный песок не может его заменить.
Задачи разработки печатного песка
Упаковка и сборка
Металлическая деталь, отлитая в песчаную форму, расположенная рядом с целевой оболочкой, позволяет проверить пространство транспортного средства, исходные данные обработки и сборку. Определите размеры, на которые повлиял процесс создания прототипа.
Сравнение концепций дизайна
Прежде чем заморозить проект, ребра, стенки, соединения и местные детали можно отредактировать в файле и отлить повторно без повторной модификации большого штампа.
Возможность литья и механической обработки
Испытание может выявить риски наполнения, деформации, крепления и проверки. Поскольку литье в песок и литье под давлением по-разному заполняются и охлаждаются, оно не может заменить моделирование литья под давлением и испытания в штампах.
Показать детали и ограниченные детали моста
Прежде чем производственная оснастка будет готова, компания литья в песчаные формы может поставить детали для дисплея, сборки или выбранные детали для проверки. Группа качества программы должна одобрить любое использование дороги или безопасности.
Более широкий рабочий процесс см. в разделе Прототипы автомобилей и мелкосерийное литье.
Что он не может заменить
Печатный песок не может подтвердить время производственного цикла литья под давлением, срок службы матрицы, распыление и освобождение, производительность вакуума, параметры выстрела или тепловой баланс, а также он не может автоматически воспроизводить микроструктуру и механические свойства литья под давлением. Большая форма для печати по-прежнему требует тщательного обращения, сборки, заливки и контроля размеров.
Вместо того, чтобы говорить, что 3D-печать путем выборочного нанесения связующего вещества на порошок непосредственно создает большую деталь автомобильного шасси, скажите точно, что она создает песчаную форму, используемую для отливки опытной детали. В нашем руководстве по применению в автомобильной промышленности приведены дополнительные примеры.
Переход на производственную оснастку
- Заморожено ли определение геометрии и интерфейса?
- На какие инженерные вопросы ответили испытания литьем в песок?
- Какие свойства требуют подтверждения на образце, отлитом под давлением?
- Каков график проектирования, сборки и испытаний?
- Каким образом данные и отчеты о прототипе и производстве будут отличаться друг от друга?
- Как изменения дизайна будут синхронизироваться в обоих процессах?
После того, как производственный штамп активен, напечатанный песок все еще может использоваться для независимых исследований, концепций ремонта и производных в небольших объемах, не минуя формальный контроль за изменениями в производстве.
Ознакомьтесь с полным описанием процесса изготовления песчаных форм и стержней. SJ-1200 производит формы и стержни, а не штампы для литья под давлением. Для крупного опытно-конструкторского литья укажите корпус детали, сплав, количество и цель проверки. Гибридное производство описано в нашем соответствующем руководстве.
Часто задаваемые вопросы
Может ли печатная песчаная форма заменить форму для литья под давлением?
Нет. Песчаная форма одноразовая; штамп — это металлический инструмент, предназначенный для повторяющихся высокоскоростных термических циклов под высоким давлением.
Какое место занимает песочная печать в развитии гигакастинга?
Прежде чем большая матрица будет заморожена, она может предоставить несколько деталей, отлитых в песчаную форму, для упаковки, сборки, механической обработки и выбранных проверок проектных рисков.
Может ли он подтвердить цельное днище?
Он может ответить на некоторые геометрические и функциональные вопросы. Поверхность, допуск, микроструктура и характеристики различаются, поэтому выводы о производстве и безопасности требуют целевого процесса литья под давлением.
Чем отличается литье в песчаные формы и литье под давлением?
Давление наполнения, охлаждение, материал формы и отделка различаются, влияя на допуск, поверхность, минимальную стенку, пористость и механическое поведение.
Когда проект должен перейти на производственное оборудование?
Когда геометрия существенно заморожена, основные риски устранены, объемы и бизнес-планы ясны, завершение целевого производственного инструмента и повторная проверка ключевых свойств.