
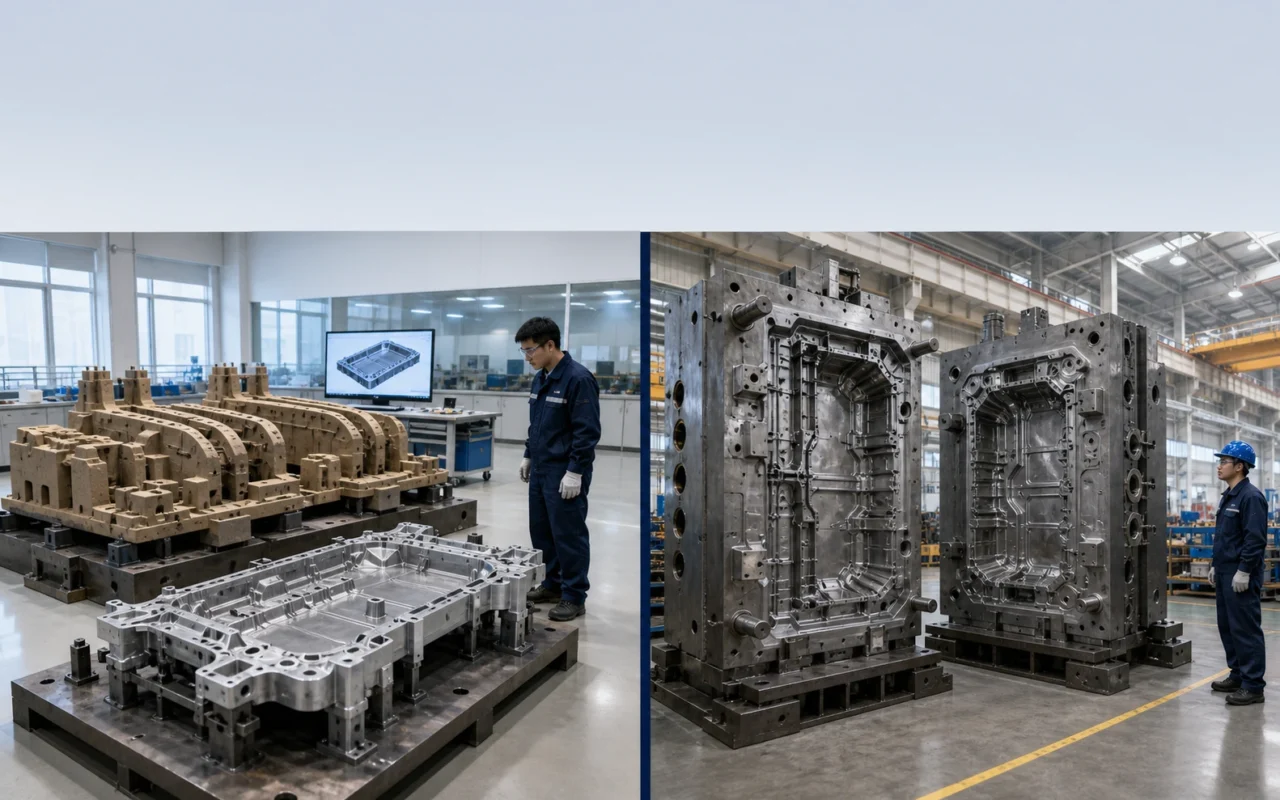
Gigacasting redessine de nombreuses pièces embouties, soudées ou assemblées en une seule pièce moulée plus grande. Moins de pièces et de joints concentrent également le risque de fabrication sur un seul composant : les modifications de conception, la fabrication d’outils, l’adaptation à la presse, le remplissage, la solidification, la déformation, la réparation et la mise au rebut deviennent tous plus conséquents.
Le soubassement arrière de la Tesla Model Y en est un exemple bien connu, consolidant une structure de plus de 70 pièces estampées et soudées en une seule grande pièce moulée. Cette concentration de risques explique pourquoi la géométrie, l’usinage et l’assemblage nécessitent une validation rapide dès le début du développement.
Les moules en sable imprimés peuvent fournir une voie de coulée flexible au cours de ce développement, mais ils ne créent pas les matrices métalliques utilisées pour le moulage sous pression à haute pression et en grand volume. La pression, la vitesse de refroidissement, la surface, la microstructure, la capacité dimensionnelle et le temps de cycle sont différents.
Trois concepts qui doivent rester distincts
Moule à sable imprimé en 3D
Une impression 3D par projection sélective de liant sur une machine à poudre répand du sable et dépose sélectivement du liant pour produire un moule ou un noyau de sable jetable. Il est adapté aux travaux complexes, à faible volume et sans outil.
Moulage au sable
Le métal en fusion remplit un moule en sable par gravité ou dans des conditions assistées. Le moule se brise après refroidissement. De grandes pièces complexes sont possibles, mais la surface, la tolérance, l’épaisseur de paroi et la microstructure diffèrent de celles du moulage sous pression haute pression.
Gigacasting haute pression
Une très grande machine de moulage sous pression injecte du métal dans une matrice métallique de précision à une vitesse et une pression élevées pour une production répétée rapide. Le refroidissement, l’éjection et la durée de vie de l’outil sont intégrés à la matrice. Le sable imprimé ne peut pas le remplacer.
Tâches de développement pour le sable imprimé
Emballage et assemblage
Une pièce métallique moulée au sable proche de l’enveloppe cible peut vérifier l’espace du véhicule, les références d’usinage et l’assemblage. Identifiez les dimensions influencées par le processus de prototype.
Comparer les concepts de conception
Avant le gel de la conception, les nervures, les murs, les joints et les détails locaux peuvent être révisés dans le fichier et refondus sans modifier à plusieurs reprises un grand moule.
Faisabilité du moulage et de l’usinage
Un essai peut révéler des risques de remplissage, de déformation, de fixation et d’inspection. Étant donné que le sable et le moulage sous pression se remplissent et refroidissent différemment, ils ne peuvent pas remplacer la simulation de moulage sous pression et les essais sous pression.
Afficher les pièces et les pièces de pont limitées
Avant que l’outillage de production ne soit prêt, le moulage en sable peut fournir des pièces d’affichage, d’assemblage ou de validation sélectionnées. L’équipe qualité du programme doit approuver toute utilisation routière ou liée à la sécurité.
Voir prototype automobile et fonderie à faible volume pour un flux de travail plus large.
Ce qu’il ne peut pas remplacer
Le sable imprimé ne peut pas valider le temps de cycle de production de moulage sous pression, la durée de vie de la matrice, la pulvérisation et le démoulage, les performances du vide, les paramètres de projection ou l’équilibre thermique, et il ne peut pas reproduire automatiquement la microstructure et les propriétés mécaniques du moulage sous pression. Un grand moule imprimable nécessite toujours une manipulation, un assemblage, un coulage et un contrôle dimensionnel techniques.
Au lieu de dire que l’impression 3D en projetant sélectivement du liant sur de la poudre permet de construire directement une grande pièce de châssis automobile, indiquez précisément qu’elle construit le moule en sable utilisé pour couler une pièce de développement. Notre guide d’application automobile donne plus d’exemples.
Transition vers les outils de production
- La définition de la géométrie et de l’interface est-elle figée ?
- À quelles questions d’ingénierie les essais de moulage en sable ont-ils répondu ?
- Quelles propriétés nécessitent une confirmation dans un échantillon de production moulé sous pression ?
- Quel est le calendrier de conception, de construction et d’essai des matrices ?
- Comment les données et rapports de prototype et de production resteront-ils distincts ?
- Comment les modifications de conception se synchroniseront-elles entre les deux processus ?
Une fois la filière de production active, le sable imprimé peut toujours prendre en charge des études indépendantes, des concepts de réparation et des dérivés à faible volume sans contourner le contrôle formel des changements de production.
Passez en revue le processus complet de moulage et de noyau en sable. Le SJ-1200 produit des moules et des noyaux, pas des matrices de moulage sous pression. Pour un moulage de développement de grande envergure, fournissez l’enveloppe de la pièce, l’alliage, la quantité et l’objectif de validation. La production hybride est abordée dans notre guide connexe.
Questions fréquemment posées
Un moule en sable imprimé peut-il remplacer une matrice de moulage sous pression ?
Non. Un moule en sable est jetable ; une matrice est un outillage métallique conçu pour des cycles thermiques répétés à haute pression et à grande vitesse.
Quelle est la place de l’impression sur sable dans le développement de la gigacasting ?
Avant que la grande matrice ne soit gelée, elle peut fournir quelques pièces moulées en sable pour l’emballage, l’assemblage, l’usinage et certaines vérifications des risques de conception.
Peut-il valider un soubassement monobloc ?
Il peut répondre à certaines questions de géométrie et de fonctionnalité. La surface, la tolérance, la microstructure et les performances diffèrent, de sorte que les conclusions en matière de production et de sécurité nécessitent le processus de moulage sous pression cible.
En quoi le moulage au sable et le moulage sous pression diffèrent-ils ?
La pression de remplissage, le refroidissement, le matériau du moule et la finition diffèrent, affectant la tolérance, la surface, la paroi minimale, la porosité et le comportement mécanique.
Quand un projet doit-il passer aux outils de production ?
Lorsque la géométrie est substantiellement gelée, les risques majeurs ont été abordés et les plans de volume et d’affaires sont clairs, complètent l’outil de production cible et revalident les propriétés clés.