
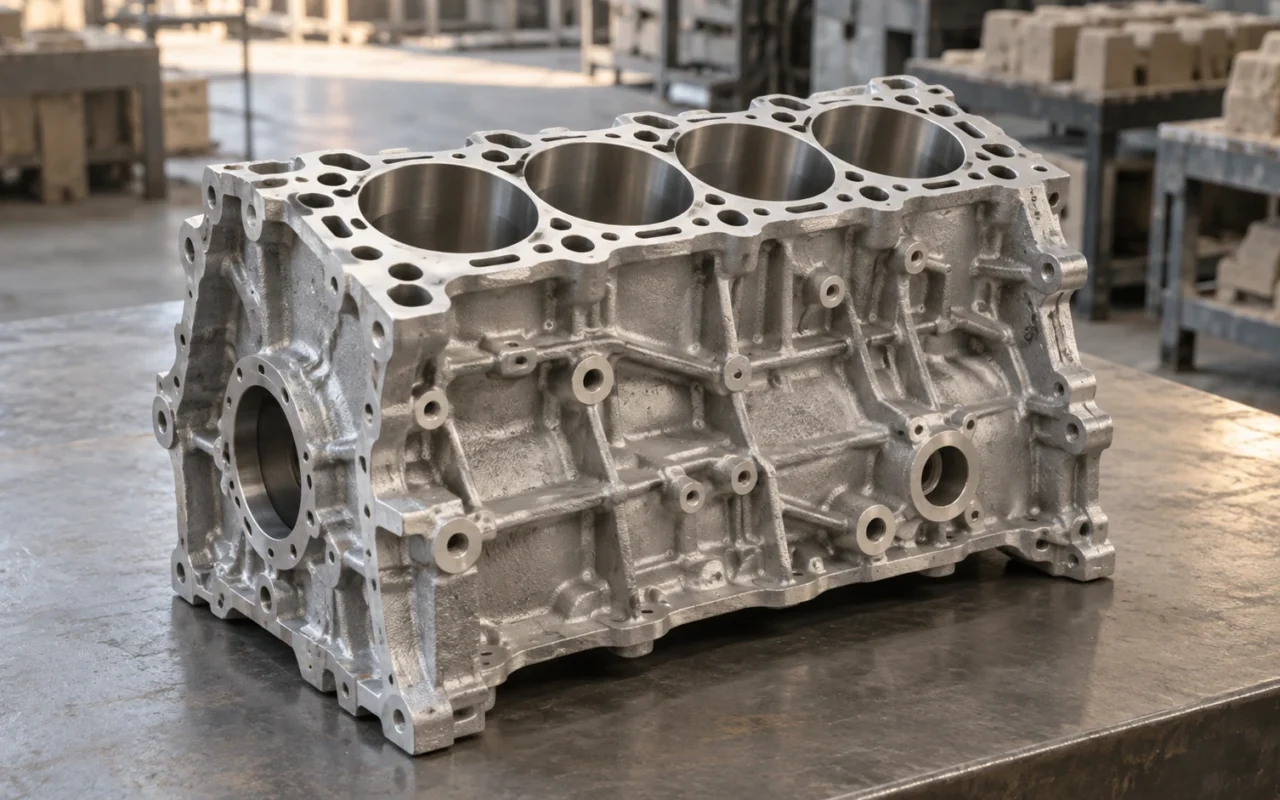
Wie entstehen die Kühlkanäle im Inneren eines Motorblocks?
Wie werden die Kühlkanäle eines Motorblocks hergestellt? Bei Wassermänteln und anderen Hohlräumen, die mit Sandkernen geformt werden, fertigt die Gießerei zunächst einen Kern in der benötigten Form und positioniert ihn in der Gussform. Die Schmelze füllt den Raum um den Kern. Nach dem Erstarren und Entkernen wird der zuvor vom Sand belegte Bereich zum inneren Kanal.
Die Schwierigkeit liegt darin, dass die Kanäle im Metall verborgen sind. Form, Wanddicke und Lage beeinflussen die Funktion des Bauteils. Der Kern muss herstellbar sein, Handhabung und Montage überstehen, beim Gießen seine Lage halten und anschließend vollständig entfernt werden können. Mit der Komplexität der Kanäle steigt die Zahl der gemeinsam zu bewertenden Fertigungsbedingungen.
Sand-3D-Druck bietet eine weitere Möglichkeit der Kernherstellung. Aus vorbereiteten CAD-Daten entstehen Formen und Kerne schichtweise; bestimmte komplexe Geometrien werden weniger abhängig von Kernkästen und der Montage einzelner Kernteile. Der Nutzen reicht von der Hohlraumgestaltung bis zur Gussvorbereitung. Der fertige Metallblock benötigt weiterhin Gießen, Bearbeitung und entsprechende Validierung.
Zylinderblock, Zylinderkopf und innere Kanäle unterscheiden
Zylinderblock und Zylinderkopf sind unterschiedliche Bauteile. Auch ihre inneren Strukturen und Fertigungswege können sich unterscheiden. Erfahrungen mit gedruckten Wassermantelkernen für Zylinderköpfe sind eine Orientierung, müssen für einen Block jedoch anhand seiner Geometrie, Werkstoffe und Produktionsbedingungen neu bewertet werden.
Je nach Motorbauart enthält der Block zylinderbezogene Strukturen, Bereiche des Kurbelgehäuses und Flüssigkeitswege oder wirkt an deren Ausbildung mit. Kühlkanäle, Schmierölkanäle und Montagebohrungen sind nicht durchweg dieselbe Art gegossener Hohlräume. Manche Bohrungen entstehen erst durch Bohren oder andere Bearbeitungsschritte.
Bei der Auswahl des Fertigungswegs sollte das Modell nach Funktionen gegliedert werden: tragendes Metall, Kühlmittelräume, Schmierölwege und Öffnungen für Montage oder Bearbeitung. Anschließend wird festgelegt, welche Merkmale durch Kerne, die Außenform oder spanende Bearbeitung entstehen.
Das ist zielführender, als von Anfang an das gesamte Innere einteilig drucken zu wollen. Die Gussprozessgestaltung soll ein anforderungsgerechtes Bauteil liefern, statt möglichst viele Merkmale einem einzigen Arbeitsschritt zuzuweisen.
Wie formen Kerne Hohlräume, und wo liegen die Schwierigkeiten?
Ein Sandkern bestimmt die Hohlraumform und muss während der Fertigung richtig positioniert bleiben. Schon eine geringe Verschiebung kann eine Metallwand dünner und die gegenüberliegende dicker machen. Außenmaße können stimmen, obwohl sich die innere Wanddickenverteilung verändert hat.

Der Kern benötigt daher geeignete Kernmarken oder eine andere freigegebene Positionierungs- und Abstützlösung. Kernmarken sind fertigungstechnische Merkmale, die den Kern gegenüber der Außenform positionieren. Sie dürfen nicht fehlen, nur weil sich der Entwurf ausschließlich an der endgültigen Kanalkontur orientiert.
Entformen, Reinigen, Transportieren und Schließen der Form belasten den Kern mechanisch. Beim Gießen kommen die Einwirkung der Schmelze und thermische Lasten hinzu. Schlanke Verbindungsbereiche verdienen besondere Aufmerksamkeit. Einen Kern herstellen zu können und ihn unbeschädigt bis zum Gießen zu bringen, sind zwei getrennte Bewertungen.
Die SFSA-Konstruktionshinweise für Stahlguss verknüpfen Kerngröße, umgebende Metallquerschnitte und Biegerisiken durch Auftrieb. Stahlgussparameter lassen sich nicht ohne Weiteres auf Motorbauteile übertragen. Übertragbar ist der Grundsatz, dass ein Kern neben seiner Geometrie auch hinsichtlich seiner Belastung bewertet werden muss.
Nach dem Gießen muss sich der Kern entfernen lassen. Werden für kompliziertere Kanalverläufe sämtliche Reinigungszugänge gestrichen, kann trotz erfolgreicher vorheriger Fertigung ein einwandfreier Kanal unerreichbar bleiben. Restsand und Reinigungsverfahren müssen deshalb von Beginn an geprüft und validiert werden.
Warum werden komplexe Kerne häufig geteilt hergestellt?
Konventionelle Kernherstellung berücksichtigt den Aufbau des Kernkastens, Füllen, Aushärten und Entformen. Lässt sich eine komplexe Form nicht direkt entnehmen, kann eine Aufteilung in mehrere Kerne nötig sein, die anschließend positioniert und zu einem Kernpaket montiert werden.
Eine Teilung ist nicht grundsätzlich ein veraltetes Verfahren. Sie kann Herstellung und Handhabung erleichtern oder zu einer bewährten Linie passen. Mehr Teile bedeuten jedoch meist mehr Passstellen und Montageschritte, die beherrscht werden müssen. Fugen, Positionierung und Toleranzketten sind aussagekräftiger als ein bloßer Vergleich der Teilezahl.
Verschiedene Motorvarianten können Änderungen an den Kernkästen erfordern. Werden innere Kanäle noch entwickelt, wirken sich Versionsänderungen gleichzeitig auf Werkzeuge, Kerne und nachfolgende Prüfungen aus. Hier lohnt es sich, direkten Druck als Möglichkeit zu bewerten.
Ein stabiles, bewährtes konventionelles Kernpaket muss nicht zwingend vollständig ersetzt werden. Oft ist ein Vergleich klarer, wenn zunächst der am stärksten durch Entformung begrenzte, häufig geänderte oder schwer montierbare Abschnitt identifiziert wird, statt alle Sandteile auf eine andere Fertigungsweise umzustellen.
Welche Fertigungsprobleme kann Sand-3D-Druck erleichtern?
Binder Jetting erzeugt dreidimensionale Strukturen durch das selektive Binden von körnigem Material in aufeinanderfolgenden Schichten. Die Prozessübersicht des NIST beschreibt dieses Prinzip. Im Sandguss entstehen dabei die vorgesehenen Sandformen oder Sandkerne, nicht das fertige Metallbauteil.
Bei komplexen Hohlräumen wie Wassermänteln verringert der Druck für bestimmte Kerne die Abhängigkeit von der Entformungsrichtung des konventionellen Kernkastens. Dadurch können mehr Kanalformen auf ihre Herstellbarkeit geprüft werden. Manche zuvor getrennten Kerne lassen sich zusammenfassen, wenn Festigkeit, Entfernung ungebundenen Sandes und Montage dies zulassen; bestimmte Montageschnittstellen entfallen dann.
Kennzeichnung, Positionierung, Handhabung und Entlüftung können im digitalen Entwurf gemeinsam berücksichtigt werden. Ihre Darstellung im Modell genügt jedoch nicht. Festigkeit, Reinigung und Montage müssen an den tatsächlichen Sandteilen überprüft werden.
Beim Drucken stützt der umgebende ungebundene Sand die Struktur. Nach dem Auspacken muss das Sandteil Handhabung und Montage mit seiner eigenen Festigkeit überstehen. Geschlossene oder gewundene Bereiche benötigen außerdem Wege, um losen Sand auszutragen.

Der öffentlich zugängliche Abstract einer SAE-Arbeit über additiv gefertigte Gussformen behandelt ausdrücklich den Zusammenhang zwischen Formteilung und dem Entfernen ungebundenen Sandes. Weniger Entformungszwänge machen eine Gestaltung für Reinigung und Gießen weiterhin erforderlich; sämtliche geometrischen Grenzen fallen dadurch nicht weg.
Bestehende Kerne nachbilden oder Kühlkanäle neu gestalten?
Dabei handelt es sich um zwei unterschiedliche Projektebenen.
Die erste behält die ursprüngliche Funktionsgeometrie bei und ändert die Kernherstellung. Sie eignet sich zur Bewertung von Kernkastenersatz, fehlenden Werkzeugen oder kleinen Losen. Entscheidend ist, ob Maße, Festigkeit, Oberfläche, Montage und Gussergebnis den bisherigen Anforderungen entsprechen.
Die zweite nutzt die neuen Fertigungsbedingungen, um die Kühlstruktur neu zu gestalten. Das Projekt betrifft dann sowohl die Herstellung als auch eine Änderung der Funktion des Motorbauteils.
Stärker gewundene Kanäle, größere Kanalflächen oder eine Lage näher an heißen Bereichen verbessern die Kühlung nicht automatisch. Strömungsverteilung, Druckverlust, lokale Temperaturen, Metallwanddicke und strukturelle Anforderungen müssen gemeinsam untersucht werden. Verbesserte Herstellbarkeit erweitert zunächst nur die Auswahl möglicher Entwürfe.
Versuche zum Fertigungsweg und zur Leistungsoptimierung benötigen deshalb getrennte Ziele. Erstere können mit identischer Geometrie verglichen werden. Für Letztere muss das Motorkonstruktionsteam die Prüfung von Wärmemanagement und Dauerhaltbarkeit festlegen. Werden beide Änderungen gleichzeitig eingeführt, lassen sich Verbesserungen nicht eindeutig dem Druck zuordnen.
So kann ein erster Versuch die Kanalkontur unverändert lassen und Maße sowie Gussverhalten verschiedener Kernherstellungsverfahren vergleichen. Sind die grundlegenden Fertigungsbedingungen geklärt, folgt die Kanalüberarbeitung. Dadurch werden Ergebnisse verständlicher und spätere Probleme besser nachvollziehbar.
Zwei öffentliche Beispiele: historischer Block und Zylinderkopfproduktion
Der von ExOne veröffentlichte Fall zur Wiederherstellung eines historischen Delage-Rennmotorgussteils umfasste Vermessung und Scan des beschädigten Originals, CAD-Rekonstruktion und neu konstruierte gedruckte Sandformen. Beschrieben werden auch ein Kunststoffmodell zur Passprüfung und ein Probeguss, nicht unmittelbar ein Ersatzgussteil nach dem Scan. Es war ein konkretes Wiederherstellungsprojekt für ein historisches Teil, keine pauschale Vorgehensweise für beliebige Motoren. Zum Delage-Motorgussbeispiel von ExOne.
Eine andere Art von Beleg stammt aus moderner Produktion. In den am 18. April 2024 veröffentlichten Angaben zum Werk Landshut beschreibt BMW gedruckte Sandkerne für mehrere Zylinderkopfvarianten. Die Technik kann also in laufende Produktion eingebunden werden. Hier ging es um Zylinderköpfe sowie spezielle Anlagen, anorganische Binder und ein eigenes Produktionssystem. Andere Anlagen müssen unter ihren jeweiligen Bedingungen neu bewertet werden. Siehe Seite zwei der offiziellen BMW-Mitteilung zu Werksinvestitionen.
Die Beispiele lösen unterschiedliche Aufgaben: die Wiederherstellung eines bestimmten historischen Blocks und die laufende Zylinderkopfproduktion. Für die hier besprochenen Blockprojekte sind Datenvorbereitung, Prozessgestaltung und Validierung die nützlichen Anknüpfungspunkte. Zeit, Kosten und Kapazität müssen am eigenen Projekt bewertet werden.
Welche Schritte bleiben nach dem Kerndruck?
Der fertige Druckkern ist ein Schritt in der Fertigungskette. Werkstoff- und Schlichtezustand, Entlüftung, Außenformmontage, Schmelzequalität, Gießen und Speisung beeinflussen das Gussteil weiterhin gemeinsam.
Zusammengefasste Kerne können bestimmte Fugen reduzieren, zugleich aber größer und schwerer zu handhaben sein. Komplexe Entlüftungen können neue Wege schaffen. Verbleibt ungebundener Sand oder werden Austritte durch Montageelemente verschlossen, arbeiten sie jedoch nicht wie vorgesehen.
Auch die Bearbeitung nach dem Gießen bleibt wichtig. Endgültige Zylinderbohrungen, Lagerbereiche, Anschlussflächen und weitere kritische Merkmale erfordern passende Arbeitsgänge und Prüfungen. Ein maßnaher Kern beweist nicht automatisch, dass die Funktionsbeziehungen nach der Bearbeitung stimmen.
Prozessschwankungen sind ebenfalls zu berücksichtigen. Ein erfolgreicher Druck und ein erfolgreicher Probeguss liefern wertvolle Hinweise, ersetzen jedoch keine Bewertung der Chargenstabilität in laufender Fertigung. Materialchargen, Umgebung, Anlagenzustand und Arbeitsmethoden müssen rückverfolgbar sein.
Für den Vergleich konventioneller und gedruckter Kernpakete kann die Gießerei Teilezahl, Montagezeit, Prüfmethoden, Reinigungsschwierigkeiten und Gussergebnisse tabellarisch erfassen. So wird sichtbar, an welcher Stelle ein Nutzen entsteht und ob Arbeit auf einen anderen Schritt verlagert wurde.
Wie führt die Prüfung vom Musterkern zum Motor?
Jede Stufe der Druckkernbewertung sollte eine konkrete Frage beantworten: Ist das Modell herstellbar, lässt sich der Kern unbeschädigt montieren, ist der Probeguss akzeptabel und erfüllt das bearbeitete Teil seine Einsatzanforderungen?
Zuerst wird der digitale Entwurf geprüft. Versionen von Fertigteil und Gussrohteil bestätigen, dann Hohlräume, Wanddicken, Kernmarken, Reinigungszugänge und Druckbarkeit untersuchen. Geometrische Konflikte sind zunächst in der Konstruktion zu lösen.
Danach folgen Sandteile und Montage. Kritische Merkmale messen und das Verhalten bei Sandentfernung, Behandlung, Handhabung und Formschluss dokumentieren. Ein Montagemodell kann die Reihenfolge prüfen; eine passende Modellmontage bestätigt jedoch nicht das Verhalten des tatsächlichen Kerns beim Gießen.
Anschließend wird der Probeguss untersucht. Je nach Risikostelle werden Maßprüfung, innere Prüfung oder ein Schnitt gewählt, um Wanddicke, Kanallage, lokale Fehler und Restsand zu bewerten. Nikons Beschreibung der CT-Prüfung nennt Messungen innerer Kanäle und Wanddicken. Ob eine Anlage das konkrete Problem erkennen kann, muss dennoch gesondert bestätigt werden.

Im vierten Schritt werden Bearbeitung und vorgeschriebene Funktionsprüfungen abgeschlossen. Dichtheits-, Durchfluss- und weitere Prüfungen benötigen freigegebene Bedingungen und einen klaren Geltungsbereich des Musters. Eine bestandene Prüfung bestätigt nur die zugehörigen Anforderungen.
Danach erfolgt die vom Projekt verlangte Baugruppen- oder Motorvalidierung durch ein entsprechend qualifiziertes Team nach freigegebenem Plan. Maßhaltigkeit, bestandene Druckprüfung und Motor-Dauerhaltbarkeit sind unterschiedliche Aussagen und können einander nicht ersetzen.
Die Version jeder Stufe muss dokumentiert werden. Wird ein Kanal nach dem Gießen geändert, dürfen Ergebnisse der vorherigen Version nicht stillschweigend übernommen werden. Klare Versionsbeziehungen gehören ebenso zu einer verlässlichen Entwicklung wie Druckgenauigkeit.
Zur Formgestaltung siehe die gemeinsame Bewertung von Formteilung, Anschnitt, Speisern und Entlüftung. Bei Aluminiumlegierungen hilft außerdem die Betrachtung der Qualitätskontrollgrenzen im Aluminiumsandguss.
Wie wird die Eignung für Prototypen, Kleinserien und Großserien bewertet?
Komplexe Innengeometrien, häufige Kernkastenänderungen, wenige Teile in mehreren Versionen oder fehlende Originalwerkzeuge sprechen dafür, Druckkerne als Möglichkeit zu prüfen. Eine sinnvolle Prüfung rechtfertigt jedoch noch keine Zusage zu Zeit und Kosten ohne Sichtung der Zeichnungen.
Bei Bauteilen mit stabiler Großserienfertigung ist das gesamte Produktionssystem zu vergleichen. Druckzeit ist nur ein Faktor; Sandentfernung, Nachbehandlung, Montage, Prüfung und Materialkreislauf können den tatsächlichen Takt bestimmen.
Für die Einbindung in eine bestehende Außenform sind zunächst drei Schnittstellen zu prüfen: geometrische Lage im Formhohlraum, Kontakt mit den vorhandenen Handhabungswerkzeugen und Verträglichkeit von Materialien und Schlichten mit dem bisherigen Gießprozess. Jede Schnittstelle braucht Zuständigkeit und Prüfergebnisse. Gleiche Außenform bedeutet nicht unveränderte Arbeitsweise, insbesondere bei anderem Gewicht, Schwerpunkt oder schwachen Kernbereichen.
Bei mehrteiligen Kernpaketen zählt nicht allein die Möglichkeit der Zusammenfassung. Zu bewerten sind auch der Wiederherstellungsumfang nach lokalem Schaden und die Erkennbarkeit kritischer Fehler bei der Prüfung. Einige gut handhabbare Module können sinnvoller sein als vollständige Zusammenfassung. Dazu siehe die Bewertung von Zusammenfassung und Aufteilung komplexer Kerne sowie den Leitfaden zum Sand-3D-Druck in der Fahrzeugentwicklung für die Organisation von Prototypen und kleinen Losen.
Für eine Druckkernbewertung können dem Cprint 3D-Team CAD-Daten von Bauteil und Kernpaket, Legierung, kritische Maße und Hohlraumanforderungen, Stückzahl und bestehender Prozess bereitgestellt werden. Damit lässt sich die Form- und Kernherstellung mit dem SJ-1200 besprechen und bestimmen, welche Kerne erprobt sowie welche Schnittstellen und Arbeitsschritte zunächst an Mustern validiert werden sollten.
Bei ausgelaufenen oder historischen Teilen sind außerdem Ausgangsdaten und Konstruktionsrekonstruktion zu klären. Die Vorbereitung lässt sich mit Reverse Engineering und Gießen ohne vorhandene Zeichnungen verbinden.
Häufige Fragen
Wird der Motorblock selbst direkt im 3D-Druck hergestellt?
Nicht beim hier beschriebenen Weg. Der Drucker fertigt Sandformen oder Sandkerne; das Metallbauteil entsteht durch Gießen und weitere Arbeitsschritte. Direkte additive Metallfertigung ist ein anderer Fertigungsweg.
Werden alle Kanäle im Motor mit Sandkernen hergestellt?
Nein. Kanäle und Bohrungen können je nach Konstruktion durch Gießen, Bohren oder andere Bearbeitung entstehen. Nicht jede innere Öffnung lässt sich einem gedruckten Sandkern zuschreiben.
Sind möglichst wenige Kernteile immer die beste Lösung?
Nicht unbedingt. Zusammenfassung kann bestimmte Schnittstellen verringern, verändert aber auch Handhabung, Reinigung, Montage und den Ausschussumfang bei Schäden. Entscheidend ist das gesamte Fertigungsergebnis, nicht nur die Teilezahl.
Eignen sich gedruckte Sandkerne nur für Prototypen?
Nein. Öffentliche Beispiele zeigen spezielle Produktionssysteme. Laufende Fertigung braucht jedoch geeignete Anlagen, Werkstoffe, Automatisierung, Qualitätskontrolle und Wirtschaftlichkeitsprüfung. Ein Beispiel beweist keine allgemeine Eignung aller Systeme.
Darf ein Bauteil nach bestandenen Kanalprüfungen in einen Motor eingebaut werden?
Das lässt sich daraus nicht unmittelbar ableiten. Umfang, Bedingungen und Zweck der Prüfungen müssen klar sein; weitere Produktanforderungen sind anschließend zu validieren. Besonders Aussagen zu Sicherheit und Dauerhaltbarkeit muss das für das Produkt verantwortliche Fachteam bestätigen.