

De la CAO de la pièce finie au moule prêt à couler
La CAO d’un carter de pompe peut décrire précisément son contour, ses brides et ses conduits internes. Pour le couler, il reste à décider comment séparer et assembler le moule, maintenir le noyau, introduire le métal, alimenter les zones pendant la solidification et évacuer les gaz.
Plan de joint, modèle, système de coulée, masselottes et évents constituent cinq éléments liés. Déplacer le joint peut modifier la pose du noyau ; déplacer une attaque change les conditions thermiques locales ; modifier le noyau peut affecter le dégazage et le débourrage.
Distinguez trois niveaux : la pièce finie exprime les exigences finales, le brut de fonderie intègre surépaisseurs et compensations, puis la conception du moule ajoute noyaux, coulée, alimentation et assemblage. Le guide du moulage au sable présente le parcours complet. Nous examinons ici la coordination de ces cinq éléments.
1. Le joint détermine fabrication et assemblage
La surface de joint sépare les parties du moule ; la ligne de joint matérialise cette séparation sur la pièce. Une disposition horizontale courante comporte une partie supérieure et une partie inférieure, fermées après la pose des noyaux. Le glossaire de fonderie AFS définit ces termes.
En moulage conventionnel, le modèle physique doit pouvoir être retiré. Sens de démoulage, contre-dépouilles et saillies influencent la division ; des pièces démontables ou des noyaux supplémentaires peuvent être nécessaires. Une solution facile à mouler doit aussi faciliter pose, contrôle et positionnement du noyau.
Si le joint traverse la face d’étanchéité d’une bride, évaluez l’effet du décalage et des bavures sur l’usinage. Confirmez surépaisseur et références. Lorsque plusieurs éléments en sable déterminent une cote critique, documentez leurs relations de positionnement.
Comparez le joint avec l’orientation de coulée. Une position peut faciliter la pose du noyau, une autre les attaques ou masselottes. L’exemple SFSA de choix d’orientation du moule examine ensemble joint, écoulement et position du noyau. Le choix réel dépend de la géométrie concernée.
Parcourez la fabrication et le montage : retrait du modèle, entrée du noyau, visibilité des appuis et zones inaccessibles après fermeture. Cela révèle des difficultés qu’une simple coupe peut masquer.
2. Compensations du modèle et des données de procédé
Le modèle forme l’empreinte en moulage conventionnel. Il diffère généralement de la pièce finie par compensation dimensionnelle, surépaisseur d’usinage, dépouille, congés et appuis du noyau.
La compensation du retrait dimensionnel tient compte des variations de taille au refroidissement. Elle dépend de l’alliage, de la géométrie et des conditions de fabrication. Pour les zones sujettes à déformation, utilisez mesures antérieures et essais. Un agrandissement uniforme peut convenir dans certains cas, mais les cotes critiques restent à vérifier.
La surépaisseur d’usinage réserve du métal sur les faces, alésages et références à usiner. La face d’étanchéité du carter demande une réserve suffisante, avec prise en compte du bridage et du positionnement. Un excès augmente métal, enlèvement de matière et épaisseur locale. Fonderie et usinage devraient valider ensemble le brut.
La dépouille facilite la séparation du modèle ou de la boîte à noyaux du sable. Les congés et transitions d’épaisseur répondent aux besoins de moulage, aux charges en service et aux conditions thermiques. Identifiez ce qui appartient à la pièce finale et ce qui est ajouté pour sa fabrication.
Les portées de noyau assurent son positionnement et son soutien. Examinez portées, logements et moule extérieur ensemble : limitation des mouvements et stabilité pendant la coulée. Les ouvertures voisines peuvent aussi évacuer les gaz ou permettre le nettoyage ultérieur.
Distinguez compensation dimensionnelle et alimentation par masselotte. La première modifie la géométrie ; la seconde apporte du métal liquide pendant la solidification. Elles se contrôlent séparément. Le guide du retrait et des défauts de fonderie distingue retassures, retrait dispersé et porosités gazeuses.
L’impression directe peut supprimer le modèle physique, mais demande toujours des données adaptées pour le brut, l’empreinte et le procédé. Conservez des modèles distincts, identifiez la révision de production et tracez les changements de compensation. Le guide SFSA de conception des pièces en acier moulé relie également surépaisseurs et bridage à la coopération client-fonderie.
3. Le système de coulée organise l’entrée du métal
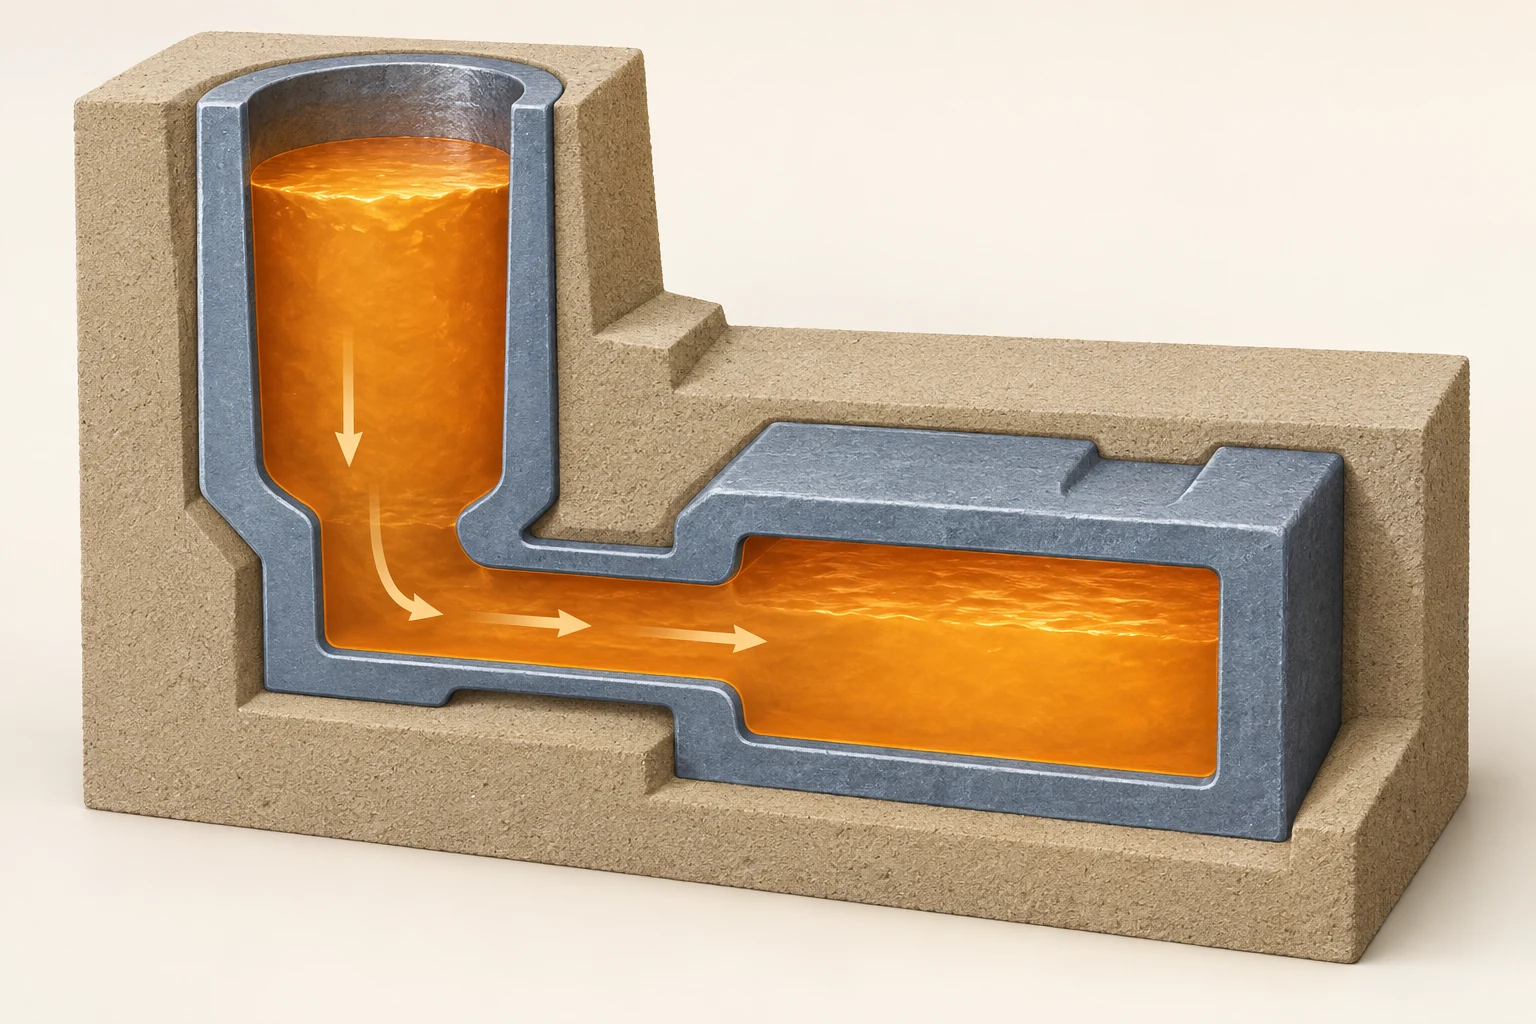
Le système conduit le métal liquide vers l’empreinte. Il comprend couramment un bassin ou godet, une descente, des canaux distributeurs et des attaques reliées à la pièce.
Pour choisir les attaques, suivez les trajets et l’ordre de remplissage. Vérifiez que les extrémités minces du carter se remplissent à temps, que les noyaux des conduits ne subissent pas d’érosion concentrée et où du gaz risque d’être entraîné.
Considérez vitesse, perte de température, hauteur de charge effective et régime d’écoulement ensemble. Sections, coudes et branches influencent le résultat. Les mêmes proportions peuvent se comporter différemment avec un autre alliage ou une autre pièce. La présentation du cours AFS sur coulée et masselottage cite quantité de mouvement, turbulence et dynamique des fluides.
Les filtres peuvent retenir les inclusions et améliorer l’écoulement. Adaptez sélection et montage à l’alliage, au débit et au réseau. La documentation Foseco sur filtres et systèmes de coulée présente des solutions pour différents alliages. Après ajout d’un filtre, contrôlez le remplissage de l’ensemble.
Les attaques influencent aussi découpe et finition. Prévoyez de l’accès aux raccordements, en tenant compte des références d’usinage et des parties fragiles. Évaluez à la fois l’entrée du métal et l’élimination des appendices après coulée.
4. Les masselottes doivent conserver un chemin d’alimentation
Une masselotte garde une réserve liquide pour alimenter les zones qui se contractent pendant la solidification. Son efficacité dépend de la réserve, des conditions thermiques et d’une liaison ouverte pendant la durée nécessaire.
Un bossage de fixation peut former une zone épaisse. Si une section plus mince le sépare de la masselotte, vérifiez qu’elle ne se solidifie pas trop tôt. La proximité seule ne garantit pas l’arrivée du liquide. Le guide SFSA de conception en acier moulé illustre la coupure d’alimentation d’une zone épaisse par une zone mince déjà solidifiée.
Le rapport volume/surface effective de refroidissement aide aux comparaisons thermiques préliminaires. Le calcul réel dépend aussi de l’alliage, du sable, des contacts et des auxiliaires. Acier, aluminium et fontes graphitisantes présentent des comportements différents.
Les manchons isolants ou exothermiques prolongent le maintien liquide. Les refroidisseurs augmentent l’extraction locale de chaleur pour modifier l’ordre de solidification. La documentation Foseco sur l’alimentation et l’exemple SFSA de contrôle de solidification expliquent ces deux rôles.
Respectez d’abord la qualité, puis comparez masse des réseaux et masselottes, retours métalliques et nettoyage. Évaluez le rendement métallique avec la proportion de pièces conformes. Grossir sans justification augmente le métal de procédé ; réduire trop tôt peut compromettre l’alimentation. Position et liaison comptent souvent autant que volume.
5. Le dégazage exige un trajet continu
Distinguez l’air initial de l’empreinte, les gaz libérés par le chauffage du moule, des noyaux et des liants, et les gaz présents dans le bain. Les deux premiers exigent des sorties dans le moule ; les gaz du bain demandent aussi un contrôle adapté du métal.
Évents et perméabilité du sable contribuent ensemble à l’évacuation. Les canaux donnent des trajets définis ; l’état du sable détermine le passage à travers sa masse. Le glossaire AFS définit ces deux notions séparément.
Pour le carter creux, suivez le trajet depuis l’intérieur du noyau, via les portées et interfaces, jusqu’à la sortie. Un canal visible sur un noyau isolé peut être obturé après fermeture par un appui, un produit de scellement ou une autre pièce en sable.
Enduction, séchage et montage influencent les conditions réelles. Le guide des sables, liants et de la régénération aide à comprendre le choix des matériaux. Confirmez les exigences d’évacuation correspondant aux matériaux et traitements retenus.
Les noyaux imprimés peuvent intégrer des canaux dans leur conception numérique. Vérifiez évacuation du sable libre, résistance du noyau et risque d’entrée de métal dans les canaux. Le nombre d’évents doit servir un trajet complet ; il ne mesure pas seul la qualité.
Contrôlez séparément le dépoudrage après impression et le débourrage après coulée. Le premier retire le sable non lié, le second les restes de noyau dans la pièce. Un petit canal laissant passer du gaz peut ne pas offrir un accès suffisant au nettoyage.
6. Ce que change l’impression directe des moules
L’impression directe réduit les contraintes liées au modèle physique, aux boîtes à noyaux et au démoulage. Elle ouvre des possibilités de géométrie complexe, de regroupement de noyaux et de ventilation interne. Les informations publiques du service d’impression de sable ExOne décrivent ces capacités.
Les priorités de contrôle évoluent :
| Élément | Points à examiner en impression directe |
|---|---|
| Joint | Division et positionnement selon volume d’impression, dépoudrage, manutention, pose et montage |
| Modèle | Données du brut et de l’empreinte issues des exigences finales, compensations et révision définies |
| Coulée | Géométrie plus libre, remplissage validé et découpe prévue |
| Masselottes | Structures de procédé, points chauds et chemins d’alimentation coordonnés ; solidification validée |
| Évents | Sorties, dépoudrage, résistance et continuité après montage |
Regrouper les noyaux réduit les interfaces mais peut modifier manutention et nettoyage intérieur. Examinez tout le procédé en comparant regroupement et séparation des noyaux complexes.

Les procédés peuvent être combinés, par exemple moule extérieur conventionnel et noyaux imprimés. Si les conduits internes sont la difficulté principale, comparez cette combinaison avec l’impression de tout le jeu de moules.
L’imprimante 3D de sable SJ-1200 de Cprint 3D fabrique moules et noyaux de fonderie. Les éléments imprimés passent ensuite par contrôle, montage et coulée ; la pièce métallique finale est obtenue par fonderie.
7. Les cinq éléments dans un exemple de carter de pompe
Considérons un carter hypothétique avec conduits internes, face d’étanchéité usinée et bossage épais. Il sert à expliquer les relations de conception et ne représente pas un projet livré.
Définissez d’abord les exigences finales : usinage de la face, conduits dégagés et cotes de fixation. Reportez-les sur le modèle fini avant de préparer brut et éléments de procédé.
Comparez ensuite joint et positionnement du noyau. Une solution facilite la pose mais fait traverser une surface critique par le joint. Une autre favorise les relations dimensionnelles mais complique la pose. Documentez fabrication, montage et contrôle de chaque solution.
Organisez le trajet du métal autour du noyau vers les parois minces. Repérez zones remplies en dernier et risques d’érosion concentrée. Vérifiez l’effet de la découpe des attaques sur l’usinage et le bridage de la face d’étanchéité.
Contrôlez l’alimentation du bossage épais. Si une autre orientation améliore la liaison à la masselotte, revérifiez simultanément joint, noyau et sorties de gaz. Le changement concerne plusieurs éléments ; modifier seulement le dessin de masselotte ne suffit pas.
Confirmez dégazage et nettoyage : destination des canaux après fermeture et retrait des restes de sable par les ouvertures disponibles. Pour un intérieur complexe, comparez des noyaux séparés ou un accès de nettoyage supplémentaire adapté.
Enfin, comparez moulage conventionnel, moule conventionnel avec noyaux imprimés et ensemble entièrement imprimé avec les mêmes exigences. Incluez outillage, fabrication des éléments en sable, contrôle du montage et usinage. Les besoins et la validation déterminent le choix.
8. Valider par simulation et première coulée
Enchaînez modèle de procédé, simulation de remplissage et solidification, première coulée, inspection physique et révision. La simulation situe les risques et compare les options avec des données correspondant à l’alliage, au sable et à la coulée réels. La description publique de MAGMASOFT inclut remplissage, solidification et données thermophysiques.
Avant l’essai, vérifiez dimensions, identification, intégrité et stabilité du noyau, interférences à la fermeture, dépoudrage et évents. Un canal numérique doit fonctionner dans l’élément réel.
Adaptez l’inspection aux exigences : cotes critiques, surépaisseurs et nettoyage des conduits. Choisissez radiographie, CT, coupes locales ou essais fonctionnels selon matériau, zones critiques et livraison. Aspect, dimensions et qualité interne répondent à des questions distinctes.
Reportez les défauts sur le modèle et analysez les relevés d’essai. Pour chaque révision, notez changements et conditions inchangées afin de comparer les résultats. Vous établirez progressivement les conditions de production adaptées.
20 questions avant la production
Conception, fonderie, usinage et contrôle peuvent utiliser cette liste pour documenter leur revue. Fixez les critères d’acceptation selon le projet.
- Alliage, état de livraison et usage sont-ils définis ?
- Cotes critiques et références de mesure sont-elles indiquées ?
- Les surépaisseurs correspondent-elles aux dimensions finales et au bridage ?
- Épaisseurs et transitions satisfont-elles usage et fonderie ?
- La division permet-elle fabrication, dépoudrage et manutention ?
- Portées et appuis maintiennent-ils le noyau stable ?
- La séquence de pose, contrôle et fermeture est-elle réalisable ?
- Cotes entre interfaces, décalage et scellement sont-ils contrôlés séparément ?
- Le trajet principal du métal est-il clair ?
- Extrémités minces, érosion et entraînement de gaz sont-ils évalués ?
- Points chauds et liaisons d’alimentation ont-ils une justification ?
- L’accès à la découpe préserve-t-il les références d’usinage ?
- Les gaz du noyau disposent-ils d’un chemin complet vers l’extérieur ?
- Sable, enduction et séchage conviennent-ils au dégazage ?
- Les parties fragiles supportent-elles retrait, manutention et coulée ?
- Dépoudrage après impression et débourrage après coulée sont-ils réalisables ?
- Pièce finie, brut et procédé partagent-ils la même révision ?
- Données et conditions limites de simulation représentent-elles le procédé ?
- Le premier contrôle couvre-t-il les zones critiques avec des critères clairs ?
- Essais, changements et validations suivantes sont-ils enregistrés ?
9. Questions fréquentes
L’impression de sable supprime-t-elle joint et assemblage ?
Elle réduit les contraintes de démoulage du modèle. Le moule peut rester divisé pour dépoudrage, pose du noyau, manutention ou volume disponible. Positionnement et assemblage doivent être conçus.
Faut-il encore un modèle et des dépouilles ?
L’impression directe peut supprimer le modèle ou la boîte concernés et permet de revoir les dépouilles liées uniquement au retrait. Les parties conventionnelles conservent leurs exigences. Congés, épaisseurs et compensations restent à vérifier.
Des masselottes plus grosses et davantage d’évents sont-ils préférables ?
Les masselottes dépendent de leur position, liaison et solidification ; les évents, de trajets complets, résistance et nettoyage. Augmenter volume ou nombre seul n’améliore pas nécessairement l’ensemble.
Une conception logicielle peut-elle passer directement en production ?
Revoyez le résultat, contrôlez les éléments en sable et validez par une première coulée. Matériaux réels, conditions, révision des données et exigences d’inspection doivent figurer dans le plan de production.