

Das Grundprinzip des Lost-Foam-Gießens
Beim Lost-Foam-Gießen wird zunächst ein Schaumstoffmodell hergestellt, mit einer feuerfesten Schlichte überzogen und getrocknet. Anschließend wird es in trockenen Sand eingebettet und durch Vibration verdichtet. Beim Abguss zersetzt die Wärme den Schaumstoff, während Metall nach und nach dessen ursprüngliches Volumen einnimmt und beim Abkühlen zum Gussteil wird. Dieser Beitrag behandelt das verbreitete Verfahren mit feuerfester Schlichte und binderfreiem Trockensand.
Ein Merkmal ist besonders anschaulich: Vor dem Abguss bleibt der Schaumstoff im Sand. Wie gelangt das Metall hinein? Warum fällt der Sand nicht einfach in den frei werdenden Raum? Diese beiden Fragen erklären den Ablauf, die konstruktiven Möglichkeiten und die wichtigsten Punkte der Qualitätssicherung.
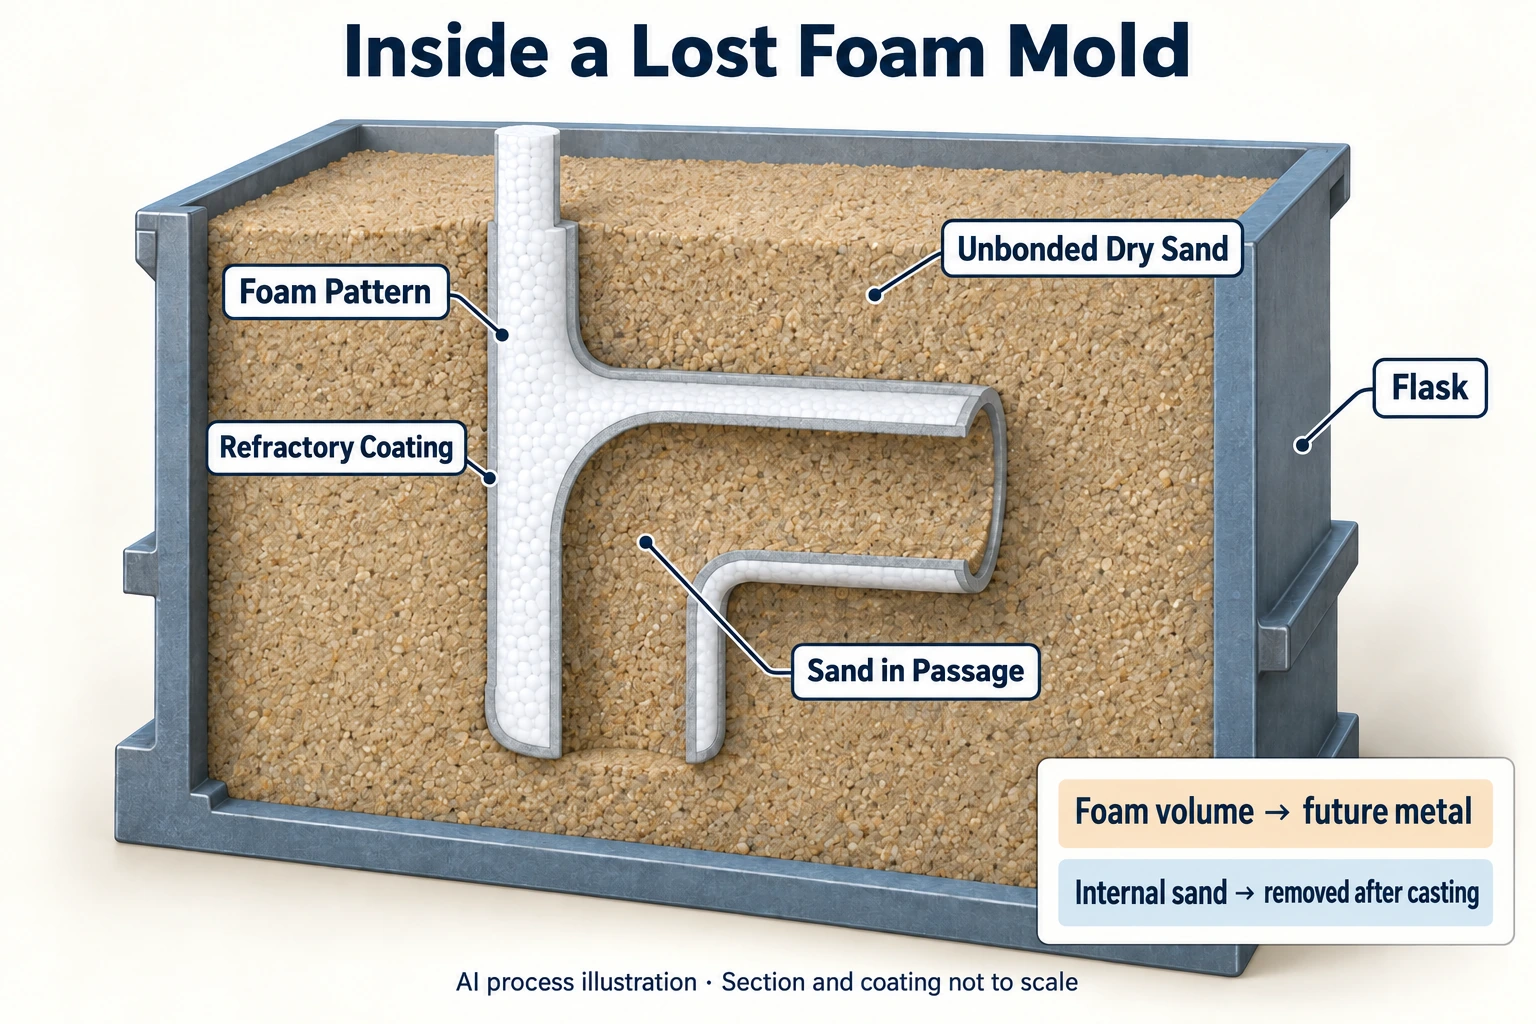
1. Schaumstoffmodell, Schlichte, Trockensand und Formkasten
Das Schaumstoffmodell bildet das Volumen ab, das später vom Metall eingenommen wird. Bei einem Gehäuse mit gekrümmtem Kanal entspricht der Schaumstoff beispielsweise den Metallwänden. Der Kanal bleibt für den eindringenden Sand frei. Wird der gesamte Kanal aus massivem Schaumstoff hergestellt, entsteht dort nach dem Abguss nicht automatisch ein Hohlraum.
Ein gängiger Modellwerkstoff ist expandierbares Polystyrol (EPS); andere Verfahrensvarianten verwenden unter anderem Polymethylmethacrylat (PMMA). Formgebung und Zersetzung unterscheiden sich je nach Werkstoff und erfordern eine passende Prozessführung. Modellsegmente lassen sich verkleben und mit dem Lauf- sowie gegebenenfalls erforderlichen Speisesystem zu einer Modelltraube verbinden.
Eine feuerfeste Schlichte umhüllt die Modelloberfläche. Sie trennt Metall und Sand und beeinflusst sowohl die Oberflächenqualität als auch den Abtransport der Zersetzungsprodukte. Ihre Funktion geht weit über die eines dekorativen Anstrichs hinaus; nach dem Auftragen muss sie ausreichend trocknen.
Binderfreier Trockensand füllt den Außenraum und zugängliche Innenräume und stützt das Modell nach der Vibrationsverdichtung. Schlichte und Sand erhalten gemeinsam die Form. Bei gekrümmten Kanälen sind sowohl der Sandzutritt als auch eine ausreichende Füllung zu prüfen. Der Formkasten nimmt die gesamte Modell-Sand-Anordnung auf und ist Teil der Einbettungs-, Verdichtungs- und Entlüftungsplanung. Zusatzeinrichtungen wie Vakuum sind vom jeweiligen Produktionssystem abhängig. Die Verfahrensübersicht des US-Energieministeriums erläutert das Zusammenspiel dieser Komponenten.
2. Lost-Foam-Gießen in acht Schritten
Die folgenden acht Schritte beschreiben den Produktionsablauf. In der Gießerei können etwa das Schmelzen des Metalls und die Modellvorbereitung parallel stattfinden. Die konkrete Reihenfolge richtet sich nach Fertigungslinie und Bauteilanforderungen.

Schritt 1: Schaumstoffmodell herstellen und Zustand sowie Maße prüfen
Üblich sind das Vorschäumen und Stabilisieren der Perlen sowie das anschließende Formen im Werkzeug. Das fertige Modell wird nach Prozessvorgabe stabilisiert und geprüft. Dazu gehören Außenmaße, dünnwandige Bereiche, Dichte und Verschweißung der Perlen. Bei den Modellmaßen sind außerdem das jeweilige Gießschwindmaß und Bearbeitungszugaben zu berücksichtigen.
Eine äußerlich unversehrte Schaumstoffform erfüllt nur einen Teil der Anforderungen. Das Modell trägt die Geometrie, zersetzt sich aber auch beim Abguss; sein Werkstoffzustand beeinflusst deshalb den weiteren Prozess. Für die Serienfertigung der Modelle können spezielle Werkzeuge erforderlich sein.
Schritt 2: Modell und Gießsystem zusammensetzen
Komplexe Gehäuse können aus mehreren verklebten Modellsegmenten bestehen, an die Läufe und erforderliche Speiseelemente angeschlossen werden. Zu prüfen sind Fugenlage, Klebequalität und Gesamtmaße, damit einzeln maßhaltige Segmente in der Baugruppe nicht versetzt liegen.
Die Anordnung der Modelltraube muss Formfüllung, Speisung und Einbettung unterstützen. Auch beim Lost-Foam-Verfahren hängt der Speisebedarf von Legierung und Geometrie ab. Speiser dürfen nicht pauschal entfallen.
Schritt 3: Feuerfeste Schlichte auftragen und trocknen
Nach dem Tauchen oder einem anderen vorgesehenen Beschichtungsverfahren wird das Modell getrocknet. Anschließend sind Unversehrtheit, Gleichmäßigkeit und örtliche Schlichteansammlungen zu prüfen. Fugen, Ecken und Innenkanäle verdienen je nach Geometrie besondere Aufmerksamkeit.
Schichtdicke und Gasdurchlässigkeit müssen zu Modellwerkstoff, Legierung und Gießbedingungen passen. Eine beliebige Erhöhung der Schichtdicke ersetzt keine Prozessvalidierung. Ebenso gibt es keine einheitliche Trocknungszeit für alle Bauteile.
Schritt 4: Modelltraube im Formkasten positionieren
Formkasten vorbereiten, Modelltraube gemäß Planung einsetzen und abstützen sowie den Einguss anordnen. Die Orientierung muss auch das spätere Einfüllen des Sandes ermöglichen: Ein Gehäuse kann in den Kasten passen, obwohl sich seine gekrümmten Kanäle nur schwer füllen lassen.
Bereits beim Einsetzen sind deshalb Sandzutrittswege, Modellabstände und Stabilität zu prüfen. Fehlende Abstützung sollte nicht erst nach dem Abguss erkannt werden.
Schritt 5: Sand einfüllen und verdichten
Trockensand wird schrittweise um das Modell und in zugängliche Innenräume eingebracht und durch geeignete Vibration verdichtet. Entscheidend sind zwei Fragen: Erreicht der Sand alle erforderlichen Stellen, und verformt die Verdichtung das Modell?
Stärkere oder längere Vibration führt nicht zwangsläufig zu besseren Ergebnissen. Schwache Modellbereiche, Klebestellen und schwer füllbare Zonen sind gemeinsam mit dem Verdichtungsverfahren zu validieren.
Schritt 6: Metall eingießen und den Schaumstoff schrittweise ersetzen
Das Metall gelangt durch das Gießsystem zum Modell. Seine Wärme verändert und zersetzt den vorausliegenden Schaumstoff, bevor das Metall dessen Raum einnimmt. Dieser Vorgang schreitet kontinuierlich fort. Es wird nicht zunächst die gesamte Modelltraube ausgebrannt und anschließend ein leerer Hohlraum gefüllt.
Gießtemperatur, Metallzufuhr und unterstützende Entlüftung sind auf Legierung, Wanddicke, Modell und Schlichte abzustimmen. Die äußere Bauteilform allein reicht zur Parameterwahl nicht aus.
Schritt 7: Erstarrung und Abkühlung steuern
Nach der Formfüllung müssen Erstarrung, Speisung und Abkühlung weiterhin kontrolliert werden. Ein erfolgreicher Ersatz des Schaumstoffs beweist noch nicht, dass innere Qualität und Maße den Vorgaben entsprechen.
Der Zeitpunkt des Ausleerens richtet sich nach Werkstoff, Geometrie und Fertigungsprozess. Bei Gehäusen mit hohen Maßanforderungen gehört auch der Verzug nach dem Abkühlen zur Prüfung.
Schritt 8: Ausleeren, reinigen und abnehmen
Sand und Gussteil trennen, Schlichte sowie Restsand aus Innenräumen entfernen und das Gießsystem abtrennen. Danach folgen die laut Zeichnung erforderliche Wärmebehandlung, Bearbeitung und Prüfung. Bei Gehäusen stehen kritische Maße und Wanddicken im Vordergrund; bei Dichtheitsanforderungen sind entsprechende Leckprüfungen erforderlich.
Auch wiederverwendeter Sand muss geeignet aufbereitet und auf seine Qualität geprüft werden. „Binderfrei“ bedeutet nicht, dass der Sand nach dem Ausleeren unmittelbar und unbegrenzt wiederverwendbar ist.
3. Was geschieht beim Abguss zwischen Metall und Schaumstoff?
An der vorrückenden Metallfront laufen Wärmeübertragung, Modellzersetzung, Stofftransport und Metallströmung gleichzeitig ab. Das Metall trifft auf noch nicht vollständig zersetzten Schaumstoff und dessen Zersetzungsprodukte, nicht auf einen bereits fertigen leeren Hohlraum.
Die thermische Zersetzung kann je nach Werkstoff und Betriebsbedingungen gasförmige und flüssige Bestandteile erzeugen. Der Gasabtransport hängt unter anderem von der Durchlässigkeit der Schlichte und dem umgebenden Sand ab. Aufnahme und Transport flüssiger Produkte stellen andere Anforderungen. Nicht alle Produkte verhalten sich wie Gasblasen, die rasch auf demselben Weg entweichen. Die Lost-Foam-Forschungsbeschreibung des US-Energieministeriums nennt Schlichtedurchlässigkeit, flüssige Pyrolyseprodukte und Verdichtungssteuerung als Untersuchungsthemen.

Deshalb ist „schneller gießen“ oder „langsamer gießen“ allein kein ausreichendes Ziel. Metallfortschritt, Modellzersetzung, Produktabtransport und Sandabstützung müssen zusammenpassen. Die Änderung eines Schrittes kann die Bedingungen anderer Schritte beeinflussen.
Auch die Formstabilität ist an Bedingungen geknüpft. Während sich der Schaumstoff zersetzt, müssen Schlichte und verdichteter Sand die Begrenzung erhalten, bis das Metall den ursprünglichen Raum schrittweise ausfüllt. Ist ein Gehäusekanal unzureichend verdichtet, beweist eine ausreichende äußere Sandfüllung keine zuverlässige innere Abstützung. Daher sind Einbettung und Sandfüllung auch nach erfolgreicher Modellprüfung zu validieren.
Bei der Bewertung eines Lost-Foam-Konzepts sind Modell, Schlichte, Sand und Gießverfahren gemeinsam zu validieren. Die Herstellbarkeit des Schaumstoffmodells ist nur ein Teil der Aufgabe. Es muss sich beim Abguss auch reproduzierbar in ein anforderungsgerechtes Gussteil umsetzen lassen.
4. Welche Gestaltungsfreiheit ermöglicht der Verzicht auf das Modellziehen?
Beim konventionellen Modellziehen wird das Modell aus dem Sand entfernt. Die Konstruktion muss deshalb Ziehrichtung und Teilung berücksichtigen. Das verbleibende Lost-Foam-Modell kann die daraus entstehenden geometrischen Einschränkungen verringern. Wird das Schaumstoffmodell jedoch in einem Werkzeug geformt, sind dessen eigene Teilung und Entformung weiterhin zu berücksichtigen.
Die Herstellung einzelner Segmente mit anschließender Montage ermöglicht ebenfalls komplexe Formen. Dafür müssen Positionierung und Klebefehler beherrscht werden. Weniger Formteilungslinien bedeuten nicht zwangsläufig eine Gussteiloberfläche ohne Fugenabzeichnungen.
Bei manchen Innenkanälen kann Trockensand in den Modellfreiräumen die Aufgabe eines separaten Sandkerns übernehmen. Voraussetzung ist, dass der Sand eintreten, ausreichend verdichtet und nach dem Gießen entfernt werden kann. Am Gehäuse mit gekrümmtem Kanal sind deshalb neben der Kanalgeometrie auch Sandzutritts- und Reinigungswege zu prüfen. Vollständig geschlossene oder schwer füllbare Räume dürfen nicht pauschal als „kernlos herstellbar“ gelten.
5. Wo beginnt die Fehlersuche?
Ein gleich aussehender Fehler kann unterschiedliche Ursachen haben. Die Tabelle nennt Ansatzpunkte; für die Beurteilung in der Fertigung sind zusätzlich Fehlerlage, Werkstoffaufzeichnungen und Prüfergebnisse erforderlich.
| Beobachteter Fehler | Zuerst zu prüfen | Hilfreiche Aufzeichnungen oder Proben |
|---|---|---|
| Kohlenstoffhaltige Rückstände oder abweichende Zusammensetzung | Abstimmung von Modell, Klebstoff und Abtransport der Zersetzungsprodukte | Werkstoffchargen und Fehleranalyse; bei vermuteter Aufkohlung die chemische Analyse |
| Falten oder örtliche Materialunterbrechungen | Metallfront, Modellzustand und Produktabtransport | Fehlerlage, Fugen sowie Schlichte- und Gießprotokolle |
| Unvollständige Formfüllung | Abstimmung von Legierung, Wanddicke und tatsächlichen Füllbedingungen | Ungefüllte Bereiche, Wanddicke und Gießprotokolle |
| Risse in der Schlichte | Beschichtung, Trocknung, Handhabung und Verdichtung | Prüfaufzeichnungen vor dem Einbetten und Risslage |
| Sandeintritt oder örtlicher Formverlust | Unversehrtheit der Schlichte und Sandabstützung | Füll- und Verdichtungsprotokolle sowie betroffene Bereiche |
| Maßabweichungen | Modellstabilisierung, Verklebung, Verdichtungsverformung und Abkühlung | Maße von Modell, Modellbaugruppe und Gussteil mit gleichem Bezug |
Schwarze Spuren allein beweisen beispielsweise keine Aufkohlung des Gussteils; eine abweichende Zusammensetzung muss analytisch bestätigt werden. Bei Maßproblemen sollte nicht nur das fertige Gussteil gemessen werden. Der Vergleich mit Modell und Modellbaugruppe grenzt den Entstehungszeitpunkt der Abweichung ein.
Parameteränderungen sollten sich auf diese Befunde stützen. Eine pauschale Erhöhung von Temperatur oder Vakuum ersetzt keine Ursachenklärung.
6. Unterschiede zum konventionellen Sandguss und Wachsausschmelzverfahren
Lost-Foam-Gießen ist selbst eine Form des Sandgießens; die Verfahrensklassifikation der American Foundry Society ordnet es entsprechend ein. „Konventioneller Sandguss“ bezeichnet hier speziell Verfahren, bei denen das Modell vor dem Abguss gezogen wird und einen leeren Formhohlraum hinterlässt.
| Vergleichspunkt | Konventioneller Sandguss mit Modellziehen | Hier behandeltes Lost-Foam-Verfahren mit Trockensand | Übliches Feingießen mit Wachsmodellen |
|---|---|---|---|
| Zeitpunkt der Modellentfernung | Nach dem Formen, vor dem Abguss | Bleibt im Sand und wird beim Abguss ersetzt | Ausschmelzen vor dem Abguss mit erforderlichem Brennen der Form |
| Wesentlicher Formaufbau | Geformter Formsand, bei Bedarf mit Kernen | Feuerfeste Schlichte und verdichteter Trockensand | Feuerfeste Form, industriell häufig eine Keramikschale |
| Schwerpunkte der Geometriekontrolle | Modellziehen, Teilung und Formausrichtung | Schaumstoffmaße, Montagefugen und Sandabstützung | Modellqualität, Montage und Formqualität |
| Innenräume und Nachbearbeitung | Kernherstellung, Sandentfernung und Bearbeitung nach Geometrie | Sandzutritt, Abstützung, Reinigung und Hilfsmaßnahmen prüfen | Herstellung der Innenkonturen, Schalenentfernung und Bearbeitung planen |
Besonders häufig wird der Zeitpunkt der Modellentfernung verwechselt. Die Erläuterung zum Entwachsen des Investment Casting Institute beschreibt das Ausschmelzen und die Behandlung von Restwachs vor dem Gießen. Beim hier erläuterten Lost-Foam-Verfahren wird der Schaumstoff dagegen mit dem Vorrücken des Metalls ersetzt. Dass beide Modelle letztlich verschwinden, macht die Abläufe nicht identisch.
Wie Schalenaufbau, Entwachsen und Gießen zusammenhängen, beschreibt der vollständige Ablauf der Wachsmodell-Nachbearbeitung und des Feingießens.
Auch Preis und Genauigkeit lassen sich nicht allein aus dem Verfahrensnamen ableiten. Wer Metallgießverfahren vergleichen und das passende Verfahren auswählen möchte, sollte dieselbe Legierung, Zeichnung, Stückzahl und dieselben Abnahmekriterien zugrunde legen.
7. Welche Bauteile kommen infrage, und wie bewertet man Stückzahl und Versuche?
Der öffentlich zugängliche Abstract des ASM Handbook nennt Motorblöcke, Zylinderköpfe und Getriebegehäuse als Anwendungen. Diese Beispiele belegen den Einsatz bei komplexen Geometrien. Eine ähnliche Außenform bedeutet jedoch nicht, dass jedes Projekt geeignet ist.
Am Beispiel von Wasserkanälen und Sandkernen in Motorblöcken hilft das Verständnis der Hohlraumbildung dabei, die Anforderungen der Sandfüllung beim Lost-Foam-Verfahren von denen einer separaten Kernherstellung zu unterscheiden.
Die Stückzahlbewertung sollte Schaumstoffwerkzeuge, Modellfertigung, Probeabgüsse, Sandaufbereitung, Nachbearbeitung und Prüfung zusammen berücksichtigen. Stabile Serien verteilen die Werkzeugkosten auf mehr Teile. Variantenfertigung und Prototypen erfordern besondere Aufmerksamkeit für Änderungs- und Validierungskosten; eine allgemeingültige Mindeststückzahl gibt es nicht.
Digitale Verfahren können die Werkzeugentwicklung unterstützen. Eine 2019 von AFS vorgestellte Forschungsarbeit behandelt 3D-gedruckte Aluminiumwerkzeuge. Gedruckt werden dort Werkzeuge zur Herstellung von Schaumstoffmodellen. Das ist vom direkten Drucken der Modelle oder von Sandformen zu unterscheiden.
Vor Versuchen sind Werkstoffsorte, kritische Wanddicken, Modellherstellung, Sandzutritts- und Reinigungswege sowie Prüfanforderungen festzulegen. Die Erprobung eines Bauteils, das die wesentlichen Schwierigkeiten abbildet, ist aussagekräftiger als ein lediglich äußerlich vollständiges Muster.
Auch die Abnahme ist vor dem Probeabguss zu vereinbaren. Bei Gehäusen mit Kanälen können neben den Außenmaßen die Durchgängigkeit, Wanddicke und Dichtheit nach der Bearbeitung zu prüfen sein. Solche Anforderungen im Versuchsplan helfen zu erkennen, ob Probleme aus der Verfahrenswahl, Prozessführung oder Nachbearbeitung stammen.
8. Fünf häufige Fragen
Braucht der Sand beim Lost-Foam-Gießen ein Bindemittel?
Das hier beschriebene Verfahren nutzt binderfreien Trockensand. Das bedeutet nicht, dass Modellklebstoffe und feuerfeste Schlichten keine bindenden Bestandteile enthalten. Die Materialien erfüllen unterschiedliche Aufgaben.
Kommt Lost-Foam-Gießen immer ohne Sandkerne aus?
Manche Innenräume lassen sich durch eingefüllten Trockensand bilden. Ob ein separater Kern entfallen kann, hängt weiterhin von Füllbarkeit, Abstützung und Reinigungsmöglichkeit ab.
Verschwindet der Schaumstoff rückstandsfrei?
Dass Metall das Modell ersetzt, bedeutet nicht, dass alle Zersetzungsprodukte vollständig abgeführt werden. Rückstände und Gussteilqualität sind anhand von Werkstoff, Prozess und Prüfergebnissen zu beurteilen.
Welche Metalle lassen sich im Lost-Foam-Verfahren gießen?
Öffentliche Quellen dokumentieren Anwendungen mit Aluminiumlegierungen, Gusseisen mit Lamellengrafit und Gusseisen mit Kugelgrafit. Die konkrete Werkstoffsorte muss dennoch validiert werden. Ein für eine Legierung entwickelter Prozess lässt sich nicht ohne Weiteres auf eine andere übertragen.
Ist Lost-Foam-Gießen dasselbe wie 3D-Druck?
Lost-Foam-Gießen ist ein Gießverfahren, 3D-Druck eine Fertigungsmethode. Beim direkten Drucken von Sandformen ist zuvor kein verlorenes Schaumstoffmodell erforderlich. Die Begriffe sind daher nicht austauschbar. Die Einzelschritte zeigt der Sanddruck-Ablauf vom CAD-Slicing bis zur Sandentfernung und Nachbearbeitung.
Die Bauteilanforderungen als Ausgangspunkt
Eine Eignungsbewertung muss von der Modellfertigung bis zur Gussteilabnahme reichen. Halten Sie 3D-Daten, Legierung, Stückzahl, kritische Maße und Prüfanforderungen bereit, damit das konkrete Bauteil die Grundlage bildet.
Wenn Sie zugleich Fertigungsverfahren für Sandformen und Sandkerne vergleichen, informieren Sie sich über die Einsatzbedingungen für direkt gedruckte Sandformen und Sandkerne und besprechen Sie Ihr Projekt mit Cprint 3D. Dieses Druckverfahren liefert Sandformen und Kerne für den anschließenden Metallabguss.