
Zwei Situationen: Ein Gussteil sieht nach dem Putzen unauffällig aus, doch beim Bearbeiten eines dickwandigen Bereichs werden Hohlräume sichtbar. Bei einem anderen ergibt die innere Prüfung keinen auffälligen Befund, aber ein wichtiges Maß ist zu klein. Beides kann an „Gussschwindung“ denken lassen, verlangt jedoch eine getrennte Untersuchung.
Gussschwindung umfasst Volumenänderungen beim Abkühlen und Erstarren des Metalls. Ob der Maßausgleich passt, beim Erstarren genügend Schmelze nachfließt oder gasbedingte Probleme vorliegen, führt zu unterschiedlichen Untersuchungsschwerpunkten. Diese Fragen sollten geklärt werden, bevor man das Modell vergrößert, Speiser verändert oder die Schmelze behandelt. So erhält jede Änderung ein klares Ziel.
1. Was ist Gussschwindung? Maßänderungen und inneren Metallmangel unterscheiden
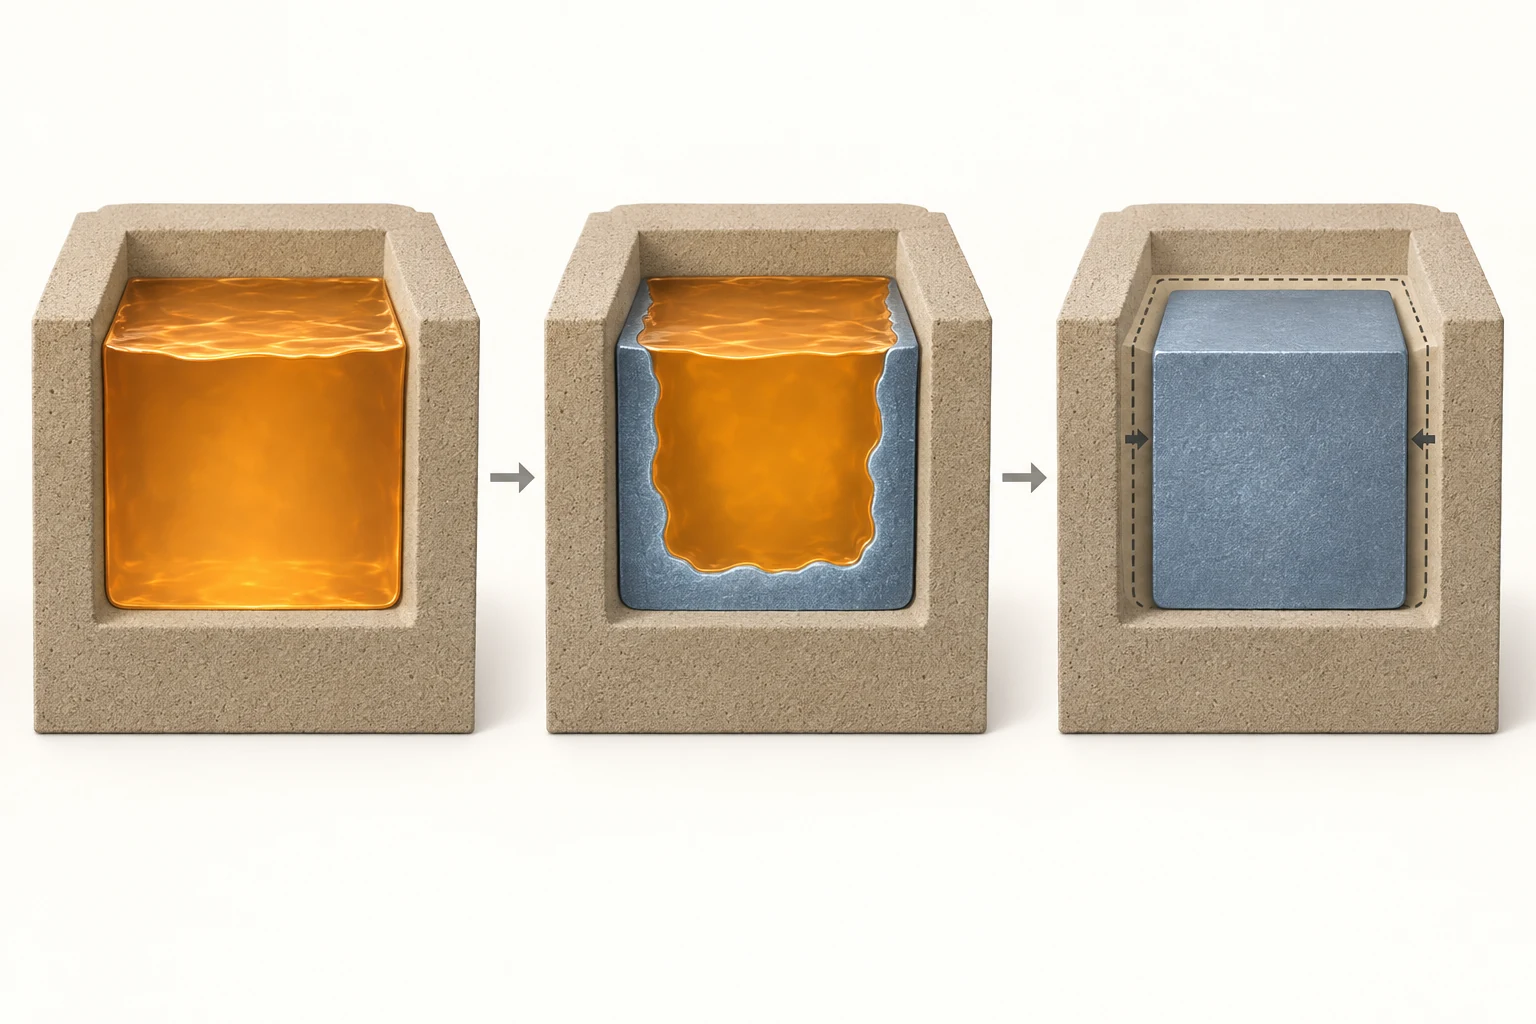
Vom Abguss bis zur Raumtemperatur durchläuft Metall die Abkühlung im flüssigen Zustand, die Erstarrung und die Abkühlung im festen Zustand. Bei den meisten Gussmetallen muss die Schwindung im gesamten Ablauf berücksichtigt werden; ihre Auswirkungen unterscheiden sich jedoch je nach Phase.
Mit sinkender Temperatur ändert flüssiges Metall sein Volumen. Beim Übergang vom flüssigen zum festen Zustand tritt bei vielen Legierungen Erstarrungsschwindung auf. Benötigt ein Bereich zusätzliche Schmelze, ohne sie rechtzeitig zu erhalten, können Hohlräume bleiben. Auch das bereits erstarrte Gussteil verändert beim weiteren Abkühlen seine Maße, etwa Längen, Lochabstände und andere Zeichnungsmaße.
Zur Einordnung dieser Phasen in die Fertigung hilft der vollständige Ablauf des Sandgusses.
Zwei Aufgaben der Prozessauslegung werden leicht verwechselt. Das Schwindmaß des Modells berücksichtigt erwartete Maßänderungen bei der Modellherstellung, damit das abgekühlte Gussteil den Sollmaßen möglichst nahekommt. Die Speisung führt während der Erstarrung flüssiges Metall aus einem Speiser in Bereiche mit Nachspeisebedarf. Beide lösen unterschiedliche Probleme: Ein größeres Modell ersetzt keine Speisung. Das AFS-Glossar zur Gießereitechnik definiert beide Begriffe getrennt.
Auch Schwindmaß und Bearbeitungszugabe sind zu unterscheiden. Ersteres dient dem Maßausgleich, Letztere stellt Material für die spätere Zerspanung bereit. Selbst bei ausreichender Bearbeitungszugabe muss die innere Fehlerfreiheit gesondert beurteilt werden.
Bei einer „Schwindungsrate“ ist zunächst die Messgröße zu klären. Lineare Maßänderung und Volumenänderung sind nicht derselbe Wert. Der betriebliche Maßausgleich hängt außerdem von Geometrie und Prozessbedingungen ab. Die SFSA-Hinweise zu Modellen und Maßzugaben erklären, dass unterschiedliche Formverfahren mit demselben Modell unterschiedliche Gussteilmaße ergeben können.
Weicht nur ein Lochabstand oder ein örtliches Maß stark ab, sollten zuerst Geometrie, Bezüge und zugehörige Arbeitsschritte geprüft werden. Eine gleichmäßige Vergrößerung des gesamten Modells kann auch bereits maßhaltige Bereiche verändern. Tatsächliche Abweichungen aller kritischen Maße zu erfassen und dann örtliche Korrekturen zu besprechen, ist belastbarer als eine Anpassung mit einem einzigen Gesamtfaktor.
Werkstoffunterschiede sind ebenso wichtig. Die Graphitbildung beim Erstarren von Gusseisen mit Lamellen- oder Kugelgraphit kann eine Expansion bewirken, die einen Teil der Schwindung ausgleicht. Speisungsmaßnahmen können dennoch nötig bleiben. Stahlguss, Aluminiumlegierungen und Gusseisen lassen sich daher nicht ohne Weiteres gleich beurteilen. Die Foseco-Erläuterung zur Schwindung beschreibt diesen Unterschied.
2. Warum treten Lunker und Schwindungsporosität häufig in dicken Bereichen und Übergängen auf?
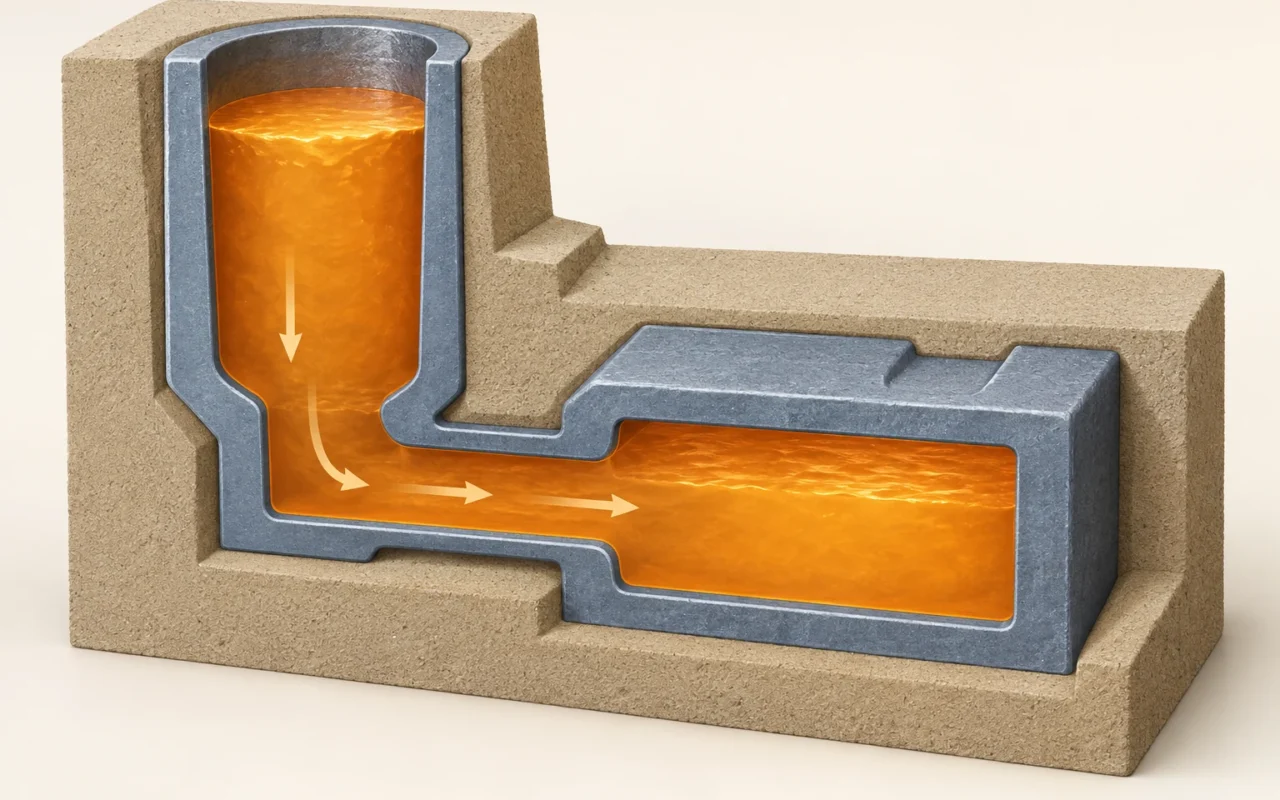
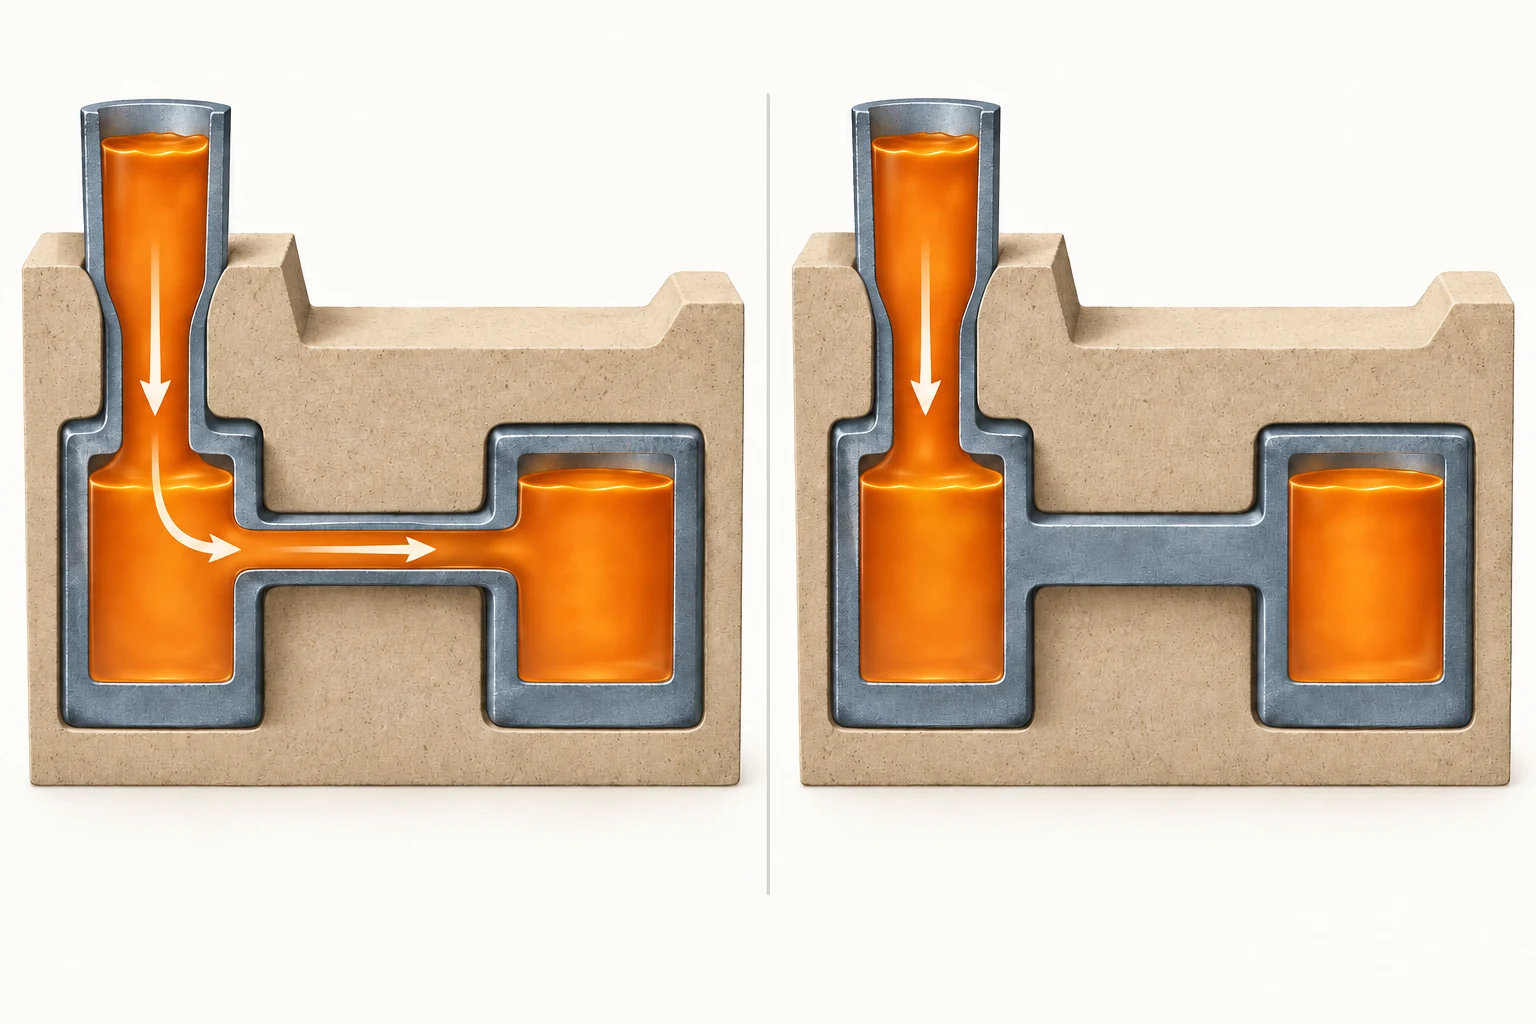
Ein vereinfachtes Stahlgussteil verdeutlicht dies: Zwei dicke Bereiche sind durch einen dünneren Abschnitt verbunden; der Speiser liegt auf einer Seite. Erstarrt der dünne Abschnitt zuerst, während der entfernte dicke Bereich noch erstarrt und schwindet, kann keine Schmelze mehr dorthin gelangen. Flüssiges Metall im Speiser bedeutet also nicht, dass es jeden speisungsbedürftigen Bereich erreicht.
Dicke Querschnitte, Wandkreuzungen oder langsam abkühlende Stellen können örtlich zuletzt erstarrende Bereiche bilden, sogenannte Wärmeknoten. Ihre Lage lässt sich nicht allein aus der Außenform ableiten. Umliegende Formen und Kerne, Kühlbedingungen und tatsächlicher Erstarrungsverlauf sind einzubeziehen. Die SFSA-Konstruktionshinweise für Stahlguss zeigen am Speisen eines dicken Bereichs durch einen dünnen die Gefahr eines zu früh erstarrenden Speisungswegs.
Schwindungsbedingte Hohlräume haben unterschiedliche Erscheinungsformen. Ein konzentrierter Hohlraum wird meist als Lunker bezeichnet, örtlich verteilte feine Poren als Schwindungsporosität. Beide sind im Zusammenhang mit Speisung und Erstarrung zu betrachten; eine nicht vereinbarte Porengrößengrenze reicht zur Unterscheidung nicht aus. Manche Oberflächeneinziehungen können ebenfalls durch örtliche Schwindung entstehen, doch ähnlich aussehende Vertiefungen müssen zusammen mit dem inneren Befund beurteilt werden.
Für feine Schwindungsporosität ist die „breiige Zone“ der erstarrenden Legierung wichtig, in der feste und flüssige Phasen nebeneinander bestehen. Zwischen bereits gewachsenen festen Dendriten bleibt Schmelze zurück. Mit fortschreitender Erstarrung werden die Strömungswege enger, die örtliche Nachspeisung erschwert sich und feine Poren können entstehen. Die NIST-Erläuterung zu Erstarrung und Gießen verknüpft diese Speisungsprobleme mit Mikroporosität.
Daraus ergibt sich ein praktischer Ansatz für die Konstruktion: Speiser, Verbindungsbereich und dicken Querschnitt als durchgehenden Speisungsweg zeichnen und für jeden Abschnitt prüfen, wann er erstarrt. Das hilft dem Team eher, zu überprüfende Stellen zu finden, als nur „hier dickwandig“ zu markieren. Es ist ein Analyseansatz; die konkrete Lösung muss weiterhin durch die Prozessbedingungen der jeweiligen Legierung gestützt werden.
Derselbe dicke Bereich kann bei anderer Gießlage oder Kühlanordnung andere Speisungsbedingungen aufweisen. In der Zeichnungsbesprechung sollten daher die Lage des Gussteils in der Form, Speiserpositionen und Kühlmaßnahmen gemeinsam gekennzeichnet werden. Eine reine Außenansicht erklärt meist nicht, warum innere Hohlräume an einer bestimmten Stelle auftreten.
3. Wie lassen sich Lunker, Schwindungs- und Gasporosität zunächst unterscheiden?
Gasbedingte Poren können durch beim Füllen eingeschlossenes Gas, in der Schmelze gelöstes Gas oder während des Abgusses aus Formen und Kernen freigesetztes Gas entstehen. Wasserstoff ist beispielsweise für die Qualität von Aluminiumschmelzen wichtig, erklärt aber nicht pauschal Gasporosität in allen Legierungen. Die AFS-Einführung zur Reinheit von Aluminiumschmelzen nennt Einschlüsse und wasserstoffbedingte Porosität als getrennte Themen.
Die Porenform liefert Hinweise, doch „rund gleich Gas, unregelmäßig gleich Schwindung“ ist zu einfach. In der Einführung zur Fehlerdiagnose bei Aluminiumguss weist AFS darauf hin, dass Mikroschwindung mit Wasserstoffporosität verwechselt werden kann. Dann fließt Aufwand in Maßnahmen, die das tatsächliche Problem nicht lösen.
Zunächst sollten die Informationen vervollständigt und anschließend Prüfung und Verifikation festgelegt werden:
| Beobachtung | Vorrangig ergänzende Informationen | Zu klärende Frage |
|---|---|---|
| Hohlräume wiederholt im selben dicken Bereich | Lageplan, Querschnitt, Speiser- und Erstarrungsinformationen | Ist eine fortlaufende Nachspeisung möglich? |
| Poren an mehreren Stellen oder in mehreren Chargen | Verteilung sowie Aufzeichnungen zu Schmelze, Füllung, Formen und Kernen | Welche Bedingungen ändern sich zusammen mit dem Problem? |
| Hohlräume erst nach der Bearbeitung sichtbar | Bearbeitungstiefe, Hohlraumlage und Ergebnisse innerer Prüfungen | Wo liegt die Porosität, und wie weit reicht sie? |
Durchstrahlungsprüfungen können innere Ungänzen geeigneter Gussteile zeigen. Für die dreidimensionale Verteilung kommt gegebenenfalls industrielle CT infrage. Schliffe und metallografische Untersuchungen liefern örtliche Gefügeinformationen. Das Verfahren muss zu Werkstoff, Dicke und gesuchter Porosität passen; Prüfpersonal sollte erfasste Bereiche und Auflösungsvermögen angeben.
Die Sichtprüfung bewertet nur sichtbare Bereiche. Auch eine Oberflächen-Eindringprüfung beweist nicht, dass innen keine Poren vorhanden sind. Die SFSA-Hinweise zur zerstörungsfreien Prüfung unterscheiden ausdrücklich zwischen dem Anwendungsumfang von Oberflächen- und inneren Prüfungen.
Der Prüfbericht muss zur Untersuchungsfrage passen: Wurden alle Teile oder Stichproben geprüft, das ganze Gussteil oder ausgewählte Bereiche? Bei unterschiedlichem Prüfumfang bedeutet „keine Hohlräume gefunden“ nicht dasselbe. Diese Bedingungen gehören in den Vergleich, um Prozessänderungen von Änderungen des Prüfverfahrens unterscheiden zu können.
Beobachtung und vermutete Ursache sollten getrennt dokumentiert werden. Zunächst etwa „Porenansammlung an einer Stelle unterhalb der bearbeiteten Fläche“ festhalten und dann zu prüfende Ursachen aufführen. So erhält nicht vorschnell die gesamte Charge dieselbe Diagnose.
4. Wo setzt die Beherrschung von Schwindung und Porosität an?
Zuerst die Geometrie: Lassen sich örtliche Materialanhäufungen ändern?
Wanddickensprünge, Rippenkreuzungen und isolierte dicke Bereiche prüfen und mögliche Änderungen unter Einhaltung von Festigkeit und Funktion besprechen. Örtliches Ausdünnen, andere Übergänge oder Verbindungen sind mit der Konstruktion zu bewerten. Auch Radien müssen zur örtlichen Dicke passen: Ein größerer Radius beseitigt nicht automatisch den Wärmeknoten.
Einkauf und Konstruktion sollten früh nennen, welche Maße unverändert bleiben müssen, welche Flächen bearbeitet werden und wo Dicht- oder Lastfunktionen liegen. Das erleichtert der Gießerei, Anpassungsspielräume zu erkennen. Werden wesentliche Anforderungen erst nach der Musterfertigung ergänzt, entsteht häufig mehr Nacharbeit.
Dann die Speisung: Kommt Schmelze zum benötigten Zeitpunkt an?
Ein Speiser braucht die richtige Position, genügend Speisemetall, ausreichende Speisungsdauer und einen offenen Weg zum Gussteil. Das SFSA-Tutorial zu Speisergröße und -position betont Anordnungen, bei denen flüssiges Metall den zu speisenden Bereich direkt erreicht.
Kühleisen können die örtliche Wärmeabfuhr beschleunigen; isolierende oder exotherme Speiserhülsen verlängern die wirksame Speisungsdauer. Beides muss zur Erstarrungsfolge passen. Die Foseco-Hinweise zu Speisung und Fehlerbeherrschung erläutern Wärmedämmung und Wärmeerzeugung; die tatsächliche Wirkung hängt jedoch von der Auslegung ab.
Warum kann ein größerer Speiser wirkungslos bleiben? Schließt sich der Weg zuerst, stellt ein größeres Flüssigkeitsreservoir die unterbrochene Versorgung nicht wieder her. Sind die Poren vor allem gasbedingt, müssen die Gasquellen untersucht werden. Beim Variantenvergleich neben der inneren Qualität auch die gesamte vergossene Metallmenge und den Aufwand zum Abtrennen der Speiser erfassen, um den Nutzen des Mehraufwands zu beurteilen.
Schmelze und Abguss prüfen: Welche Ursache soll die Änderung beheben?
Temperatur, Formfüllung, Schmelzezustand und Behandlungsaufzeichnungen gehören in die Untersuchung. Bei vermutetem Wasserstoffeinfluss in Aluminium sind Schmelzeprüfungen und Behandlungsprotokolle gemeinsam auszuwerten. Poren allein beweisen keine unzureichende Entgasung.
Die Gießtemperatur bestimmt nicht alle Ergebnisse allein. Messort und -zeitpunkt sowie Transport- und Gießzeiten dokumentieren, damit vergleichbare Daten vorliegen. Werden Temperatur, Gießverfahren und Speiser gleichzeitig geändert, müssen alle Änderungen festgehalten werden; eine Verbesserung darf nicht ohne Weiteres nur einem Faktor zugeschrieben werden.
Formen und Kerne prüfen: Haben sich Werkstoffe oder Abläufe geändert?
Bei vermuteten Einflüssen aus Formen oder Kernen Sand, Binder, Schlichte, Lagerung, geltende Trocknungsvorgaben und Entlüftung prüfen. Unterschiedliche Sandsysteme erfordern unterschiedliche Bedingungen. Maßgeblich sind die tatsächlich eingesetzten Materialien und Arbeitsanweisungen. Für die Auswahl von Drucksand hilft der Vergleich von Eigenschaften und Einsatzbedingungen der Drucksande.
Häuft sich das Problem bei einer Kerncharge, nach einem Materialwechsel oder nach einer bestimmten Lagerzeit? Ein zeitlicher Zusammenhang ist ein zu prüfender Hinweis, der durch Untersuchungen und Vergleichsversuche bestätigt werden muss. Solche Aufzeichnungen helfen mehr als die allgemeine Forderung, „die Kernqualität zu verbessern“.
5. Welche Reihenfolge macht die Ursachenanalyse wirksamer?
Der AFS-Kurs zur Gussfehleranalyse betont die systematische Untersuchung. Für die tägliche Abstimmung lässt sie sich in fünf Schritte gliedern.
Schritt 1: Problem und Beurteilungsvorgaben festlegen. Bauteilrevision, Legierung, Fehlerlage und Nachweismethode dokumentieren. Aus „innen sind Löcher“ eine nachprüfbare Beschreibung machen. Kunden- oder Zeichnungsvorgaben bestätigen und festlegen, welche Bereiche wie geprüft werden müssen.
Schritt 2: Muster und Chargennachweise sichern. Fehlerhafte Teile sowie geeignete Gutteile zum Vergleich aufbewahren. Fotos benötigen Maßstab und Lagekennzeichnung; Prüfergebnisse müssen einzelnen Teilen zugeordnet sein. Bei Fehlerzahlen auch Gesamtzahl und Prüfumfang angeben, damit Anteile aus unterschiedlich geprüften Chargen nicht direkt verglichen werden.
Schritt 3: Prüffähige Ursachen formulieren. Aus Lage, Erscheinungsbild und Prozessdaten mögliche Erklärungen ableiten. Bei vermuteter Unterversorgung eines dicken Bereichs fehlen etwa Erstarrungs- und Speisungsdaten. Bei vermuteten Material- oder Bedienungsänderungen sind die entsprechenden Chargenunterlagen nötig. Für jede Erklärung die noch fehlenden Belege nennen.
Hilfreich ist auch die Unterscheidung zwischen „in jeder Charge an derselben Stelle“ und „plötzlich häufiger in einer Charge“. Ersteres lenkt zunächst auf feste Geometrie und dauerhafte Prozessbedingungen, Letzteres auf damalige Material- und Ablaufänderungen. Das setzt Prioritäten, ersetzt aber keine anschließende Ursachenprüfung.
Schritt 4: Vergleichbare Änderungen planen. Versuche auf die wichtigste Hypothese ausrichten und andere Bedingungen möglichst konstant halten. Bei mehreren veränderten Faktoren Kombinationen und Dokumentation vorab planen. Bei einem Versuch zur Speiserposition beispielsweise Legierung, Abguss und Form-/Kernbedingungen erfassen, damit das Ergebnis erklärbar bleibt.
Schritt 5: Nachprüfen und Wiederholbarkeit bestätigen. Mit vereinbarten Prüfbereichen und -verfahren Vorher und Nachher vergleichen; auch prüfen, ob sich der Fehler verlagert hat. Ein verbessertes Einzelteil rechtfertigt weitere Versuche. Erst die beständige Erfüllung der Anforderungen in Folgechargen entscheidet über die Übernahme als Standardprozess.
Ein Betriebsprotokoll sollte mindestens Bauteil und Legierung, Fehlerlage, Charge und Prozess, mögliche Ursachen, aktuelle Änderung, Prüfverfahren, Ergebnisse und nächste Schritte enthalten. Die Konstruktion liefert Funktions- und Bearbeitungsanforderungen, die Gießerei Prozessdaten und Fehlerverteilung. Eine gemeinsame Beleggrundlage reduziert wiederholtes Ausprobieren.
6. Wie helfen 3D-gedruckte Sandformen bei Prozessverbesserungen?
Weist die Untersuchung auf Geometrie oder Kernauslegung, können 3D-gedruckte Sandformen und -kerne Varianten für Versuche bereitstellen. Für eine örtliche Änderung eines Innenraums oder ein überarbeitetes Anschnitt- und Speisersystem lässt sich die direkte Herstellung aus digitalen Modellen prüfen; sie verringert die Abhängigkeit von neuen Modellen und Kernkästen. Vorbereitung und Handhabung erläutert der Sanddruckablauf von der CAD-Vorbereitung bis zum Entsanden und Nachbearbeiten.
Der Nutzen liegt in der Umsetzung des Entwurfs. Gedruckt werden weiterhin Formen und Kerne für den Guss; Abgießen, Abkühlen, Putzen und Prüfen folgen danach. Gussschwindung und gasbedingte Einflüsse müssen weiterhin in die Prozessauslegung einfließen.
Beim Vergleich von konventionellem Formen und 3D-Druck festhalten, ob zugleich Sand, Binder oder Nachbehandlung geändert werden. Ändern sich Geometrie und Werkstoffsystem gemeinsam, lassen sich Musterunterschiede nicht allein dem Druckverfahren zuschreiben. Soll die vorhandene Außenform bleiben und nur ein komplexer Innenraum angepasst werden, kommt eine Hybridlösung aus konventioneller Sandform und 3D-gedruckten Kernen infrage.
Gießsimulationen können Erstarrung und Speisung einschätzen und die Versuchsvarianten eingrenzen; Probeabgüsse und Prüfungen zeigen die tatsächlichen Ergebnisse. Sinnvoll ist, zuerst den zu untersuchenden Bereich und das Beurteilungsverfahren festzulegen und dann die passende Formherstellung zu wählen. Die Einsatzbedingungen für die Herstellung von Sandformen und -kernen helfen bei der weiteren Bewertung konkreter Aufgaben.
Häufige Fragen
Kann ein Schwindungsfaktor aus dem Internet direkt für die Konstruktion verwendet werden?
Er kann dem Werkstoffverständnis und einer ersten Diskussion dienen. Zunächst muss aber klar sein, ob lineare oder volumetrische Schwindung gemeint ist und für welche Legierung und welchen Prozess der Wert gilt. Für ein konkretes Bauteil sind außerdem Geometrie, Formverfahren und Rückmeldungen aus der Fertigung nötig.
Machen festgestellte Poren das ganze Gussteil zu Ausschuss?
Entscheidend sind Bauteilfunktion, Porenlage und vereinbarte Abnahmeanforderungen. Eine Prüfanzeige und die Entscheidung über die Zulässigkeit sind getrennte Schritte. Auch Reparaturerlaubnis und Nachprüfung richten sich nach den geltenden Vorgaben; „das Loch ist klein“ genügt nicht als Freigabegrund. Die SFSA-Prüfhinweise unterscheiden diese Fragen.
Wie lässt sich die Wirksamkeit einer Änderung beurteilen?
Zunächst Prüfverfahren, Bereiche und Beurteilungsvorgaben vereinheitlichen, dann Muster vor und nach der Änderung sowie Folgechargen vergleichen. Sowohl die Verbesserung des ursprünglichen Fehlers als auch neue Probleme dokumentieren. Lückenlose Änderungsaufzeichnungen zeigen, welche Bedingungen eine stabile Fertigung ermöglichen.
Lösungen anhand eines konkreten Bauteils besprechen
Zeichnung, Legierungsangaben, dokumentierte Fehlerlagen und eine Beschreibung des bisherigen Prozesses schaffen eine belastbare Gesprächsgrundlage. Wenn 3D-gedruckte Sandformen oder -kerne eine Geometrie oder ein Formkonzept erproben sollen, kontaktieren Sie Cprint 3D, um Herstellbarkeit und Mustervorbereitung anhand Ihrer Bauteilanforderungen zu besprechen.