
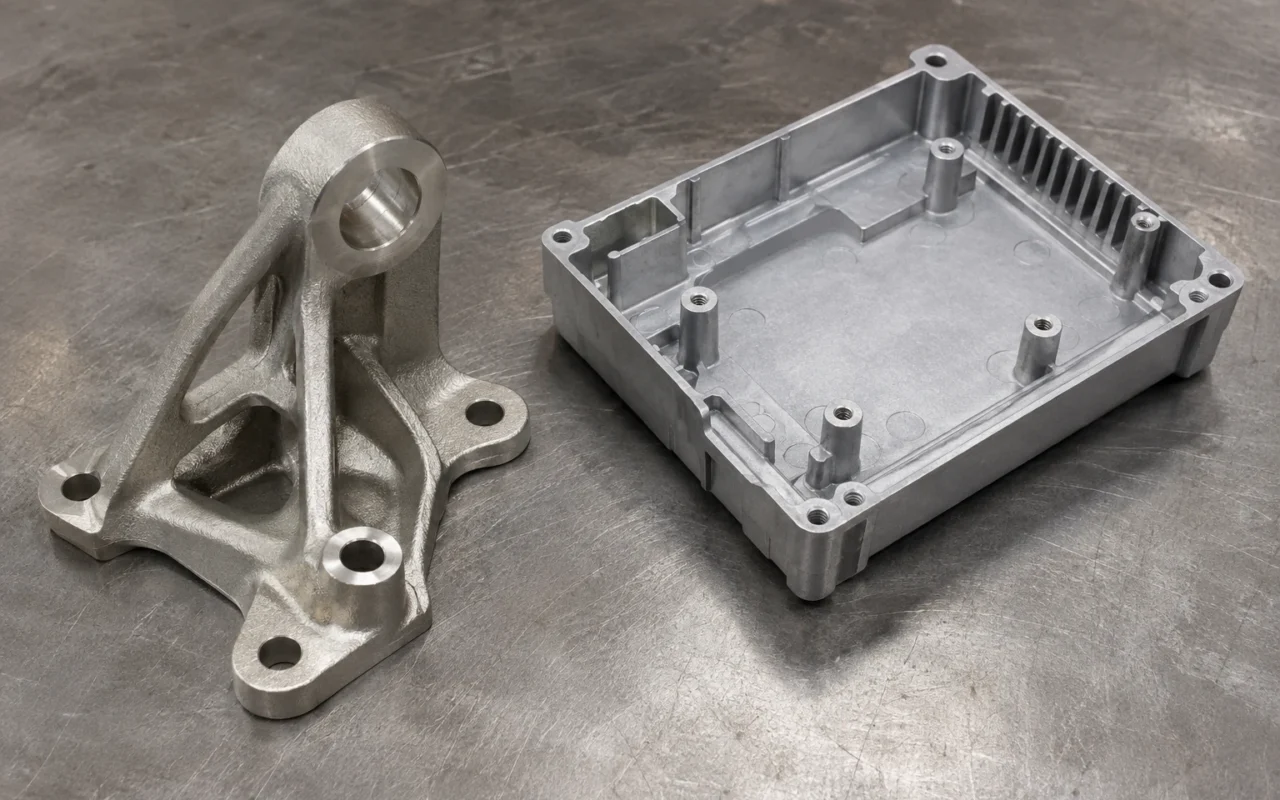
Partir du matériau et du stade de la commande
Privilégiez la cire perdue pour les pièces précises en acier, inox et superalliage. Pour les parois minces en aluminium, zinc ou magnésium, avec conception stable et volumes durables, privilégiez le moulage sous haute pression. En petite série de développement encore évolutive, les modèles numériques en cire permettent d’obtenir rapidement de véritables échantillons métalliques.
Le mot « précision » ne suffit pas à départager les procédés. Matériau, géométrie et stade de commande sont les critères utiles. Ici, le moulage sous pression désigne la haute pression ; la coquille gravitaire est un autre procédé.
Le matériau donne un premier choix
La cire perdue emploie des modèles éliminables pour fabriquer des carapaces à usage unique, puis y coule le métal. Elle convient à de nombreuses pièces précises en acier et alliages. Pour inox anticorrosion, acier réfractaire ou superalliage, partez de cette voie plutôt que de comparer les prix de pièces en aluminium ou zinc injectés.
La haute pression force le métal liquide dans un moule réutilisable en acier. Aluminium, zinc et magnésium sont courants. La présentation de NADCA décrit les alliages et les procédés à chambre chaude ou froide. Les carters minces avec plots de fixation et raccordements sont des applications typiques.
Un matériau déjà fixé réduit souvent vite les possibilités. S’il peut changer, redessinez selon les performances visées avant de comparer de véritables alternatives. Le panorama des procédés de fonderie situe les voies.
Les volumes stables valorisent le moule réutilisable
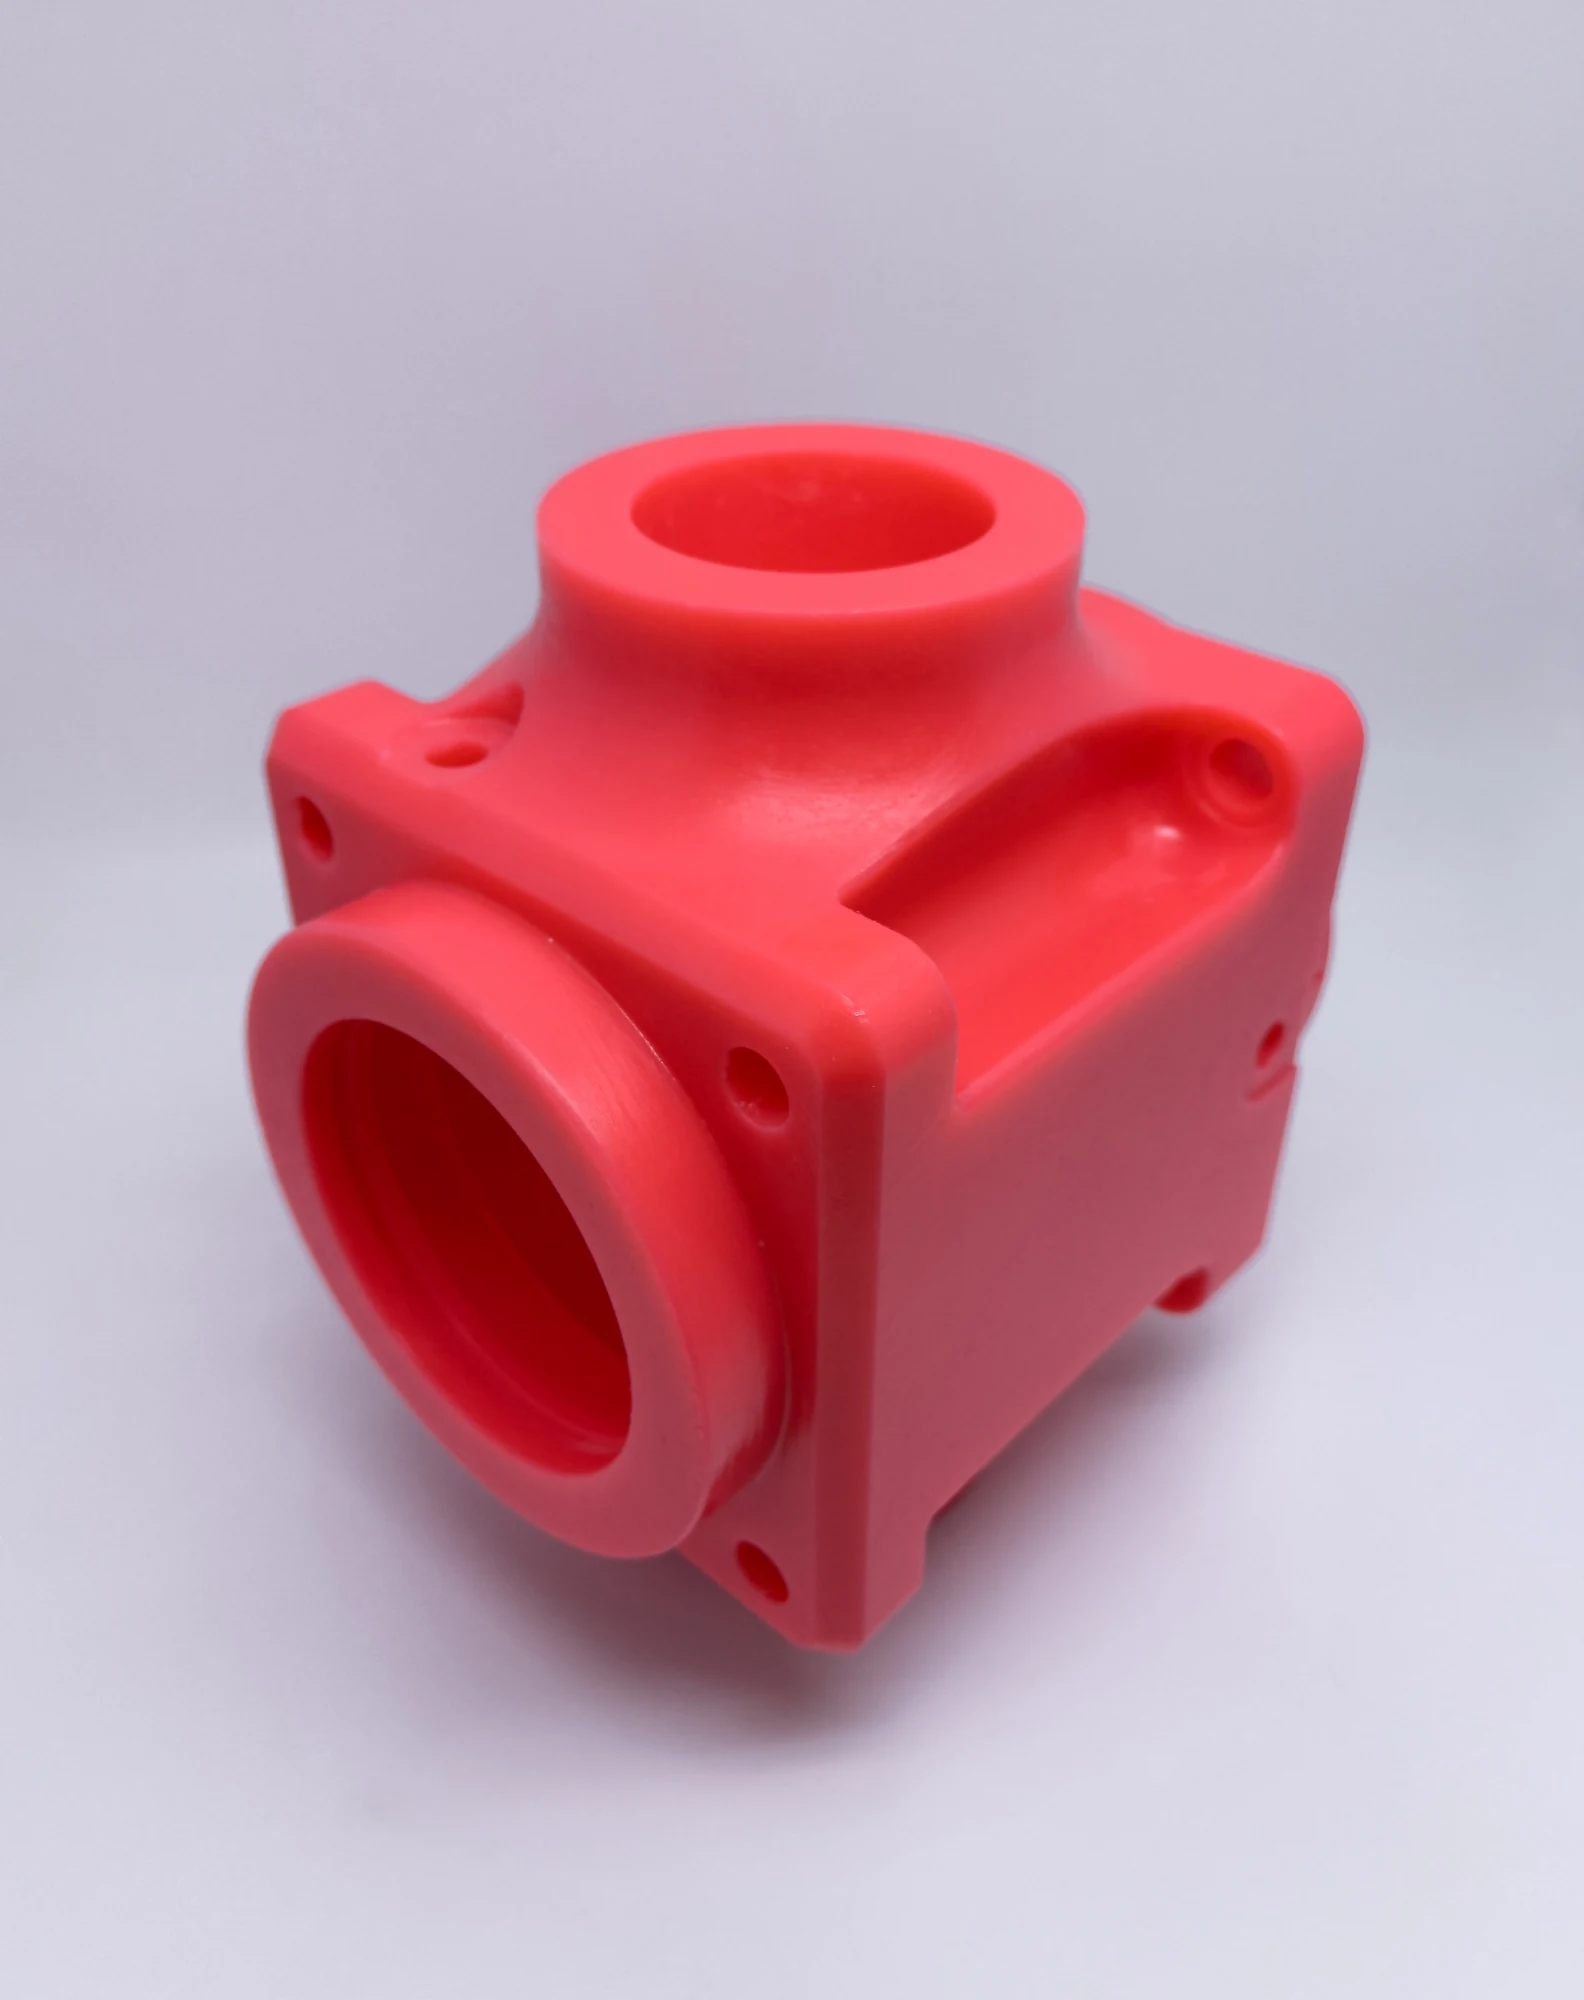
Il faut développer et essayer l’outillage, puis répéter injection, refroidissement, ouverture et éjection. Produire durablement selon le même plan répartit le coût et stabilise le cycle. C’est l’avantage économique majeur sur les parois minces en volume régulier.
Chaque lot en cire perdue demande modèles, carapaces, décirage, cuisson et coulée. L’impression directe réduit la préparation de moules d’injection de cire dédiés aux petites quantités et modifications fréquentes. Quand la demande devient répétitive, l’injection de cire reste possible. Les deux alimentent la même fonderie à cire perdue.
Le document procédés et coûts de l’Investment Casting Institute décrit modèles classiques et numériques. Éviter les reprises répétées d’outillages est plus utile en développement que rechercher trop tôt un cycle de grande série ; les commandes stables valorisent leur réemploi.
Comparer carapace perdue et moule d’acier ouvrant
Le modèle disparaît après fabrication de la carapace, puis celle-ci est détruite après coulée. Des formes extérieures complexes deviennent réalisables, avec noyaux pour les cavités internes. Le modèle numérique direct réduit aussi les contraintes du moule d’injection de cire au premier dessin.
Le moule haute pression doit ouvrir et éjecter régulièrement. Contre-dépouilles extérieures, détails latéraux et trous demandent souvent tiroirs ou noyaux mobiles. Les carters minces réguliers avec directions de démoulage prévues conviennent bien ; davantage de mécanismes mobiles augmente développement, entretien et modifications.
Il ne s’agit pas de confier toute pièce complexe à la cire perdue. La répartition pratique réserve celle-ci aux aciers complexes et évolutions, et privilégie la haute pression pour les parois minces non ferreuses compatibles et répétitives.
| Besoin typique | Premier choix | Motif |
|---|---|---|
| Pièce précise en acier, inox ou superalliage | Cire perdue | Matériaux et formes complexes adaptés |
| Petite série de développement évolutive | Modèles numériques et cire perdue | Réduire la dépendance initiale aux outillages dédiés |
| Paroi mince stable en aluminium, zinc ou magnésium | Haute pression | Réutiliser le moule d’acier et le cycle d’injection |
| Alliage adapté et fixations intégrables | Haute pression | Former ensemble carter et fixations |
Distinguer les procédés à haute intégrité
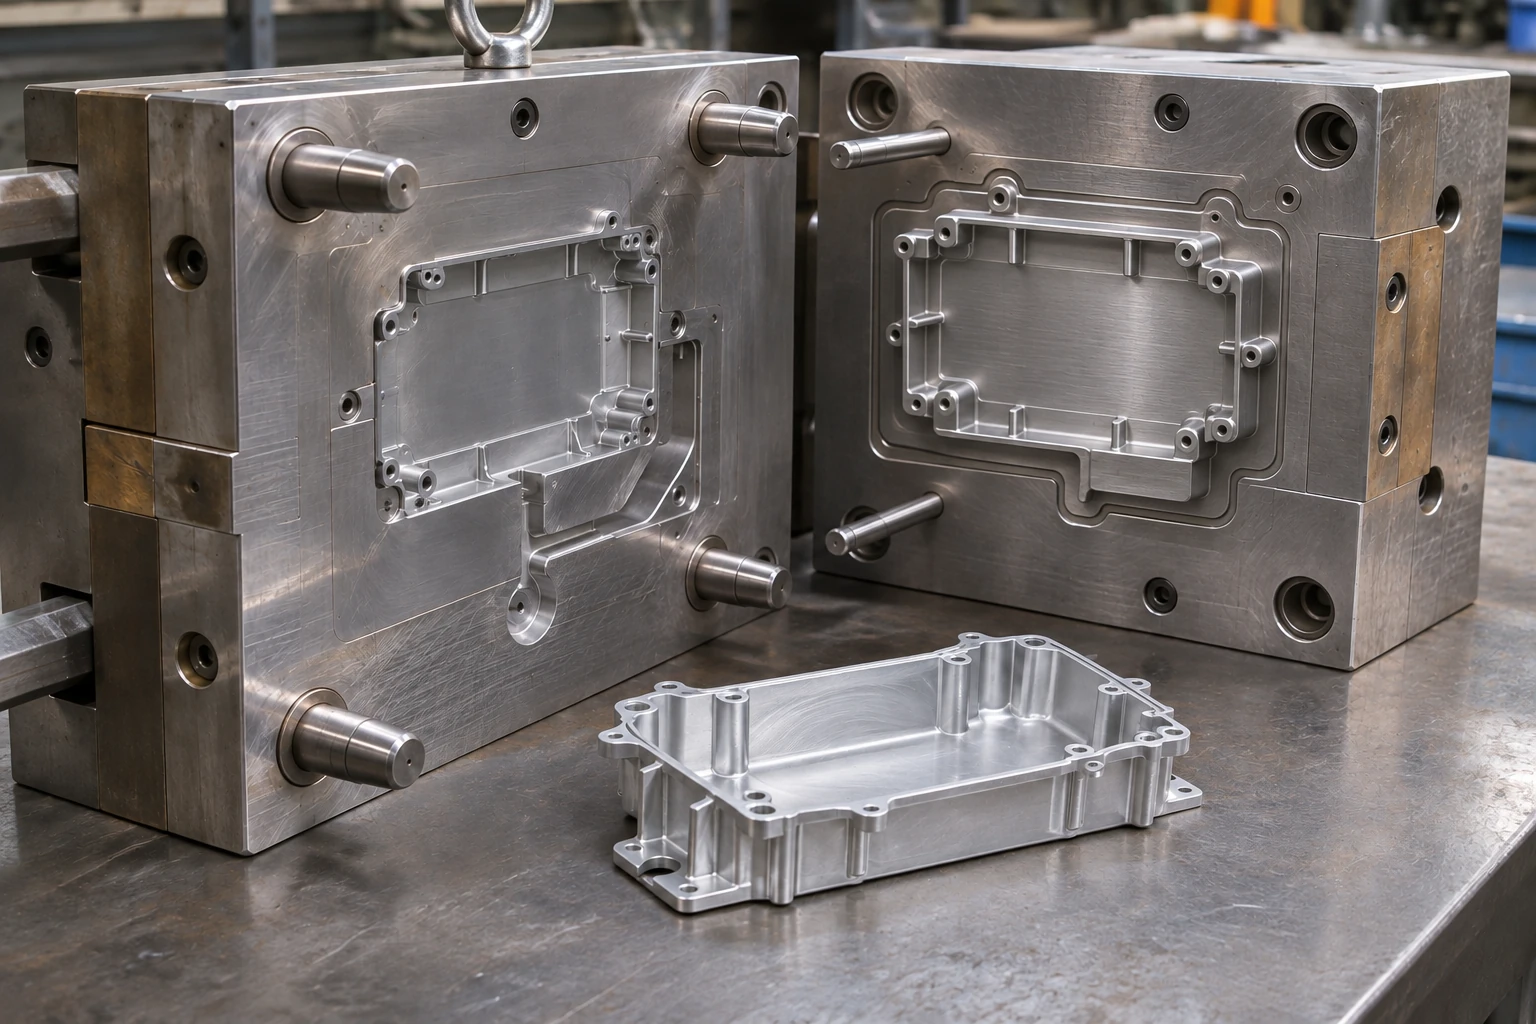
Les pièces en aluminium exigeant étanchéité, intégrité structurelle ou traitement thermique particulier méritent une voie précise. Le procédé conventionnel diffère du vide poussé, du squeeze casting et du semi-solide. NADCA traite spécifiquement leurs propriétés et traitements ; les limites conventionnelles ne se généralisent pas à toutes ces variantes.
Réalisez surfaces précises, perçages et traitements selon plan. Alignez les devis sur le même état de livraison pour distinguer outillage, formage et finition. Cela concrétise le choix préalable sans s’y substituer.
Modèles en développement, outillage pour commandes stables
Pour un développement en cire perdue, les modèles numériques donnent des échantillons métalliques pendant les révisions. Une fois les commandes stables, choisissez injection de cire ou poursuite numérique selon le stade du produit.
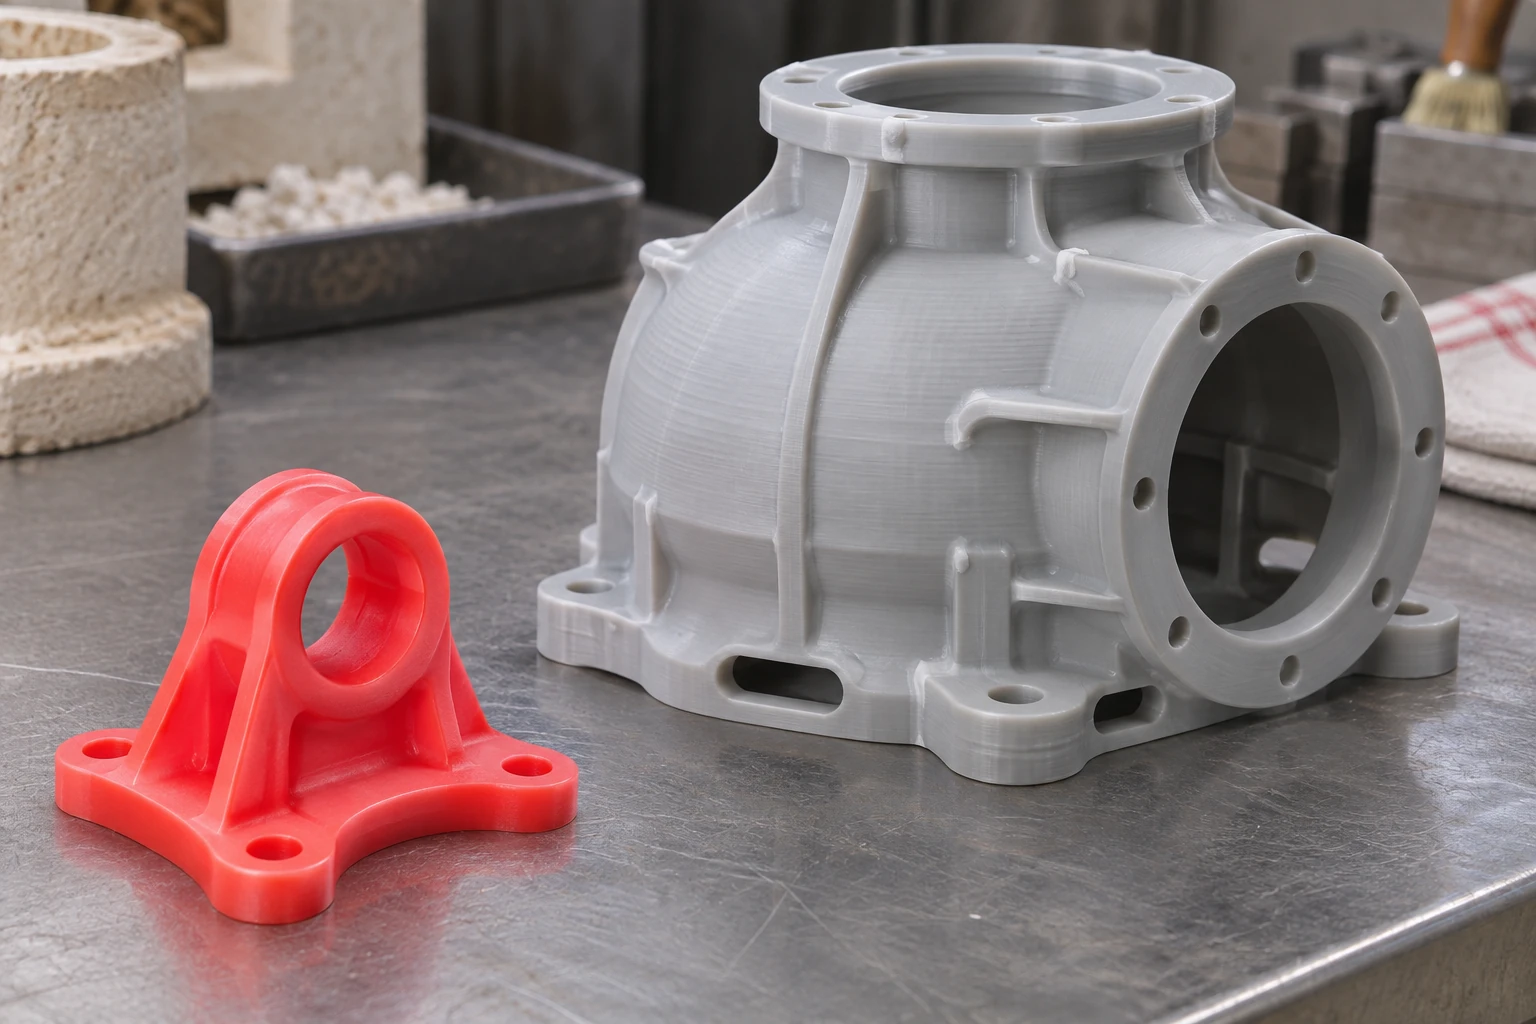
L’imprimante de cire 3H-420 Plus intervient à cette étape. Présentez plans représentatifs et modifications courantes à l’équipe Cprint 3D pour configurer une capacité adaptée au développement et aux modèles complexes.